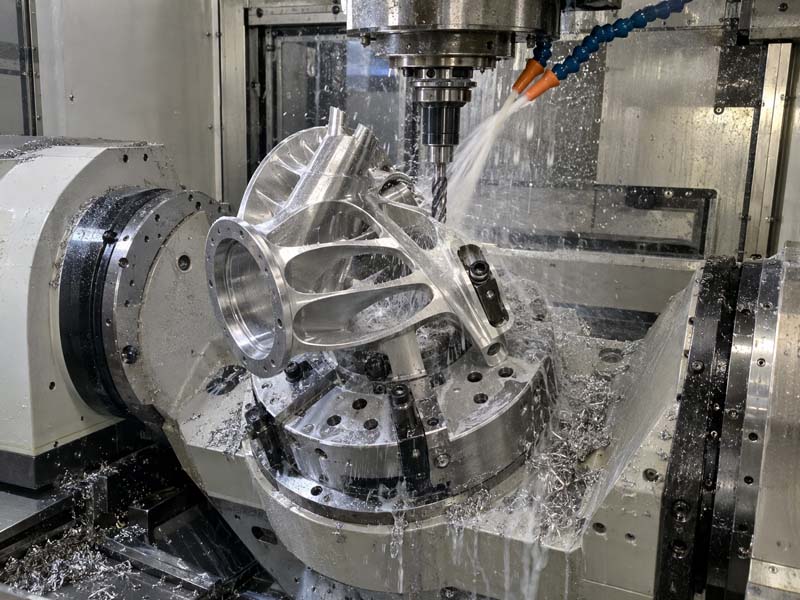
Giới thiệu: Tại sao phải thiết kế cho các vấn đề về khả năng gia công
Trong gia công CNC, thiết kế của một bộ phận quyết định trực tiếp đến chi phí, thời gian thực hiện và chất lượng của nó. Thiết kế cho khả năng sản xuất (DFM) là một bộ nguyên tắc giúp các kỹ sư tạo ra các bộ phận dễ gia công và tiết kiệm chi phí trong khi vẫn duy trì chức năng. Bằng cách làm theo những nguyên tắc này, bạn có thể tránh được những cạm bẫy phổ biến như loại bỏ vật liệu quá mức, thiết lập phức tạp và dung sai chặt chẽ làm tăng chi phí. Hướng dẫn này bao gồm các quy tắc DFM cần thiết cho gia công CNC, bao gồm thiết kế tính năng, lựa chọn vật liệu và chiến lược dung sai.

1. Bán kính góc và hình học bên trong
Các góc bên trong sắc nét là một thách thức lớn trong phay CNC. Dụng cụ cắt có dạng hình trụ nên chúng không thể cắt một góc bên trong 90 độ hoàn hảo mà không để lại bán kính. Nguyên tắc chung là thiết kế các góc bên trong có bán kính ít nhất bằng 1/3 độ sâu khoang hoặc lớn hơn. Ví dụ: túi sâu 10 mm phải có bán kính góc ít nhất là 3 mm. Điều này cho phép sử dụng dụng cụ có đường kính lớn hơn, cứng hơn và có thể đạt được tốc độ loại bỏ vật liệu cao hơn.
Nếu các góc nhọn thực sự cần thiết, hãy cân nhắc thêm các đường cắt giảm hoặc sử dụng dây EDM cho các tính năng đó. Luôn tham khảo ý kiến của đối tác gia công của bạn như CNC Hongke để sớm hiểu được những hạn chế của công cụ trong giai đoạn thiết kế.
Nguyên tắc chính cho các góc bên trong:
- Bán kính góc tối thiểu: 0,5 mm đối với túi nông, nhưng càng lớn thì càng tốt.
- Đối với các hốc sâu, sử dụng bán kính > 6 mm để tránh dụng cụ nhô ra dài.
- Tránh các góc bên trong hoàn toàn sắc nét; sử dụng phi lê hoặc vát.
2. Độ dày của tường và kích thước tính năng
Thành mỏng có thể rung trong quá trình gia công, dẫn đến độ hoàn thiện bề mặt kém và độ chính xác về kích thước. Nguyên tắc chung là duy trì độ dày thành tối thiểu 0,5 mm đối với kim loại như nhôm và 1 mm đối với vật liệu cứng hơn như thép. Đối với nhựa, độ dày tối thiểu phải là 1,5 mm để tránh bị nóng chảy hoặc vỡ vụn.
Các tính năng như xương sườn và trùm phải được cân đối chính xác. Các khe sâu và hẹp rất khó gia công do độ lệch của dụng cụ. Tỷ lệ chiều sâu và chiều rộng của các khe không được vượt quá 5:1. Ví dụ: khe rộng 2 mm không được sâu hơn 10 mm.

3. Thiết kế lỗ và ren
Lỗ là đặc điểm chung nhưng thiết kế của chúng ảnh hưởng đến chi phí gia công. Kích thước mũi khoan tiêu chuẩn giúp giảm nhu cầu sử dụng dụng cụ đặc biệt. Sử dụng đường kính tiêu chuẩn hệ mét hoặc hệ Anh. Đối với các lỗ ren, hãy xác định chính xác độ sâu ren: đối với các lỗ mù, cung cấp thêm độ sâu cho taro (thường vượt quá 3-5 ren so với mức độ ăn khớp yêu cầu). Tránh luồn dây vào đáy lỗ mù trừ khi cần thiết, vì nguy cơ vỡ vòi sẽ tăng lên.
Lỗ xuyên dễ gia công hơn lỗ mù vì phoi có thể thoát ra tự do. Nếu cần có lỗ mù, hãy đảm bảo đáy có hình nón tính từ điểm khoan (góc 118° hoặc 135°).
Thực hành tốt nhất cho lỗ:
- Sử dụng kích thước mũi khoan tiêu chuẩn (ví dụ: 3, 4, 5, 6, 8, 10 mm).
- Chỉ định độ sâu luồng với một phút. Thêm 2-3 sợi vào lỗ mù.
- Tránh các lỗ rất nhỏ (<1 mm) trên vật liệu cứng; chúng dễ bị gãy.
4. Độ nhạy dung sai
Việc chỉ định dung sai chặt chẽ không cần thiết là một trong những yếu tố chi phí lớn nhất trong gia công CNC. Dung sai chặt chẽ đòi hỏi tốc độ chậm hơn, nhiều lần vượt qua và thời gian kiểm tra. Dung sai gia công CNC điển hình cho các ứng dụng chung là ±0,1 mm, trong khi gia công chính xác có thể đạt tới ±0,025 mm. Chỉ sử dụng dung sai chặt chẽ khi yêu cầu lắp đặt hoặc lắp ráp phù hợp về mặt chức năng.
Điều quan trọng là phải hiểu kích thước hình học và dung sai (GD&T). Các tính năng như độ phẳng, độ song song và độ đồng tâm chỉ nên được chỉ định khi quan trọng. Tránh áp dụng dung sai chặt chẽ cho các bề mặt không quan trọng hoặc diện tích lớn.
5. Lựa chọn vật liệu và khả năng gia công
Vật liệu khác nhau máy khác nhau. Các hợp kim nhôm như 6061 và 7075 rất tuyệt vời để gia công do độ cứng thấp và khả năng tạo phoi tốt. Đồng thau và thép gia công tự do (như 12L14) cũng dễ gia công. Thép không gỉ (ví dụ: 304, 316) cứng hơn và yêu cầu tốc độ chậm hơn, làm tăng chi phí. Các loại nhựa kỹ thuật như Delrin và Nylon rất dễ gia công nhưng có thể yêu cầu các dụng cụ sắc bén.
Nếu thiết kế của bạn có thể chứa vật liệu thay thế, hãy tham khảo ý kiến của bạn Nhà cung cấp dịch vụ gia công CNC để lựa chọn phương án tiết kiệm nhất. Đối với các lần chạy nguyên mẫu, nhôm thường là sự cân bằng tốt nhất về độ bền, trọng lượng và khả năng gia công.
6. Cân nhắc về độ hoàn thiện bề mặt
Bề mặt hoàn thiện (giá trị Ra) ảnh hưởng đến chi phí. Lớp hoàn thiện gia công tiêu chuẩn (Ra 3,2 µm hoặc 125 µin) phù hợp với hầu hết các bộ phận. Nếu bạn cần lớp hoàn thiện mịn hơn (Ra 0,8 µm), cần phải đánh bóng bổ sung hoặc chuyển dao mịn hơn. Tránh chỉ định các lớp hoàn thiện rất mịn trên các bề mặt bên trong phức tạp trừ khi cần thiết.
Để có vẻ ngoài thẩm mỹ, có thể áp dụng quá trình xử lý hậu kỳ như phun hạt hoặc anodizing. Anodizing cũng tăng thêm khả năng chống mài mòn. Hãy nhớ rằng yêu cầu hoàn thiện bề mặt phải phù hợp với vật liệu; ví dụ, nhôm có thể đạt được độ hoàn thiện tốt hơn gang.
7. Danh sách kiểm tra thiết kế cho DFM
Trước khi hoàn thiện mô hình CAD của bạn, hãy xem qua danh sách kiểm tra này:
- Tránh các góc nhọn bên trong; sử dụng bán kính thích hợp.
- Duy trì độ dày thành ổn định (tránh chuyển đổi từ dày sang mỏng).
- Sử dụng kích thước tiêu chuẩn cho lỗ, ren và đường kính dụng cụ.
- Chỉ xác định dung sai khi cần thiết.
- Thiết kế các tính năng có thể được gia công từ một thiết lập nếu có thể.
- Tránh các hốc sâu và khe hẹp.
- Hãy cân nhắc việc thêm các vát hoặc mũi khoét để dễ dàng lắp ráp.
- Cung cấp đủ vật liệu để cố định (khu vực kẹp).
Phần kết luận
Việc áp dụng sớm các nguyên tắc DFM trong giai đoạn thiết kế có thể giảm đáng kể chi phí gia công CNC, cải thiện chất lượng bộ phận và rút ngắn thời gian thực hiện. Bằng cách hợp tác với một đối tác gia công có kinh nghiệm như CNC Hongke , bạn có thể nhận được phản hồi có giá trị về thiết kế của mình và đảm bảo quá trình chuyển đổi suôn sẻ từ nguyên mẫu sang sản xuất. Hãy nhớ rằng mọi quyết định thiết kế đều có ý nghĩa gia công — hãy sử dụng hướng dẫn này để đưa ra những lựa chọn sáng suốt.