
Kiểm tra kích thước
Kích thước, đường kính, chiều sâu, độ dày và các kích thước cụ thể khác.
HongKe lập kế hoạch kiểm tra dựa trên bản vẽ đã được phê duyệt, các mốc chuẩn chức năng, các đặc điểm quan trọng và các yêu cầu về tài liệu đã được thỏa thuận. Kích thước quan trọng và các yêu cầu về GD&T được xem xét trước khi sản xuất để xác định các phương pháp kiểm tra và hồ sơ phù hợp.
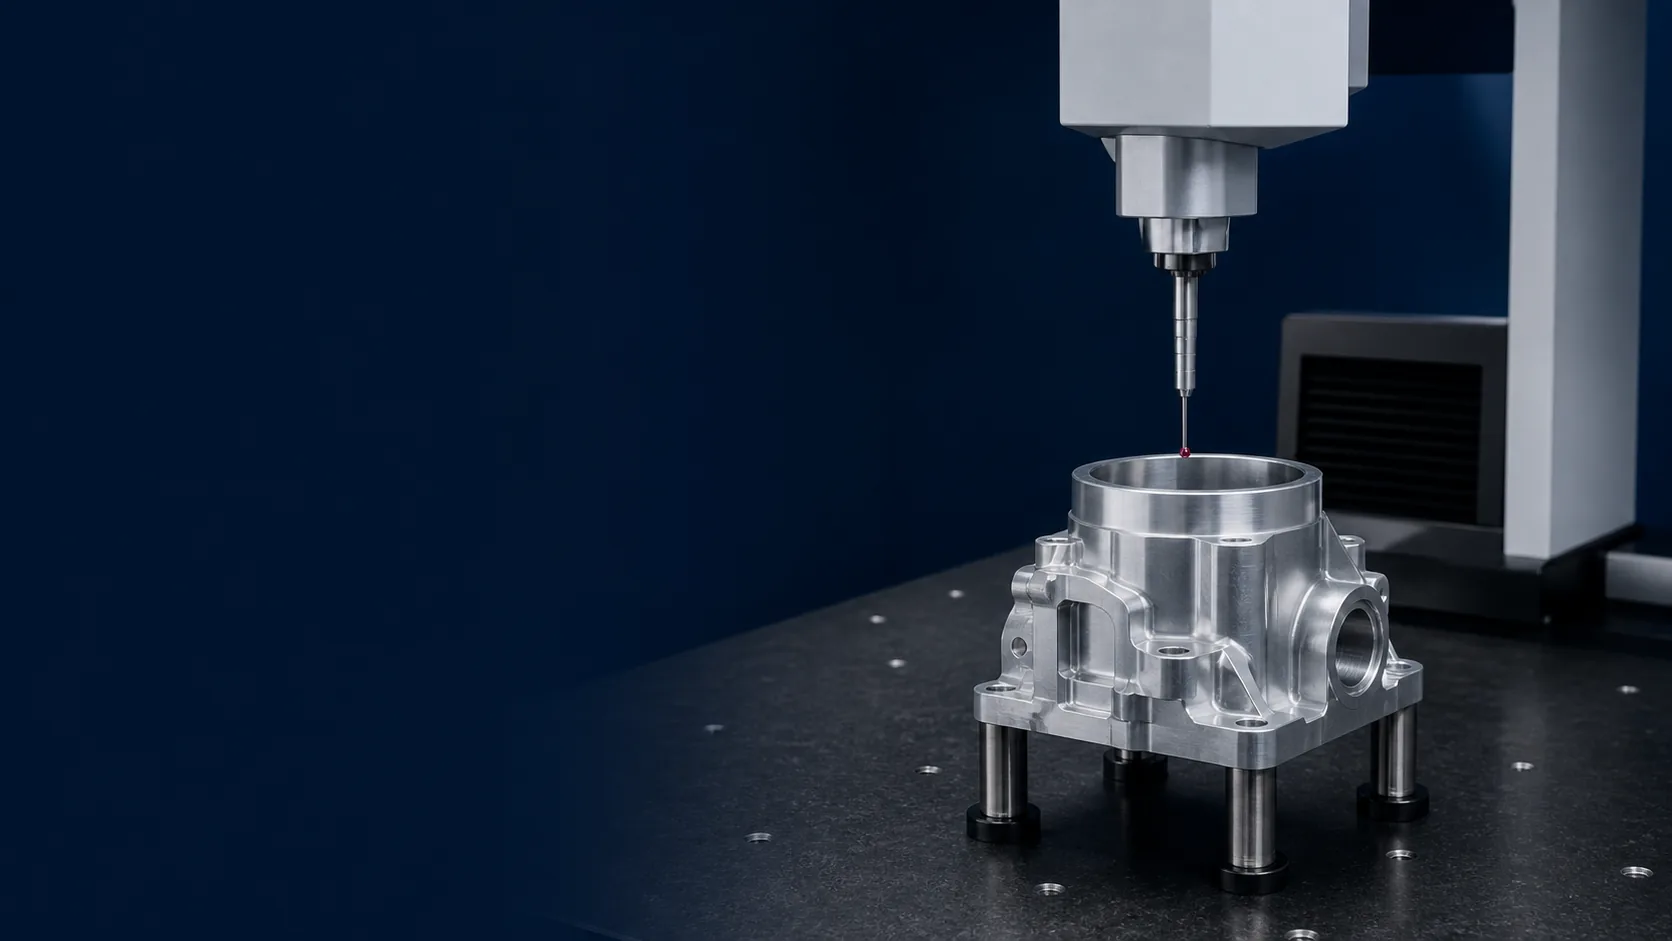
Các phương pháp kiểm tra được lựa chọn dựa trên bản vẽ đã được phê duyệt, loại đặc điểm, dung sai, cấu trúc chuẩn và bằng chứng kiểm tra cần thiết.
Kích thước, đường kính, chiều sâu, độ dày và các kích thước cụ thể khác.
Vị trí, độ phẳng, độ vuông góc, hình dạng và các yêu cầu dựa trên mốc chuẩn áp dụng.
Các đặc tính quan trọng cần được kiểm tra trước khi quá trình sản xuất bình thường tiếp tục.
Các đặc điểm được lựa chọn được kiểm tra trong quá trình gia công để đảm bảo tính nhất quán của quy trình.
Các đặc tính hình học và kích thước phức tạp được đo đạc khi cần thiết.
Các yêu cầu đã được phê duyệt và xác nhận trước khi xuất hàng.
Các hồ sơ kiểm tra được lựa chọn sẽ được cung cấp khi có thỏa thuận trong quá trình báo giá.
Phạm vi truy xuất nguồn gốc được xác định tại thời điểm báo giá dựa trên phiên bản bản vẽ, vật liệu, lô hàng và các yêu cầu báo cáo.
Việc kiểm tra chất lượng dựa trên bản vẽ đã được phê duyệt và các yêu cầu dự án đã được thống nhất.
Mẫu đã được phê duyệt, bản sửa đổi bản vẽ, ghi chú và các thông số kỹ thuật áp dụng.
Kích thước, mốc tham chiếu, đặc điểm ghép nối và các đặc tính ảnh hưởng đến chức năng.
Vật liệuCác yếu tố đầu vào về hoàn thiện, lắp ráp và chức năng ảnh hưởng đến quá trình kiểm tra.
Các số đo, kết quả ghi nhận và tài liệu cần thiết kèm theo đơn đặt hàng.
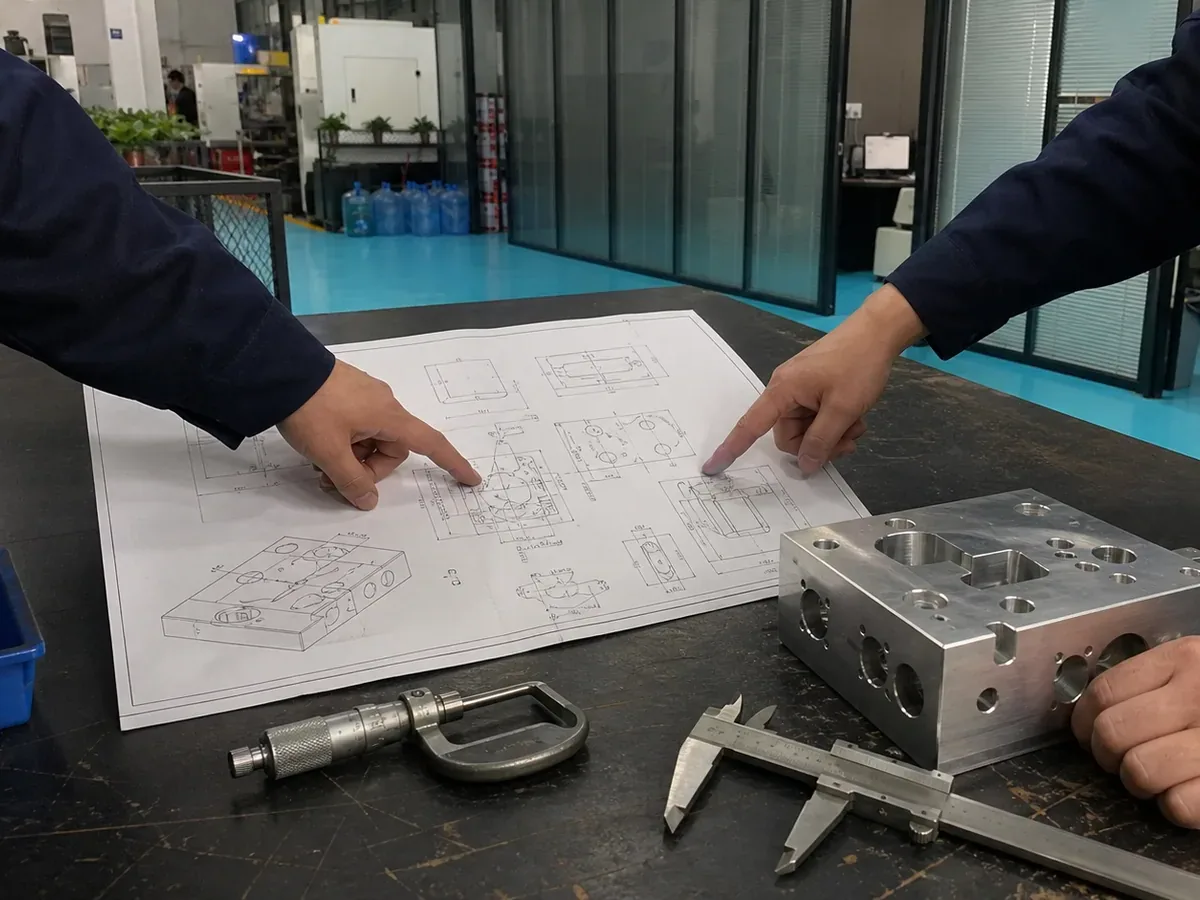
Lập kế hoạch kiểm tra chuyển đổi các yêu cầu bản vẽ đã được phê duyệt thành các bước kiểm tra, phương pháp và phạm vi ghi chép cụ thể.
Xác định các thông số chức năng, giao diện ghép nối và các đặc điểm liên quan.
Tách biệt các kích thước quan trọng và GD&T khỏi các phép đo thông thường.
Hãy lựa chọn thiết bị dựa trên tính năng, độ chính xác và khả năng tiếp cận.
Thiết lập FAI, kiểm tra trong quá trình sản xuất và kiểm tra cuối cùng, lấy mẫu và ghi lại kết quả.
Đã xem xét lại giới hạn dung sai: Các yêu cầu với độ chính xác đến ±0,005 mm chỉ áp dụng cho các đặc điểm quan trọng đã được xem xét. Vật liệu, hình dạng, thiết lập và phương pháp đo được chọn sẽ quyết định điều này. Tính khả thi của gia công CNC.
Mỗi giai đoạn trả lời một câu hỏi khác nhau. Thiết bị kiểm tra hỗ trợ các giai đoạn này nhưng không phải là một bước quy trình riêng biệt.
Kiểm tra thông tin vật liệu đầu vào và các yêu cầu dự án đã được thống nhất trước khi bắt đầu gia công.
Kiểm tra sản phẩm hoàn thiện đầu tiên so với các yêu cầu quan trọng đã chọn trước khi tiếp tục sản xuất.
Kiểm tra các kích thước đã chọn và đặc tính quy trình trong quá trình gia công để phát hiện sai lệch sớm.
Xác nhận các yêu cầu kiểm tra cuối cùng đã được thống nhất trước khi các bộ phận được phép đóng gói và vận chuyển.
Thiết bị đo được lựa chọn dựa trên loại đặc điểm, dung sai, khả năng tiếp cận và kế hoạch kiểm tra đã được thống nhất.
Đối với hình học phức tạp và các mối quan hệ với các chuẩn mực đã được phê duyệt.
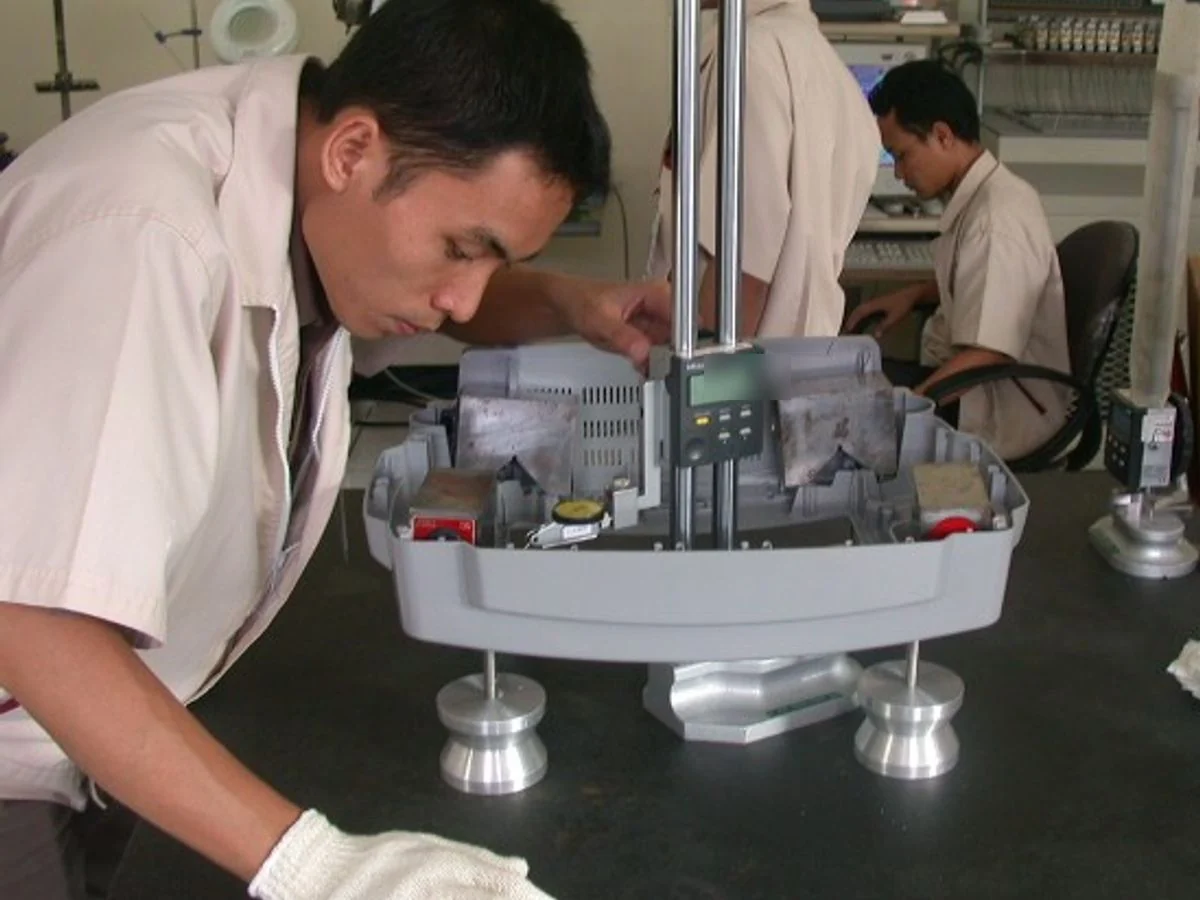
Để kiểm tra độ cao, bậc thang và mốc chuẩn phù hợp.
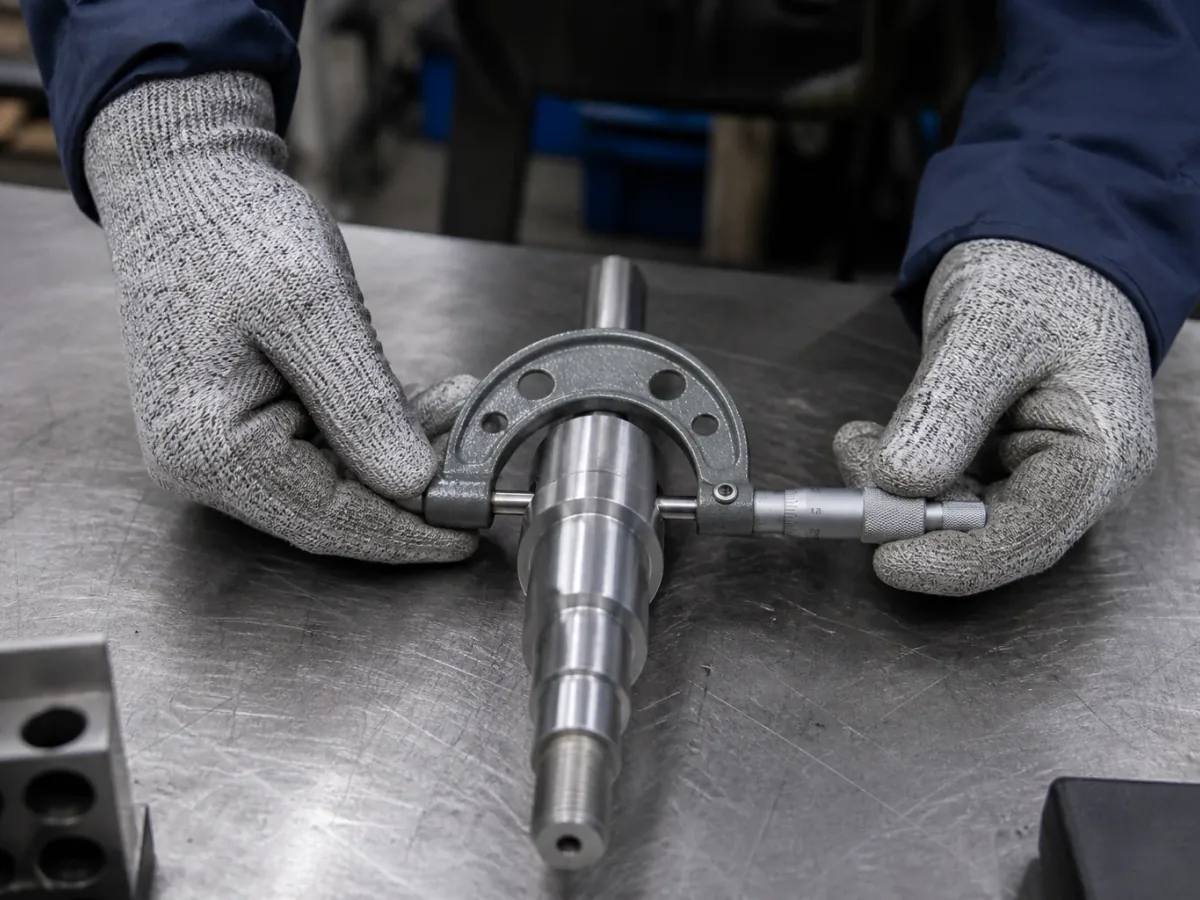
Áp dụng cho các kích thước bên ngoài, độ dày và các tính năng có thể truy cập được đã chọn.
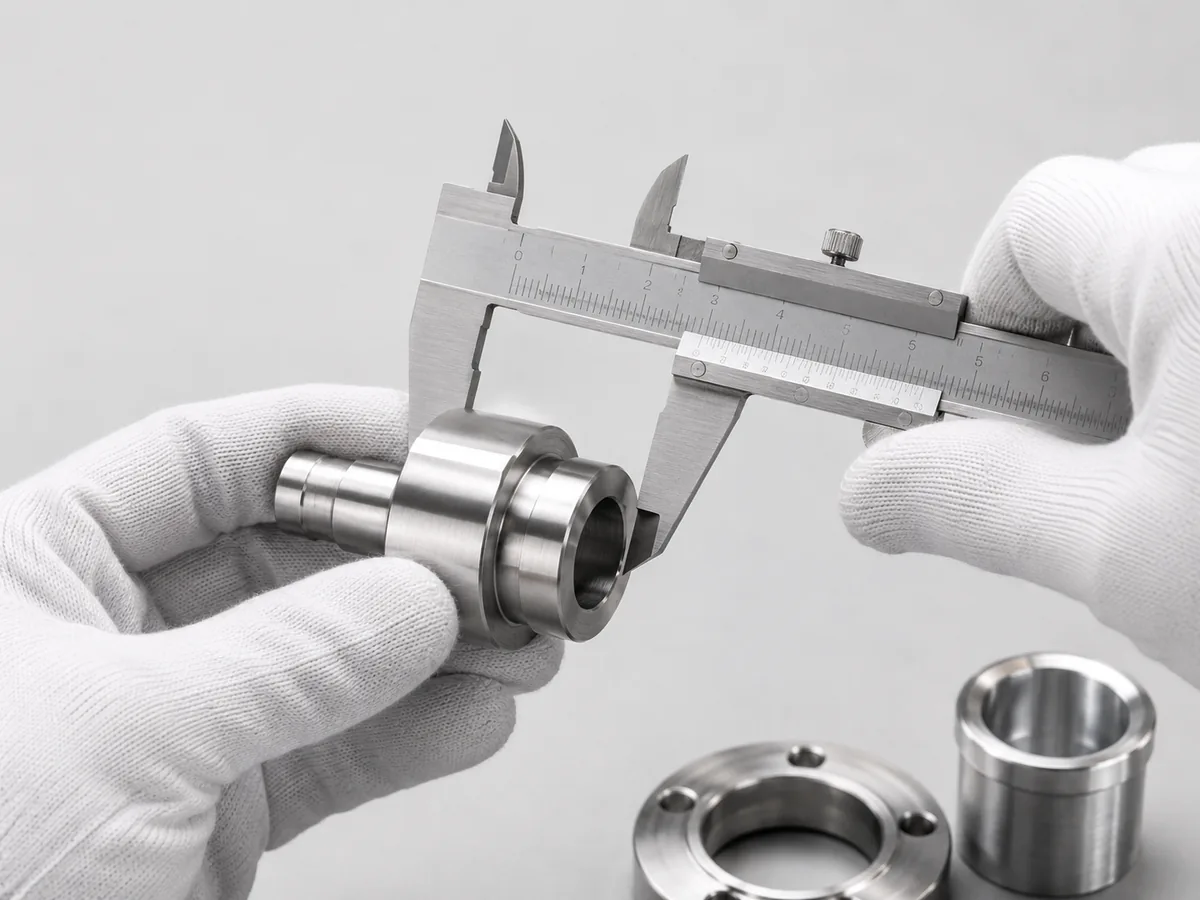
Đối với các kích thước thông dụng với dung sai phù hợp.
Đây chỉ là cấu hình tham khảo. Mô hình thiết bị cuối cùng, phạm vi hiệu chuẩn và tính phù hợp sẽ được xác nhận cho dự án.
Bản vẽ đã được phê duyệt xác định các đặc điểm quan trọng, mối quan hệ chuẩn và yêu cầu đo lường cho từng chi tiết gia công.
Xem xét khả năng gia công 5 trụcChiều dài, chiều rộng, độ dày, đường kính và chiều sâu.
Vị trí và đặc điểm của lỗ khoan so với các mốc chuẩn đã được phê duyệt.
Các lỗ khoan, vai, bề mặt tiếp xúc và mối quan hệ lắp ráp quan trọng.
Hình dạng, độ phẳng, độ vuông góc và các mối quan hệ hình học.
Ren, rãnh, khe và các chi tiết gia công phụ khác.
Đã thống nhất các yêu cầu về hình thức, số lượng và thời điểm phát hành.
Hồ sơ kiểm tra được xác định trong quá trình báo giá dựa trên bản vẽ, đặc tính quan trọng và yêu cầu về tài liệu của bạn.
Các giá trị đo được cho các đặc tính quan trọng đã được thống nhất.
Các kích thước và đặc điểm được lựa chọn sẽ được ghi lại trước khi quá trình sản xuất thông thường bắt đầu.
Kết quả về các đặc tính kích thước và GD&T phù hợp.
Thiết bị kiểm tra được sử dụng cho các phép đo quan trọng được lựa chọn theo kế hoạch kiểm tra đã được phê duyệt. Tình trạng hiệu chuẩn và các hồ sơ hỗ trợ có thể được xác nhận khi cần thiết cho dự án.
Kết quả đo không đạt tiêu chuẩn đã thỏa thuận sẽ được xác định và giữ lại để xem xét trước khi giao hàng. Việc xử lý có thể bao gồm xem xét thêm, làm lại, sản xuất lại hoặc thực hiện hành động khắc phục khác theo yêu cầu đã được xác nhận và các quy trình nội bộ hiện hành.
IDENTIFY→HOLD→REVIEW→CORRECT→REINSPECT→RELEASE
Ví dụ minh họa cho thấy cách các yêu cầu chức năng có thể được chuyển đổi thành kế hoạch kiểm tra cho một vỏ máy gia công phức tạp.
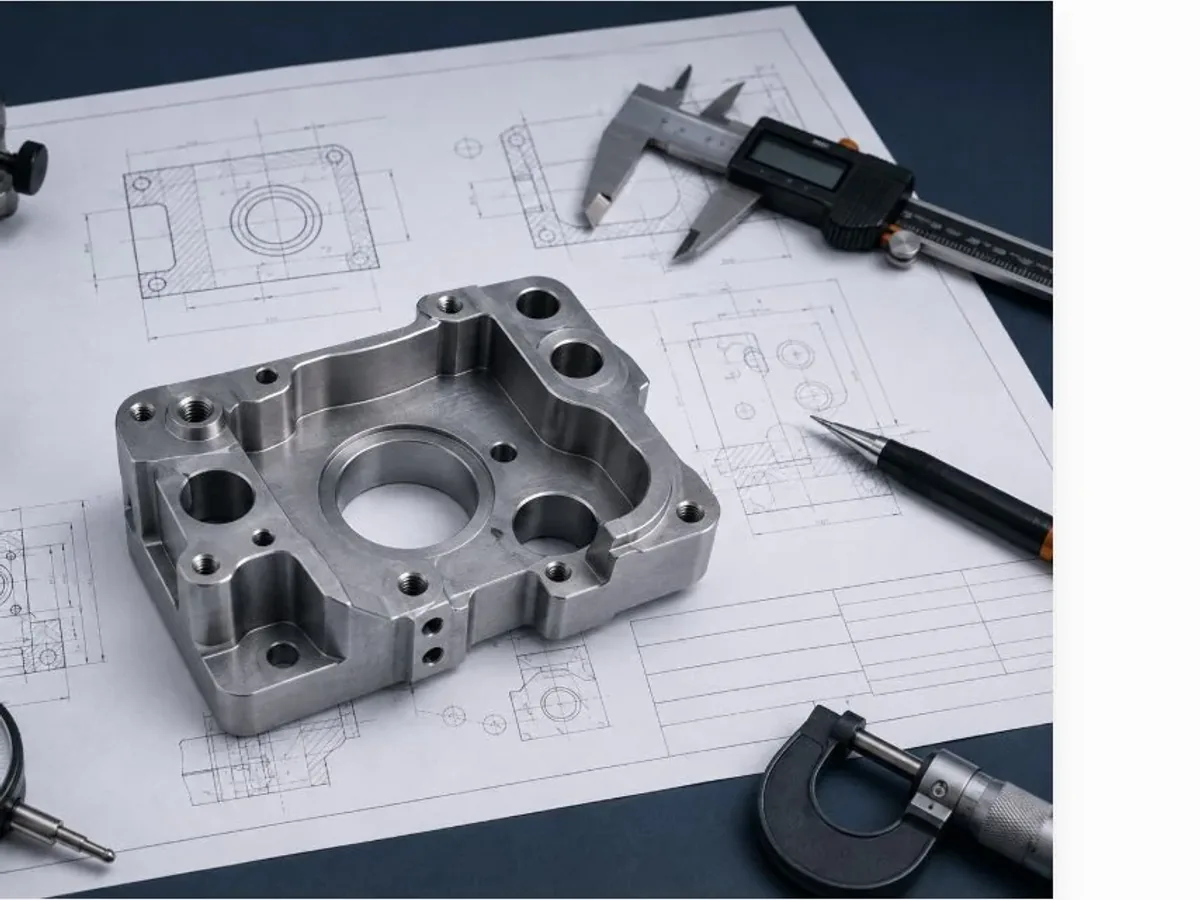
Dự án tham khảo: Vỏ nhôm 7075-T6, 500 chiếc; đường kính lỗ Ø25 H7 và vị trí Ø0.10 đến A / B / C.
Lấy mẫu tham chiếu — FAI: 1 phần; IPQC: 2 phần trên 50; OQC: mẫu 5 phần.
CMM dùng để đo kích thước lỗ, vị trí và mốc chuẩn; thước đo tiếp xúc dùng để đo kích thước tuyến tính và kích thước bên ngoài.
Bản sửa đổi C: Ø25 H7 ở 25.000–25.021 mm, vị trí nằm trong phạm vi Ø0.10 và các bản ghi đã được thống nhất.
Trước khi báo giá, cần làm rõ kế hoạch kiểm tra, thiết bị, báo cáo và các yêu cầu bàn giao.
Bắt đầu xem xét kiểm traKế hoạch kiểm tra bắt đầu với bản sửa đổi bản vẽ đã được phê duyệt, các mốc chuẩn chức năng, các đặc tính quan trọng và các bằng chứng cần thiết. Sau đó, HongKe sẽ lựa chọn thời điểm kiểm tra và phương pháp đo lường phù hợp dựa trên loại đặc điểm, dung sai, khả năng tiếp cận và phạm vi dự án đã được thỏa thuận.
Kiểm tra mẫu đầu tiên (First Article Inspection) xác minh các đặc tính quan trọng được lựa chọn trên sản phẩm hoàn thiện đầu tiên trước khi quá trình sản xuất bình thường tiếp tục. Kích thước chính xác, yêu cầu về GD&T, lấy mẫu và định dạng ghi chép được thống nhất cho dự án trong quá trình báo giá.
HongKe sử dụng máy đo tọa độ (CMM), thước đo chiều cao, thước đo micromet và thước kẹp để đáp ứng các yêu cầu kiểm tra cụ thể. Việc lựa chọn thiết bị phụ thuộc vào loại chi tiết, dung sai, khả năng tiếp cận và kế hoạch kiểm tra đã được phê duyệt.
HongKe có thể lập kế hoạch kiểm tra dựa trên các yêu cầu về vị trí, độ phẳng, độ vuông góc, hình dạng và mốc chuẩn. Bản vẽ, cấu trúc mốc chuẩn, khả năng tiếp cận đặc điểm và phương pháp đo được lựa chọn phải được xem xét trước khi phương pháp kiểm tra được xác nhận.
Các yêu cầu với độ chính xác đến ±0,005 mm phải được xem xét từng chi tiết một. Tính khả thi phụ thuộc vào vật liệu, hình dạng, kích thước chi tiết, chiến lược lấy mẫu, quy trình sản xuất và phương pháp đo được lựa chọn. Dung sai quan trọng được xem xét trước khi báo giá để xác nhận tính khả thi cả về sản xuất và kiểm tra.
Việc kiểm tra kích thước, sản phẩm mẫu đầu tiên và ghi lại kết quả đo tọa độ (CMM) có thể được phối hợp khi các đặc tính yêu cầu, phương pháp đo, lấy mẫu, định dạng và tiêu chí phê duyệt được thống nhất trong quá trình báo giá.
Kết quả đo được nằm ngoài tiêu chí chấp nhận đã thỏa thuận sẽ được xác định và giữ lại để xem xét trước khi giao hàng. Việc xử lý có thể bao gồm xem xét thêm, làm lại, sản xuất lại hoặc hành động khắc phục khác theo yêu cầu dự án đã được xác nhận và các quy trình nội bộ hiện hành.
Thiết bị kiểm tra được sử dụng cho các phép đo quan trọng được lựa chọn theo kế hoạch kiểm tra đã được phê duyệt. Tình trạng hiệu chuẩn và các hồ sơ hỗ trợ có thể được xác nhận khi cần thiết cho dự án.
Hãy gửi mô hình CAD, bản vẽ kích thước, vật liệu, số lượng, các đặc điểm quan trọng và yêu cầu báo cáo của bạn. Nhóm của chúng tôi sẽ xem xét cả yêu cầu sản xuất và kiểm tra trước khi báo giá.