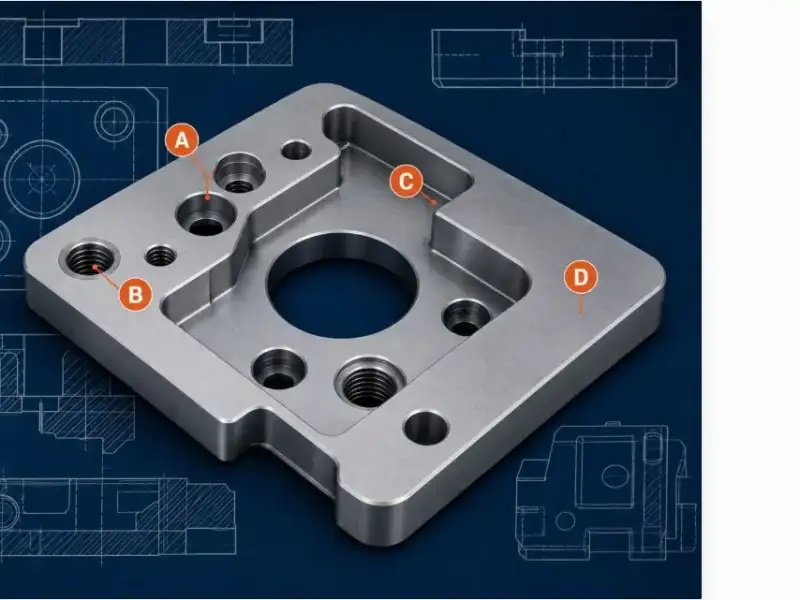
Cách xác định dung sai vị trí cho các mẫu lỗ trong gia công CNC
Dung sai vị trí (ký hiệu: ⌖ ), thường được gọi là vị trí thực, là một trong những điều khiển GD&T mạnh mẽ nhất để đảm bảo rằng các mẫu lỗ được định vị chính xác trong một tổ hợp. Tuy nhiên, thông số kỹ thuật không chính xác là nguyên nhân thường xuyên dẫn đến các bộ phận bị loại bỏ, chi phí kiểm tra bổ sung và độ phức tạp gia công không cần thiết. Hướng dẫn này giải thích cách xác định dung sai vị trí cho các mẫu lỗ trên các bộ phận được gia công CNC, tập trung vào các quyết định kỹ thuật thực tế ảnh hưởng đến khả năng sản xuất, kiểm tra và chi phí.
Trả lời nhanh
Dung sai vị trí cho mẫu lỗ được chỉ định bằng cách đặt khung điều khiển tính năng bên dưới kích thước kích thước lỗ, tham chiếu một hoặc nhiều mốc và nêu rõ đường kính vùng dung sai (ví dụ: ∅0,2 M). Đối với một mẫu lỗ, bạn thường cần quyết định giữa dung sai vị trí một phân đoạn (kiểm soát vị trí so với mốc chuẩn) và dung sai vị trí tổng hợp (kiểm soát vị trí mẫu và khoảng cách giữa các lỗ riêng biệt). Luôn xác định các mốc có thể truy cập và lặp lại trong quá trình kiểm tra. Sử dụng bộ điều chỉnh tình trạng vật liệu (MMC hoặc LMC) khi chức năng cho phép vì chúng có thể giảm chi phí phế liệu và kiểm tra.
Bài học chính
- Dung sai vị trí kiểm soát tâm lỗ đến vùng dung sai hình trụ; giá trị đường kính là tổng độ lệch cho phép.
- Luôn chỉ định các mốc theo thứ tự logic (chính, phụ, cấp ba) dựa trên cách vị trí của bộ phận trong tổ hợp.
- Đối với nhiều lỗ, hãy sử dụng dung sai vị trí tổng hợp nếu bạn cần khoảng cách giữa các lỗ chặt chẽ nhưng vị trí lỏng hơn so với các cạnh của bộ phận.
- Áp dụng công cụ sửa đổi MMC (Điều kiện Vật liệu Tối đa) cho các tham chiếu dung sai và/hoặc mốc chuẩn để cho phép dung sai bổ sung và dễ dàng kiểm tra bằng các thiết bị đo chức năng.
- Kiểm tra dung sai vị trí bằng CMM hoặc thước đo cứng; đảm bảo phương pháp kiểm tra phù hợp với sơ đồ tham chiếu mốc thời gian.
- Các lỗi thường gặp: thiếu mốc, thứ tự mốc không đúng, ràng buộc quá mức bộ phận và sử dụng dung sai vị trí một cách không cần thiết khi dung sai đơn giản hơn đủ.
Dung sai vị trí là gì?
Dung sai vị trí xác định vùng dung sai hình trụ (hoặc đôi khi là hình vuông) trong đó trục trung tâm của một đối tượng (ví dụ: lỗ) phải nằm trong đó. Không giống như dung sai tọa độ (±X, ±Y), tạo ra vùng dung sai vuông, dung sai vị trí cung cấp vùng hình trụ đồng nhất phù hợp hơn với các yêu cầu chức năng chẳng hạn như khe hở bu lông. Dung sai được chỉ định dưới dạng giá trị đường kính, ví dụ: ∅0,1, nghĩa là trục thực tế phải nằm trong hình trụ có đường kính đó có tâm ở vị trí thực.
Tại sao nên sử dụng dung sai vị trí thay vì dung sai ±?
Dung sai tọa độ (ví dụ: 10±0,1) xác định vùng dung sai vuông là 0,2 × 0,2. Các góc chéo của hình vuông đó là 0,283 tính từ tâm thực, lớn hơn 41% so với dung sai 0,1 đã nêu. Dung sai vị trí sẽ loại bỏ sự mơ hồ này và tạo ra vùng chấp nhận thống nhất. Nó cũng cho phép các bộ điều chỉnh tình trạng vật liệu có thể giảm chi phí bằng cách chấp nhận các lỗ hơi sai vị trí khi bộ phận ở tình trạng xấu nhất.
Các yếu tố cơ bản của chú thích dung sai vị trí
Khung điều khiển tính năng dung sai vị trí điển hình trên bản vẽ trông như thế này:
⌖ ∅0.2 M | A | B | C
- ⌖ – Ký hiệu vị trí
- ∅0,2 triệu – Đường kính vùng dung sai, với bộ điều chỉnh MMC (M)
- A – Mốc chính (thường là mặt phẳng)
- B – Dữ liệu thứ cấp (thường là chiều rộng hoặc cạnh)
- C – Mốc thứ ba (một lỗ hoặc một bề mặt phẳng khác)
Thứ tự của các mốc là rất quan trọng: mốc chính ràng buộc ba bậc tự do (hai phép quay và một phép tịnh tiến), mốc thứ cấp ràng buộc hai và mốc thứ ba ràng buộc một.
Dữ liệu cho các mẫu lỗ
Việc lựa chọn các mốc thời gian chính xác là nguyên nhân gây nhầm lẫn và sai sót phổ biến nhất. Đối với một bộ phận có mẫu lỗ phải định vị tương ứng với các đặc điểm khác, hãy làm theo các nguyên tắc sau:
- Chọn các mốc tương ứng với các bề mặt lắp đặt hoặc các tính năng ghép nối trong quá trình lắp ráp cuối cùng.
- Mốc chính phải là mặt phẳng tiếp xúc với phần giao phối (thường là bề mặt giữ phẳng phần đó).
- Dữ liệu thứ cấp phải là một tính năng giúp căn chỉnh bộ phận theo một hướng (ví dụ: cạnh bên hoặc khe).
- Mốc thứ ba phải là đặc điểm cung cấp sự căn chỉnh xoay cuối cùng (ví dụ: lỗ chốt chốt hoặc cạnh khác).
- Tránh sử dụng các đặc điểm chuẩn được tạo ra bởi cùng một thiết lập với các lỗ trừ khi chúng độc lập (ví dụ: được gia công trong cùng một thiết lập nhưng được sử dụng làm tài liệu tham khảo).
Ví dụ: Giá đỡ có bốn lỗ lắp

Trong ví dụ trên, bề mặt dưới cùng là mốc chính (mặt phẳng A), cạnh trái là mốc B và cạnh sau là mốc C. Tất cả bốn lỗ đều được kiểm soát với một dung sai vị trí duy nhất tham chiếu A|B|C. Điều này đảm bảo mẫu lỗ được đặt chính xác so với các cạnh sẽ ăn khớp với cụm.
Dung sai vị trí đơn so với vị trí tổng hợp
Khi bạn có nhiều lỗ trong một mẫu, bạn phải quyết định vị trí của chúng được kiểm soát chặt chẽ như thế nào so với các mốc chuẩn và tương đối với nhau.
Dung sai vị trí một phân đoạn
Một dòng trong khung điều khiển tính năng: ⌖ ∅0,5 M | A | B | C. Điều này kiểm soát toàn bộ vị trí mẫu và khoảng cách giữa các lỗ với cùng dung sai. Thanh tra sẽ kiểm tra vị trí của từng lỗ so với hệ thống mốc. Nếu yêu cầu là toàn bộ mẫu có thể thay đổi nhưng các lỗ phải giữ khoảng cách chính xác thì một phân đoạn có thể bị hạn chế quá mức và tăng chi phí.
Dung sai vị trí tổng hợp
Hai dòng trong khung điều khiển tính năng. Dòng trên cùng kiểm soát vị trí mẫu so với mốc (dung sai lớn hơn). Dòng dưới cùng kiểm soát khoảng cách giữa các lỗ trong mẫu (dung sai nhỏ hơn) và chỉ tham chiếu (các) mốc giới hạn mức độ tự do liên quan đến mẫu.
⌖ ∅0.8 M | A | B | C ⌖ ∅0.2 M | A
Ở đây, dòng trên cùng cho phép mẫu dịch chuyển lên tới ∅0,8 từ vị trí thực, trong khi dòng dưới cùng đảm bảo hai lỗ bất kỳ nằm trong khoảng ∅0,2 so với vị trí tương đối cơ bản của chúng. Dung sai tổng hợp rất phổ biến đối với các lỗ lắp PCB, mặt bích và kiểu nhiều bu lông trong đó việc căn chỉnh với bộ phận tiếp giáp ít quan trọng hơn so với độ khít của các bu lông xuyên qua các lỗ.
Bộ điều chỉnh tình trạng vật liệu: MMC, LMC, RFS
Áp dụng MMC (Điều kiện vật liệu tối đa) cho phép dung sai bổ sung - khi kích thước lỗ lệch khỏi MMC (lỗ nhỏ nhất), dung sai vị trí cho phép sẽ tăng lên. Điều này cực kỳ có lợi vì nó làm giảm phế liệu và cho phép đo chức năng (ví dụ: thước đo chốt đi/không đi). Sử dụng công cụ sửa đổi MMC (M) sau giá trị dung sai và tùy chọn sau tham chiếu mốc.
LMC (Điều kiện vật liệu tối thiểu) ít phổ biến hơn nhưng được sử dụng khi độ dày thành là quan trọng. RFS (Bất kể kích thước tính năng) là mặc định; không có sửa đổi có nghĩa là không có sự chấp nhận tiền thưởng. Trong thực tế, hãy sử dụng MMC để tạo các lỗ hở bất cứ khi nào có thể.
Kiểm tra dung sai vị trí
Việc kiểm tra phụ thuộc vào các sửa đổi được chọn và sự sẵn có của thiết bị.
- Máy đo tọa độ (CMM) : Linh hoạt nhất; có thể đánh giá vị trí có hoặc không có MMC. Yêu cầu định nghĩa đầy đủ về mốc thời gian và quy trình căn chỉnh.
- Gage chức năng (Gage cứng) : Thước đo có các chốt có kích thước ở điều kiện MMC trong trường hợp xấu nhất. Cực kỳ nhanh và có thể lặp lại nhưng yêu cầu máy đo chuyên dụng cho mỗi bộ phận. Chỉ hoạt động với đặc điểm kỹ thuật MMC.
- Số đo chốt : Đối với số lượng nhỏ, người kiểm tra có thể sử dụng thước đo chiều cao hoặc thước đo trên tấm bề mặt, nhưng điều này dễ xảy ra lỗi.
Khi yêu cầu báo giá gia công CNC cho các bộ phận có dung sai vị trí, hãy cung cấp định nghĩa GD&T đầy đủ (bản vẽ với mục tiêu chuẩn, kích thước cơ bản và khung điều khiển tính năng). Nếu không có điều này, nhà cung cấp không thể lập kế hoạch chính xác cho trình tự gia công và phương pháp kiểm tra, dẫn đến thông tin sai lệch và có thể bị từ chối.
Những sai lầm thường gặp khi xác định dung sai vị thế
- Thiếu mốc thời gian : Không chỉ định bất kỳ mốc chuẩn nào hoặc chỉ tham chiếu một mốc chuẩn khi chi tiết có đáy phẳng. Một mẫu lỗ không có hệ thống mốc là không rõ ràng - người kiểm tra phải đoán bề mặt nào sẽ sử dụng.
- Thứ tự thời gian sai : Đặt một bề mặt hẹp làm chính và một mặt phẳng lớn làm phụ. Dữ liệu chính phải có chức năng quan trọng nhất và cung cấp diện tích tiếp xúc lớn nhất.
- Ràng buộc quá mức với quá nhiều mốc thời gian : Sử dụng ba mốc khi hai hoặc thậm chí một mốc là đủ cho mẫu. Điều này làm cho dung sai bị chặt chẽ một cách không cần thiết và làm tăng khả năng thay đổi trong kiểm tra.
- Sử dụng sai số 0 ở MMC : ∅0 triệu | A|B|C có nghĩa là các lỗ phải được căn giữa hoàn hảo nếu ở MMC; bất kỳ độ lệch kích thước nào cũng cho phép tiền thưởng. Mặc dù hợp lệ nhưng điều này có thể khó diễn giải và kiểm tra nếu không có các thiết bị đo chức năng.
- Không chỉ định kích thước cơ bản : Dung sai vị trí phải kèm theo các kích thước cơ bản (được đặt trong hộp) để xác định vị trí thực. Nếu không có độ mờ cơ bản, dung sai sẽ không có mục tiêu.
- Áp dụng dung sai vị trí cho một lỗ đơn không có mốc : Một lỗ đơn vẫn có thể cần mốc chuẩn; mặt khác, vị trí của nó không bị giới hạn.
Dung sai vị trí ảnh hưởng như thế nào đến chi phí gia công CNC
Dung sai vị trí chặt chẽ hơn (ví dụ: ∅0,05 so với ∅0,5) yêu cầu độ ổn định thiết lập cao hơn, dụng cụ tốt hơn và thường có thêm thời gian kiểm tra. Nếu dung sai được chỉ định tại MMC, nhà cung cấp có thể sử dụng thiết bị đo chức năng và tránh việc kiểm tra CMM, giảm chi phí. Dung sai tổng hợp cũng có thể giảm chi phí bằng cách cho phép dung sai dịch chuyển mẫu lớn hơn. Khi thiết kế, hãy phân tích chức năng lắp ráp: mẫu có cần căn chỉnh với các cạnh của bộ phận hay chỉ với chính nó? Việc chọn dung sai tổng hợp có thể tiết kiệm đáng kể chi phí gia công và kiểm tra.
Điều này có ý nghĩa gì đối với phần của bạn
Trước khi phát hành bản vẽ của bạn, hãy xem lại những điều sau:
- Bạn đã xác định một hệ thống dữ liệu rõ ràng mô phỏng cách lắp ráp bộ phận chưa? Nếu bạn không thể đo lường vật lý từ những dữ liệu đó, nhà cung cấp sẽ gặp khó khăn.
- Kích thước cơ bản có được chỉ định rõ ràng cho vị trí thực của mỗi lỗ không? Chúng nên được đo kích thước từ các mốc dữ liệu.
- Bạn có thể sử dụng MMC không? Đối với các lỗ hở, câu trả lời hầu như luôn là có. Điều này có thể loại bỏ nhu cầu kiểm tra CMM và giảm nguy cơ phế liệu.
- Giá trị dung sai có thực tế cho quy trình gia công của bạn không? Hãy thảo luận sớm với nhà cung cấp gia công CNC của bạn. Dung sai vị trí ∅0,1 thường có thể đạt được trong gia công 3 trục; ∅0,025 là có thể nhưng cần phải cẩn thận hơn và có thể làm tăng chi phí.
- Xem xét dung sai vị trí tổng hợp nếu khoảng cách mẫu là quan trọng nhưng việc dịch chuyển mẫu có thể được nới lỏng.
Khi gửi RFQ của bạn tới một Nhà sản xuất gia công CNC , bao gồm bản vẽ 2D với đầy đủ chú thích GD&T và mô hình 3D. Xác nhận rằng nhà cung cấp có kinh nghiệm kiểm tra dung sai vị trí (CMM hoặc thiết bị đo). Dung sai vị trí được chỉ định phù hợp giúp giảm thời gian thực hiện, cải thiện chất lượng bộ phận và ngăn ngừa những hiểu lầm tốn kém.
Tài liệu tham khảo & đọc thêm
- ASME Y14.5-2018 – Đo kích thước và dung sai
- Hướng dẫn kỹ thuật liên quan: Dung sai gia công CNC , Chuẩn bị bản vẽ 2D