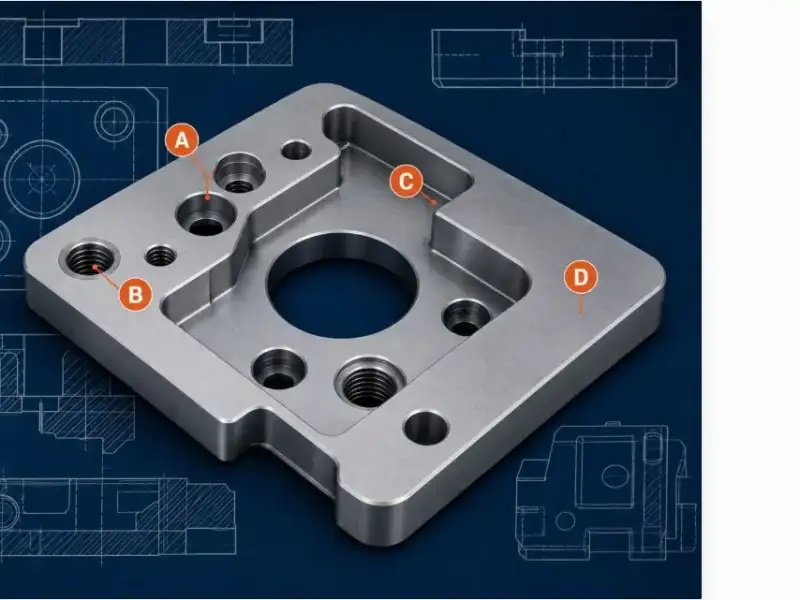
Como especificar a tolerância de posição para padrões de furo em usinagem CNC
Tolerância de posição (símbolo: ⌖ ), muitas vezes chamada de posição verdadeira, é um dos controles GD&T mais poderosos para garantir que os padrões de furos sejam localizados corretamente em uma montagem. No entanto, a especificação incorreta é uma causa frequente de peças rejeitadas, custos adicionais de inspeção e complexidade desnecessária de usinagem. Este guia explica como especificar a tolerância de posição para padrões de furos em peças usinadas CNC, concentrando-se em decisões práticas de engenharia que afetam a capacidade de fabricação, a inspeção e o custo.
Resposta rápida
A tolerância de posição para um padrão de furo é especificada colocando uma estrutura de controle de recurso abaixo da dimensão do tamanho do furo, fazendo referência a um ou mais pontos de referência e informando o diâmetro da zona de tolerância (por exemplo, ∅0,2 M). Para um padrão de furos, normalmente você precisa decidir entre uma tolerância de posição de segmento único (controlando a localização relativa aos pontos de referência) e uma tolerância de posição composta (controlando a localização do padrão e o espaçamento entre furos separadamente). Sempre defina pontos de referência que sejam acessíveis e repetíveis durante a inspeção. Use modificadores de condição de material (MMC ou LMC) quando a função permitir, pois eles podem reduzir custos de refugo e inspeção.
Principais conclusões
- A tolerância de posição controla o centro de um furo para uma zona de tolerância cilíndrica; o valor do diâmetro é o desvio total permitido.
- Sempre especifique os pontos de referência em uma ordem lógica (primário, secundário, terciário) com base em como a peça está localizada na montagem.
- Para furos múltiplos, use a tolerância de posição composta se precisar de um espaçamento estreito entre furos, mas uma localização mais livre em relação às arestas da peça.
- Aplique o modificador MMC (Condição Máxima do Material) às referências de tolerância e/ou dados para permitir tolerância adicional e facilitar a inspeção com medidores funcionais.
- Inspecione a tolerância de posição com uma CMM ou medidor rígido; garantir que o método de inspeção corresponda ao esquema de referência de dados.
- Erros comuns: pontos de referência ausentes, ordem inadequada dos pontos de referência, restrição excessiva da peça e uso desnecessário de tolerância de posição quando tolerâncias mais simples são suficientes.
O que é tolerância de posição?
A tolerância de posição define uma zona de tolerância cilíndrica (ou às vezes quadrada) dentro da qual o eixo central de um recurso (por exemplo, um furo) deve estar. Ao contrário da tolerância de coordenadas (±X, ±Y), que cria uma zona de tolerância quadrada, a tolerância de posição fornece uma zona cilíndrica uniforme que atende melhor aos requisitos funcionais, como a folga do parafuso. A tolerância é especificada como um valor de diâmetro, por exemplo, ∅0,1, o que significa que o eixo real deve estar dentro de um cilindro com esse diâmetro centrado na posição real.
Por que usar tolerância de posição em vez de tolerâncias ±?
As tolerâncias de coordenadas (por exemplo, 10±0,1) definem uma zona de tolerância quadrada de 0,2 × 0,2. Os cantos diagonais desse quadrado estão a 0,283 do centro verdadeiro, o que é 41% maior do que a tolerância declarada de 0,1. A tolerância de posição elimina esta ambiguidade e cria uma zona de aceitação uniforme. Ele também permite modificadores de condições de material que podem reduzir custos ao aceitar furos levemente mal posicionados quando a peça está em sua pior condição.
Elementos básicos de uma chamada de tolerância de posição
Uma estrutura de controle de recurso de tolerância de posição típica em um desenho se parece com isto:
⌖ ∅0.2 M | A | B | C
- ⌖ – Símbolo de posição
- ∅0,2 M – Diâmetro da zona de tolerância, com modificador MMC (M)
- A – Dado primário (geralmente um plano)
- B – Dado secundário (geralmente uma largura ou borda)
- C – Datum terciário (um furo ou outra superfície plana)
A ordem dos dados é crítica: o dado primário restringe três graus de liberdade (duas rotações e uma translação), o secundário restringe dois e o terciário restringe um.
Referências para padrões de furos
A seleção de dados corretos é a fonte mais comum de confusão e erro. Para uma peça com um padrão de furo que deve ser localizado em relação a outros recursos, siga estas diretrizes:
- Escolha referências que correspondam às superfícies de montagem ou recursos de posicionamento na montagem final.
- A referência primária deve ser um plano que entre em contato com a peça correspondente (geralmente a superfície que mantém a peça plana).
- A referência secundária deve ser um recurso que alinha a peça em uma direção (por exemplo, uma aresta lateral ou uma ranhura).
- A referência terciária deve ser um recurso que forneça o alinhamento rotacional final (por exemplo, um furo de pino-guia ou outra aresta).
- Evite usar recursos de referência que sejam produzidos pela mesma configuração dos furos, a menos que sejam independentes (por exemplo, usinados na mesma configuração, mas usados como referência).
Exemplo: Suporte com Quatro Furos de Montagem

No exemplo acima, a superfície inferior é a referência primária (plano A), a borda esquerda é a referência B e a borda traseira é a referência C. Todos os quatro furos são controlados com uma única tolerância de posição referenciando A|B|C. Isso garante que o padrão de furo esteja localizado corretamente em relação às arestas que combinarão com a montagem.
Tolerância de posição de segmento único vs. posição composta
Quando você tem vários furos em um padrão, você deve decidir com que precisão suas posições serão controladas em relação aos pontos de referência e entre si.
Tolerância de posição de segmento único
Uma linha no quadro de controle de recurso: ⌖ ∅0,5 M | Um | B | C. Isto controla toda a localização do padrão e o espaçamento entre furos com a mesma tolerância. O inspetor verificará a posição de cada furo em relação ao sistema de referência. Se o requisito for que o padrão como um todo possa mudar, mas os furos permaneçam precisamente espaçados, o segmento único poderá restringir excessivamente e gerar custos.
Tolerância de posição composta
Duas linhas no quadro de controle do recurso. A linha superior controla a localização do padrão em relação aos pontos de referência (tolerância maior). A linha inferior controla o espaçamento entre furos dentro do padrão (tolerância menor) e faz referência apenas a um(s) ponto(s) de referência que restringem os graus de liberdade relevantes ao padrão.
⌖ ∅0.8 M | A | B | C ⌖ ∅0.2 M | A
Aqui, a linha superior permite que o padrão mude para ∅0,8 da posição verdadeira, enquanto a linha inferior garante que quaisquer dois buracos estejam dentro de ∅0,2 de suas posições relativas básicas. A tolerância composta é muito comum para furos de montagem de PCB, flanges e padrões de múltiplos parafusos, onde o alinhamento com a peça correspondente é menos crítico do que o encaixe dos parafusos através dos furos.
Modificadores de condição material: MMC, LMC, RFS
A aplicação de MMC (Condição Máxima do Material) permite uma tolerância adicional – à medida que o tamanho do furo se desvia do MMC (menor furo), a tolerância de posição permitida aumenta. Isto é extremamente benéfico porque reduz o desperdício e permite a medição funcional (por exemplo, um medidor de pino passa/não passa). Use o modificador MMC (M) após o valor de tolerância e opcionalmente após as referências de referência.
LMC (Least Material Condition) é menos comum, mas é usado quando a espessura da parede é crítica. RFS (independentemente do tamanho do recurso) é o padrão; nenhum modificador significa nenhuma tolerância de bônus. Na prática, use MMC para furos de folga sempre que possível.
Inspeção de tolerância de posição
A inspeção depende dos modificadores escolhidos e da disponibilidade do equipamento.
- Máquina de medição por coordenadas (CMM) : Mais flexível; pode avaliar a posição com ou sem MMC. Requer uma definição completa de referências e rotina de alinhamento.
- Medidor funcional (medidor rígido) : Um go gage com pinos dimensionados na pior condição do MMC. Extremamente rápido e repetível, mas requer medidor dedicado por peça. Funciona apenas com especificação MMC.
- Medições de pinos : Para pequenas quantidades, os inspetores podem usar um medidor de altura ou um indicador em uma placa de superfície, mas isso está sujeito a erros.
Ao solicitar um orçamento de usinagem CNC para peças com tolerâncias de posição, forneça a definição completa do GD&T (desenho com alvos de referência, dimensões básicas e estruturas de controle de recursos). Sem isso, o fornecedor não consegue planejar corretamente a sequência de usinagem e o método de inspeção, levando a falhas de comunicação e possível rejeição.
Erros comuns ao especificar a tolerância de posição
- Dados ausentes : Não especificar nenhum ponto de referência ou referenciar apenas um ponto de referência quando a peça tiver base plana. Um padrão de furo sem um sistema de referência é ambíguo – o inspetor deve adivinhar qual superfície usar.
- Ordem de dados errada : Colocar uma superfície estreita como primária e um plano grande como secundário. O dado primário deve ser o mais importante funcionalmente e fornecer a maior área de contato.
- Restrição excessiva com muitos dados : Usar três pontos de referência quando dois ou mesmo um forem suficientes para o padrão. Isto torna a tolerância desnecessariamente restrita e aumenta a variabilidade da inspeção.
- Usando tolerância zero no MMC incorretamente : ∅0 milhões | A|B|C significa que os furos devem estar perfeitamente centralizados se estiverem no MMC; qualquer desvio de tamanho permite bônus. Embora válido, isso pode ser difícil de interpretar e inspecionar sem medidores funcionais.
- Não especificando dimensões básicas : A tolerância de posição deve ser acompanhada por dimensões básicas (dentro de uma caixa) que definem a verdadeira posição. Sem dimerizações básicas, a tolerância não tem alvo.
- Aplicando tolerância de posição a um único furo sem referências : Um único furo ainda pode precisar de referências; caso contrário, sua localização não será restrita.
Como a tolerância de posição afeta o custo de usinagem CNC
Tolerâncias de posição mais restritas (por exemplo, ∅0,05 vs. ∅0,5) exigem mais estabilidade de configuração, melhores ferramentas e, muitas vezes, tempo de inspeção adicional. Se a tolerância for especificada no MMC, o fornecedor poderá utilizar um medidor funcional e evitar a inspeção do CMM, reduzindo custos. As tolerâncias compostas também podem reduzir custos, permitindo uma tolerância maior de mudança de padrão. Ao projetar, analise a função de montagem: o padrão precisa estar alinhado às arestas da peça ou apenas a si mesmo? A escolha da tolerância composta pode economizar custos significativos de usinagem e inspeção.
O que isso significa para sua parte
Antes de liberar seu desenho, revise o seguinte:
- Você definiu um sistema de dados claro que imita como a peça é montada? Se você não puder medir fisicamente a partir desses dados, o fornecedor terá dificuldades.
- As dimensões básicas estão claramente indicadas para a verdadeira posição de cada furo? Eles devem ser dimensionados a partir dos dados.
- Você pode usar o MMC? Para furos de folga, a resposta quase sempre é sim. Isto pode eliminar a necessidade de inspeção da CMM e reduzir o risco de sucata.
- O valor da tolerância é realista para o seu processo de usinagem? Discuta com antecedência com seu fornecedor de usinagem CNC. Tolerâncias de posição de ∅0,1 são rotineiramente alcançáveis na usinagem de 3 eixos; ∅0,025 é possível, mas requer cuidados extras e pode aumentar o custo.
- Considere a tolerância de posição composta se o espaçamento do padrão for crítico, mas a mudança do padrão puder ser relaxada.
Ao enviar sua RFQ para um Fabricante de usinagem CNC , inclua o desenho 2D com legendas GD&T completas e um modelo 3D. Confirme se o fornecedor tem experiência com inspeção de tolerância de posição (CMM ou medidor). A tolerância de posição especificada corretamente reduz o tempo de entrega, melhora a qualidade da peça e evita mal-entendidos dispendiosos.
Referências e leituras adicionais
- ASME Y14.5-2018 – Dimensionamento e Tolerância
- Guias técnicos relacionados: Tolerâncias de usinagem CNC , Preparando um desenho 2D