

Si alguna vez recibió una cotización de mecanizado CNC y se preguntó por qué el precio era más alto de lo esperado, no está solo. Muchos ingenieros y profesionales de adquisiciones suponen que el costo de mecanizado depende principalmente del material o del tiempo de la máquina. En realidad, los mayores factores de coste suelen estar ocultos en el propio diseño de la pieza.
Algunas características innecesarias, una tolerancia demasiado estricta en una superficie no crítica o una geometría que requiere múltiples configuraciones pueden duplicar o triplicar el precio final. El objetivo de esta guía es ayudarlo a comprender exactamente qué impulsa el costo del mecanizado CNC y cómo reducirlo sin comprometer la función o la calidad de la pieza.
Este artículo está escrito desde la perspectiva tanto de un maquinista experimentado como de un profesional de adquisiciones. Analizaremos los costos desde la etapa de diseño, el proceso de mecanizado, la selección de materiales y la preparación de la cotización. Al final, sabrá exactamente qué preguntas hacer y qué cambios de diseño tendrán el mayor impacto en su presupuesto.
¿Qué impulsa el costo del mecanizado CNC?
Antes de poder reducir costos, es necesario comprender de dónde provienen. En el mecanizado CNC, el precio total de una pieza está influenciado por varios factores. Los más importantes incluyen el tiempo de mecanizado, el tiempo de preparación, el costo del material, el costo de las herramientas y el costo de inspección. Entre ellos, el tiempo de mecanizado suele ser el componente más importante.
El tiempo de mecanizado está directamente relacionado con la cantidad de material que se debe eliminar y la velocidad con la que puede cortar la máquina. Las geometrías complejas con cavidades profundas, paredes delgadas o esquinas internas estrechas requieren velocidades de avance más lentas y más pasadas. Esto aumenta el tiempo total del ciclo por pieza. El tiempo de instalación es otro factor importante de costos. Cada vez que se debe reposicionar o recargar una pieza en una máquina diferente, se suma tiempo de mano de obra y posibilidad de error.
El costo del material es sencillo pero a menudo se sobreestima. Muchos ingenieros suponen que el material es el mayor gasto, pero para la mayoría de las piezas mecanizadas personalizadas, el tiempo de mecanizado y el tiempo de preparación son mucho más significativos. El costo de las herramientas incluye las herramientas de corte en sí, así como cualquier accesorio especializado o soporte de trabajo requerido. El costo de la inspección aumenta cuando las tolerancias estrictas o los requisitos geométricos complejos exigen pasos de medición adicionales.
La forma más eficaz de reducir el coste del mecanizado CNC es comprender estos factores de coste y diseñar la pieza en consecuencia. Cada característica que aumente el tiempo de la máquina, el tiempo de configuración o el tiempo de inspección aumentará el precio total. Por el contrario, simplificar el diseño para reducir estos factores reducirá el costo sin necesariamente reducir la calidad de la pieza.

¿Qué características de diseño aumentan el costo?
Ciertas características de diseño son conocidas por aumentar el costo del mecanizado CNC. Reconocerlos en una etapa temprana de la fase de diseño le permite realizar ajustes que ahorran dinero sin comprometer la función.
Bolsillos profundos y caries
Los bolsillos profundos requieren herramientas de corte largas. Las herramientas largas son menos rígidas y tienden a desviarse, lo que limita la profundidad de corte y la velocidad de avance. Para evitar vibraciones y un acabado superficial deficiente, los maquinistas deben realizar pasadas múltiples o reducciones más pequeñas. Esto aumenta significativamente el tiempo del ciclo. Una buena regla general es mantener la profundidad de la cavidad a no más de 3 a 4 veces el diámetro de la herramienta. Si necesita una cavidad más profunda, considere diseñarla a partir de varias secciones o utilizar un enfoque de mecanizado diferente.
Esquinas internas afiladas
Las esquinas internas con un radio pequeño son difíciles de mecanizar porque la herramienta de corte debe encajar en la esquina. Cuanto menor sea el radio, más pequeña será la herramienta y mayor será el tiempo de mecanizado. Una esquina interna afilada a menudo requiere una operación separada con una fresa más pequeña o incluso una herramienta especial. En muchos casos, aumentar el radio de la esquina interna de R0,5 mm a R2 mm puede reducir drásticamente el tiempo del ciclo. Este es uno de los cambios de diseño que ahorran costos más fáciles y efectivos.
Paredes delgadas
Las paredes delgadas son propensas a vibrar y deformarse durante el mecanizado. Para evitar esto, los maquinistas deben reducir los parámetros de corte, utilizar accesorios especiales o realizar múltiples pasadas ligeras. Esto aumenta el tiempo de mecanizado y la complejidad de la configuración. Para piezas de aluminio, generalmente se recomienda un espesor de pared mínimo de 0,8 mm a 1,5 mm, dependiendo del tamaño y la geometría generales. Es posible tener paredes más delgadas, pero costarán más.
agujeros profundos
Los agujeros profundos, especialmente aquellos con una relación longitud-diámetro superior a 10:1, requieren técnicas de perforación especializadas. La perforación de agujeros profundos es más lenta, requiere ciclos de perforación y, a menudo, implica herramientas personalizadas. Si es posible, diseñe los orificios para que sean menos profundos o considere utilizar un método de fabricación diferente para los orificios profundos.
Recortes
Los cortes socavados son características que no se pueden mecanizar con una herramienta recta estándar. A menudo requieren herramientas especiales, cabezales en ángulo o configuraciones múltiples. Incluso un simple recorte puede agregar un costo significativo. Siempre que sea posible, evite los cortes o diséñelos de manera que puedan mecanizarse con una herramienta estándar desde un ángulo diferente.
Múltiples configuraciones
Cada vez que se debe reposicionar una pieza en la máquina, se agrega tiempo de preparación y posibilidad de error de alineación. Las piezas que requieren mecanizado en múltiples caras a menudo necesitan dos, tres o incluso más configuraciones. Cada configuración aumenta el costo. Técnicas como el mecanizado de 5 ejes pueden reducir la cantidad de configuraciones al permitir que la herramienta alcance múltiples caras en una sola operación. Sin embargo, el mecanizado de 5 ejes en sí tiene una tasa por hora más alta, por lo que la compensación debe evaluarse caso por caso.
Al revisar el diseño de su pieza, pregúntese qué características son realmente críticas y cuáles pueden simplificarse. Un pequeño cambio en el radio interno o el espesor de la pared puede reducir el tiempo de mecanizado en un 30% o más.
¿Cómo afecta la tolerancia a los costos?
La tolerancia es uno de los factores de coste más incomprendidos en el mecanizado CNC. Muchos ingenieros sobreespecifican las tolerancias, asumiendo que cuanto más estrictas sean, siempre mejor. La realidad es que tolerancias más estrictas requieren un mecanizado más cuidadoso, velocidades de avance más lentas, pasos de medición adicionales y, a menudo, múltiples pasadas. Esto aumenta el costo exponencialmente en lugar de linealmente.
Por ejemplo, se puede lograr una tolerancia de mecanizado CNC estándar de ±0,1 mm (0,004 pulgadas) con herramientas estándar y condiciones normales de la máquina. Lograr ±0,025 mm (0,001 pulg.) puede requerir una velocidad de avance más lenta, una pasada de acabado y control de temperatura en el taller. Lograr ±0,005 mm (0,0002 in) requiere un mecanizado aún más cuidadoso, herramientas especiales y una inspección rigurosa. El tiempo y el esfuerzo necesarios para mantener una tolerancia aumentan marcadamente a medida que la tolerancia se vuelve más estricta.
La clave para reducir costos es aplicar tolerancias estrictas sólo cuando sean funcionalmente necesarias. Una dimensión que debe encajar en una carcasa de rodamiento o alinearse con una pieza coincidente puede requerir una tolerancia estricta. Una superficie cosmética o una dimensión no crítica puede que no. Identifique claramente qué dimensiones son críticas en su dibujo. Para todas las demás dimensiones, utilice un bloque de tolerancia general basado en ISO 2768-m o una norma similar. Esto le da al maquinista la flexibilidad de optimizar el proceso sin especificar demasiado.
Otro error común es aplicar un requisito de rugosidad superficial de Ra 0,8 µm (32 µin) a cada superficie cuando solo ciertas áreas lo necesitan. Un acabado superficial mecanizado de Ra 1,6 µm (63 µin) es perfectamente aceptable para muchas aplicaciones y es mucho más rápido de producir. Especifique el acabado de la superficie sólo donde sea necesario para sellado, deslizamiento o apariencia óptica. Para todas las demás superficies, deje el acabado tal como está mecanizado o utilice una nota estándar.

¿La selección de materiales afecta el costo?
La selección de materiales tiene un impacto directo en el costo del mecanizado CNC, pero a menudo no es el principal factor de costo. El precio de la materia prima varía entre aluminio, acero, acero inoxidable, latón, titanio y plásticos de ingeniería. Sin embargo, la maquinabilidad del material a menudo tiene un efecto mayor en el costo total que el precio mismo de la materia prima.
Las aleaciones de aluminio como 6061 y 7075 se encuentran entre los materiales más rentables de mecanizar. Cortan fácilmente, generan menos calor, provocan un desgaste mínimo de la herramienta y permiten altas velocidades de avance. El latón es igualmente fácil de mecanizar. El acero inoxidable, especialmente grados como 304 o 316, es más difícil de mecanizar debido a su mayor resistencia y tendencia a endurecerse. Esto requiere velocidades de corte más lentas, cambios de herramienta más frecuentes y, en ocasiones, recubrimientos especiales. El tiempo de mecanizado del acero inoxidable puede ser de dos a tres veces mayor que el de una pieza de aluminio equivalente.
El acero al carbono (p. ej., 1018, 1045) y el acero aleado (p. ej., 4140, 4130) ofrecen un buen equilibrio entre resistencia y maquinabilidad, pero aún son más lentos de cortar que el aluminio. El titanio es extremadamente difícil de mecanizar debido a su baja conductividad térmica y su alta reactividad química con las herramientas de corte. El desgaste de las herramientas es elevado y las velocidades de mecanizado deben mantenerse bajas. Por este motivo, el mecanizado de titanio es considerablemente más caro.
Si está diseñando una pieza nueva y la elección del material es flexible, seleccionar un material con buena maquinabilidad reducirá los costos. Por ejemplo, si la pieza requiere alta resistencia pero no necesita la resistencia a la corrosión del acero inoxidable, considere usar acero de aleación 4140, que es más fácil de mecanizar. Si la pieza requiere buena resistencia a la corrosión pero no una resistencia extrema, el acero inoxidable 303 se procesa mejor que el 304 o el 316. Si el peso es una preocupación y los requisitos de resistencia son moderados, el aluminio 6061 suele ser la opción más rentable.
Para aplicaciones donde el material lo especifica el cliente o lo requiere el entorno operativo, el aumento de costos debido a la dureza del material o la mala maquinabilidad es inevitable, pero puede incluirse en el presupuesto del proyecto desde el principio. Comprender esta relación ayuda a tomar una decisión informada al comparar opciones materiales.
Cómo reducir costos mediante el diseño para la fabricación (DFM)
El diseño para la fabricación (DFM) es la práctica de diseñar piezas de una manera que las haga más fáciles y económicas de fabricar sin sacrificar su función. Para el mecanizado CNC, esto a menudo significa simplificar la geometría, estandarizar características y reducir la cantidad de configuraciones.
Una de las estrategias de DFM más efectivas es reducir el volumen total de material. Utilice un diseño más ligero con nervaduras o bolsillos en lugar de un bloque sólido. Esto reduce la cantidad de material que se debe eliminar y, a menudo, acorta el tiempo de mecanizado. También reduce el coste de material. Sin embargo, tenga cuidado de no crear paredes extremadamente delgadas que requieran cuidados adicionales.
Otra técnica DFM consiste en estandarizar los tamaños de orificios, tipos de roscas y radios de esquinas. Si su pieza tiene varios orificios, usar el mismo diámetro para todos los orificios reduce la cantidad de cambios de herramienta. De manera similar, usar un tamaño de rosca común como M6 o M8 significa que el maquinista puede usar un solo macho en lugar de cambiar entre varios machos. Esto puede parecer un detalle menor, pero en una producción de 500 o 1000 piezas, los ahorros se acumulan.
Considere la cantidad de configuraciones necesarias para mecanizar su pieza. Si la pieza debe mecanizarse en tres o cuatro caras, pregunte si el diseño podría modificarse para requerir sólo dos configuraciones. Un enfoque es diseñar la pieza con una superficie de referencia plana que pueda usarse para sujetar en la primera operación. Luego, la segunda operación mecaniza las características restantes. Reducir las configuraciones de cuatro a dos puede reducir el tiempo total de mecanizado entre un 30 y un 40 %.
Para piezas con ángulos complejos o superficies compuestas, evalúe si se justifica el mecanizado en 5 ejes. El mecanizado de 5 ejes permite que la herramienta alcance múltiples caras en una sola configuración, lo que reduce el tiempo de configuración y mejora la precisión. Sin embargo, las máquinas de 5 ejes tienen una tarifa horaria más alta. Si su pieza es lo suficientemente simple para el mecanizado de 3 ejes, no especifique el mecanizado de 5 ejes innecesariamente. Una buena forma de abordar esto es enviar su modelo 3D a un proveedor de mecanizado de precisión y pedirle que le recomiende el proceso más eficiente.
Un hábito práctico es revisar cada característica de su dibujo y preguntarse: ¿esta característica es necesaria para funcionar o es un legado de un diseño anterior? Muchas piezas tienen características innecesarias como chaflanes adicionales, radios decorativos o acabados superficiales no críticos que agregan costos sin agregar valor.
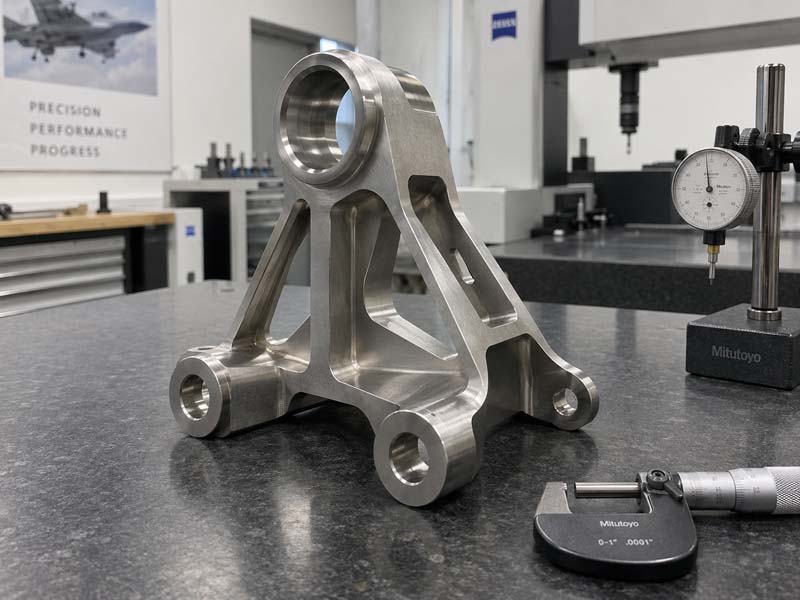
Cómo preparar una solicitud de cotización clara
Cuando envía una solicitud de cotización (RFQ) a un fabricante de mecanizado cnc , la calidad de su RFQ afecta directamente la precisión y competitividad de la cotización. Una RFQ clara y completa permite al proveedor evaluar la pieza correctamente, reduciendo la necesidad de aclarar preguntas y permitiéndole ofrecer el precio más competitivo.
Como mínimo, su solicitud de presupuesto debe incluir un modelo CAD 3D en formato STEP o IGES y un dibujo 2D con dimensiones, tolerancias y especificaciones de materiales claras. El modelo 3D ayuda al maquinista a comprender la geometría, mientras que el dibujo 2D proporciona los requisitos funcionales. Si una dimensión no tiene una tolerancia especificada, el proveedor utilizará su práctica estándar, que puede ser más estricta o más flexible de lo que usted pretendía.
Indique el grado del material y cualquier requisito de acabado de superficie. Sea específico: en lugar de decir "aluminio", especifique "6061-T6" o "7075-T651". En lugar de "acero", especifique "acero al carbono 1018" o "acero de aleación 4140". Esto evita ambigüedades y garantiza que la cotización refleje el costo de material correcto.
Marque claramente las dimensiones críticas en su dibujo. Si sólo dos dimensiones de veinte requieren tolerancias estrictas, márquelas como críticas. Para todas las demás dimensiones, utilice una tolerancia general. Esto le indica al proveedor dónde centrar su atención y dónde puede adoptar una estrategia de corte más eficiente.
Incluya la cantidad requerida y cualquier requisito de embalaje o entrega. La cantidad afecta el costo porque el tiempo de preparación se distribuye entre el número total de piezas. Una producción de prototipo de 10 piezas tendrá un costo por pieza más alto que una producción de bajo volumen de 500 piezas. Si está planeando varias rondas de pedidos, mencione el volumen total esperado. Esto ayuda al proveedor a planificar la compra de herramientas y materiales.
Finalmente, haga preguntas específicas. Si la pieza tiene una geometría difícil, pregunte al proveedor cómo planean mecanizarla. Un buen proveedor será transparente sobre los riesgos potenciales y los factores que influyen en los costos. Esta conversación en sí misma puede revelar oportunidades para simplificar el diseño y reducir costos.
¿Qué afecta las diferencias en las cotizaciones del mecanizado CNC?
Es común recibir precios significativamente diferentes al solicitar cotizaciones de múltiples proveedores de mecanizado CNC. Esto puede resultar confuso. Algunos proveedores pueden cotizar un precio bajo, mientras que otros cotizan un precio mucho más alto por la misma pieza. Comprender por qué sucede esto le ayudará a identificar qué cotización es realista y cuál es demasiado baja para ser factible.
Las diferencias en la tarifa horaria de las máquinas son una de las razones. Un proveedor con máquinas multieje más nuevas puede tener una tarifa más alta que uno con máquinas más antiguas de 3 ejes. Sin embargo, la máquina más nueva puede terminar la pieza más rápido, lo que resulta en un costo total similar. La variable clave no es sólo la tarifa horaria sino el tiempo total estimado de mecanizado.
La experiencia y el conocimiento también afectan las diferencias en las cotizaciones. Un proveedor con experiencia en el mecanizado de geometrías complejas con paredes delgadas o tolerancias estrictas puede estimar tiempos de ciclo más rápidos porque conoce la mejor estrategia. Un proveedor con menos experiencia puede estimar tiempos de ciclo más largos o agregar una contingencia para problemas potenciales. Esto puede llevar a cotizaciones más altas.
Otro factor es la carga de trabajo actual del proveedor. Un proveedor con baja capacidad puede cotizar un precio más alto para hacer el trabajo más rentable, mientras que un proveedor con capacidad abierta puede cotizar un precio competitivo para cubrir su agenda. Esta es una parte normal del mercado y no necesariamente un reflejo de la calidad.
Al comparar cotizaciones, solicite un desglose del tiempo de mecanizado, el costo del material y el costo de las herramientas. Esto le ayuda a evaluar si la cotización es razonable. Si una cotización es dramáticamente más baja que las demás, pregúntele al proveedor cómo planea alcanzar el costo. Puede ser que identificaron un enfoque de sujeción más simple o una estrategia de herramienta de corte diferente. También puede ser que hayan pasado por alto un requisito crítico y ajusten el precio más adelante.
Para piezas de alta precisión, una cotización más baja puede indicar una falta de comprensión de los requisitos de inspección. Las piezas con tolerancias estrictas requieren una inspección minuciosa, lo que aumenta el costo. Si un proveedor cotiza un precio bajo sin mencionar la inspección, es posible que no esté presupuestando los controles de calidad necesarios. Este es un riesgo que vale la pena discutir.
Cómo la cantidad afecta el costo del mecanizado CNC
La cantidad de producción tiene un impacto significativo en el costo de mecanizado CNC por pieza. Esto se debe a que el tiempo de preparación, la programación y las herramientas son costos fijos que se distribuyen entre el número total de piezas. Para un prototipo de 5 piezas, el coste de preparación por pieza es muy alto. Para una producción de 1000 piezas, el costo de preparación por pieza se vuelve insignificante.
Si está planeando un nuevo producto, considere pedir inicialmente un pequeño lote de piezas para realizar pruebas funcionales. Una vez confirmado el diseño, pase a una cantidad mayor para la producción. Esto le permite aprovechar el menor costo por pieza de tiradas más grandes y, al mismo tiempo, minimizar el riesgo de cambios de diseño.
Para la producción de bajo volumen (normalmente de 10 a 500 piezas), el mecanizado CNC es uno de los métodos de fabricación más rentables, especialmente en comparación con el moldeo por inyección o la fundición. La eliminación de los costes de herramientas hace que el mecanizado CNC sea ideal para series pequeñas. Para cantidades mayores, otros procesos pueden resultar más económicos, pero el mecanizado CNC sigue siendo competitivo para piezas con geometrías complejas o requisitos de alta precisión.
Cuando solicite una cotización, sea sincero sobre la cantidad esperada para el próximo año. Un proveedor puede planificar la compra de materiales al por mayor, lo que reduce el costo del material. También pueden configurar un accesorio dedicado o una solución de sujeción de piezas que reduzca el tiempo del ciclo por pieza.
Si su producto se encuentra en la etapa de desarrollo, considere un enfoque por fases: primero una ejecución del prototipo para validar el diseño, luego un lote pequeño para la producción inicial y, finalmente, un lote más grande una vez que se pruebe el producto. Cada fase le brinda la oportunidad de ajustar el diseño y reducir aún más los costos.
Cómo trabajar con un proveedor de mecanizado CNC para reducir costos
La relación entre usted y su proveedor de mecanizado de precisión es una sociedad. Las mejores reducciones de costos provienen de la comunicación abierta y el conocimiento de ingeniería compartido. Cuando envíe una pieza para cotización, pregúntele al proveedor si ve alguna oportunidad de reducir costos mediante cambios de diseño. Un equipo de mecanizado experimentado a menudo puede sugerir modificaciones prácticas que ahorran tiempo sin afectar la función.
Por ejemplo, podrían recomendar aumentar un radio interno, reducir la profundidad de una cavidad o estandarizar los tamaños de los orificios. Podrían sugerir un enfoque diferente de sujeción de piezas que reduzca las configuraciones. También podrían recomendar un grado de material que sea más fácil de mecanizar y al mismo tiempo cumpla con la resistencia requerida o la resistencia a la corrosión.
La confianza es importante. Si desarrolla una relación con un proveedor confiable, a menudo invertirá un esfuerzo adicional en optimizar sus piezas. Esto no es algo que suceda con una transacción única. Las asociaciones a largo plazo permiten que ambas partes conozcan los requisitos y preferencias de cada uno, lo que conduce a una mejora constante de los costos y la calidad con el tiempo.
Al evaluar a un proveedor, mire más allá del precio. Considere su proceso de revisión de ingeniería, su velocidad de comunicación y su disposición a sugerir mejoras. Un proveedor que revisa proactivamente su plano y ofrece comentarios de DFM agrega valor que puede reducir el costo total del proyecto incluso si el precio por pieza es ligeramente más alto.
Errores comunes que se deben evitar en la reducción de costos
Si bien reducir costos es importante, existen errores comunes que deben evitarse. El primero es una reducción de costos excesivamente agresiva que compromete la calidad de las piezas o genera mayores tasas de desperdicio. Por ejemplo, especificar un espesor de pared demasiado delgado para mecanizar de manera confiable puede provocar que las piezas se rechacen durante la inspección. El costo del retrabajo a menudo excede los ahorros del cambio de diseño original.
Otro error es no invertir en una adecuada preparación del dibujo. Un dibujo al que le faltan tolerancias o tiene dimensiones en conflicto obliga al proveedor a hacer suposiciones. Esto puede dar lugar a malas interpretaciones y costes adicionales. Una pequeña inversión en un dibujo claro se amortiza varias veces a lo largo del proyecto.
Otro error es suponer que el mecanizado en 5 ejes siempre es más caro. En algunos casos, el mecanizado de 5 ejes reduce las configuraciones de manera tan significativa que el costo total es menor que un enfoque de 3 ejes. Evalúe siempre el coste total del mecanizado, no sólo la tarifa por hora. Algunos de nuestros clientes nos dicen que cambiar al mecanizado de 5 ejes para piezas complejas redujo su costo total entre un 20 y un 30 % debido a menos configuraciones y una mejor calidad de la superficie.
Por último, evite ser demasiado rígido con respecto al diseño original. Los mejores proyectos de mecanizado CNC son aquellos en los que el cliente está abierto a recibir comentarios de ingeniería. Si un proveedor sugiere una modificación que reduzca el costo y mantenga la función, vale la pena considerarla seriamente. El objetivo es una pieza que funcione bien y que sea asequible de producir.
Si tiene un diseño nuevo o una pieza existente que desea optimizar en términos de costo, le recomendamos que envíe su dibujo y modelo 3D a un proveedor de mecanizado CNC calificado para una revisión DFM profesional. Un pequeño cambio en la etapa de diseño puede suponer grandes ahorros en la producción.