
Inspección dimensional
Tamaño, diámetro, profundidad, espesor y otras dimensiones especificadas.
HongKe planifica la inspección en función del plano aprobado, los datos funcionales, las características críticas y los requisitos de documentación acordados. Las dimensiones críticas y los requisitos de GD&T se revisan antes de la producción para definir los métodos y registros de inspección adecuados.
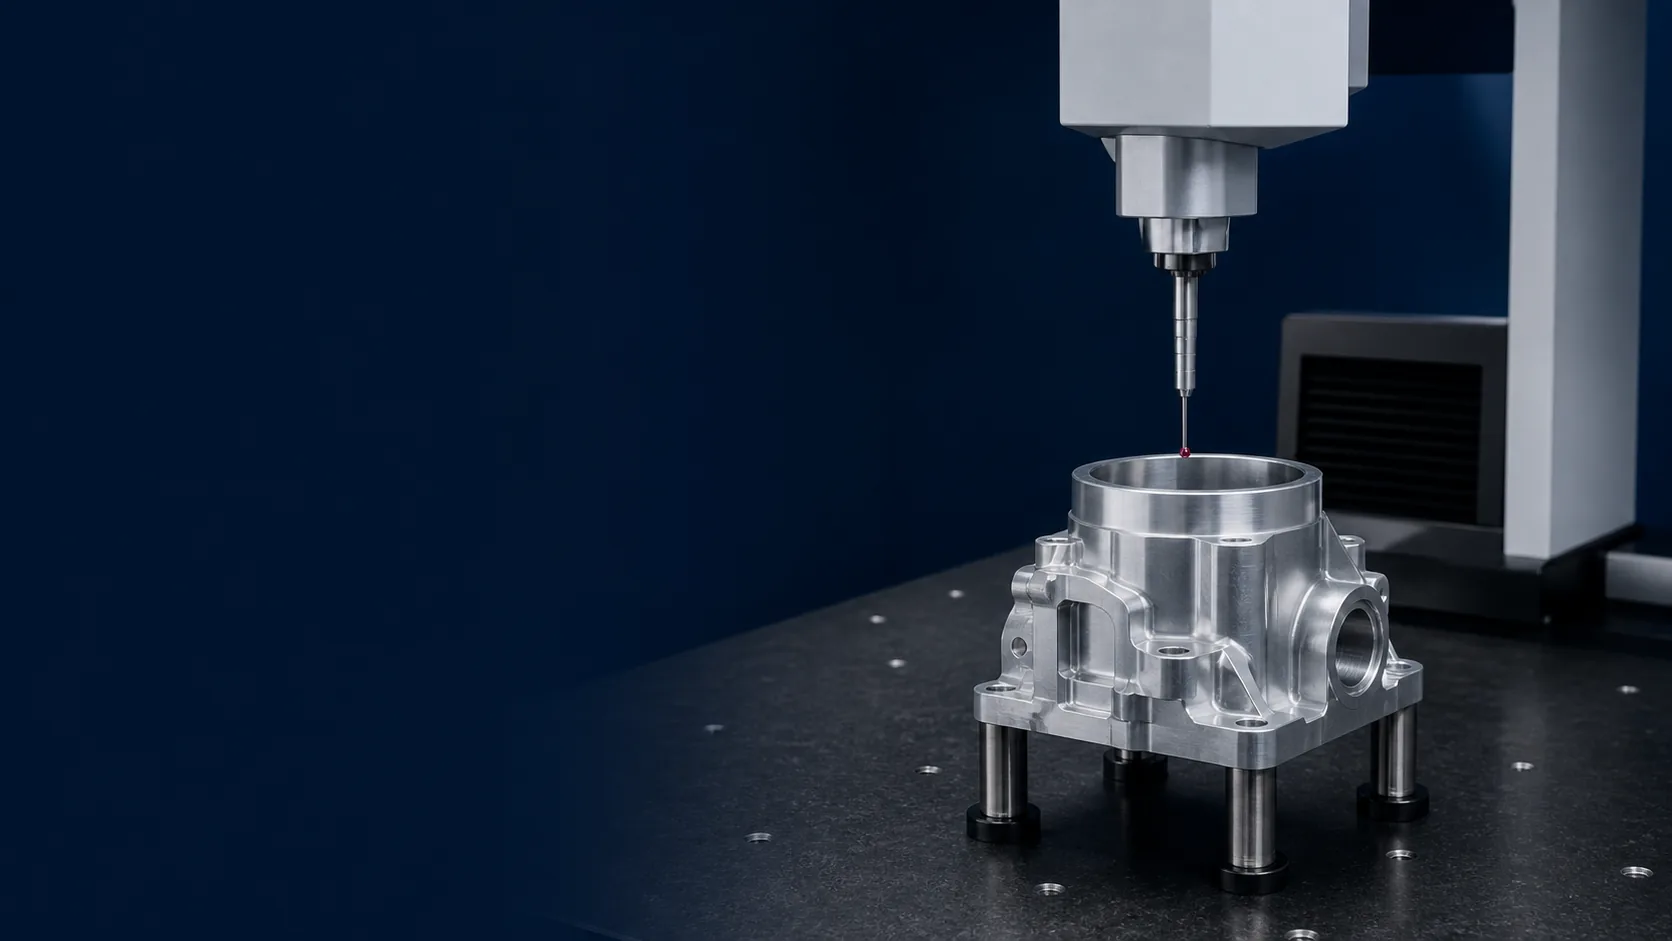
Los métodos de inspección se seleccionan de acuerdo con el plano aprobado, el tipo de elemento, la tolerancia, la estructura de referencia y la evidencia de inspección requerida.
Tamaño, diámetro, profundidad, espesor y otras dimensiones especificadas.
Posición, planitud, perpendicularidad, perfil y requisitos aplicables basados en datos de referencia.
Se verifican las características críticas antes de reanudar la producción normal.
Se comprueban ciertas características durante el mecanizado para controlar la consistencia del proceso.
Se miden, cuando corresponde, las características dimensionales y geométricas complejas.
Requisitos aprobados confirmados antes del envío.
Los registros de inspección seleccionados se proporcionarán cuando se acuerde durante la cotización.
El alcance de la trazabilidad se define en la cotización en función de la revisión del plano, el material, el lote y los requisitos de informes.
La inspección de calidad se basa en el plano aprobado y en los requisitos acordados del proyecto.
Modelo aprobado, revisión del plano, notas y especificaciones aplicables.
Dimensiones, puntos de referencia, características de acoplamiento y características que afectan a la función.
Material, acabado, ensamblaje y entradas funcionales que afectan a la inspección.
Mediciones, resultados registrados y documentos requeridos con el pedido.
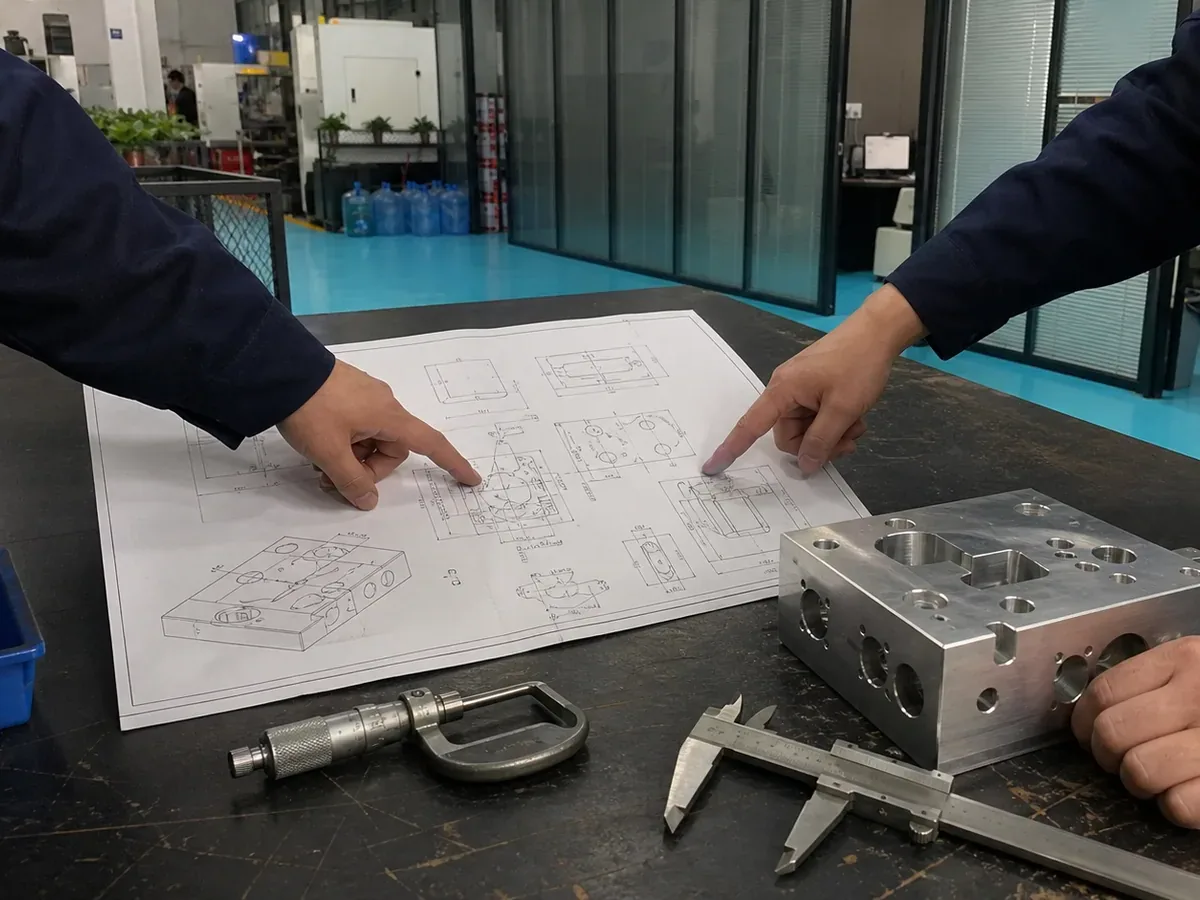
La planificación de la inspección transforma los requisitos de los planos aprobados en controles, métodos y alcance de registro definidos.
Mapear datos funcionales, interfaces de acoplamiento y características relacionadas.
Separe las dimensiones críticas y las tolerancias geométricas (GD&T) de las mediciones rutinarias.
Seleccione el equipo teniendo en cuenta sus características, tolerancia y accesibilidad.
Establecer la primera inspección, los controles en proceso y finales, el muestreo y los resultados registrados.
Límite de tolerancia revisado: Los requisitos de hasta ±0,005 mm se aplican solo a las características críticas revisadas. El material, la geometría, la configuración y el método de medición seleccionado determinan Viabilidad del mecanizado CNC.
Cada etapa responde a una pregunta diferente. El equipo de inspección respalda estas etapas, pero no constituye un paso de proceso independiente.
Revise la información sobre los materiales recibidos y los requisitos acordados del proyecto antes de que comience el mecanizado.
Antes de continuar con la producción, verifique que la primera pieza terminada cumpla con los requisitos críticos seleccionados.
Verifique las dimensiones seleccionadas y las características del proceso durante el mecanizado para detectar desviaciones con anticipación.
Confirme los requisitos de inspección final acordados antes de que las piezas se autoricen para su embalaje y envío.
El equipo de medición se selecciona en función del tipo de característica, la tolerancia, la accesibilidad y el plan de inspección acordado.
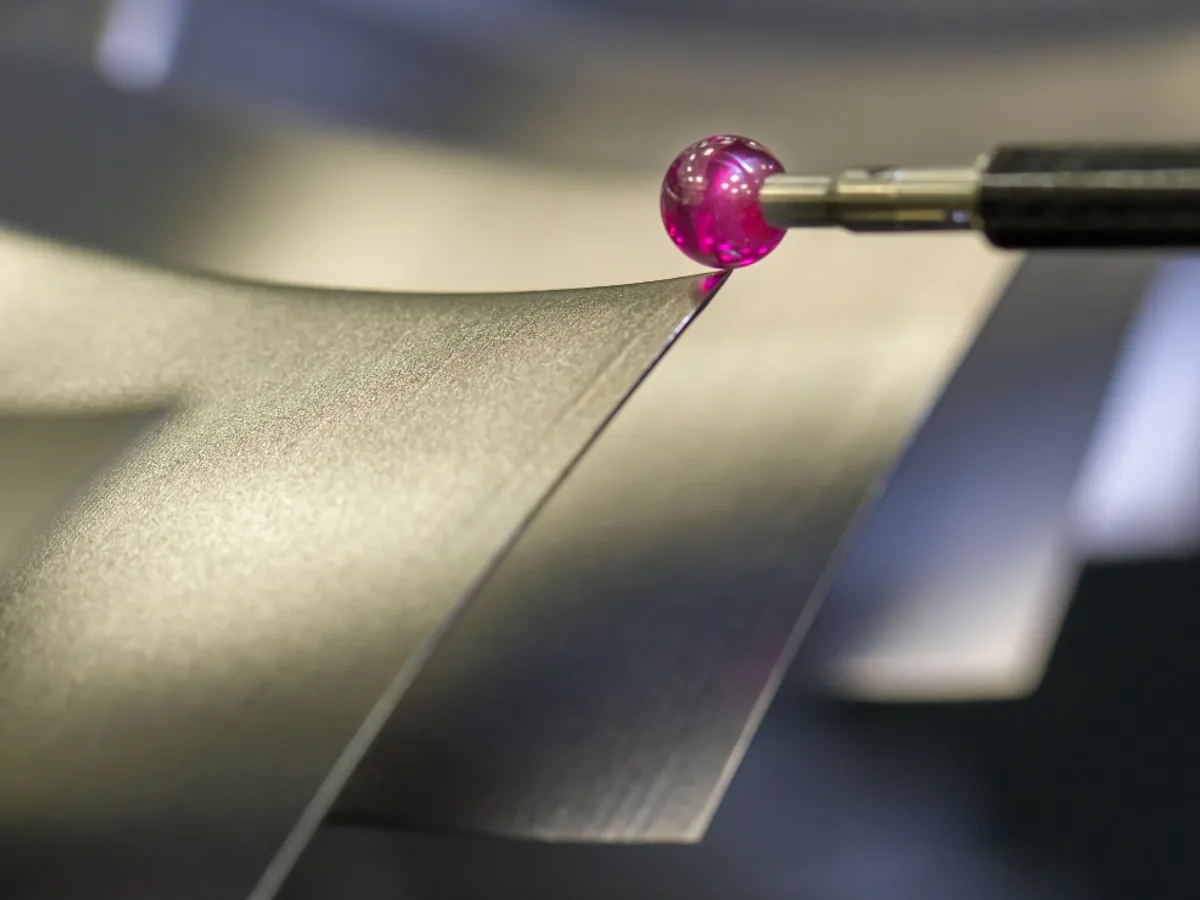
Para geometrías complejas y relaciones con datos de referencia aprobados.
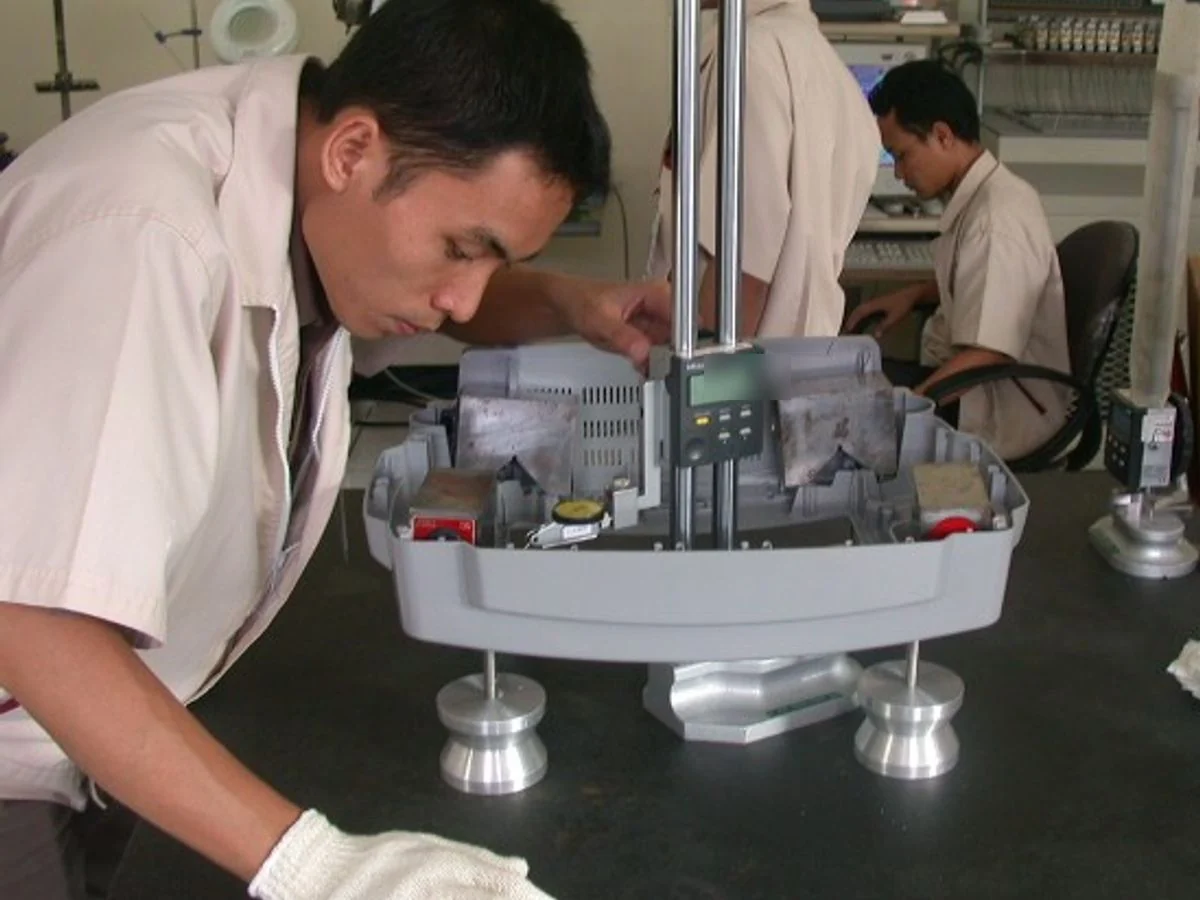
Para comprobar la altura adecuada, los escalones y los puntos de referencia.
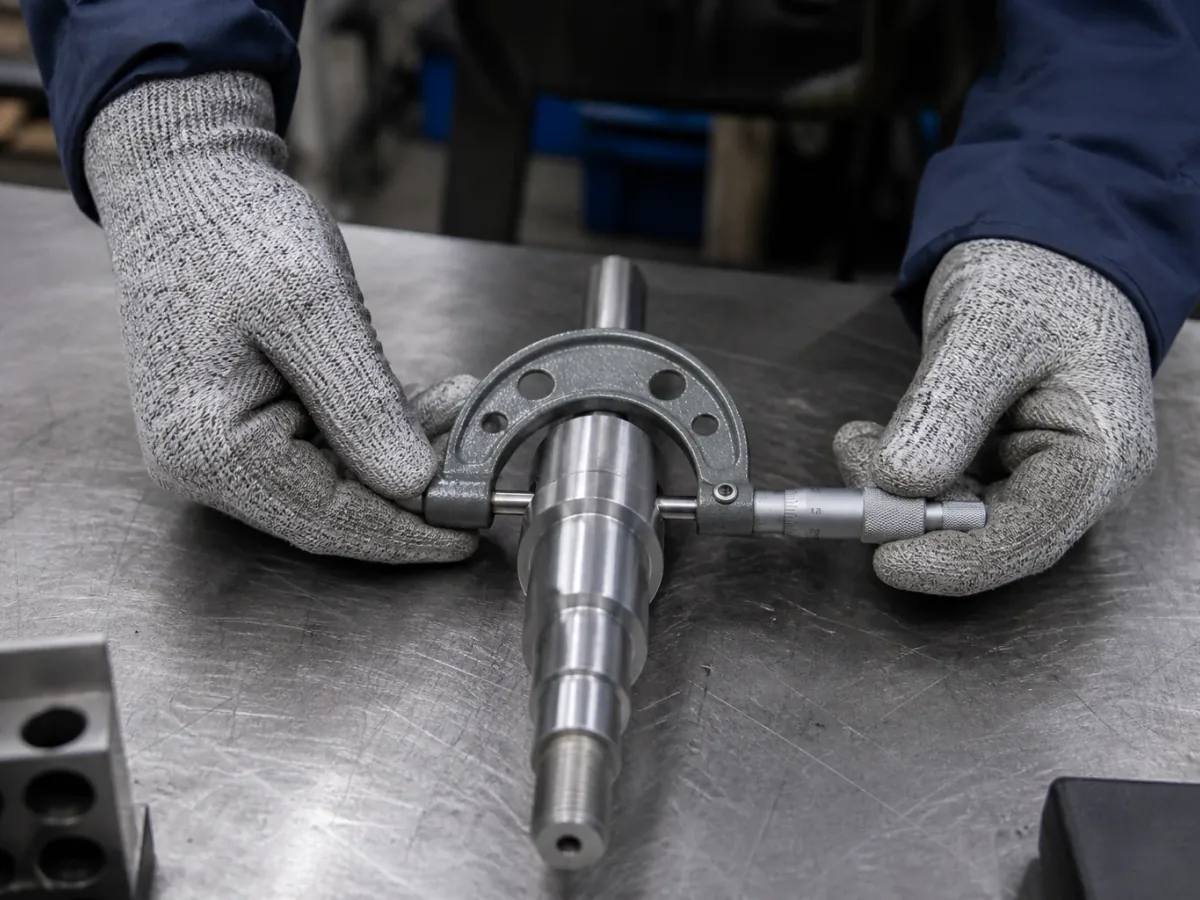
Para dimensiones exteriores, espesores y características accesibles seleccionadas.
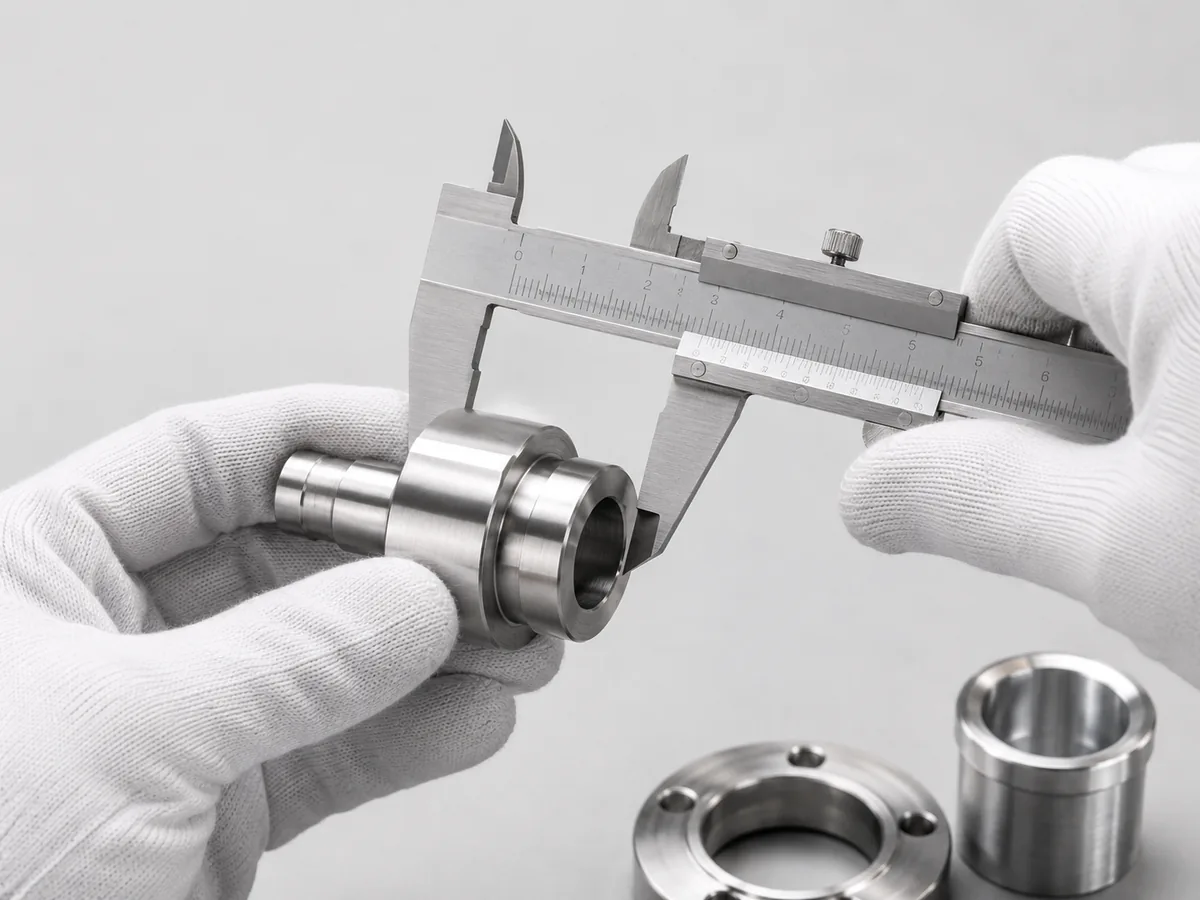
Para dimensiones generales accesibles con tolerancias adecuadas.
Configuración de referencia únicamente. El modelo final del equipo, el rango calibrado y su idoneidad para el proyecto están confirmados.
El plano aprobado define las características críticas, las relaciones de referencia y los requisitos de medición para cada pieza mecanizada.
Revisar las capacidades de mecanizado de 5 ejesLargo, ancho, grosor, diámetro y profundidad.
Posición y características de los agujeros con respecto a los puntos de referencia aprobados.
Perforaciones críticas, hombros, superficies de acoplamiento y relaciones de ensamblaje.
Perfil, planitud, perpendicularidad y relaciones geométricas.
Roscas, ranuras, hendiduras y características mecanizadas secundarias.
Aspecto, cantidad y requisitos de liberación acordados.
Los registros de inspección se definen durante la elaboración del presupuesto de acuerdo con su plano, características críticas y requisitos de documentación.
Valores medidos para las características críticas acordadas.
Se registraron las dimensiones y características seleccionadas antes de que se reanudara la producción normal.
Resultados para características dimensionales y de tolerancias geométricas (GD&T) adecuadas.
El equipo de inspección utilizado para mediciones críticas se selecciona de acuerdo con el plan de inspección aprobado. El estado de calibración y la documentación de respaldo pueden consultarse cuando sea necesario para el proyecto.
Se identifica un resultado medido que se desvía de los criterios acordados y se retiene para su revisión antes del envío. La decisión final puede incluir una revisión adicional, reelaboración, recompra u otra acción correctiva, de acuerdo con los requisitos confirmados y los procedimientos internos aplicables.
IDENTIFY→HOLD→REVIEW→CORRECT→REINSPECT→RELEASE
Ejemplo ilustrativo que muestra cómo se pueden traducir los requisitos funcionales en un plan de inspección para una carcasa mecanizada compleja.
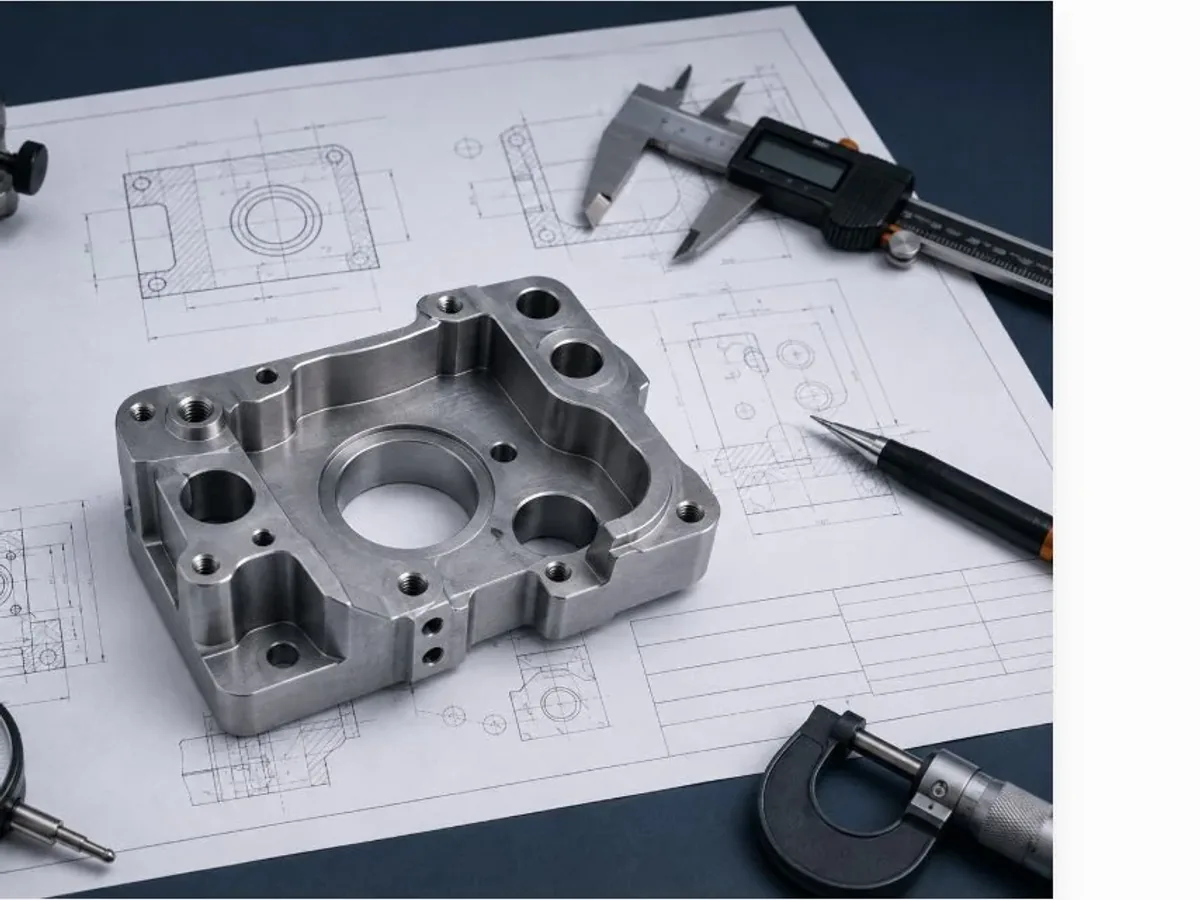
Proyecto de referencia: Carcasa de aluminio 7075-T6, 500 unidades; orificio Ø25 H7 y posición Ø0,10 a A / B / C.
Muestreo de referencia: FAI: 1 parte; IPQC: 2 partes por cada 50; OQC: muestra de 5 partes.
Máquina de medición por coordenadas (CMM) para el tamaño del orificio, la posición y los puntos de referencia; calibres de contacto para las dimensiones lineales y externas accesibles.
Rev. C: Ø25 H7 a 25.000–25.021 mm, posición dentro de Ø0.10 y registros acordados.
Aclare la planificación de la inspección, el equipo, los informes y los requisitos de autorización antes de solicitar un presupuesto.
Iniciar una revisión de inspecciónEl plan de inspección comienza con la revisión del plano aprobada, los datos funcionales, las características críticas y la evidencia requerida. A continuación, HongKe selecciona el momento de la inspección y los métodos de medición adecuados según el tipo de elemento, la tolerancia, la accesibilidad y el alcance del proyecto acordado.
La inspección del primer artículo verifica las características críticas seleccionadas en la primera pieza terminada antes de que continúe la producción normal. Las dimensiones exactas, los requisitos de tolerancias geométricas (GD&T), el muestreo y el formato de registro se acuerdan para el proyecto durante la elaboración del presupuesto.
HongKe utiliza máquinas de medición por coordenadas (CMM), medidores de altura, micrómetros y calibradores para los requisitos de inspección aplicables. La selección del equipo depende del tipo de característica, la tolerancia, la accesibilidad y el plan de inspección aprobado.
HongKe puede planificar la inspección según los requisitos aplicables de posición, planitud, perpendicularidad, perfil y referencia. El plano, la estructura de referencia, la accesibilidad de las características y el método de medición seleccionado deben revisarse antes de confirmar el enfoque de inspección.
Los requisitos de precisión de hasta ±0,005 mm deben revisarse característica por característica. La viabilidad depende del material, la geometría, el tamaño de la característica, la estrategia de referencia, el proceso de fabricación y el método de medición seleccionado. Las tolerancias críticas se revisan antes de la cotización para confirmar la viabilidad tanto de la fabricación como de la inspección.
La inspección dimensional, la primera muestra y los registros de resultados de la máquina de medición por coordenadas (CMM) pueden coordinarse cuando se acuerdan las características requeridas, el método de medición, el muestreo, el formato y los criterios de liberación durante la elaboración del presupuesto.
Se identifica un resultado medido que se encuentra fuera de los criterios de aceptación acordados y se retiene para su revisión antes del envío. La resolución puede incluir una revisión adicional, reelaboración, refabricación u otra acción correctiva de acuerdo con los requisitos confirmados del proyecto y los procedimientos internos aplicables.
El equipo de inspección utilizado para mediciones críticas se selecciona de acuerdo con el plan de inspección aprobado. El estado de calibración y la documentación de respaldo pueden consultarse cuando sea necesario para el proyecto.
Envíenos su modelo CAD, plano dimensional, material, cantidad, características clave y requisitos de informes. Nuestro equipo revisará los requisitos de fabricación e inspección antes de elaborar el presupuesto.