

Wenn Sie jemals ein Angebot für eine CNC-Bearbeitung erhalten haben und sich gefragt haben, warum der Preis höher als erwartet war, sind Sie nicht allein. Viele Ingenieure und Beschaffungsexperten gehen davon aus, dass die Bearbeitungskosten hauptsächlich vom Material oder der Maschinenzeit abhängen. Tatsächlich verbergen sich die größten Kostentreiber oft im Teiledesign selbst.
Ein paar unnötige Merkmale, eine zu enge Toleranz auf einer unkritischen Oberfläche oder eine Geometrie, die mehrere Einstellungen erfordert, können den Endpreis verdoppeln oder verdreifachen. Das Ziel dieses Leitfadens besteht darin, Ihnen zu helfen, genau zu verstehen, was die CNC-Bearbeitungskosten antreibt und wie Sie diese senken können, ohne die Funktion oder Qualität der Teile zu beeinträchtigen.
Dieser Artikel wurde aus der Sicht eines erfahrenen Maschinenschlossers und eines Beschaffungsprofis verfasst. Wir betrachten die Kosten bereits in der Entwurfsphase, dem Bearbeitungsprozess, der Materialauswahl und der Angebotserstellung. Am Ende wissen Sie genau, welche Fragen Sie stellen müssen und welche Designänderungen den größten Einfluss auf Ihr Budget haben.
Was treibt die Kosten für die CNC-Bearbeitung an?
Bevor Sie Kosten senken können, müssen Sie verstehen, woher die Kosten kommen. Bei der CNC-Bearbeitung wird der Gesamtpreis eines Teils von mehreren Faktoren beeinflusst. Zu den wichtigsten gehören Bearbeitungszeit, Rüstzeit, Materialkosten, Werkzeugkosten und Inspektionskosten. Dabei ist die Bearbeitungszeit in der Regel die größte Komponente.
Die Bearbeitungszeit hängt direkt davon ab, wie viel Material entfernt werden muss und wie schnell die Maschine schneiden kann. Komplexe Geometrien mit tiefen Taschen, dünnen Wänden oder engen Innenecken erfordern langsamere Vorschübe und mehr Durchgänge. Dadurch erhöht sich die Gesamtzykluszeit pro Teil. Ein weiterer großer Kostenfaktor ist die Rüstzeit. Jedes Mal, wenn ein Teil neu positioniert oder in eine andere Maschine geladen werden muss, erhöht sich die Arbeitszeit und das Fehlerpotenzial.
Die Materialkosten sind unkompliziert, werden aber oft überschätzt. Viele Ingenieure gehen davon aus, dass das Material den größten Kostenfaktor darstellt, bei den meisten individuell gefertigten Teilen sind jedoch die Bearbeitungszeit und die Rüstzeit weitaus wichtiger. Zu den Werkzeugkosten gehören die Schneidwerkzeuge selbst sowie alle erforderlichen Spezialvorrichtungen oder Werkstückhalterungen. Die Prüfkosten steigen, wenn enge Toleranzen oder komplexe geometrische Anforderungen zusätzliche Messschritte erfordern.
Der effektivste Weg, die Kosten für die CNC-Bearbeitung zu senken, besteht darin, diese Kostentreiber zu verstehen und Ihr Teil entsprechend zu entwerfen. Jede Funktion, die die Maschinenzeit, Rüstzeit oder Inspektionszeit verlängert, erhöht den Gesamtpreis. Umgekehrt führt eine Vereinfachung des Designs zur Reduzierung dieser Faktoren zu einer Kostensenkung, ohne zwangsläufig die Teilequalität zu beeinträchtigen.

Welche Designmerkmale erhöhen die Kosten?
Bestimmte Konstruktionsmerkmale sind dafür bekannt, dass sie die Kosten für die CNC-Bearbeitung erhöhen. Wenn Sie diese frühzeitig in der Entwurfsphase erkennen, können Sie Anpassungen vornehmen, die Geld sparen, ohne die Funktion zu beeinträchtigen.
Tiefe Taschen und Hohlräume
Tiefe Taschen erfordern lange Schneidwerkzeuge. Lange Werkzeuge sind weniger steif und neigen zum Durchbiegen, was die Schnitttiefe und Vorschubgeschwindigkeit begrenzt. Um Rattern und eine schlechte Oberflächengüte zu vermeiden, müssen Maschinisten mehrere Durchgänge oder kleinere Abstufungen verwenden. Dadurch erhöht sich die Zykluszeit deutlich. Als Faustregel gilt, dass die Taschentiefe nicht mehr als das 3- bis 4-fache des Werkzeugdurchmessers betragen sollte. Wenn Sie eine tiefere Tasche benötigen, sollten Sie erwägen, diese aus mehreren Abschnitten zu konstruieren oder einen anderen Bearbeitungsansatz zu verwenden.
Scharfe Innenecken
Innenecken mit kleinem Radius sind schwierig zu bearbeiten, da das Schneidwerkzeug in die Ecke passen muss. Je kleiner der Radius, desto kleiner das Werkzeug und desto länger die Bearbeitungszeit. Eine scharfe Innenecke erfordert oft einen separaten Arbeitsgang mit einem kleineren Schaftfräser oder sogar einem Spezialwerkzeug. In vielen Fällen kann die Erhöhung des Inneneckenradius von R0,5 mm auf R2 mm die Zykluszeit drastisch verkürzen. Dies ist eine der einfachsten und effektivsten kostensparenden Designänderungen.
Dünne Wände
Dünne Wände sind während der Bearbeitung anfällig für Vibrationen und Verformungen. Um dies zu verhindern, müssen Maschinisten die Schnittparameter reduzieren, spezielle Vorrichtungen verwenden oder mehrere Lichtdurchgänge durchführen. Dies erhöht die Bearbeitungszeit und die Rüstkomplexität. Für Aluminiumteile wird generell eine Mindestwandstärke von 0,8 mm bis 1,5 mm empfohlen, abhängig von der Gesamtgröße und Geometrie. Dünnere Wände sind möglich, kosten aber mehr.
Tiefe Löcher
Tiefe Löcher, insbesondere solche mit einem Längen-Durchmesser-Verhältnis von mehr als 10:1, erfordern spezielle Bohrtechniken. Das Bohren tiefer Löcher ist langsamer, erfordert Tiefbohrzyklen und erfordert häufig kundenspezifische Werkzeuge. Wenn möglich, konstruieren Sie Löcher flacher oder erwägen Sie die Verwendung einer anderen Herstellungsmethode für tiefe Löcher.
Unterschneidungen
Hinterschnitte sind Merkmale, die mit einem standardmäßigen geraden Werkzeug nicht bearbeitet werden können. Sie erfordern oft Spezialwerkzeuge, abgewinkelte Köpfe oder mehrere Setups. Selbst eine einfache Unterschneidung kann erhebliche Kosten verursachen. Vermeiden Sie nach Möglichkeit Hinterschnitte oder gestalten Sie sie so, dass sie mit einem Standardwerkzeug aus einem anderen Winkel bearbeitet werden können.
Mehrere Setups
Jedes Mal, wenn ein Teil auf der Maschine neu positioniert werden muss, erhöht sich die Rüstzeit und es besteht die Gefahr von Ausrichtungsfehlern. Teile, die eine Bearbeitung auf mehreren Seiten erfordern, erfordern häufig zwei, drei oder sogar mehr Aufspannungen. Jede Einrichtung erhöht die Kosten. Techniken wie die 5-Achsen-Bearbeitung können die Anzahl der Aufspannungen reduzieren, indem sie es dem Werkzeug ermöglichen, mehrere Flächen in einem einzigen Arbeitsgang zu erreichen. Die 5-Achsen-Bearbeitung selbst hat jedoch einen höheren Stundensatz, sodass der Kompromiss von Fall zu Fall geprüft werden muss.
Fragen Sie sich bei der Überprüfung Ihres Teiledesigns, welche Funktionen wirklich wichtig sind und welche vereinfacht werden können. Eine kleine Änderung des Innenradius oder der Wandstärke kann die Bearbeitungszeit um 30 % oder mehr verkürzen.
Wie wirkt sich Toleranz auf die Kosten aus?
Toleranz ist einer der am meisten missverstandenen Kostentreiber in der CNC-Bearbeitung. Viele Ingenieure geben die Toleranzen zu hoch an, weil sie davon ausgehen, dass enger immer besser ist. Die Realität ist, dass engere Toleranzen eine sorgfältigere Bearbeitung, langsamere Vorschubgeschwindigkeiten, zusätzliche Messschritte und oft mehrere Durchgänge erfordern. Dadurch steigen die Kosten exponentiell und nicht linear.
Beispielsweise ist eine standardmäßige CNC-Bearbeitungstoleranz von ±0,1 mm (0,004 Zoll) mit Standardwerkzeugen und normalen Maschinenbedingungen erreichbar. Um ±0,025 mm (0,001 Zoll) zu erreichen, sind möglicherweise eine langsamere Vorschubgeschwindigkeit, ein Enddurchgang und eine Temperaturkontrolle in der Werkstatt erforderlich. Das Erreichen von ±0,005 mm (0,0002 Zoll) erfordert eine noch sorgfältigere Bearbeitung, spezielle Werkzeuge und strenge Inspektionen. Der zur Einhaltung einer Toleranz erforderliche Zeit- und Arbeitsaufwand steigt stark an, je enger die Toleranz wird.
Der Schlüssel zur Kostenreduzierung liegt darin, enge Toleranzen nur dort anzuwenden, wo sie funktionell notwendig sind. Eine Abmessung, die in ein Lagergehäuse passen oder mit einem Gegenteil übereinstimmen muss, kann eine enge Toleranz erfordern. Bei einer kosmetischen Oberfläche oder einer unkritischen Abmessung ist dies möglicherweise nicht der Fall. Identifizieren Sie klar und deutlich, welche Maße in Ihrer Zeichnung entscheidend sind. Für alle anderen Abmessungen verwenden Sie einen allgemeinen Toleranzblock basierend auf ISO 2768-m oder einer ähnlichen Norm. Dies gibt dem Maschinisten die Flexibilität, den Prozess zu optimieren, ohne ihn zu sehr zu spezifizieren.
Ein weiterer häufiger Fehler besteht darin, eine Oberflächenrauheitsanforderung von Ra 0,8 µm (32 µin) auf jede Oberfläche anzuwenden, obwohl dies nur für bestimmte Bereiche erforderlich ist. Eine bearbeitete Oberflächengüte von Ra 1,6 µm (63 µin) ist für viele Anwendungen vollkommen akzeptabel und lässt sich viel schneller herstellen. Geben Sie die Oberflächenbeschaffenheit nur dort an, wo sie für die Abdichtung, Gleitfähigkeit oder das optische Erscheinungsbild erforderlich ist. Belassen Sie bei allen anderen Oberflächen die Oberfläche so, wie sie bearbeitet wurde, oder verwenden Sie einen Standardstift.

Beeinflusst die Materialauswahl die Kosten?
Die Materialauswahl hat einen direkten Einfluss auf die CNC-Bearbeitungskosten, ist jedoch häufig nicht der Hauptkostentreiber. Der Rohstoffpreis variiert zwischen Aluminium, Stahl, Edelstahl, Messing, Titan und technischen Kunststoffen. Allerdings hat die Bearbeitbarkeit des Materials häufig einen größeren Einfluss auf die Gesamtkosten als der Rohstoffpreis selbst.
Aluminiumlegierungen wie 6061 und 7075 gehören zu den kostengünstigsten zu bearbeitenden Materialien. Sie schneiden leicht, erzeugen weniger Wärme, verursachen minimalen Werkzeugverschleiß und ermöglichen hohe Vorschubgeschwindigkeiten. Messing lässt sich ebenfalls leicht bearbeiten. Edelstahl, insbesondere Sorten wie 304 oder 316, ist aufgrund seiner höheren Festigkeit und Neigung zur Kaltverfestigung schwieriger zu bearbeiten. Dies erfordert langsamere Schnittgeschwindigkeiten, häufigere Werkzeugwechsel und teilweise spezielle Beschichtungen. Die Bearbeitungszeit für Edelstahl kann zwei- bis dreimal länger sein als für ein entsprechendes Aluminiumteil.
Kohlenstoffstahl (z. B. 1018, 1045) und legierter Stahl (z. B. 4140, 4130) bieten ein gutes Gleichgewicht zwischen Festigkeit und Bearbeitbarkeit, sind jedoch immer noch langsamer zu schneiden als Aluminium. Titan ist aufgrund seiner geringen Wärmeleitfähigkeit und hohen chemischen Reaktivität mit Schneidwerkzeugen äußerst schwierig zu bearbeiten. Der Werkzeugverschleiß ist hoch und die Bearbeitungsgeschwindigkeiten müssen niedrig gehalten werden. Aus diesem Grund ist die Bearbeitung von Titan deutlich teurer.
Wenn Sie ein neues Teil entwerfen und die Materialauswahl flexibel ist, können Sie durch die Auswahl eines Materials mit guter Bearbeitbarkeit die Kosten senken. Wenn das Teil beispielsweise eine hohe Festigkeit, aber nicht die Korrosionsbeständigkeit von Edelstahl erfordert, sollten Sie die Verwendung von legiertem 4140-Stahl in Betracht ziehen, der einfacher zu bearbeiten ist. Wenn für das Teil eine gute Korrosionsbeständigkeit, aber keine extreme Festigkeit erforderlich ist, eignet sich Edelstahl 303 besser als 304 oder 316. Wenn das Gewicht eine Rolle spielt und die Anforderungen an die Festigkeit moderat sind, ist Aluminium 6061 oft die kostengünstigste Wahl.
Bei Anwendungen, bei denen das Material vom Kunden spezifiziert oder von der Betriebsumgebung gefordert wird, ist der Kostenanstieg aufgrund der Materialhärte oder der schlechten Bearbeitbarkeit unvermeidbar, kann jedoch frühzeitig im Projektbudget berücksichtigt werden. Das Verständnis dieser Beziehung hilft beim Treffen einer fundierten Entscheidung beim Vergleich von Materialoptionen.
So senken Sie die Kosten durch Design for Manufacturing (DFM)
Design for Manufacturing (DFM) ist die Praxis, Teile so zu entwerfen, dass sie einfacher und kostengünstiger hergestellt werden können, ohne dass die Funktion darunter leidet. Bei der CNC-Bearbeitung bedeutet dies oft, die Geometrie zu vereinfachen, Funktionen zu standardisieren und die Anzahl der Aufspannungen zu reduzieren.
Eine der effektivsten DFM-Strategien besteht darin, das gesamte Materialvolumen zu reduzieren. Verwenden Sie ein leichteres Design mit Rippen oder Taschen anstelle eines massiven Blocks. Dies reduziert den Materialabtrag und verkürzt häufig die Bearbeitungszeit. Es reduziert auch die Materialkosten. Achten Sie jedoch darauf, dass keine extrem dünnen Wände entstehen, die einer zusätzlichen Pflege bedürfen.
Eine weitere DFM-Technik besteht darin, Lochgrößen, Gewindetypen und Eckenradien zu standardisieren. Wenn Ihr Teil über mehrere Löcher verfügt, verringert die Verwendung des gleichen Durchmessers für alle Löcher die Anzahl der Werkzeugwechsel. Ebenso bedeutet die Verwendung einer gängigen Gewindegröße wie M6 oder M8, dass der Maschinist einen einzigen Gewindebohrer verwenden kann, anstatt zwischen mehreren Gewindebohrern wechseln zu müssen. Dies mag wie ein kleines Detail erscheinen, aber bei einer Produktionsauflage von 500 oder 1000 Teilen summieren sich die Einsparungen.
Berücksichtigen Sie die Anzahl der Aufspannungen, die zur Bearbeitung Ihres Teils erforderlich sind. Wenn das Teil auf drei oder vier Flächen bearbeitet werden muss, fragen Sie, ob das Design so geändert werden könnte, dass nur zwei Aufspannungen erforderlich sind. Ein Ansatz besteht darin, das Teil mit einer flachen Referenzfläche zu konstruieren, die im ersten Arbeitsgang zum Spannen verwendet werden kann. Im zweiten Arbeitsgang werden dann die restlichen Features bearbeitet. Durch die Reduzierung der Aufspannungen von vier auf zwei kann die Gesamtbearbeitungszeit um 30 bis 40 % verkürzt werden.
Bewerten Sie bei Teilen mit komplexen Winkeln oder zusammengesetzten Oberflächen, ob eine 5-Achsen-Bearbeitung gerechtfertigt ist. Durch die 5-Achsen-Bearbeitung kann das Werkzeug mehrere Flächen in einer einzigen Aufspannung erreichen, wodurch die Rüstzeit verkürzt und die Genauigkeit verbessert wird. Allerdings haben 5-Achs-Maschinen einen höheren Stundensatz. Wenn Ihr Teil einfach genug für die 3-Achsen-Bearbeitung ist, geben Sie nicht unnötigerweise die 5-Achsen-Bearbeitung an. Eine gute Möglichkeit, dies zu erreichen, besteht darin, Ihr 3D-Modell an einen Präzisionsbearbeitungslieferanten zu senden und ihn zu bitten, den effizientesten Prozess zu empfehlen.
Eine praktische Angewohnheit besteht darin, jedes Merkmal Ihrer Zeichnung zu überprüfen und zu fragen: Ist dieses Merkmal für die Funktion notwendig, oder handelt es sich um ein Erbe eines früheren Entwurfs? Viele Teile weisen unnötige Merkmale wie zusätzliche Fasen, dekorative Radien oder unkritische Oberflächenveredelungen auf, die die Kosten erhöhen, ohne einen Mehrwert zu schaffen.
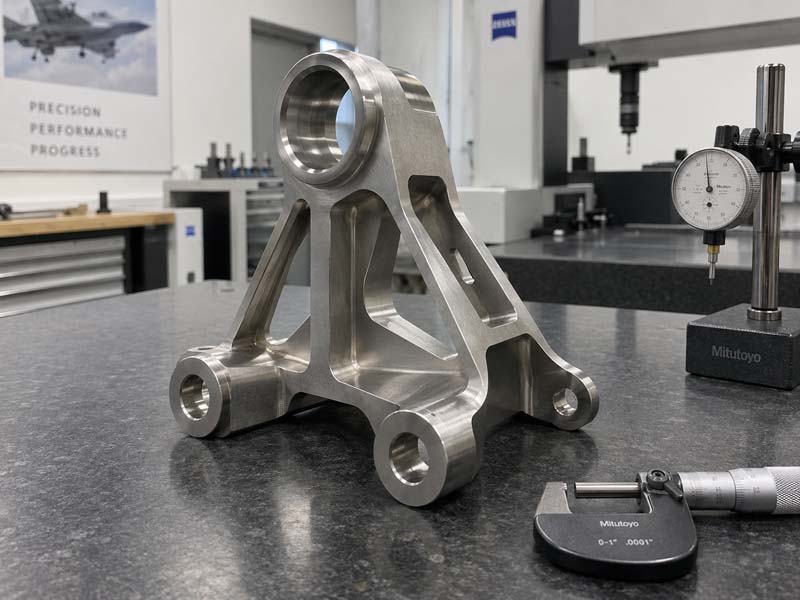
So bereiten Sie eine klare Angebotsanfrage vor
Wenn Sie eine Angebotsanfrage (RFQ) an a Hersteller von CNC-Bearbeitungen Die Qualität Ihrer Ausschreibung wirkt sich direkt auf die Genauigkeit und Wettbewerbsfähigkeit des Angebots aus. Eine klare und vollständige Ausschreibung ermöglicht es dem Lieferanten, das Teil richtig zu bewerten, wodurch die Notwendigkeit zur Klärung von Fragen verringert wird und er den wettbewerbsfähigsten Preis anbieten kann.
Ihre Angebotsanfrage sollte mindestens ein 3D-CAD-Modell im STEP- oder IGES-Format und eine 2D-Zeichnung mit klaren Abmessungen, Toleranzen und Materialspezifikationen enthalten. Das 3D-Modell hilft dem Maschinisten, die Geometrie zu verstehen, während die 2D-Zeichnung die funktionalen Anforderungen liefert. Wenn für ein Maß keine spezifizierte Toleranz vorliegt, wendet der Lieferant seine Standardverfahren an, die enger oder lockerer sein können als von Ihnen beabsichtigt.
Geben Sie die Materialqualität und etwaige Anforderungen an die Oberflächenveredelung an. Seien Sie genau: Anstatt „Aluminium“ zu sagen, geben Sie „6061-T6“ oder „7075-T651“ an. Geben Sie anstelle von „Stahl“ „1018-Kohlenstoffstahl“ oder „4140-legierter Stahl“ an. Dies vermeidet Unklarheiten und stellt sicher, dass das Angebot die korrekten Materialkosten widerspiegelt.
Markieren Sie kritische Maße deutlich in Ihrer Zeichnung. Wenn nur zwei von zwanzig Abmessungen enge Toleranzen erfordern, markieren Sie sie als kritisch. Für alle anderen Maße gilt eine Allgemeintoleranz. Dies zeigt dem Lieferanten, worauf er seine Aufmerksamkeit richten muss und wo er eine effizientere Schneidstrategie verfolgen kann.
Geben Sie die erforderliche Menge und etwaige Verpackungs- oder Lieferanforderungen an. Die Menge wirkt sich auf die Kosten aus, da sich die Rüstzeit auf die Gesamtzahl der Teile verteilt. Bei einem Prototypenlauf mit 10 Teilen sind die Stückkosten höher als bei einem Kleinserienlauf mit 500 Teilen. Wenn Sie mehrere Bestellrunden planen, geben Sie das voraussichtliche Gesamtvolumen an. Dies hilft dem Lieferanten bei der Planung des Werkzeug- und Materialeinkaufs.
Stellen Sie abschließend konkrete Fragen. Wenn das Teil eine schwierige Geometrie aufweist, fragen Sie den Lieferanten, wie er es bearbeiten möchte. Ein guter Lieferant ist transparent über potenzielle Risiken und Kostentreiber. Dieses Gespräch selbst kann Möglichkeiten aufzeigen, das Design zu vereinfachen und die Kosten zu senken.
Was beeinflusst die Unterschiede in den Angeboten für die CNC-Bearbeitung?
Es ist üblich, deutlich unterschiedliche Preise zu erhalten, wenn man von mehreren CNC-Bearbeitungslieferanten Angebote einholt. Das kann verwirrend sein. Einige Lieferanten geben möglicherweise einen niedrigen Preis an, während andere für dasselbe Teil einen viel höheren Preis angeben. Wenn Sie verstehen, warum dies geschieht, können Sie erkennen, welches Angebot realistisch und welches zu niedrig ist, um realisierbar zu sein.
Unterschiede im Maschinenstundensatz sind ein Grund. Ein Lieferant mit neueren Mehrachsmaschinen hat möglicherweise einen höheren Preis als einer mit älteren 3-Achsenmaschinen. Allerdings kann die neuere Maschine das Teil schneller fertigstellen, was zu ähnlichen Gesamtkosten führt. Die entscheidende Variable ist nicht nur der Stundensatz, sondern die geschätzte Gesamtbearbeitungszeit.
Auch Erfahrung und Wissen wirken sich auf Angebotsunterschiede aus. Ein Lieferant mit Erfahrung in der Bearbeitung komplexer Geometrien mit dünnen Wänden oder engen Toleranzen kann schnellere Zykluszeiten einschätzen, weil er die beste Strategie kennt. Ein weniger erfahrener Lieferant schätzt möglicherweise längere Zykluszeiten oder fügt eine Kontingenz für potenzielle Probleme hinzu. Dies kann zu höheren Angeboten führen.
Ein weiterer Faktor ist die aktuelle Auslastung des Lieferanten. Ein Lieferant mit geringer Kapazität kann einen höheren Preis anbieten, um den Auftrag profitabler zu machen, während ein Lieferant mit offener Kapazität möglicherweise einen wettbewerbsfähigen Preis anbietet, um seinen Zeitplan zu erfüllen. Dies ist ein normaler Teil des Marktes und nicht unbedingt ein Ausdruck der Qualität.
Fordern Sie beim Vergleich von Angeboten eine Aufschlüsselung der Bearbeitungszeit, der Materialkosten und der Werkzeugkosten an. Dies hilft Ihnen zu beurteilen, ob das Angebot angemessen ist. Wenn ein Angebot erheblich niedriger ist als die anderen, fragen Sie den Lieferanten, wie er die Kosten erreichen will. Möglicherweise haben sie einen einfacheren Ansatz zur Werkstückspannung oder eine andere Schneidwerkzeugstrategie identifiziert. Es kann auch sein, dass sie eine kritische Anforderung übersehen haben und den Preis später anpassen.
Bei hochpräzisen Teilen kann ein niedrigeres Angebot auf mangelndes Verständnis der Prüfanforderungen hinweisen. Teile mit engen Toleranzen erfordern eine gründliche Prüfung, was die Kosten erhöht. Wenn ein Lieferant einen niedrigen Preis angibt, ohne die Inspektion zu erwähnen, kann es sein, dass er die notwendigen Qualitätsprüfungen nicht im Budget einkalkuliert. Dies ist ein Risiko, über das es sich zu diskutieren lohnt.
Wie sich die Menge auf die CNC-Bearbeitungskosten auswirkt
Die Produktionsmenge hat einen erheblichen Einfluss auf die CNC-Bearbeitungskosten pro Teil. Denn Rüstzeit, Programmierung und Werkzeug sind Fixkosten, die sich auf die Gesamtzahl der Teile verteilen. Bei einer Prototypenserie von 5 Teilen sind die Einrichtungskosten pro Teil sehr hoch. Bei einem Produktionslauf von 1000 Teilen werden die Rüstkosten pro Teil vernachlässigbar.
Wenn Sie ein neues Produkt planen, sollten Sie erwägen, zunächst eine kleine Menge Teile für Funktionstests zu bestellen. Sobald das Design bestätigt ist, gehen Sie zu einer größeren Produktionsmenge über. Dadurch können Sie von den niedrigeren Stückkosten größerer Auflagen profitieren und gleichzeitig das Risiko von Designänderungen minimieren.
Für die Produktion kleiner Stückzahlen (typischerweise 10 bis 500 Teile) ist die CNC-Bearbeitung eine der kostengünstigsten Fertigungsmethoden, insbesondere im Vergleich zum Spritzgießen oder Gießen. Durch den Wegfall der Werkzeugkosten ist die CNC-Bearbeitung ideal für Kleinserien. Bei höheren Stückzahlen können andere Verfahren möglicherweise wirtschaftlicher sein, aber die CNC-Bearbeitung bleibt für Teile mit komplexen Geometrien oder hohen Präzisionsanforderungen wettbewerbsfähig.
Wenn Sie ein Angebot anfordern, geben Sie im Voraus die erwartete Menge für das nächste Jahr an. Ein Lieferant kann den Materialeinkauf in großen Mengen planen, was die Materialkosten senkt. Möglicherweise können sie auch eine spezielle Spann- oder Werkstückhaltelösung einrichten, die die Zykluszeit pro Teil verkürzt.
Wenn sich Ihr Produkt in der Entwicklungsphase befindet, sollten Sie einen stufenweisen Ansatz in Betracht ziehen: Zuerst einen Prototypenlauf zur Validierung des Designs, dann eine kleine Charge für die Erstproduktion und schließlich eine größere Charge, sobald sich das Produkt bewährt hat. Jede Phase bietet Ihnen die Möglichkeit, das Design zu verfeinern und die Kosten weiter zu senken.
So arbeiten Sie mit einem CNC-Bearbeitungslieferanten zusammen, um die Kosten zu senken
Die Beziehung zwischen Ihnen und Ihrem Lieferant für Präzisionsbearbeitung ist eine Partnerschaft. Die besten Kostensenkungen ergeben sich durch offene Kommunikation und gemeinsames technisches Wissen. Wenn Sie ein Teil zur Angebotsabgabe einsenden, fragen Sie den Lieferanten, ob er Möglichkeiten sieht, die Kosten durch Konstruktionsänderungen zu senken. Ein erfahrenes Bearbeitungsteam kann oft praktische Modifikationen vorschlagen, die Zeit sparen, ohne die Funktion zu beeinträchtigen.
Sie könnten beispielsweise empfehlen, den Innenradius zu vergrößern, die Tiefe einer Tasche zu verringern oder die Lochgrößen zu standardisieren. Sie schlagen möglicherweise einen anderen Ansatz zur Werkstückspannung vor, der die Einrichtungsaufwand reduziert. Sie empfehlen möglicherweise auch eine Materialqualität, die einfacher zu bearbeiten ist und dennoch die erforderliche Festigkeit oder Korrosionsbeständigkeit aufweist.
Vertrauen ist wichtig. Wenn Sie eine Beziehung zu einem zuverlässigen Lieferanten aufbauen, wird dieser häufig zusätzliche Anstrengungen unternehmen, um Ihre Teile zu optimieren. Bei einer einmaligen Transaktion passiert das nicht. Langfristige Partnerschaften ermöglichen es beiden Seiten, die Anforderungen und Vorlieben des anderen kennenzulernen, was im Laufe der Zeit zu einer stetigen Verbesserung von Kosten und Qualität führt.
Schauen Sie bei der Bewertung eines Lieferanten über den Preis hinaus. Berücksichtigen Sie den technischen Überprüfungsprozess, die Kommunikationsgeschwindigkeit und die Bereitschaft, Verbesserungen vorzuschlagen. Ein Lieferant, der Ihre Zeichnung proaktiv überprüft und DFM-Feedback bietet, schafft einen Mehrwert, der die Gesamtprojektkosten senken kann, selbst wenn der Preis pro Teil etwas höher ist.
Häufige Kostensenkungsfehler, die Sie vermeiden sollten
Obwohl es wichtig ist, Kosten zu senken, gibt es häufige Fehler, die vermieden werden sollten. Der erste Grund ist eine zu aggressive Kostensenkung, die die Qualität der Teile beeinträchtigt oder zu höheren Ausschussraten führt. Wenn Sie beispielsweise eine Wandstärke angeben, die für eine zuverlässige Bearbeitung zu dünn ist, kann dies dazu führen, dass Teile bei der Prüfung abgelehnt werden. Die Kosten für Nacharbeiten übersteigen oft die Einsparungen durch die ursprüngliche Designänderung.
Ein weiterer Fehler besteht darin, nicht in die richtige Zeichnungsvorbereitung zu investieren. Eine Zeichnung, bei der Toleranzen fehlen oder widersprüchliche Maße aufweisen, zwingt den Lieferanten dazu, Annahmen zu treffen. Dies kann zu Fehlinterpretationen und Mehrkosten führen. Eine kleine Investition in eine klare Zeichnung amortisiert sich im Laufe des Projekts um ein Vielfaches.
Ein weiterer Fehler besteht darin, anzunehmen, dass die 5-Achs-Bearbeitung immer teurer sei. In manchen Fällen reduziert die 5-Achsen-Bearbeitung die Rüstzeiten so erheblich, dass die Gesamtkosten niedriger sind als bei einem 3-Achsen-Ansatz. Bewerten Sie immer die gesamten Bearbeitungskosten, nicht nur den Stundensatz. Einige unserer Kunden berichten uns, dass die Umstellung auf die 5-Achsen-Bearbeitung komplexer Teile ihre Gesamtkosten aufgrund weniger Rüstvorgänge und besserer Oberflächenqualität um 20 bis 30 % gesenkt habe.
Vermeiden Sie schließlich eine zu strenge Festlegung des ursprünglichen Designs. Die besten CNC-Bearbeitungsprojekte sind diejenigen, bei denen der Kunde offen für technisches Feedback ist. Wenn ein Lieferant eine Modifikation vorschlägt, die die Kosten senkt und die Funktion beibehält, ist dies eine ernsthafte Überlegung wert. Das Ziel ist ein Teil, das gut funktioniert und erschwinglich in der Herstellung ist.
Wenn Sie ein neues Design oder ein bestehendes Teil haben, das Sie hinsichtlich der Kosten optimieren möchten, empfehlen wir Ihnen, Ihre Zeichnung und Ihr 3D-Modell zur professionellen DFM-Überprüfung an einen qualifizierten CNC-Bearbeitungslieferanten zu senden. Eine kleine Änderung in der Designphase kann zu großen Einsparungen in der Produktion führen.