

Por qué el aluminio es el material de mecanizado CNC más común
El aluminio es el material mecanizado con mayor frecuencia en los talleres CNC. Ofrece un equilibrio único entre resistencia, peso, maquinabilidad y costo. Comprender cómo se comporta el aluminio durante el fresado, el torneado y la perforación ayuda a los ingenieros a diseñar mejores piezas y a los compradores a evaluar las cotizaciones de manera más efectiva.
En comparación con los aceros, el aluminio corta más rápido con menos desgaste de la herramienta. En comparación con los plásticos, tiene tolerancias más estrictas y resiste la fluencia. Esta combinación hace que el aluminio sea ideal para prototipos, producción de bajo volumen y geometrías complejas en industrias como la automatización, la aeroespacial, los dispositivos médicos y la electrónica de consumo.
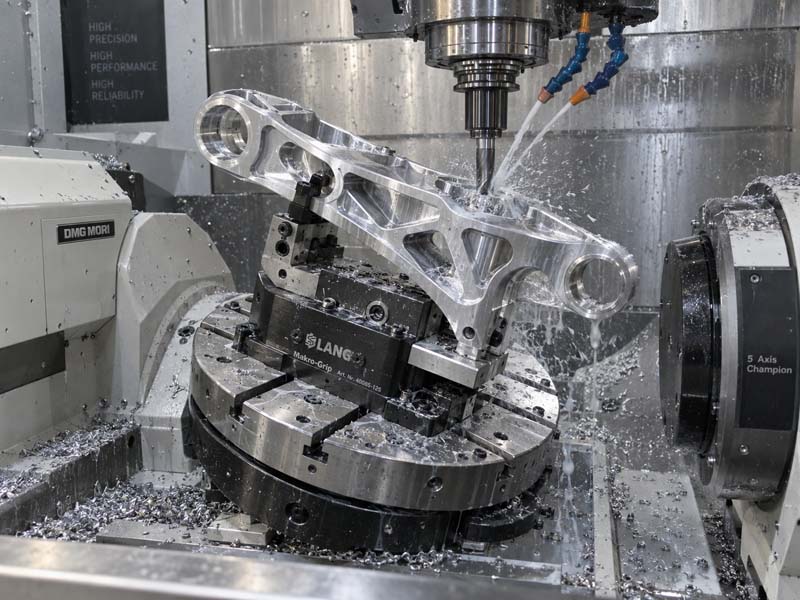
Propiedades clave de los materiales que afectan el mecanizado CNC de aluminio
Maquinabilidad y formación de virutas
El aluminio tiene una excelente maquinabilidad. Su baja dureza (normalmente entre 60 y 150 HB, según el grado) permite altas velocidades de corte con una mínima generación de calor. Sin embargo, el aluminio forma virutas largas y fibrosas que pueden enrollarse alrededor de las herramientas y causar daños a la superficie. Las estrategias efectivas de rotura de virutas, como el uso de refrigerante a alta presión o insertos rompevirutas especializados, son esenciales para lograr una calidad constante.
Expansión y distorsión térmica
El coeficiente de expansión térmica del aluminio (~23 × 10⁻⁶ /°C) es aproximadamente el doble que el del acero. Las piezas de paredes delgadas o con cavidades profundas pueden deformarse durante el mecanizado si el refrigerante es inadecuado o si las tasas de eliminación de material son demasiado altas. Puede ser necesario un alivio de tensión previo al mecanizado (por ejemplo, alivio de tensión criogénico o por vibración) para tolerancias estrictas por debajo de ±0,05 mm.
Resistencia a la tracción y endurecimiento por trabajo
El aluminio puro (serie 1xxx) es blando y gomoso, lo que produce bordes de refuerzo (BUE) a bajas velocidades. Los grados aleados como 6061-T6, 7075-T6 o 2024-T4 ofrecen mayor resistencia y mejores acabados superficiales mecanizados. Evite el sobretemperamento: el aluminio totalmente templado (T6/T651) se mecaniza de forma más limpia que los templados más suaves.
Grados de aluminio comunes y sus características de mecanizado CNC
| Calificación | Calificación de maquinabilidad | Propiedades clave | Aplicaciones típicas |
|---|---|---|---|
| 6061-T6 | Excelente | Buena resistencia, resistencia a la corrosión, soldable. | Piezas, marcos y carcasas de automóviles. |
| 7075-T6 | Muy bien | Alta resistencia, baja ductilidad | Piezas estructurales aeroespaciales, moldes. |
| 2024-T4 | Bien | Alta resistencia a la fatiga, corrosión moderada. | Accesorios para aviones, engranajes, ejes. |
| 5083-H32 | Justo | Excelente resistencia a la corrosión, soldable. | Componentes marinos, recipientes a presión. |
Para la mayoría del mecanizado CNC general, 6061-T6 es la opción predeterminada debido a su equilibrio entre costo, maquinabilidad y disponibilidad. Cuando se necesita mayor resistencia, el 7075-T6 es común, pero tiende a formar virutas más pequeñas y abrasivas que reducen levemente la vida útil de la herramienta.
Directrices de diseño para el mecanizado CNC de aluminio
Las decisiones de diseño impactan directamente el tiempo del ciclo, la complejidad de la configuración y el costo final de la pieza. Las siguientes pautas ayudan a optimizar su diseño para el mecanizado de aluminio.
Espesor de la pared
El espesor mínimo de pared depende de la profundidad de la cavidad y del diámetro de la herramienta. Para el aluminio, una regla general es:
- Altura de la pared ≤ 10 mm: espesor mínimo 0,8 mm
- Altura de la pared 10–30 mm: espesor mínimo 1,5 mm
- Altura de la pared > 30 mm: espesor mínimo 2,5 mm o más
Las paredes más delgadas vibran y se desvían, provocando un acabado superficial deficiente y pérdida de tolerancia. Si las paredes delgadas son inevitables, considere dejar material para una pasada de acabado final o usar nervaduras de soporte.
Radios de esquina internos
Las esquinas internas afiladas requieren herramientas de pequeño diámetro, que son débiles y propensas a deformarse. En aluminio, se recomienda un radio de esquina de al menos 1,5 veces el diámetro de la herramienta. Por ejemplo, una fresa de 6 mm puede producir un radio de 3 mm. Radios más grandes permiten herramientas más grandes y rígidas y una eliminación de material más rápida.
Bolsillos profundos y ranuras
Las cavidades profundas aumentan la longitud de la herramienta, provocando deflexión y vibración. En aluminio, la profundidad de la cavidad no debe exceder 4 veces el diámetro de la herramienta para fresado general. Para profundidades mayores, considere usar una herramienta más grande con pasadas de paso o desbaste con una herramienta diferente. Si el diseño requiere cavidades muy profundas (p. ej., > 40 mm con una fresa de 10 mm), planifique varias pasadas y tiempo de acabado adicional.
Especificaciones de agujeros y roscas
El aluminio es fácil de roscar, pero las roscas pequeñas (por debajo de M3) son frágiles y pueden romperse durante el montaje. Para roscas confiables, especifique un tamaño de rosca mínimo de M4 o use insertos roscados. Se prefieren los orificios pasantes a los ciegos para roscar, ya que reducen los problemas de empaquetamiento de virutas. Para roscas profundas (longitud > 2 × diámetro), considere usar fresado de roscas en lugar de roscado para reducir el riesgo de rotura de la herramienta.
Recortes y funciones de 5 ejes
Los cortes que requieren formas de herramientas especiales o configuraciones múltiples aumentan el costo. En aluminio, evite los cortes cuando sea posible. Si es necesario un corte socavado, diséñelo con un solo radio y asegúrese de que la herramienta tenga acceso desde al menos una dirección. Para funciones complejas de 5 ejes, hable con su socio de mecanizado con anticipación: el mecanizado de aluminio de 5 ejes puede reducir las configuraciones, pero puede requerir diferentes estrategias de sujeción.

Opciones de acabado superficial para piezas CNC de aluminio
El aluminio acepta una amplia variedad de acabados superficiales. La elección depende de los requisitos funcionales (corrosión, apariencia, desgaste) y del costo.
Tal como se mecaniza (acabado de fresado)
La rugosidad de la superficie estándar para el aluminio CNC suele ser de Ra 1,6 a 3,2 μm. Para una mayor estética, una pasada de acabado fino puede alcanzar Ra 0,8 μm o mejor. Las piezas mecanizadas tienen marcas de herramientas visibles; si se necesita una apariencia suave y uniforme, especifique un acabado secundario.
Anodizado
El anodizado tipo II (sulfúrico) es el más común para protección y color. Forma una capa de óxido dura y porosa que se puede teñir (negro, rojo, azul, etc.). El anodizado tipo III (revestimiento duro) proporciona una resistencia al desgaste mucho mayor, pero reduce el acabado de la superficie y agrega espesor (normalmente entre 25 y 75 μm). Nota clave: el anodizado es un proceso aditivo; las dimensiones cambian ligeramente, por lo que las tolerancias deben tener en cuenta el espesor del recubrimiento.
Granallado/granallado de medios
El granallado proporciona un acabado mate uniforme que oculta pequeños rayones y marcas de herramientas. A menudo se utiliza antes del anodizado para crear una superficie uniforme. El proceso elimina muy poco material pero puede redondear ligeramente los bordes afilados.
Pintura y recubrimiento en polvo
El aluminio se puede pintar o recubrir con pintura en polvo para una mayor durabilidad y variedad de colores. Se requiere imprimación para una buena adherencia. El enmascaramiento de las dimensiones críticas (roscas, orificios, superficies de sellado) debe especificarse en el plano.
Cómo la complejidad de las piezas afecta el costo del mecanizado CNC de piezas de aluminio
Los factores de costo en el mecanizado CNC de aluminio incluyen el costo del material, el tiempo de la máquina, la complejidad de la configuración y las operaciones secundarias. Comprenderlos ayuda a los compradores a evaluar las cotizaciones y a los ingenieros a hacer concesiones en el diseño.
Costo de materiales : El aluminio es relativamente económico (entre 2 y 8 dólares por kg para 6061), pero los desechos derivados de la eliminación de grandes cantidades de material (por ejemplo, una pieza mecanizada a partir de un bloque sólido) aumentan el costo. Considere formas casi netas, como extrusiones o piezas fundidas, para tiradas de gran volumen.
tiempo de la máquina : El aluminio corta rápidamente, por lo que el tiempo del ciclo está dominado por la longitud de la trayectoria de la herramienta y la cantidad de características. Reducir el número de cambios de herramienta o utilizar herramientas más grandes para el desbaste puede reducir el tiempo del ciclo entre un 20 y un 40 %.
Costo de instalación : Cada configuración requiere fijación, sondeo y programación. Una pieza que necesita 2 configuraciones cuesta aproximadamente el doble que una pieza de una sola configuración. Diseñe piezas con un único dato de referencia y, si es posible, evite funciones en varios lados. El mecanizado de 5 ejes puede reducir las configuraciones pero puede aumentar el tiempo de programación.
Tolerancia y requisitos de superficie. : Las tolerancias estrictas (±0,01 mm o menos) y los acabados superficiales finos (Ra <0,8 μm) aumentan significativamente el tiempo de inspección y el riesgo de desechos. Especifique únicamente tolerancias estrictas en las dimensiones funcionales.
Inspección de calidad de piezas de aluminio mecanizadas por CNC
Las piezas de aluminio normalmente se inspeccionan mediante CMM (máquina de medición de coordenadas), comparadores ópticos o medidores manuales. Consideraciones clave:
- Estabilidad térmica : El aluminio se expande con el calor. Deje que las piezas se enfríen a temperatura ambiente antes de inspeccionarlas. Para tolerancias estrictas, inspeccione en un ambiente con temperatura controlada (20 °C ± 1 °C).
- Medición de rugosidad superficial : Utilice un perfilómetro para medir Ra, Rz o Rmax. Especifique la longitud de corte (normalmente 0,8 mm) y la longitud de evaluación (4 a 5 cortes).
- Verificación GD&T : Las características de referencia deben mecanizarse primero y marcarse en el dibujo. Para perfiles complejos, un programa CMM o una sonda digital en la máquina pueden verificar durante el proceso.
Nuestro equipo de ingeniería revisa cada dibujo antes de la producción para identificar problemas potenciales: tolerancias faltantes, tolerancias excesivas, esquinas internas afiladas, paredes delgadas y conflictos de referencia. Esta revisión es un paso estándar para garantizar la capacidad de fabricación y reducir sorpresas durante la producción.
Cuándo elegir aluminio sobre otros materiales
El aluminio es la elección correcta cuando lo necesita:
- Peso ligero (densidad ~2,7 g/cm³)
- Buena resistencia a la corrosión sin recubrimiento
- Alta conductividad térmica o eléctrica.
- Buena maquinabilidad para geometrías complejas.
- Resistencia moderada (comparable al acero con bajo contenido de carbono después del tratamiento térmico)
Si su aplicación requiere mayor resistencia (por encima de 500 MPa), considere acero aleado o titanio. Si el peso no es crítico y el costo es primordial, el acero al carbono puede ser más barato por pieza. Si la resistencia a la corrosión es extrema, puede ser necesario acero inoxidable 316L o aleaciones especiales. Sin embargo, para la gran mayoría de piezas mecanizadas personalizadas, el aluminio ofrece el mejor equilibrio.
Al comprender estos aspectos técnicos del mecanizado CNC de aluminio, los ingenieros pueden diseñar piezas robustas cuya producción sea económica, y los profesionales de adquisiciones pueden evaluar las capacidades y cotizaciones de los proveedores con confianza. Un buen socio brindará comentarios durante la fase de revisión del dibujo para optimizar la capacidad de fabricación, reducir costos y garantizar una calidad constante.