

لماذا يعتبر الألومنيوم أكثر مواد التصنيع باستخدام الحاسب الآلي شيوعًا
الألومنيوم هو المادة الأكثر تصنيعًا في محلات CNC. إنه يوفر توازنًا فريدًا بين القوة والوزن وإمكانية التشغيل الآلي والتكلفة. إن فهم كيفية تصرف الألومنيوم أثناء الطحن والخراطة والحفر يساعد المهندسين على تصميم أجزاء أفضل والمشترين على تقييم الأسعار بشكل أكثر فعالية.
بالمقارنة مع الفولاذ، فإن الألومنيوم يقطع بشكل أسرع مع تآكل أقل للأدوات. بالمقارنة مع البلاستيك، فإنه يحمل تفاوتات أكثر إحكامًا ويقاوم الزحف. هذا المزيج يجعل الألومنيوم مثاليًا للنماذج الأولية والإنتاج منخفض الحجم والأشكال الهندسية المعقدة في صناعات مثل الأتمتة والفضاء والأجهزة الطبية والإلكترونيات الاستهلاكية.
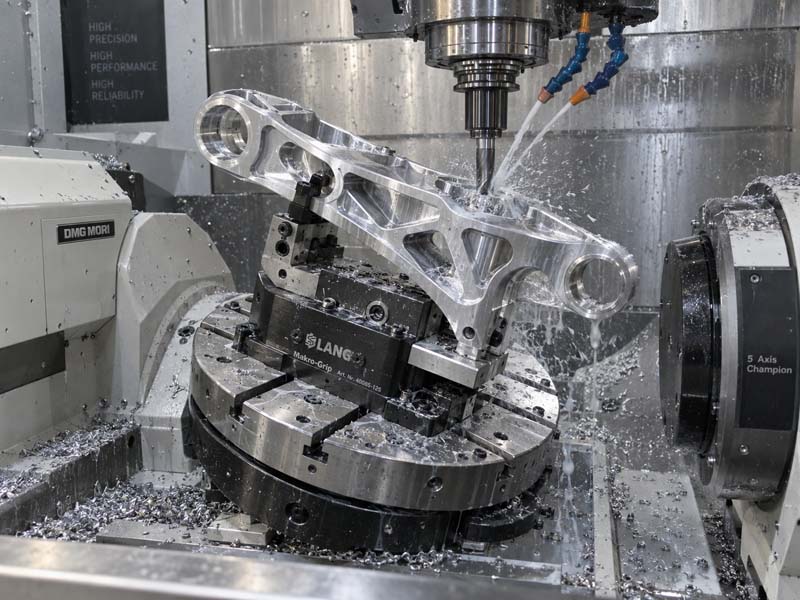
خصائص المواد الرئيسية التي تؤثر على تصنيع الألومنيوم باستخدام الحاسب الآلي
القدرة على الماكينات وتشكيل الرقاقة
الألومنيوم لديه قابلية تصنيع ممتازة. صلابته المنخفضة (عادة 60-150 HB اعتمادًا على الدرجة) تسمح بسرعات قطع عالية مع الحد الأدنى من توليد الحرارة. ومع ذلك، يشكل الألومنيوم رقائق طويلة وخيطية يمكن أن تلتف حول الأدوات وتسبب تلف السطح. تعد الاستراتيجيات الفعالة لكسر الرقائق - مثل استخدام سائل التبريد عالي الضغط أو إدخالات متخصصة لكسر الرقائق - ضرورية لتحقيق جودة متسقة.
التمدد الحراري والتشويه
معامل التمدد الحراري للألمنيوم (~23 × 10⁻⁶ / درجة مئوية) يبلغ حوالي ضعف معامل التمدد الحراري للفولاذ. يمكن أن تتشوه الأجزاء ذات الجدران الرقيقة أو ذات الجيوب العميقة أثناء المعالجة إذا كان سائل التبريد غير كافٍ أو إذا كانت معدلات إزالة المواد مرتفعة جدًا. قد تكون هناك حاجة لتخفيف الضغط قبل التشغيل الميكانيكي (على سبيل المثال، تخفيف الضغط المبرد أو الاهتزاز) من أجل التفاوتات الضيقة التي تقل عن ±0.05 مم.
قوة الشد وتصلب العمل
الألومنيوم النقي (سلسلة 1xxx) ناعم ولزج، وينتج حافة مدمجة (BUE) بسرعات منخفضة. توفر درجات السبائك مثل 6061-T6 أو 7075-T6 أو 2024-T4 قوة أعلى وتشطيبات سطحية أفضل. تجنب الإفراط في التقسية: ماكينات الألمنيوم المقسى بالكامل (T6/T651) أكثر نظافة من المواد الناعمة.
درجات الألومنيوم الشائعة وخصائص التصنيع باستخدام الحاسب الآلي الخاصة بها
| درجة | تصنيف قابلية التشغيل الآلي | الخصائص الرئيسية | التطبيقات النموذجية |
|---|---|---|---|
| 6061-T6 | ممتاز | قوة جيدة، مقاومة للتآكل، قابلة للحام | قطع غيار السيارات، الإطارات، العبوات |
| 7075-T6 | جيد جدًا | قوة عالية، ليونة منخفضة | الأجزاء الهيكلية الفضائية والقوالب |
| 2024-T4 | جيد | قوة التعب العالية، والتآكل المعتدل | تجهيزات الطائرات والتروس والأعمدة |
| 5083-H32 | عدل | مقاومة ممتازة للتآكل، قابلة للحام | المكونات البحرية، أوعية الضغط |
بالنسبة لمعظم عمليات التصنيع باستخدام الحاسب الآلي العامة، يعد 6061-T6 هو الخيار الافتراضي نظرًا لتوازنه بين التكلفة وإمكانية التشغيل الآلي والتوافر. عند الحاجة إلى قوة أعلى، يكون 7075-T6 شائعًا، ولكنه يميل إلى تكوين شرائح أصغر وأكثر كشطًا مما يقلل من عمر الأداة قليلاً.
إرشادات التصميم لتصنيع الألومنيوم باستخدام الحاسب الآلي
تؤثر قرارات التصميم بشكل مباشر على وقت الدورة وتعقيد الإعداد وتكلفة الجزء النهائي. تساعد الإرشادات التالية على تحسين تصميمك الخاص بتصنيع الألمنيوم.
سمك الجدار
يعتمد الحد الأدنى لسمك الجدار على عمق الجيب وقطر الأداة. بالنسبة للألمنيوم، القاعدة العامة هي:
- ارتفاع الجدار ≥ 10 مم: الحد الأدنى للسمك 0.8 مم
- ارتفاع الجدار 10-30 ملم: الحد الأدنى للسمك 1.5 ملم
- ارتفاع الجدار > 30 ملم: الحد الأدنى للسمك 2.5 ملم أو أكثر
تهتز الجدران الرقيقة وتنحرف، مما يتسبب في سوء تشطيب السطح وفقدان التسامح. إذا كان لا مفر من الجدران الرقيقة، فكر في ترك المخزون للحصول على تمريرة نهائية نهائية أو استخدام أضلاع الدعم.
نصف قطر الزاوية الداخلية
تتطلب الزوايا الداخلية الحادة أدوات ذات قطر صغير، وهي ضعيفة وعرضة للانحراف. في الألومنيوم، يوصى باستخدام نصف قطر زاوية لا يقل عن 1.5× قطر الأداة. على سبيل المثال، يمكن لطاحونة نهاية 6 مم أن تنتج نصف قطر 3 مم. يسمح نصف القطر الأكبر بأدوات أكبر وأكثر صلابة وإزالة المواد بشكل أسرع.
جيوب عميقة وفتحات
تعمل الجيوب العميقة على زيادة طول الأداة، مما يتسبب في الانحراف والاهتزاز. في الألومنيوم، يجب ألا يتجاوز عمق الجيب 4× قطر الأداة للطحن العام. للأعماق التي تتجاوز ذلك، فكر في استخدام أداة أكبر مع تمريرات متدرجة أو تخشين باستخدام أداة مختلفة. إذا كان التصميم يتطلب جيوبًا عميقة جدًا (على سبيل المثال، > 40 مم مع مطحنة نهائية 10 مم)، فخطط لتمريرات متعددة ووقت إضافي للانتهاء.
مواصفات الثقب والخيط
من السهل النقر على الألومنيوم، لكن الخيوط الصغيرة (أقل من M3) هشة وقد تنكسر أثناء التجميع. للحصول على خيوط موثوقة، حدد الحد الأدنى لحجم الخيط M4 أو استخدم إدخالات ملولبة. يُفضل استخدام الثقوب من خلال الثقوب العمياء للتنصت، لأنها تقلل من مشكلات تعبئة الرقاقة. بالنسبة للخيوط العميقة (الطول > 2 × القطر)، فكر في استخدام طحن الخيط بدلاً من النقر لتقليل خطر كسر الأداة.
تقويض وميزات 5 محاور
القطع السفلية التي تتطلب أشكال أدوات خاصة أو إعدادات متعددة تزيد من التكلفة. في الألومنيوم، تجنب القطع السفلية عندما يكون ذلك ممكنًا. إذا كان القطع السفلي ضروريًا، فقم بتصميمه بنصف قطر واحد وتأكد من الوصول إلى الأداة من اتجاه واحد على الأقل. بالنسبة للميزات المعقدة ذات 5 محاور، ناقش ذلك مع شريكك في التصنيع مبكرًا - يمكن أن تؤدي معالجة الألومنيوم خماسي المحاور إلى تقليل الإعدادات ولكنها قد تتطلب استراتيجيات مختلفة للعمل.

خيارات التشطيب السطحي لأجزاء الألومنيوم CNC
يقبل الألومنيوم مجموعة واسعة من التشطيبات السطحية. يعتمد الاختيار على المتطلبات الوظيفية (التآكل والمظهر والتآكل) والتكلفة.
كما هو آلي (مطحنة النهاية)
عادةً ما تكون خشونة السطح القياسية للألمنيوم CNC هي 1.6-3.2 ميكرومتر. للحصول على جماليات أعلى، يمكن أن تصل تمريرة التشطيب الدقيقة إلى Ra 0.8 ميكرومتر أو أفضل. تحتوي الأجزاء المصنعة آليًا على علامات أدوات مرئية؛ إذا كانت هناك حاجة إلى مظهر ناعم وموحد، فحدد تشطيبًا ثانويًا.
أنودة
الأنودة من النوع الثاني (الكبريتي) هي الأكثر شيوعًا للحماية واللون. إنه يشكل طبقة أكسيد صلبة مسامية يمكن صبغها (أسود، أحمر، أزرق، إلخ). توفر الأنودة من النوع III (الطبقة الصلبة) مقاومة تآكل أعلى بكثير ولكنها تقلل من تشطيب السطح وتضيف سمكًا (عادةً 25-75 ميكرومتر). ملاحظة أساسية: الأنودة هي عملية مضافة - تتغير الأبعاد قليلاً، لذلك يجب أن تأخذ التفاوتات المسموح بها في الاعتبار سمك الطلاء.
تفجير الخرزة / تفجير الوسائط
يعطي التفجير بالخرز لمسة نهائية غير لامعة موحدة تخفي الخدوش الصغيرة وعلامات الأدوات. غالبًا ما يتم استخدامه قبل الأنودة لإنشاء سطح مستو. تزيل هذه العملية القليل جدًا من المواد ولكن يمكنها تقريب الحواف الحادة قليلاً.
الطلاء ومسحوق الطلاء
يمكن طلاء الألومنيوم أو طلاءه بالمسحوق لضمان المتانة العالية وتنوع الألوان. التمهيدي مطلوب للالتصاق الجيد. يجب تحديد إخفاء الأبعاد الحرجة (الخيوط، التجاويف، أسطح الختم) في الرسم.
كيف يؤثر تعقيد الجزء على تكلفة التصنيع باستخدام الحاسب الآلي لأجزاء الألومنيوم
تشتمل محركات التكلفة في تصنيع الألومنيوم باستخدام الحاسب الآلي على تكلفة المواد ووقت الماكينة وتعقيد الإعداد والعمليات الثانوية. إن فهم هذه الأمور يساعد المشترين على تقييم عروض الأسعار والمهندسين على إجراء مقايضات في التصميم.
تكلفة المواد: الألومنيوم غير مكلف نسبيًا (حوالي 2 إلى 8 دولارات للكيلوجرام الواحد لـ 6061)، لكن النفايات الناتجة عن إزالة المواد الكبيرة (على سبيل المثال، جزء مصنوع آليًا من كتلة صلبة) تزيد التكلفة. ضع في اعتبارك الأشكال القريبة من الشبكة مثل السحب أو المسبوكات للتشغيل بكميات كبيرة.
وقت الآلة: يتم قطع الألومنيوم بسرعة، لذلك يهيمن طول مسار الأداة وعدد الميزات على وقت الدورة. يمكن أن يؤدي تقليل عدد تغييرات الأداة أو استخدام أدوات أكبر للتخشين إلى تقليل وقت الدورة بنسبة 20-40%.
تكلفة الإعداد: يتطلب كل إعداد التثبيت، والتحقيق، والبرمجة. الجزء الذي يحتاج إلى إعدادين يكلف تقريبًا ضعف تكلفة الجزء الذي يحتاج إلى إعداد واحد. صمم الأجزاء بمسند مرجعي واحد وتجنب الميزات الموجودة على جوانب متعددة إن أمكن. يمكن أن تؤدي المعالجة ذات 5 محاور إلى تقليل عمليات الإعداد ولكنها قد تزيد من وقت البرمجة.
التسامح ومتطلبات السطح : إن التفاوتات الصارمة (±0.01 مم أو أقل) والتشطيبات السطحية الدقيقة (Ra <0.8 ميكرومتر) تزيد بشكل كبير من وقت الفحص ومخاطر الخردة. حدد فقط التفاوتات الصارمة في الأبعاد الوظيفية.
فحص الجودة لأجزاء الألومنيوم المُشكَّلة باستخدام الحاسب الآلي
يتم عادةً فحص أجزاء الألومنيوم باستخدام CMM (آلة قياس الإحداثيات)، أو المقارنات البصرية، أو أجهزة القياس اليدوية. الاعتبارات الرئيسية:
- الاستقرار الحراري: الألومنيوم يتمدد بالحرارة . اترك الأجزاء تبرد إلى درجة حرارة الغرفة قبل الفحص. للحصول على درجات تحمل صارمة، قم بالفحص في بيئة يتم التحكم في درجة حرارتها (20 درجة مئوية ± 1 درجة مئوية).
- قياس خشونة السطح : استخدم مقياس التعريف لقياس Ra أو Rz أو Rmax. حدد طول القطع (عادة 0.8 مم) وطول التقييم (4-5 قطع).
- التحقق من GD&T : يجب أن يتم تشكيل ميزات مسند الإسناد أولاً ووضع علامة عليها على الرسم. بالنسبة لملفات التعريف المعقدة، يمكن لبرنامج CMM أو المسبار الرقمي الموجود على الجهاز التحقق من العملية.
يقوم فريقنا الهندسي بمراجعة كل رسم قبل الإنتاج لتحديد المشكلات المحتملة: فقدان التفاوتات، والإفراط في التسامح، والزوايا الداخلية الحادة، والجدران الرقيقة، وتعارض البيانات. تعد هذه المراجعة خطوة قياسية لضمان قابلية التصنيع وتقليل المفاجآت أثناء الإنتاج.
متى تختار الألومنيوم على المواد الأخرى؟
الألومنيوم هو الاختيار الصحيح عندما تحتاج إليه:
- وزن خفيف (الكثافة ~2.7 جم/سم³)
- مقاومة جيدة للتآكل بدون طلاء
- الموصلية الحرارية أو الكهربائية العالية
- إمكانية تصنيع جيدة للهندسة المعقدة
- قوة معتدلة (قابلة للمقارنة بالفولاذ منخفض الكربون بعد المعالجة الحرارية)
إذا كان تطبيقك يتطلب قوة أعلى (أعلى من 500 ميجا باسكال)، ففكر في سبائك الفولاذ أو التيتانيوم. إذا لم يكن الوزن أمرًا بالغ الأهمية وكانت التكلفة أساسية، فقد يكون الفولاذ الكربوني أرخص لكل جزء. إذا كانت مقاومة التآكل شديدة، فقد يكون من الضروري استخدام الفولاذ المقاوم للصدأ 316L أو السبائك المتخصصة. ومع ذلك، بالنسبة للغالبية العظمى من الأجزاء المصنعة حسب الطلب، يوفر الألومنيوم أفضل توازن.
من خلال فهم هذه الجوانب الفنية لتصنيع الألومنيوم باستخدام الحاسب الآلي، يمكن للمهندسين تصميم أجزاء قوية اقتصادية في الإنتاج، ويمكن لمحترفي المشتريات تقييم قدرات الموردين وعروض الأسعار بثقة. سيقدم الشريك الجيد تعليقات أثناء مرحلة مراجعة الرسم لتحسين قابلية التصنيع وتقليل التكلفة وضمان الجودة المتسقة.