

Pourquoi l'aluminium est le matériau d'usinage CNC le plus courant
L'aluminium est le matériau le plus fréquemment usiné dans les ateliers CNC. Il offre un équilibre unique entre résistance, poids, usinabilité et coût. Comprendre le comportement de l'aluminium lors du fraisage, du tournage et du perçage aide les ingénieurs à concevoir de meilleures pièces et les acheteurs à évaluer les devis plus efficacement.
Comparé aux aciers, l’aluminium coupe plus rapidement avec moins d’usure des outils. Comparé aux plastiques, il respecte des tolérances plus strictes et résiste au fluage. Cette combinaison rend l'aluminium idéal pour les prototypes, la production en faible volume et les géométries complexes dans des secteurs tels que l'automatisation, l'aérospatiale, les dispositifs médicaux et l'électronique grand public.
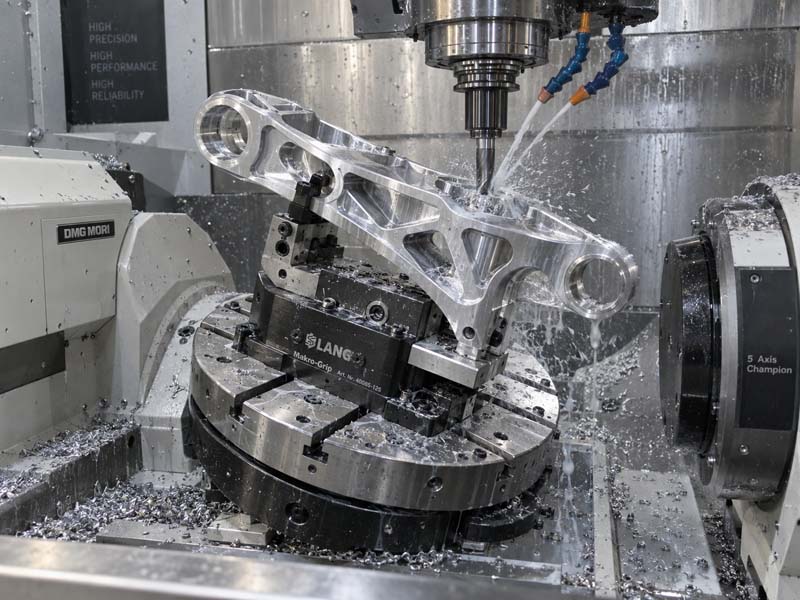
Propriétés matérielles clés qui affectent l'usinage CNC de l'aluminium
Usinabilité et formation de copeaux
L'aluminium possède une excellente usinabilité. Sa faible dureté (généralement 60-150 HB selon la nuance) permet des vitesses de coupe élevées avec une génération de chaleur minimale. Cependant, l'aluminium forme des copeaux longs et filandreux qui peuvent s'enrouler autour des outils et endommager la surface. Des stratégies efficaces de brise-copeaux, telles que l'utilisation d'un liquide de refroidissement haute pression ou d'inserts brise-copeaux spécialisés, sont essentielles pour une qualité constante.
Expansion et distorsion thermique
Le coefficient de dilatation thermique de l'aluminium (~23 × 10⁻⁶ /°C) est environ le double de celui de l'acier. Les pièces à parois minces ou à poches profondes peuvent se déformer pendant l'usinage si le liquide de refroidissement est inadéquat ou si les taux d'enlèvement de matière sont trop élevés. Une relaxation des contraintes avant usinage (par exemple, une relaxation des contraintes cryogéniques ou vibratoires) peut être nécessaire pour des tolérances serrées inférieures à ±0,05 mm.
Résistance à la traction et écrouissage
L'aluminium pur (série 1xxx) est mou et gommeux, produisant des bords accumulés (BUE) à basse vitesse. Les nuances alliées comme le 6061-T6, le 7075-T6 ou le 2024-T4 offrent une résistance plus élevée et de meilleures finitions de surface usinées. Évitez les trempes excessives : les machines en aluminium entièrement trempé (T6/T651) sont plus propres que les trempes plus douces.
Nuances d'aluminium courantes et leurs caractéristiques d'usinage CNC
| Grade | Indice d'usinabilité | Propriétés clés | Applications typiques |
|---|---|---|---|
| 6061-T6 | Excellent | Bonne résistance, résistance à la corrosion, soudable | Pièces automobiles, cadres, boîtiers |
| 7075-T6 | Très bien | Haute résistance, faible ductilité | Pièces de structure aérospatiale, moules |
| 2024-T4 | Bien | Haute résistance à la fatigue, corrosion modérée | Accastillage, engrenages, arbres pour avions |
| 5083-H32 | Équitable | Excellente résistance à la corrosion, soudable | Composants marins, récipients sous pression |
Pour la plupart des usinages CNC généraux, le 6061-T6 est le choix par défaut en raison de son équilibre entre coût, usinabilité et disponibilité. Lorsqu'une résistance plus élevée est nécessaire, le 7075-T6 est courant, mais il a tendance à former des copeaux plus petits et plus abrasifs qui réduisent légèrement la durée de vie de l'outil.
Directives de conception pour l'usinage CNC de l'aluminium
Les décisions de conception ont un impact direct sur le temps de cycle, la complexité de la configuration et le coût final des pièces. Les directives suivantes vous aident à optimiser votre conception pour l’usinage de l’aluminium.
Épaisseur de paroi
L'épaisseur minimale de la paroi dépend de la profondeur de la poche et du diamètre de l'outil. Pour l'aluminium, une règle générale est:
- Hauteur du mur ≤ 10 mm : épaisseur min 0,8 mm
- Hauteur du mur 10–30 mm : épaisseur minimale 1,5 mm
- Hauteur du mur > 30 mm : épaisseur minimale de 2,5 mm ou plus
Les parois plus fines vibrent et fléchissent, provoquant une mauvaise finition de surface et une perte de tolérance. Si des parois minces sont inévitables, envisagez de laisser du stock pour une passe de finition finale ou d'utiliser des nervures de support.
Rayons des coins internes
Les coins internes pointus nécessitent des outils de petit diamètre, faibles et sujets à la déviation. En aluminium, un rayon d'angle d'au moins 1,5 × le diamètre de l'outil est recommandé. Par exemple, une fraise en bout de 6 mm peut produire un rayon de 3 mm. Des rayons plus grands permettent des outils plus grands et plus rigides et un enlèvement de matière plus rapide.
Poches et fentes profondes
Les poches profondes augmentent la longueur de l'outil, provoquant une déviation et des vibrations. Dans l'aluminium, la profondeur de la poche ne doit pas dépasser 4 fois le diamètre de l'outil pour le fraisage général. Pour des profondeurs supérieures, envisagez d'utiliser un outil plus grand avec des passes superposées ou d'ébaucher avec un outil différent. Si la conception nécessite des poches très profondes (par exemple > 40 mm avec une fraise en bout de 10 mm), prévoyez plusieurs passes et un temps de finition supplémentaire.
Spécifications des trous et des filetages
L'aluminium est facile à tarauder, mais les petits filetages (en dessous de M3) sont fragiles et peuvent casser lors du montage. Pour des filetages fiables, spécifiez une taille de filetage minimale de M4 ou utilisez des inserts filetés. Les trous débouchants sont préférés aux trous borgnes pour le taraudage, car ils réduisent les problèmes d'emballage des copeaux. Pour les filetages profonds (longueur > 2× diamètre), envisagez d'utiliser le filetage à la fraise au lieu du taraudage pour réduire le risque de casse de l'outil.
Contre-dépouilles et fonctionnalités 5 axes
Les contre-dépouilles qui nécessitent des formes d'outils spéciales ou des configurations multiples augmentent les coûts. En aluminium, évitez les contre-dépouilles lorsque cela est possible. Si une contre-dépouille est nécessaire, concevez-la avec un seul rayon et assurez-vous que l'outil est accessible depuis au moins une direction. Pour les fonctionnalités 5 axes complexes, discutez-en dès le début avec votre partenaire d'usinage : l'usinage de l'aluminium 5 axes peut réduire les configurations mais peut nécessiter des stratégies de maintien de pièce différentes.

Options de finition de surface pour les pièces CNC en aluminium
L'aluminium accepte une grande variété de finitions de surface. Le choix dépend des exigences fonctionnelles (corrosion, aspect, usure) et du coût.
Tel qu'usiné (finition du moulin)
La rugosité de surface standard de l'aluminium CNC est généralement de Ra 1,6 à 3,2 μm. Pour une esthétique supérieure, une passe de finition fine peut atteindre Ra 0,8 μm ou mieux. Les pièces telles qu'usinées présentent des marques d'outils visibles ; si une apparence lisse et uniforme est nécessaire, spécifiez une finition secondaire.
Anodisation
L'anodisation de type II (sulfurique) est la plus courante pour la protection et la couleur. Il forme une couche d'oxyde dure et poreuse qui peut être teinte (noir, rouge, bleu...). L'anodisation de type III (revêtement dur) offre une résistance à l'usure beaucoup plus élevée mais réduit la finition de surface et ajoute de l'épaisseur (généralement 25 à 75 μm). Remarque clé : l'anodisation est un processus additif : les dimensions changent légèrement, les tolérances doivent donc tenir compte de l'épaisseur du revêtement.
Microbillage / Microbillage
Le sablage donne une finition mate uniforme qui masque les petites rayures et marques d'outils. Il est souvent utilisé avant l'anodisation pour créer une surface uniforme. Le processus enlève très peu de matière mais peut légèrement arrondir les arêtes vives.
Peinture et revêtement en poudre
L'aluminium peut être peint ou enduit de poudre pour une durabilité élevée et une variété de couleurs. Un apprêt est nécessaire pour une bonne adhérence. Le masquage des dimensions critiques (filetages, alésages, surfaces d'étanchéité) doit être précisé sur le dessin.
Comment la complexité des pièces affecte le coût d'usinage CNC des pièces en aluminium
Les facteurs de coûts dans l'usinage CNC de l'aluminium incluent le coût des matériaux, le temps machine, la complexité de l'installation et les opérations secondaires. Comprendre ces éléments aide les acheteurs à évaluer les devis et les ingénieurs à faire des compromis en matière de conception.
Coût du matériel : L'aluminium est relativement peu coûteux (environ 2 à 8 dollars par kg pour le 6061), mais les déchets provenant d'un enlèvement important de matière (par exemple, une pièce usinée à partir d'un bloc solide) augmentent le coût. Envisagez des formes proches du résultat, comme des extrusions ou des pièces moulées, pour les tirages à grand volume.
Temps machine : L'aluminium coupe rapidement, le temps de cycle est donc dominé par la longueur du parcours de l'outil et le nombre de fonctionnalités. Réduire le nombre de changements d'outils ou utiliser des outils plus gros pour l'ébauche peut réduire le temps de cycle de 20 à 40 %.
Coût d'installation : Chaque configuration nécessite un montage, un sondage et une programmation. Une pièce nécessitant 2 configurations coûte environ deux fois plus cher qu’une pièce à une seule configuration. Concevez des pièces avec une seule donnée de référence et évitez si possible les fonctions sur plusieurs côtés. L'usinage 5 axes peut réduire les configurations mais peut augmenter le temps de programmation.
Exigences de tolérance et de surface : Des tolérances serrées (±0,01 mm ou moins) et des finitions de surface fines (Ra <0,8 μm) augmentent considérablement le temps d'inspection et le risque de rebut. Spécifiez uniquement des tolérances strictes sur les dimensions fonctionnelles.
Inspection de la qualité des pièces en aluminium usinées CNC
Les pièces en aluminium sont généralement inspectées à l'aide d'une MMT (machine à mesurer tridimensionnelle), de comparateurs optiques ou de jauges manuelles. Considérations clés:
- Stabilité thermique : L'aluminium se dilate avec la chaleur. Laissez les pièces refroidir à température ambiante avant de les inspecter. Pour des tolérances serrées, inspectez dans un environnement à température contrôlée (20 °C ± 1 °C).
- Mesure de rugosité de surface : Utilisez un profilomètre pour mesurer Ra, Rz ou Rmax. Spécifiez la longueur de coupure (généralement 0,8 mm) et la longueur d’évaluation (4 à 5 coupures).
- Vérification GD&T : Les caractéristiques de référence doivent être usinées en premier et marquées sur le dessin. Pour les profils complexes, un programme MMT ou une sonde numérique sur la machine peut vérifier en cours de processus.
Notre équipe d'ingénierie examine chaque dessin avant la production pour identifier les problèmes potentiels : tolérances manquantes, tolérances excessives, coins internes pointus, parois minces et conflits de références. Cet examen est une étape standard pour garantir la fabricabilité et réduire les surprises pendant la production.
Quand choisir l’aluminium plutôt que d’autres matériaux
L'aluminium est le bon choix lorsque vous en avez besoin:
- Poids léger (densité ~2,7 g/cm³)
- Bonne résistance à la corrosion sans revêtement
- Haute conductivité thermique ou électrique
- Bonne usinabilité pour les géométries complexes
- Résistance modérée (comparable à l'acier à faible teneur en carbone après traitement thermique)
Si votre application nécessite une résistance plus élevée (supérieure à 500 MPa), envisagez l'acier allié ou le titane. Si le poids n’est pas critique et que le coût est primordial, l’acier au carbone peut être moins cher par pièce. Si la résistance à la corrosion est extrême, de l'acier inoxydable 316L ou des alliages spéciaux peuvent être nécessaires. Cependant, pour la grande majorité des pièces usinées sur mesure, l’aluminium offre le meilleur équilibre.
En comprenant ces aspects techniques de l'usinage CNC de l'aluminium, les ingénieurs peuvent concevoir des pièces robustes et économiques à produire, et les professionnels des achats peuvent évaluer les capacités et les devis des fournisseurs en toute confiance. Un bon partenaire fournira des commentaires pendant la phase de révision des dessins pour optimiser la fabricabilité, réduire les coûts et garantir une qualité constante.