

Por que o alumínio é o material de usinagem CNC mais comum
O alumínio é o material usinado com mais frequência nas oficinas CNC. Ele oferece um equilíbrio único entre resistência, peso, usinabilidade e custo. Compreender como o alumínio se comporta durante o fresamento, o torneamento e a furação ajuda os engenheiros a projetar peças melhores e os compradores a avaliar as cotações com mais eficiência.
Comparado aos aços, o alumínio corta mais rápido e com menos desgaste da ferramenta. Comparado aos plásticos, ele mantém tolerâncias mais rígidas e resiste à fluência. Essa combinação torna o alumínio ideal para protótipos, produção de baixo volume e geometrias complexas em indústrias como automação, aeroespacial, dispositivos médicos e eletrônicos de consumo.
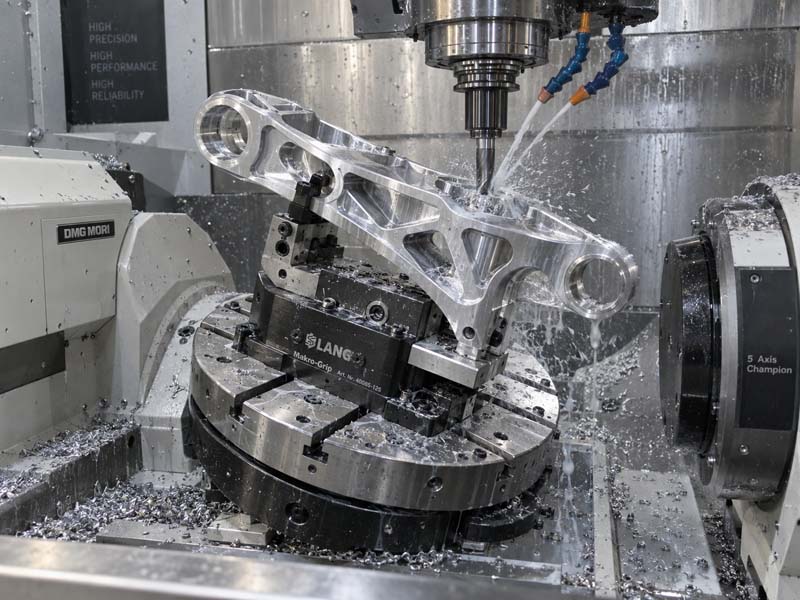
Principais propriedades do material que afetam a usinagem CNC de alumínio
Usinabilidade e formação de cavacos
O alumínio tem excelente usinabilidade. Sua baixa dureza (normalmente 60–150 HB dependendo da classe) permite altas velocidades de corte com geração mínima de calor. No entanto, o alumínio forma lascas longas e fibrosas que podem envolver as ferramentas e causar danos à superfície. Estratégias eficazes de quebra de cavacos – como o uso de refrigeração de alta pressão ou insertos quebra-cavacos especializados – são essenciais para uma qualidade consistente.
Expansão Térmica e Distorção
O coeficiente de expansão térmica do alumínio (~23 × 10⁻⁶ /°C) é cerca de duas vezes maior que o do aço. Peças com paredes finas ou com bolsões profundos podem deformar durante a usinagem se a refrigeração for inadequada ou se as taxas de remoção de material forem muito altas. O alívio de tensão pré-usinagem (por exemplo, alívio de tensão criogênico ou de vibração) pode ser necessário para tolerâncias restritas abaixo de ±0,05 mm.
Resistência à tração e endurecimento por trabalho
O alumínio puro (série 1xxx) é macio e pegajoso, produzindo arestas postiças (BUE) em baixas velocidades. Classes de liga como 6061-T6, 7075-T6 ou 2024-T4 oferecem maior resistência e melhores acabamentos superficiais usinados. Evite o excesso de têmpera: máquinas de alumínio totalmente temperadas (T6/T651) são mais limpas do que as têmperas mais suaves.
Classes comuns de alumínio e suas características de usinagem CNC
| Nota | Classificação de usinabilidade | Propriedades principais | Aplicações Típicas |
|---|---|---|---|
| 6061-T6 | Excelente | Boa resistência, resistência à corrosão, soldável | Peças automotivas, molduras, gabinetes |
| 7075-T6 | Muito bom | Alta resistência, baixa ductilidade | Peças estruturais aeroespaciais, moldes |
| 2024-T4 | Bom | Alta resistência à fadiga, corrosão moderada | Acessórios para aeronaves, engrenagens, eixos |
| 5083-H32 | Justo | Excelente resistência à corrosão, soldável | Componentes marítimos, vasos de pressão |
Para a maioria da usinagem CNC geral, 6061-T6 é a escolha padrão devido ao seu equilíbrio entre custo, usinabilidade e disponibilidade. Quando é necessária maior resistência, o 7075-T6 é comum, mas tende a formar cavacos menores e mais abrasivos que reduzem ligeiramente a vida útil da ferramenta.
Diretrizes de projeto para usinagem CNC de alumínio
As decisões de projeto impactam diretamente o tempo de ciclo, a complexidade da configuração e o custo final da peça. As diretrizes a seguir ajudam a otimizar seu projeto para usinagem de alumínio.
Espessura da Parede
A espessura mínima da parede depende da profundidade do bolsão e do diâmetro da ferramenta. Para o alumínio, uma regra geral é:
- Altura da parede ≤ 10 mm: espessura mínima 0,8 mm
- Altura da parede 10–30 mm: espessura mínima 1,5 mm
- Altura da parede > 30 mm: espessura mínima de 2,5 mm ou mais
Paredes mais finas vibram e desviam, causando mau acabamento superficial e perda de tolerância. Se paredes finas forem inevitáveis, considere deixar estoque para uma passagem de acabamento final ou usar nervuras de suporte.
Raios de canto internos
Cantos internos afiados requerem ferramentas de pequeno diâmetro, que são fracas e propensas a deflexão. Em alumínio, recomenda-se um raio de canto de pelo menos 1,5x o diâmetro da ferramenta. Por exemplo, uma fresa de topo de 6 mm pode produzir um raio de 3 mm. Raios maiores permitem ferramentas maiores e mais rígidas e remoção de material mais rápida.
Bolsos profundos e slots
Bolsões profundos aumentam o comprimento da ferramenta, causando deflexão e vibração. No alumínio, a profundidade do bolsão não deve exceder 4× o diâmetro da ferramenta para fresamento geral. Para profundidades além disso, considere usar uma ferramenta maior com passes passo a passo ou desbaste com uma ferramenta diferente. Se o projeto exigir bolsões muito profundos (por exemplo, > 40 mm com uma fresa de topo de 10 mm), planeje passes múltiplos e tempo de acabamento extra.
Especificações de furo e rosca
O alumínio é fácil de rosquear, mas pequenas roscas (abaixo de M3) são frágeis e podem quebrar durante a montagem. Para roscas confiáveis, especifique um tamanho mínimo de rosca de M4 ou use inserções roscadas. Os furos passantes são preferidos aos furos cegos para rosqueamento com macho, pois reduzem problemas de empacotamento de cavacos. Para roscas profundas (comprimento > 2× diâmetro), considere usar fresamento de roscas em vez de rosqueamento com macho para reduzir o risco de quebra da ferramenta.
Rebaixos e recursos de 5 eixos
Cortes inferiores que exigem formatos de ferramentas especiais ou configurações múltiplas aumentam o custo. Em alumínio, evite cortes quando possível. Se for necessário um rebaixo, projete-o com um único raio e garanta o acesso da ferramenta em pelo menos uma direção. Para recursos complexos de 5 eixos, converse com seu parceiro de usinagem antecipadamente: a usinagem de alumínio em 5 eixos pode reduzir configurações, mas pode exigir diferentes estratégias de fixação de peças.

Opções de acabamento de superfície para peças CNC de alumínio
O alumínio aceita uma ampla variedade de acabamentos superficiais. A escolha depende dos requisitos funcionais (corrosão, aparência, desgaste) e custo.
Como usinado (acabamento de fresagem)
A rugosidade superficial padrão para alumínio CNC é normalmente Ra 1,6–3,2 μm. Para uma estética mais elevada, uma passada de acabamento fino pode atingir Ra 0,8 μm ou melhor. As peças usinadas possuem marcas de ferramenta visíveis; se for necessária uma aparência lisa e uniforme, especifique um acabamento secundário.
Anodização
A anodização tipo II (sulfúrica) é a mais comum para proteção e cor. Forma uma camada de óxido dura e porosa que pode ser tingida (preto, vermelho, azul, etc.). A anodização tipo III (revestimento duro) oferece resistência ao desgaste muito maior, mas reduz o acabamento superficial e adiciona espessura (normalmente 25–75 μm). Nota principal: a anodização é um processo aditivo – as dimensões mudam ligeiramente, portanto as tolerâncias devem levar em conta a espessura do revestimento.
Jateamento de esferas/jateamento de mídia
O jateamento de esferas proporciona um acabamento fosco uniforme que esconde pequenos arranhões e marcas de ferramentas. É frequentemente usado antes da anodização para criar uma superfície uniforme. O processo remove muito pouco material, mas pode arredondar ligeiramente as arestas vivas.
Pintura e Revestimento em Pó
O alumínio pode ser pintado ou revestido a pó para alta durabilidade e variedade de cores. Primer é necessário para uma boa adesão. O mascaramento de dimensões críticas (roscas, furos, superfícies de vedação) deve ser especificado no desenho.
Como a complexidade das peças afeta o custo de usinagem CNC de peças de alumínio
Os fatores de custo na usinagem CNC de alumínio incluem custo de material, tempo de máquina, complexidade de configuração e operações secundárias. Compreendê-los ajuda os compradores a avaliar as cotações e os engenheiros a fazerem concessões no projeto.
Custo de materiais : O alumínio é relativamente barato (~US$ 2 a US$ 8 por kg para 6061), mas o desperdício da grande remoção de material (por exemplo, uma peça usinada a partir de um bloco sólido) aumenta o custo. Considere formas quase líquidas, como extrusões ou peças fundidas para execuções de alto volume.
Tempo da máquina : O alumínio corta rapidamente, portanto o tempo de ciclo é dominado pelo comprimento do caminho da ferramenta e pelo número de recursos. Reduzir o número de trocas de ferramentas ou usar ferramentas maiores para desbaste pode reduzir o tempo de ciclo em 20–40%.
Custo de configuração : Cada configuração requer fixação, sondagem e programação. Uma peça que precisa de 2 configurações custa aproximadamente o dobro de uma peça com uma configuração. Projete peças com um único dado de referência e evite recursos em vários lados, se possível. A usinagem de 5 eixos pode reduzir configurações, mas pode aumentar o tempo de programação.
Requisitos de tolerância e superfície : Tolerâncias restritas (±0,01 mm ou menos) e acabamentos superficiais finos (Ra <0,8 μm) aumentam significativamente o tempo de inspeção e o risco de refugo. Especifique apenas tolerâncias restritas em dimensões funcionais.
Inspeção de qualidade de peças de alumínio usinadas CNC
As peças de alumínio são normalmente inspecionadas usando CMM (máquina de medição por coordenadas), comparadores ópticos ou medidores manuais. Principais considerações:
- Estabilidade térmica : O alumínio se expande com o calor. Deixe as peças esfriarem até a temperatura ambiente antes da inspeção. Para tolerâncias restritas, inspecione em um ambiente com temperatura controlada (20°C ± 1°C).
- Medição de rugosidade superficial : Use um perfilômetro para medir Ra, Rz ou Rmax. Especifique o comprimento de corte (normalmente 0,8 mm) e o comprimento de avaliação (4–5 pontos de corte).
- Verificação de GD&T : Os recursos de referência devem ser usinados primeiro e marcados no desenho. Para perfis complexos, um programa CMM ou uma sonda digital na máquina pode verificar durante o processo.
Nossa equipe de engenharia analisa cada desenho antes da produção para identificar possíveis problemas: tolerâncias ausentes, tolerância excessiva, cantos internos agudos, paredes finas e conflitos de dados. Esta revisão é uma etapa padrão para garantir a capacidade de fabricação e reduzir surpresas durante a produção.
Quando escolher o alumínio em vez de outros materiais
O alumínio é a escolha certa quando você precisa:
- Peso leve (densidade ~2,7 g/cm³)
- Boa resistência à corrosão sem revestimento
- Alta condutividade térmica ou elétrica
- Boa usinabilidade para geometrias complexas
- Resistência moderada (comparável ao aço de baixo carbono após tratamento térmico)
Se sua aplicação exigir maior resistência (acima de 500 MPa), considere liga de aço ou titânio. Se o peso não for crítico e o custo for o principal, o aço carbono pode ser mais barato por peça. Se a resistência à corrosão for extrema, poderá ser necessário aço inoxidável 316L ou ligas especiais. No entanto, para a grande maioria das peças usinadas personalizadas, o alumínio oferece o melhor equilíbrio.
Ao compreender esses aspectos técnicos da usinagem CNC de alumínio, os engenheiros podem projetar peças robustas e de produção econômica, e os profissionais de compras podem avaliar as capacidades e cotações do fornecedor com confiança. Um bom parceiro fornecerá feedback durante a fase de revisão do desenho para otimizar a capacidade de fabricação, reduzir custos e garantir qualidade consistente.