

لا يقتصر تصميم الأجزاء الخاصة بالتصنيع باستخدام الحاسب الآلي على الوظيفة فقط. يمكن لتفاصيل صغيرة على ما يبدو - زاوية داخلية حادة، أو جدار رقيق، أو تحمل محكم دون داع - أن تحول جزءًا بسيطًا إلى مشروع باهظ الثمن وعالي المخاطر. يحتاج المهندسون ومتخصصو المشتريات على حدٍ سواء إلى فهم كيفية تأثير اختيارات الهندسة والمواد والمواصفات على عملية التصنيع، وعدد الإعدادات، وعمر الأداة، ومعدل الخردة، وفي النهاية التكلفة النهائية والمدة الزمنية.
يوفر هذا الدليل إرشادات تصميم عملية بناءً على قيود التصنيع الحقيقية. إنه مكتوب لمهندسي التصميم الذين يرغبون في تحسين نماذجهم للتصنيع، ولمحترفي المشتريات والتوريد الذين يحتاجون إلى تقييم التصاميم والتواصل مع الموردين واتخاذ قرارات مستنيرة أثناء عرض الأسعار والإنتاج.
لماذا تؤثر قرارات التصميم بشكل مباشر على تكلفة التصنيع باستخدام الحاسب الآلي
تعتمد تكلفة التصنيع باستخدام الحاسب الآلي على ثلاثة عوامل رئيسية: وقت الآلة وتعقيد الإعداد والأدوات . يؤثر كل قرار تصميم على واحد أو أكثر من هذه العناصر.
- وقت الآلة يزداد مع مقدار إزالة المواد، وعدد تغييرات الأداة، والحاجة إلى عمليات نقل أصغر أو عمليات تغذية أبطأ بسبب الاهتزاز أو الانحراف.
- تعقيد الإعداد يرتفع عندما لا يمكن تشكيل جزء ما في لقط واحد. يضيف كل إعداد إضافي وقت المحاذاة، وتراكم التسامح المحتمل، وتكلفة التركيب.
- الأدوات يتضمن عدد الأدوات المختلفة المطلوبة، والحاجة إلى أدوات متخصصة طويلة المدى أو صغيرة القطر، ومعدل التآكل الناتج عن المواد الكاشطة أو القطع المتقطعة.
عندما يجبر التصميم الميكانيكي على استخدام طواحين نهائية طويلة جدًا، أو حلول متعددة لحمل العمل، أو تفاوتات مشددة على الأسطح غير الحرجة، يمكن أن تتضاعف التكلفة أو تضاعف ثلاثة أضعاف دون أي فائدة وظيفية. الهدف من التصميم الجيد للتصنيع (DFM) هو تحقيق الوظيفة المطلوبة بأبسط عملية تصنيع ممكنة.
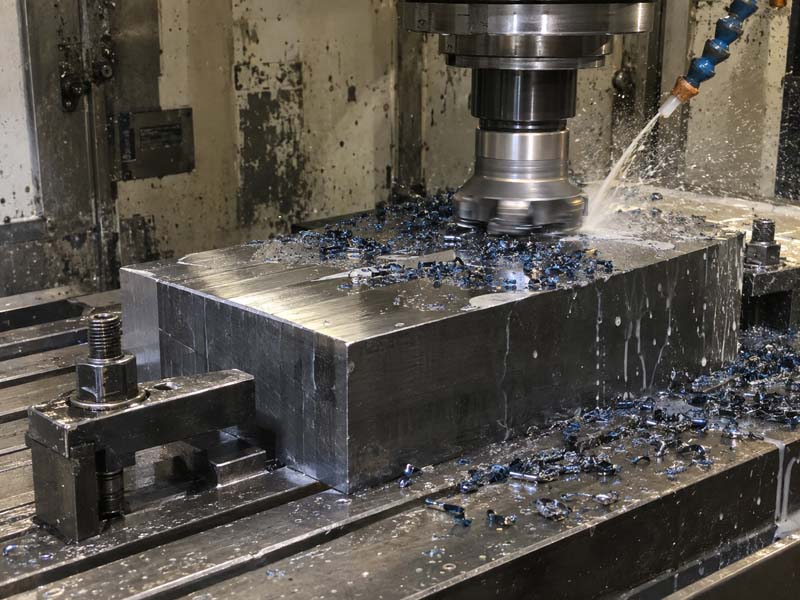
معلمات التصميم الحرجة التي تؤثر على قابلية التشغيل الآلي
سمك الجدار
تعد الجدران الرقيقة أحد أكثر مصادر صعوبة المعالجة شيوعًا. مع انخفاض سمك الجدار، يصبح الجزء أقل صلابة، ويمكن أن تسبب قوى القطع انحرافًا واهتزازًا (ثرثرة) وحتى تشوهًا دائمًا. يعتمد الحد الأدنى الموصى به لسمك الجدار على المادة وارتفاع الميزة:
- الألومنيوم : 0.5-0.8 ملم للجدران منخفضة الارتفاع (أقل من 10 ملم)؛ 0.8-1.5 ملم للجدران حتى 25 ملم.
- الفولاذ المقاوم للصدأ : 1.0-1.5 ملم للجدران القصيرة؛ 1.5-2.5 ملم للإرتفاعات المتوسطة.
- فُولاَذ : 1.0-2.0 ملم نموذجيًا؛ سمكا المطلوبة للجدران العميقة.
- النحاس / النحاس : يشبه الألومنيوم ولكنه أكثر عرضة للحرق.
- البلاستيك (مثل ديلرين والنايلون) : 1.0-2.0 ملم؛ التمدد الحراري يمكن أن يسبب تزييفها.
هذه مراجع عامة. يعتمد السُمك الآمن الفعلي على نسبة العرض إلى الارتفاع (الارتفاع/السُمك)، وصلابة الجزء الإجمالي، ومدى وصول الأداة المطلوبة. إذا كان تصميمك يتطلب جدرانًا رفيعة جدًا، ففكر في إضافة ألواح التقوية أو الأضلاع أو قاعدة أكثر سمكًا لدعم الجدار أثناء التشغيل الآلي. أيضًا، تجنب الجدران الرفيعة الطويلة وغير المدعومة؛ سوف يهتزون وينتجون سطحًا سيئًا.
الزوايا الداخلية والأقطار
يتم تشكيل الزوايا الداخلية بواسطة طواحين نهائية، والتي تنتج نصف قطر يساوي نصف قطر الأداة. من المستحيل إنشاء زاوية داخلية حادة (90 درجة بنصف قطر صفر) بدون عملية منفصلة (على سبيل المثال، EDM) أو استخدام أداة أصغر تزيد من وقت المعالجة وقد تحدث اهتزازًا.
- المبدأ التوجيهي العام: حدد نصف قطر زاوية داخلية لا يقل عن 1/3 عمق الجيب، أو ما لا يقل عن 0.5-1.0 مم للجيوب الضحلة.
- النهج المفضل: استخدم نصف قطر يساوي قطر الأداة القياسي (على سبيل المثال، 3 مم، 4 مم، 6 مم، 8 مم، 10 مم) للسماح باستخدام طاحونة نهاية صلبة.
- يتجنب : تحديد نصف قطر أصغر من العمق/20، حيث يؤدي ذلك إلى استخدام أداة طويلة ونحيفة.
إذا كانت هناك حاجة إلى زاوية حادة وظيفيًا، ففكر في إضافة أخدود صغير أو فتحة سفلية (فتحة T) يمكن تشكيلها بشكل منفصل. يتجاهل العديد من المهندسين أن نموذج CAD غالبًا ما يُظهر زاوية حادة، ولكن في الواقع، يعد نصف القطر الصغير (0.1-0.2 مم) مقبولًا لمعظم التطبيقات ويحسن بشكل كبير من إمكانية التصنيع.
عمق الجيب وتصميم التجويف
تعمل الجيوب العميقة على زيادة وقت المعالجة لأنه يجب سحب الأداة وتقدمها بخطوات صغيرة (نقر) لإزالة الرقائق ومنع انحراف الأداة. كلما كان الجيب أعمق، كلما زاد طول الأداة، مما يقلل من الصلابة والتشطيب السطحي.
- القاعدة العامة: حافظ على عمق الجيب أقل من 3 أضعاف قطر الأداة من أجل التخشين الفعال. للتشطيب، يمكن أن يصل العمق إلى 5x قطرًا مع تغذية أبطأ.
- تقليل العمق : إذا أمكن، قم بتصميم الجزء كجيب أقل عمقًا بغطاء أو ملحق منفصل.
- استخدم الجيوب المريحة: ضع في اعتبارك تدريج أرضية الجيب أو إضافة زاوية مسودة (على سبيل المثال، 0.5 درجة) إذا كانت الوظيفة تسمح بذلك، لتحسين الوصول إلى الأداة.
- إخلاء الشريحة: الجيوب العميقة والضيقة (التي تشبه الفتحة) هي الأسوأ. إذا كان لا مفر منه، قم بتوفير فتحات أو فتحات لسائل التبريد وإزالة الرقائق.

تصميم الثقب والتسامح
تعد الثقوب إحدى الميزات الأكثر شيوعًا في الأجزاء المُشكَّلة. تؤثر معلمات التصميم - القطر، والعمق، والتسامح، والموقع - بشكل كبير على تكلفة المعالجة.
- أحجام الفتحات القياسية: استخدم الأحجام التي تتوافق مع المثاقب والموسعات القياسية (على سبيل المثال، 3، 4، 5، 6، 8، 10، 12 ملم أو ما يعادلها). قد تتطلب الأحجام غير القياسية أدوات خاصة.
- نسبة العمق إلى القطر : بالنسبة للثقوب التي يزيد قطرها عن 4-5x، يصبح إزالة الرقاقة أمرًا صعبًا، ويضيف الحفر العميق (مع النقر) وقت الدورة. بالنسبة للثقوب العميقة جدًا (+10x)، قد تكون هناك حاجة إلى حفر مسدس متخصص.
- تسامح : حدد فقط التفاوتات الضيقة في الثقوب التي تتطلب تركيبات دقيقة (على سبيل المثال، H7، H6). بالنسبة لثقوب الخلوص، استخدم درجة تحمل ISO H13 أو ما شابه. تضيف كل فتحة يمكن تحملها بإحكام وقتًا للفحص وإعادة العمل المحتملة.
- تحديد موضع الثقب : ضع الثقوب بشكل متناظر وبمسافات واسعة من الحواف (القطر 1x على الأقل من الحافة، ويفضل 1.5x) لتجنب التشويه وتبسيط عملية التثبيت.
المواضيع و undercuts
يتم تشكيل الخيوط عادةً عن طريق النقر (داخلي) أو خيوط أحادية النقطة (خارجية). توصيات التصميم:
- استخدم أحجام الخيوط القياسية (M3، M4، M5، M6، M8، وما إلى ذلك) لتجنب الصنابير المخصصة.
- قم بتوفير خلوص لنفاذ الخيط (على سبيل المثال، شطب أو تجويف سطحي في البداية وأخدود تخفيف في الأسفل).
- بالنسبة للثقوب المسدودة، اترك عمق خطوة بمقدار 1.5x على الأقل خلف خيط الصنبور.
- تتطلب القطع السفلية (الأخاديد الداخلية) أدوات خاصة أو عملية ثانوية. تجنب ذلك إن أمكن، أو صمم بعرض أخدود قياسي.
التفاوتات والتشطيب السطحي – كيفية تحديدها بشكل صحيح
من الأخطاء الشائعة الإفراط في التسامح. تحدد العديد من الرسومات ±0.1 مم أو حتى ±0.05 مم في كل بُعد، حتى تلك غير الحرجة. وهذا يرفع التكلفة دون تحسين الوظيفة.
- التسامح النموذجي للتصنيع باستخدام الحاسب الآلي: ±0.125 مم (±0.005 بوصة) للأبعاد العامة. يمكن تحقيق تفاوتات أكثر صرامة تبلغ ±0.025 مم (±0.001 بوصة) ولكنها تزيد التكلفة بسبب تباطؤ التصنيع والتحكم في تآكل الأدوات والفحص.
- تطبيق التسامح الانتقائي: حدد الأبعاد الحاسمة 2-3 التي تؤثر على الملاءمة أو الوظيفة أو التجميع. تطبيق التفاوتات الصارمة فقط على هؤلاء. ضع علامة على جميع الأبعاد الأخرى بملاحظة عامة للتسامح (على سبيل المثال، ISO 2768-m أو ISO 2768-f).
- التفاوتات الهندسية (GD&T) : استخدم التسطيح والتوازي وتفاوتات الموضع عند الحاجة، ولكن تأكد من أنها واقعية بالنسبة لحجم الجزء والإعداد. تجنب تكديس التفاوتات المتعددة.
- خشونة السطح : تشطيب المعالجة القياسي هو Ra 1.6–3.2 ميكرومتر (63–125 ميكرون). لإغلاق الأسطح أو التركيبات المنزلقة، قد تكون هناك حاجة إلى Ra 0.8 ميكرومتر (32 ميكرون). يمكن أن يحقق الطحن أو التلميع Ra 0.2 ميكرومتر ولكن بتكلفة أعلى بكثير. حدد فقط اللمسة النهائية الدقيقة على الأسطح الوظيفية.
قم بتضمين رمز تشطيب السطح على الرسم للأسطح المهمة؛ بخلاف ذلك، اترك ملاحظة عامة مثل "جميع الأسطح Ra 3.2 ميكرومتر ما لم ينص على خلاف ذلك.”

اختيار المواد وتأثيرها على التصميم
لا تحدد المادة الخواص الميكانيكية فحسب، بل تحدد أيضًا التفاوتات الممكن تحقيقها، والحد الأدنى لسمك الجدار، وتشطيب السطح، وتآكل الأداة. فيما يلي نظرة عامة مختصرة على مواد CNC الشائعة من منظور التصميم:
- الألومنيوم (6061، 7075) : قابلية تصنيع ممتازة، قوى قطع منخفضة، موصلية حرارية عالية. يسمح بجدران رقيقة وتفاوتات ضيقة. مثالية للهندسة المعقدة والنماذج الأولية.
- الفولاذ المقاوم للصدأ (304، 316) : أكثر صعوبة، ويصلب العمل أثناء القطع. يتطلب إعدادات صارمة وأدوات حادة وسرعات أبطأ. تصميم لزوايا نصف قطرها أكبر وتجنب الميزات العميقة والرفيعة.
- الكربون الصلب (1018، 1045) : قدرة جيدة على الماكينات ولكن أثقل. قواعد تصميم مشابهة للفولاذ المقاوم للصدأ ولكنها أسهل قليلاً في استخدام الأدوات. العناية بالثقوب العميقة والجدران الرقيقة.
- نحاس (C360، C260) : قابلية تصنيع ممتازة، وتآكل منخفض للأداة. يمكن تحقيق الانتهاء من السطح الناعم. ناعم؛ كن حذرًا مع الجدران الرقيقة التي يمكن أن تتشوه عند التثبيت.
- البلاستيك (ديلرين، النايلون، نظرة خاطفة): نقطة انصهار منخفضة تراكم الحرارة يمكن أن يسبب تلطيخ أو ذوبان. استخدم أدوات حادة ومبردًا مناسبًا. قد تتشوه الجدران الرقيقة. يجب أن يكون نصف القطر الداخلي أكبر لتجنب تركيزات الإجهاد.
- التيتانيوم (الدرجة 2، 5) : من الصعب للغاية تصنيعها (توصيل حراري منخفض، قوة عالية). يتطلب إعدادات صارمة، وسرعات منخفضة، وأنصاف أقطار كبيرة. تكلفة عالية تجنب التحمل الصارم ما لم يكن ذلك ضروريًا.
عند اختيار مادة للتصنيع باستخدام الحاسب الآلي، لا تأخذ في الاعتبار فقط متطلبات الجزء النهائي ولكن أيضًا سهولة المعالجة. إذا كانت لديك المرونة، فغالبًا ما يكون الألومنيوم هو الخيار الأكثر فعالية من حيث التكلفة للأجزاء المعقدة. بالنسبة لمحترفي المشتريات، فإن معرفة إمكانية تصنيع المادة يساعد في تقييم قدرة المورد وتقدير المهل الزمنية.
تقليل إعدادات المعالجة من خلال التصميم الذكي
في كل مرة يجب قلب جزء ما أو تدويره أو نقله إلى جهاز مختلف، يزداد وقت الإعداد وترتفع مخاطر تكديس التسامح. يرتبط عدد الإعدادات بشكل مباشر بالتكلفة.
- تصميم لتصنيع من جانب واحد: ضع جميع الميزات الهامة على جانب واحد من الجزء. استخدم الثقوب بدلاً من الثقوب العمياء على الجانبين المتقابلين.
- استخدام المسند والأسطح المرجعية: تأكد من أن الإعداد الأول يتضمن سطحًا مسطحًا مُجهزًا آليًا يمكن استخدامه كمرجع للإعدادات اللاحقة.
- تقليل النتوءات وملامح الظهر: تتطلب الميزات الموجودة على الجانب السفلي من الجزء عادةً إعدادًا ثانيًا أو أداة متخصصة (على سبيل المثال، رأس ذو زاوية قائمة). إعادة التصميم لجلب الميزات إلى الأسطح التي يمكن الوصول إليها.
- فكر في المعالجة ذات 5 محاور : بالنسبة للأجزاء المعقدة التي تتطلب ميزات زوايا متعددة، يمكن للمحور 5 تقليل الإعدادات من 3-5 إلى 1-2. ومع ذلك، فإن المعالجة خماسية المحاور أكثر تكلفة في الساعة، لذا قم بموازنة التوفير مقابل المعدل الأعلى.
- التماثل: تصميم ميزات متناظرة بحيث يمكن تشكيل الجزء من نفس الجانب، مما يقلل الحاجة إلى إعادة التوجيه.
قاعدة جيدة: إذا كان الجزء يتطلب أكثر من 3 إعدادات، ناقش مع شريكك في التصنيع ما إذا كانت إعادة التصميم أو عملية مختلفة (على سبيل المثال، 5 محاور أو دورة مطحنة) يمكنها دمج العمليات.
كيفية تحضير الرسومات والنماذج ثلاثية الأبعاد للتصنيع باستخدام الحاسب الآلي
يعد التواصل الواضح بين المصمم وفريق المشتريات وورشة الآلات أمرًا ضروريًا. فيما يلي العناصر الأساسية لحزمة RFQ الكاملة:
- نموذج ثلاثي الأبعاد (STEP، IGES، أو CAD الأصلي) : قم دائمًا بتوفير نموذج ثلاثي الأبعاد لإنشاء مسار الأدوات. ملفات STL ليست مثالية؛ استخدم STEP (.stp) لتحقيق أقصى قدر من التوافق.
- رسم ثنائي الأبعاد بأبعاد حرجة : في حين أن برنامج CAM يمكنه سحب الأبعاد من النموذج، فإن الرسم ثنائي الأبعاد مع التفاوتات ورموز تشطيب السطح ووسائل شرح الخيوط والملاحظات العامة لا يزال هو المعيار الصناعي لتوصيل المتطلبات. تأكد من أن الرسم يتضمن قالب العنوان ومواصفات المادة والمراجعة.
- درجة المادة وحالتها : حدد السبيكة والمزاج الدقيق (على سبيل المثال، 6061-T6، 304L، A2 أداة فولاذية). وهذا يؤثر على قابلية التشغيل الآلي والخصائص النهائية.
- ملاحظات التسامح : استخدم معيار التسامح العام (على سبيل المثال، ISO 2768-mK) وقم بوضع علامة على الأبعاد الحرجة بشكل فردي.
- متطلبات الانتهاء من السطح : الإشارة إلى قيم Ra للأسطح الوظيفية. بالنسبة للأسطح غير الوظيفية، احذف أو اذكر "كما تم تشكيله آليًا".”
- مواصفات الموضوع : قم بتضمين فئة الخيط (على سبيل المثال، 6H للداخلي، و6 جرام للخارجي)، والعمق، وأي جريان أو تخفيف مطلوب.
- الكمية والتعبئة والتغليف: حدد ما إذا كان سيتم تسليم الأجزاء نظيفة، ومزيلة للأشواك، وملفوفة بشكل فردي، أو معبأة بكميات كبيرة.
يجب على متخصصي المشتريات مراجعة التصميم مع المهندس قبل إرسال طلب عرض الأسعار. ابحث عن: التفاوتات المفقودة، والزوايا الداخلية الحادة، والجيوب العميقة التي يزيد قطرها عن 10x، والجدران الرقيقة التي يقل سمكها عن 1 مم، وأحجام الخيوط غير القياسية. إن مطالبة ورشة الآلات بمراجعة سوق دبي المالي مبكرًا يمكن أن توفر الوقت والمال.
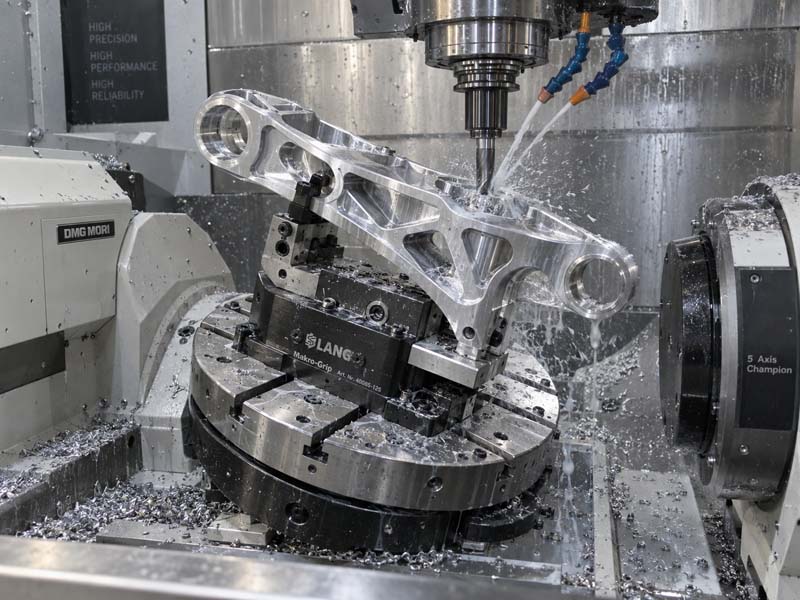
من خلال تطبيق إرشادات التصميم هذه، يمكن للمهندسين إنشاء أجزاء أسهل في التصنيع، وأسرع في الإنتاج، وأقل تكلفة دون المساس بالوظيفة. يمكن لمحترفي المشتريات استخدام هذه المبادئ لتقييم التصاميم، وتحدي التفاوتات غير الضرورية، واختيار شركاء التصنيع المؤهلين. وفي نهاية المطاف، فإن التعاون بين التصميم والتصنيع - بدءًا من لوحة الرسم - هو ما يفصل بين المشروع منخفض المخاطر والفعال من حيث التكلفة وبين المشروع الذي يواجه تأخيرات ومعدلات خردة عالية وتجاوزات في الميزانية.
تذكر: التصميم الأكثر كفاءة ليس هو التصميم الأخف وزنًا أو التصميم الهندسي الأكثر تعقيدًا، ولكنه التصميم الذي يمكن تصنيعه بشكل موثوق، وفحصه بسرعة، وتجميعه دون إعادة العمل. ضع الأداة في اعتبارك، واحترم المادة، واسأل دائمًا: “هل يمكن تبسيط هذه الميزة؟”