

Почему алюминий является наиболее распространенным материалом для обработки на станках с ЧПУ
Алюминий является наиболее часто обрабатываемым материалом в цехах с ЧПУ. Он предлагает уникальный баланс прочности, веса, обрабатываемости и стоимости. Понимание того, как алюминий ведет себя во время фрезерования, токарной обработки и сверления, помогает инженерам разрабатывать более качественные детали, а покупателям более эффективно оценивать предложения.
По сравнению со сталью алюминий режется быстрее с меньшим износом инструмента. По сравнению с пластиками он имеет более жесткие допуски и противостоит ползучести. Такое сочетание делает алюминий идеальным для прототипов, мелкосерийного производства и изделий сложной геометрии в таких отраслях, как автоматизация, аэрокосмическая промышленность, медицинское оборудование и бытовая электроника.
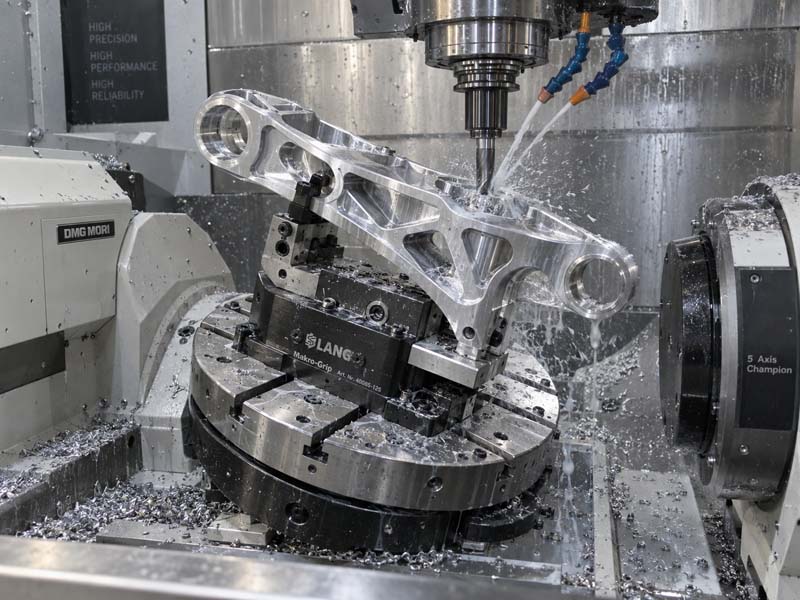
Ключевые свойства материала, влияющие на обработку алюминия на станках с ЧПУ
Обрабатываемость и образование стружки
Алюминий обладает превосходной обрабатываемостью. Его низкая твердость (обычно 60–150 HB в зависимости от марки) позволяет работать на высоких скоростях резания с минимальным выделением тепла. Однако алюминий образует длинную, волокнистую стружку, которая может наматываться на инструменты и вызывать повреждение поверхности. Эффективные стратегии стружколома, такие как использование СОЖ под высоким давлением или специализированных стружколомных пластин, необходимы для обеспечения стабильного качества.
Тепловое расширение и искажение
Коэффициент теплового расширения алюминия (~ 23 × 10⁻⁶ /°C) примерно в два раза выше, чем у стали. Детали с тонкими стенками или глубокими карманами могут деформироваться во время обработки, если недостаточно охлаждающей жидкости или если скорость съема материала слишком высока. Снятие напряжения перед механической обработкой (например, криогенное или вибрационное снятие напряжения) может потребоваться при жестких допусках ниже ±0,05 мм.
Предел прочности и деформационное упрочнение
Чистый алюминий (серия 1xxx) мягкий и липкий, поэтому на низких скоростях образуется нарост (BUE). Легированные марки, такие как 6061-T6, 7075-T6 или 2024-T4, обеспечивают более высокую прочность и лучшее качество обработанной поверхности. Избегайте чрезмерного отпуска: машины из алюминия, подвергнутого полной закалке (T6/T651), обеспечивают большую чистоту, чем машины с более мягкой закалкой.
Распространенные марки алюминия и характеристики их обработки на станках с ЧПУ
| Оценка | Рейтинг обрабатываемости | Ключевые свойства | Типичные применения |
|---|---|---|---|
| 6061-T6 | Отличный | Хорошая прочность, коррозионная стойкость, свариваемость. | Автомобильные детали, рамы, корпуса |
| 7075-T6 | Очень хороший | Высокая прочность, низкая пластичность | Аэрокосмические конструкционные детали, пресс-формы |
| 2024-T4 | Хороший | Высокая усталостная прочность, умеренная коррозия. | Авиационная арматура, шестерни, валы |
| 5083-H32 | Справедливый | Отличная коррозионная стойкость, свариваемость. | Морские компоненты, сосуды под давлением |
Для большинства общих операций обработки на станках с ЧПУ 6061-T6 является выбором по умолчанию из-за баланса стоимости, обрабатываемости и доступности. Когда требуется более высокая прочность, обычно используется сталь 7075-T6, но она имеет тенденцию образовывать более мелкую и более абразивную стружку, что немного снижает срок службы инструмента.
Рекомендации по проектированию для обработки алюминия с ЧПУ
Конструктивные решения напрямую влияют на время цикла, сложность настройки и стоимость конечной детали. Следующие рекомендации помогут оптимизировать конструкцию для обработки алюминия.
Толщина стены
Минимальная толщина стенки зависит от глубины кармана и диаметра инструмента. Для алюминия действуют общие правила.:
- Высота стены ≤ 10 мм: минимальная толщина 0,8 мм.
- Высота стены 10–30 мм: минимальная толщина 1,5 мм.
- Высота стены > 30 мм: минимальная толщина 2,5 мм или более.
Более тонкие стенки вибрируют и прогибаются, что приводит к ухудшению качества поверхности и потере допуска. Если тонкие стены неизбежны, рассмотрите возможность оставить запас для окончательной чистовой обработки или использовать опорные ребра.
Внутренние угловые радиусы
Острые внутренние углы требуют инструментов малого диаметра, которые слабы и склонны к прогибу. Для алюминия рекомендуется использовать угловой радиус не менее 1,5 диаметра инструмента. Например, концевая фреза диаметром 6 мм может производить радиус 3 мм. Больший радиус позволяет использовать более крупные и жесткие инструменты и быстрее снимать материал.
Глубокие карманы и слоты
Глубокие карманы увеличивают длину инструмента, вызывая отклонение и вибрацию. В алюминии глубина кармана не должна превышать 4 диаметра инструмента для общего фрезерования. Для большей глубины рассмотрите возможность использования более крупного инструмента с пошаговыми проходами или черновой обработки другим инструментом. Если конструкция требует очень глубоких карманов (например, > 40 мм с концевой фрезой 10 мм), запланируйте несколько проходов и дополнительное время на чистовую обработку.
Характеристики отверстий и резьбы
Алюминий легко нарезается, но маленькая резьба (ниже М3) хрупкая и может сломаться при сборке. Для надежной резьбы укажите минимальный размер резьбы М4 или используйте резьбовые вставки. Сквозные отверстия для нарезания резьбы предпочтительнее глухих, поскольку они уменьшают проблемы с упаковкой стружки. Для глубокой резьбы (длина > 2 диаметра) рассмотрите возможность использования фрезерования резьбы вместо нарезания резьбы, чтобы снизить риск поломки инструмента.
Подрезы и 5-осевые элементы
Подрезы, требующие специальных форм инструмента или нескольких настроек, увеличивают стоимость. При обработке алюминия по возможности избегайте подрезов. Если необходима подрезка, спроектируйте ее с одним радиусом и обеспечьте доступ инструмента хотя бы с одного направления. Если речь идет о сложных 5-осевых функциях, заранее обсудите это со своим партнером по обработке: 5-осевая обработка алюминия может сократить количество наладок, но может потребовать иных стратегий крепления заготовки.

Варианты отделки поверхности алюминиевых деталей с ЧПУ
Алюминий допускает широкий спектр отделки поверхности. Выбор зависит от функциональных требований (коррозия, внешний вид, износ) и стоимости.
Исходное состояние (чистовая обработка)
Стандартная шероховатость поверхности алюминия с ЧПУ обычно составляет Ra 1,6–3,2 мкм. Для более высокой эстетики чистовой проход может достигать Ra 0,8 мкм или выше. На обработанных деталях видны следы инструмента; если необходим гладкий и однородный внешний вид, укажите дополнительную отделку.
Анодирование
Анодирование типа II (серное) наиболее распространено для защиты и цвета. Он образует твердый пористый оксидный слой, который можно окрашивать (черный, красный, синий и т. д.). Анодирование типа III (твердое покрытие) обеспечивает гораздо более высокую износостойкость, но снижает качество поверхности и увеличивает толщину (обычно 25–75 мкм). Ключевое примечание: анодирование — это аддитивный процесс: размеры изменяются незначительно, поэтому допуски должны учитывать толщину покрытия.
Дробеструйная обработка / Пескоструйная очистка материалов
Дробеструйная очистка дает равномерную матовую поверхность, которая скрывает мелкие царапины и следы инструментов. Его часто используют перед анодированием для создания ровной поверхности. В ходе этого процесса удаляется очень мало материала, но можно слегка скруглить острые края.
Покраска и порошковая покраска
Алюминий может быть окрашен или покрыт порошковой краской для обеспечения высокой прочности и разнообразия цветов. Для хорошей адгезии необходима грунтовка. Маскировка ответственных размеров (резьбы, отверстия, уплотнительные поверхности) должна быть указана на чертеже.
Как сложность детали влияет на стоимость обработки алюминиевых деталей на станке с ЧПУ
Факторами затрат при обработке алюминия на станках с ЧПУ являются стоимость материала, машинное время, сложность настройки и вторичные операции. Понимание этого помогает покупателям оценивать предложения, а инженерам — принимать компромиссные решения при проектировании.
Стоимость материала : Алюминий относительно недорог (~ 2–8 долларов за кг для 6061), но отходы от удаления большого количества материала (например, деталь, изготовленная из цельного блока) увеличивают стоимость. Рассмотрите возможность использования форм, близких к нетто, таких как экструзия или отливка, для больших объемов производства.
Машинное время : Алюминий режется быстро, поэтому время цикла зависит от длины траектории инструмента и количества элементов. Уменьшение количества смен инструмента или использование более крупных инструментов для черновой обработки может сократить время цикла на 20–40%.
Стоимость установки : Каждая установка требует настройки, проверки и программирования. Деталь, требующая двух настроек, стоит примерно в два раза дороже, чем деталь, требующая одной настройки. Проектируйте детали, используя единую исходную точку, и по возможности избегайте элементов с нескольких сторон. 5-осевая обработка позволяет сократить количество наладок, но может увеличить время программирования.
Допуски и требования к поверхности : Жесткие допуски (±0,01 мм или менее) и хорошая обработка поверхности (Ra <0,8 мкм) значительно увеличивают время контроля и риск брака. Указывайте только жесткие допуски по функциональным размерам.
Проверка качества алюминиевых деталей, обработанных на станках с ЧПУ
Алюминиевые детали обычно проверяются с помощью КИМ (координатно-измерительной машины), оптических компараторов или ручных датчиков. Ключевые соображения:
- Термическая стабильность : Алюминий расширяется при нагревании. Перед проверкой дайте деталям остыть до комнатной температуры. Для обеспечения жестких допусков проверяйте в среде с контролируемой температурой (20°C ± 1°C).
- Измерение шероховатости поверхности : Используйте профилометр для измерения Ra, Rz или Rmax. Укажите длину среза (обычно 0,8 мм) и длину оценки (4–5 срезов).
- GD&T проверка : Базовые элементы следует сначала обработать и отметить на чертеже. Для сложных профилей в процессе работы можно проверить программу КИМ или цифровой датчик на станке.
Наша команда инженеров проверяет каждый чертеж перед производством, чтобы выявить потенциальные проблемы: недостающие допуски, превышение допусков, острые внутренние углы, тонкие стенки и конфликты базовых данных. Этот обзор является стандартным шагом для обеспечения технологичности и уменьшения неожиданностей во время производства.
Когда выбирать алюминий вместо других материалов
Алюминий – правильный выбор, когда вам нужно:
- Легкий вес (плотность ~2,7 г/см³)
- Хорошая коррозионная стойкость без покрытия
- Высокая тепловая или электропроводность
- Хорошая обрабатываемость для сложной геометрии.
- Умеренная прочность (сопоставима с низкоуглеродистой сталью после термообработки)
Если ваше применение требует более высокой прочности (более 500 МПа), рассмотрите возможность использования легированной стали или титана. Если вес не имеет решающего значения, а стоимость имеет первостепенное значение, углеродистая сталь может быть дешевле за деталь. Если устойчивость к коррозии очень высока, может потребоваться нержавеющая сталь 316L или специальные сплавы. Однако для подавляющего большинства деталей, изготовленных по индивидуальному заказу, алюминий обеспечивает наилучший баланс.
Понимая эти технические аспекты обработки алюминия на станках с ЧПУ, инженеры могут проектировать надежные детали, экономичные в производстве, а специалисты по закупкам могут с уверенностью оценивать возможности и предложения поставщиков. Хороший партнер предоставит обратную связь на этапе проверки чертежей, чтобы оптимизировать технологичность, снизить затраты и обеспечить стабильное качество.