
الفحص البُعدي
الحجم، والقطر، والعمق، والسماكة، والأبعاد الأخرى المحددة.
تُخطط HongKe للتفتيش بناءً على الرسم المعتمد، والبيانات الوظيفية، والميزات الأساسية، ومتطلبات التوثيق المتفق عليها. وتُراجع الأبعاد الأساسية ومتطلبات التسامح الهندسي قبل الإنتاج لتحديد أساليب التفتيش والسجلات المناسبة.
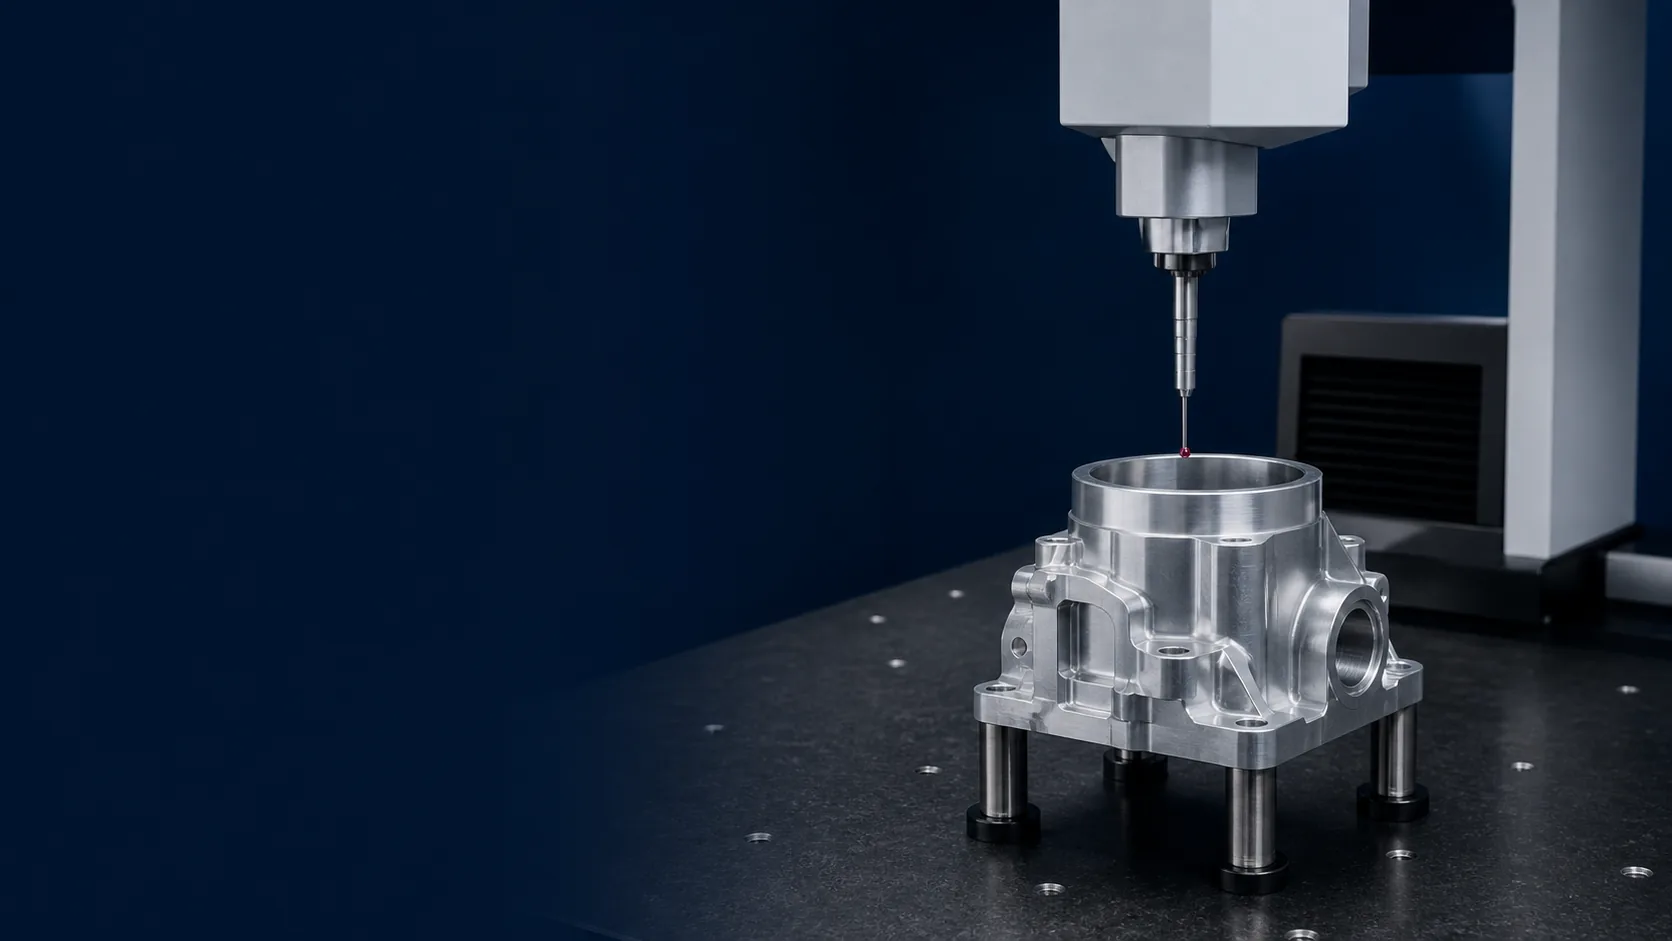
يتم اختيار أساليب الفحص وفقًا للرسم المعتمد ونوع الميزة والتفاوت وهيكل البيانات وأدلة الفحص المطلوبة.
الحجم، والقطر، والعمق، والسماكة، والأبعاد الأخرى المحددة.
الموقع، والتسطيح، والتعامد، والملف الجانبي، والمتطلبات القائمة على البيانات المطبقة.
يتم التحقق من الخصائص الأساسية قبل استئناف الإنتاج العادي.
تم فحص بعض الميزات المختارة أثناء عملية التصنيع للتحكم في اتساق العملية.
تم قياس الخصائص البُعدية والهندسية المعقدة عند الاقتضاء.
تم تأكيد المتطلبات المعتمدة قبل إطلاق الشحنة.
يتم تقديم سجلات الفحص المختارة عند الاتفاق عليها أثناء عملية تقديم عرض الأسعار.
يتم تحديد نطاق إمكانية التتبع عند تقديم عرض الأسعار بناءً على مراجعة الرسم والمواد والدفعة ومتطلبات إعداد التقارير.
يعتمد فحص الجودة على الرسم المعتمد ومتطلبات المشروع المتفق عليها.
النموذج المعتمد، ومراجعة الرسم، والملاحظات، والمواصفات المطبقة.
الأبعاد، والبيانات، وخصائص التزاوج، والسمات التي تؤثر على الوظيفة.
مادة، والتشطيب، والتجميع، والمدخلات الوظيفية التي تؤثر على الفحص.
القياسات والنتائج المسجلة والوثائق المطلوبة مع الطلب.
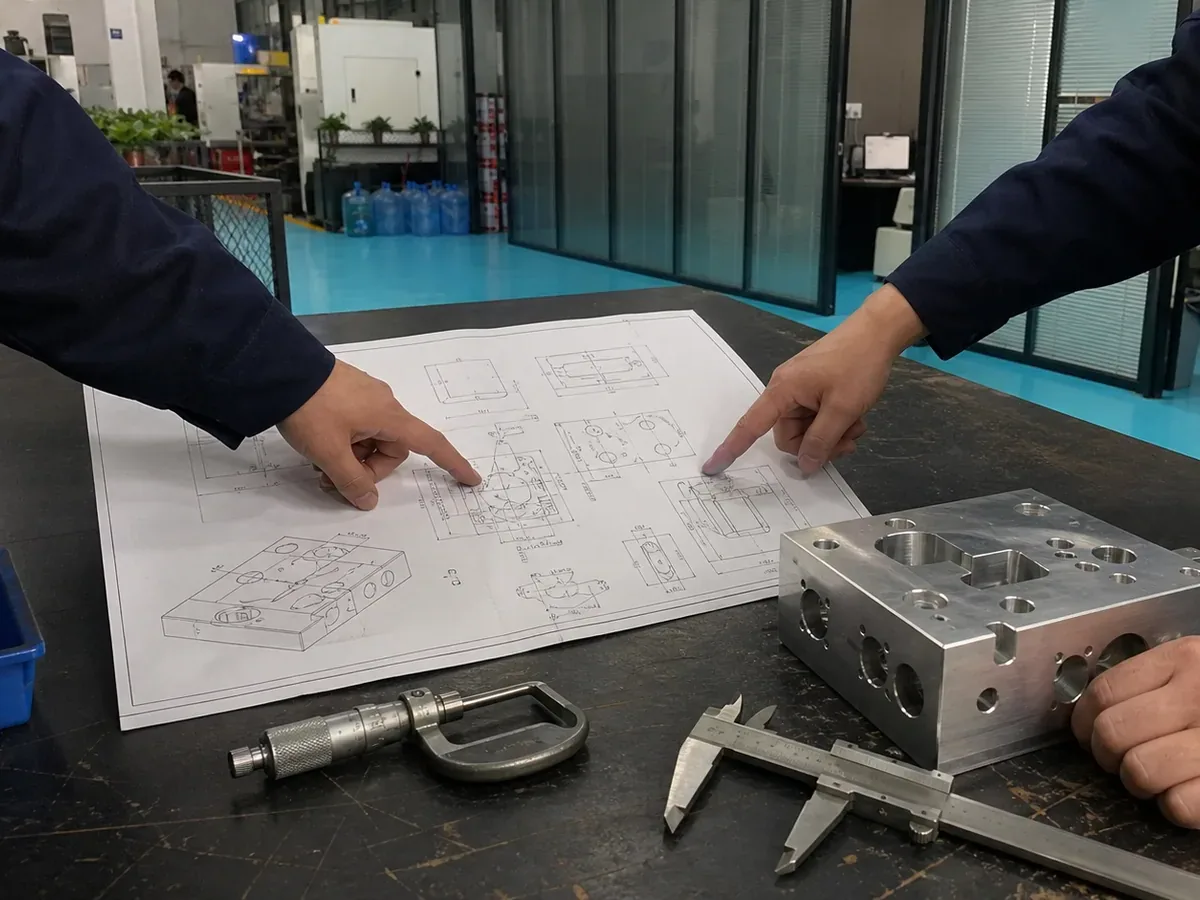
تحوّل عملية تخطيط الفحص متطلبات الرسم المعتمدة إلى فحوصات وأساليب ونطاق سجلات محددة.
رسم البيانات الوظيفية، وواجهات التزاوج، والخصائص ذات الصلة.
افصل الأبعاد الحرجة ونظام التسامح الهندسي عن القياسات الروتينية.
اختر المعدات بناءً على الميزات والتفاوتات وسهولة الوصول.
تحديد عمليات الفحص الأولي، والفحوصات أثناء العملية والفحوصات النهائية، وأخذ العينات والنتائج المسجلة.
حدود التسامح المُراجعة: لا تنطبق متطلبات الدقة التي تصل إلى ±0.005 مم إلا على الميزات الحرجة التي خضعت للمراجعة. وتحدد المادة والهندسة والإعداد وطريقة القياس المختارة هذه المتطلبات. جدوى التصنيع باستخدام الحاسب الآلي.
تُجيب كل مرحلة على سؤال مختلف. تدعم معدات الفحص هذه المراحل، لكنها ليست خطوة عملية منفصلة.
قم بمراجعة معلومات المواد الواردة ومتطلبات المشروع المتفق عليها قبل بدء عملية التشغيل الآلي.
تحقق من الجزء الأول المكتمل مقابل المتطلبات الحرجة المختارة قبل مواصلة الإنتاج.
تحقق من الأبعاد المختارة وخصائص العملية أثناء التصنيع لتحديد الانحراف مبكراً.
تأكد من متطلبات الفحص النهائي المتفق عليها قبل إرسال الأجزاء للتعبئة والشحن.
يتم اختيار معدات القياس وفقًا لنوع الميزة، والتفاوت المسموح به، وإمكانية الوصول، وخطة الفحص المتفق عليها.
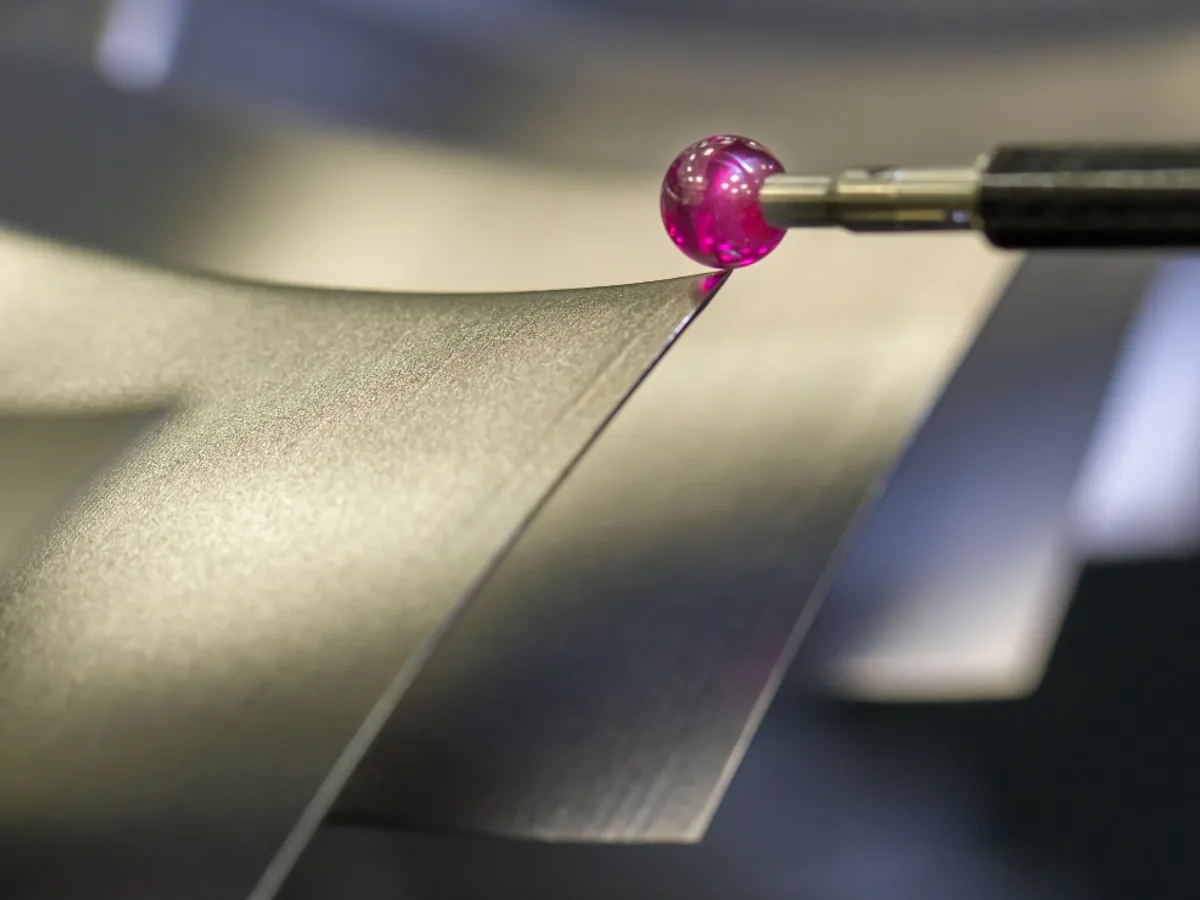
للهندسة المعقدة والعلاقات مع المراجع المعتمدة.
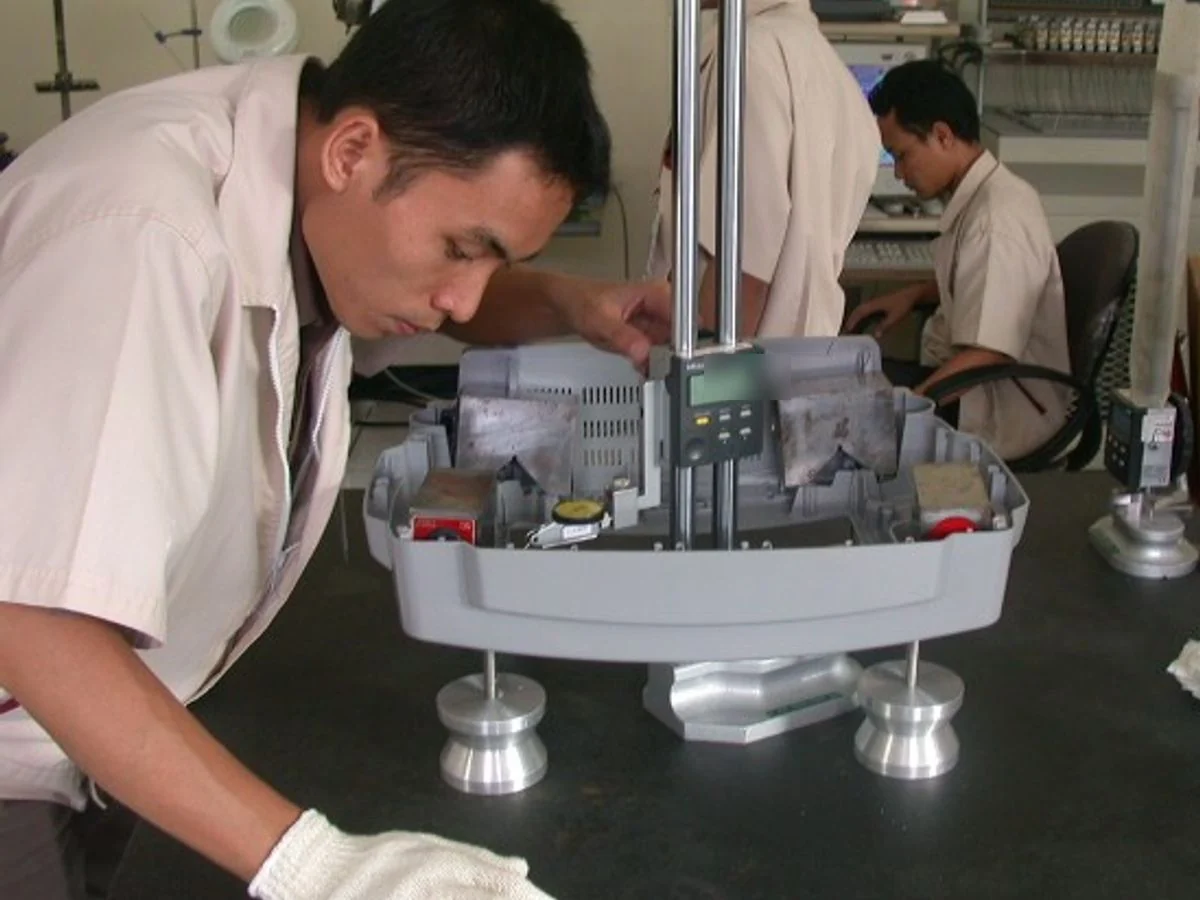
لإجراء فحوصات مناسبة تتعلق بالارتفاع والدرجة والبيانات المرجعية.
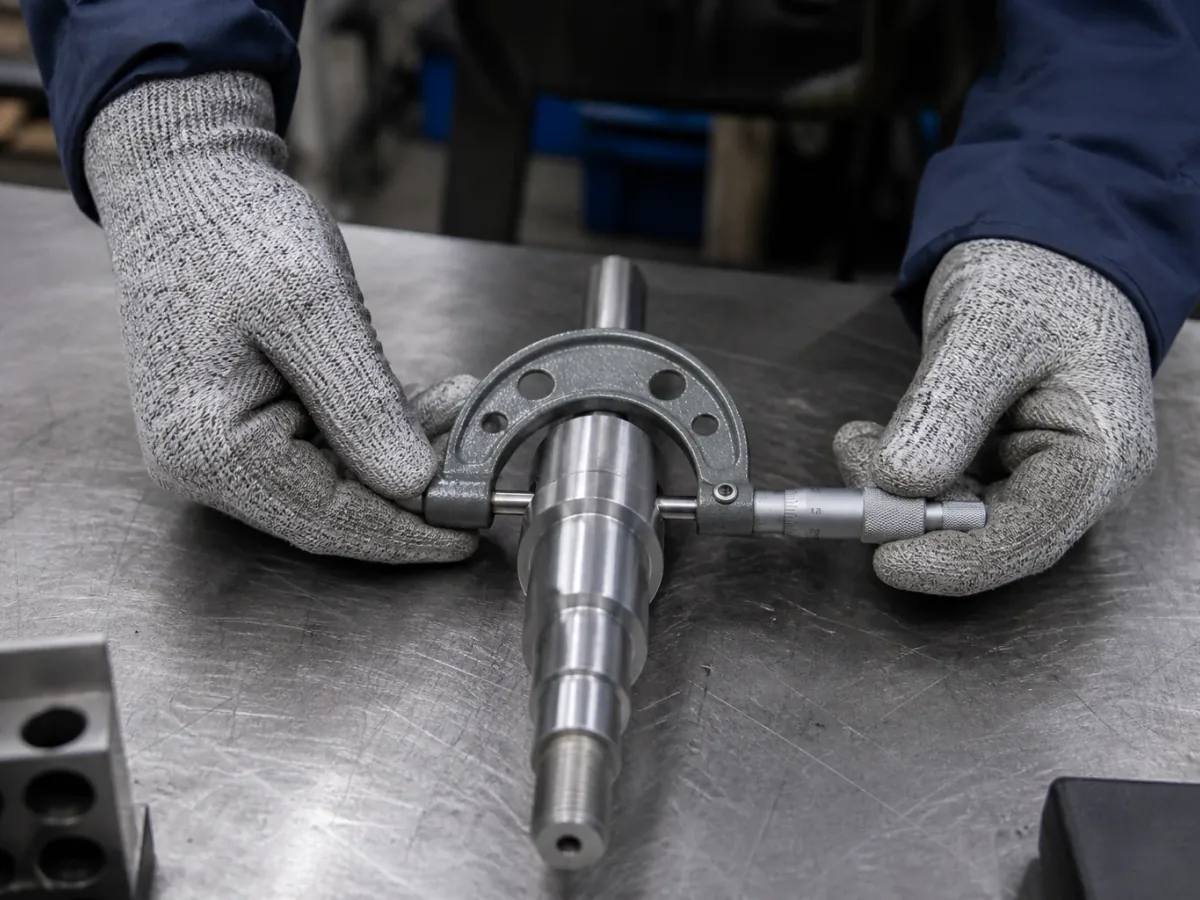
بالنسبة للأبعاد الخارجية والسماكات والميزات التي يسهل الوصول إليها.
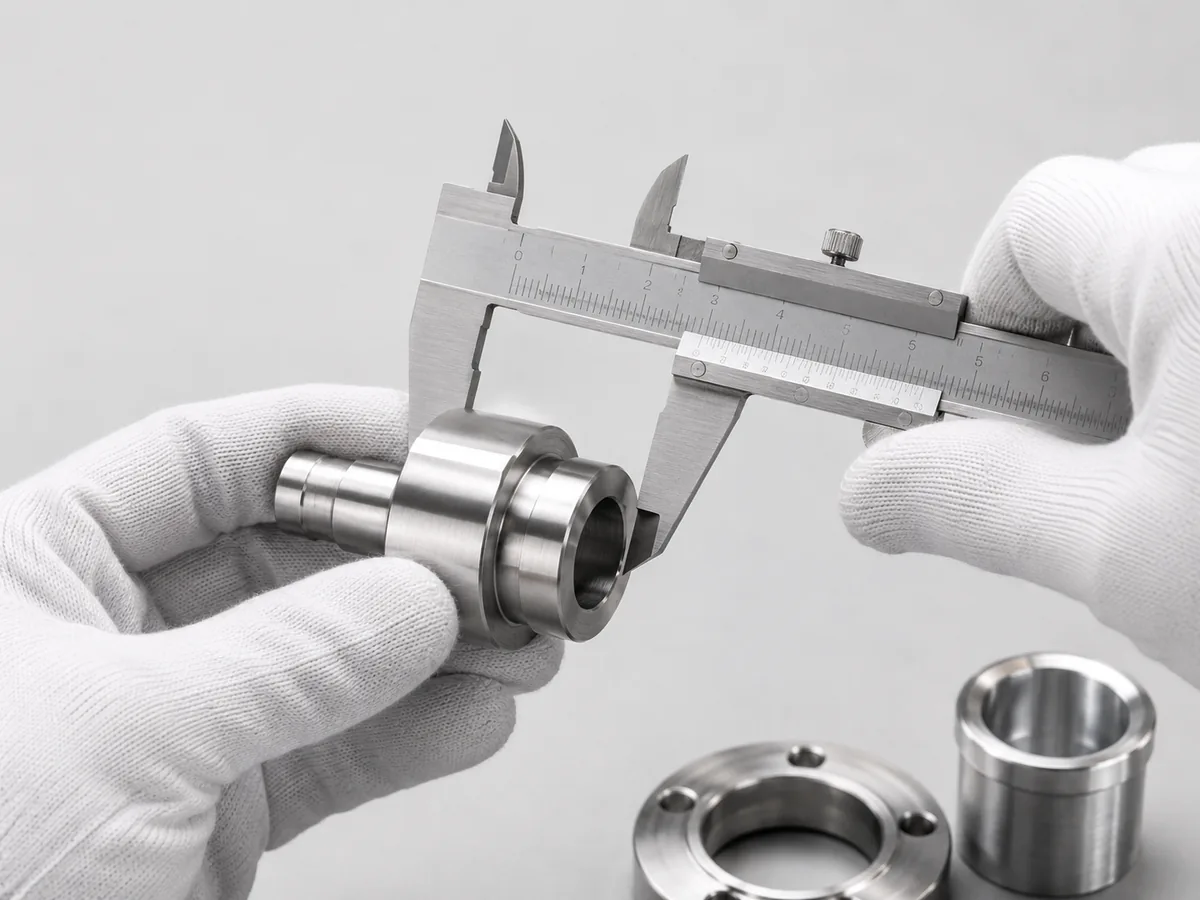
للأبعاد العامة المتاحة مع التفاوتات المناسبة.
التكوين المرجعي فقط. تم تأكيد طراز المعدات النهائي، والمدى المعاير، ومدى ملاءمتها للمشروع.
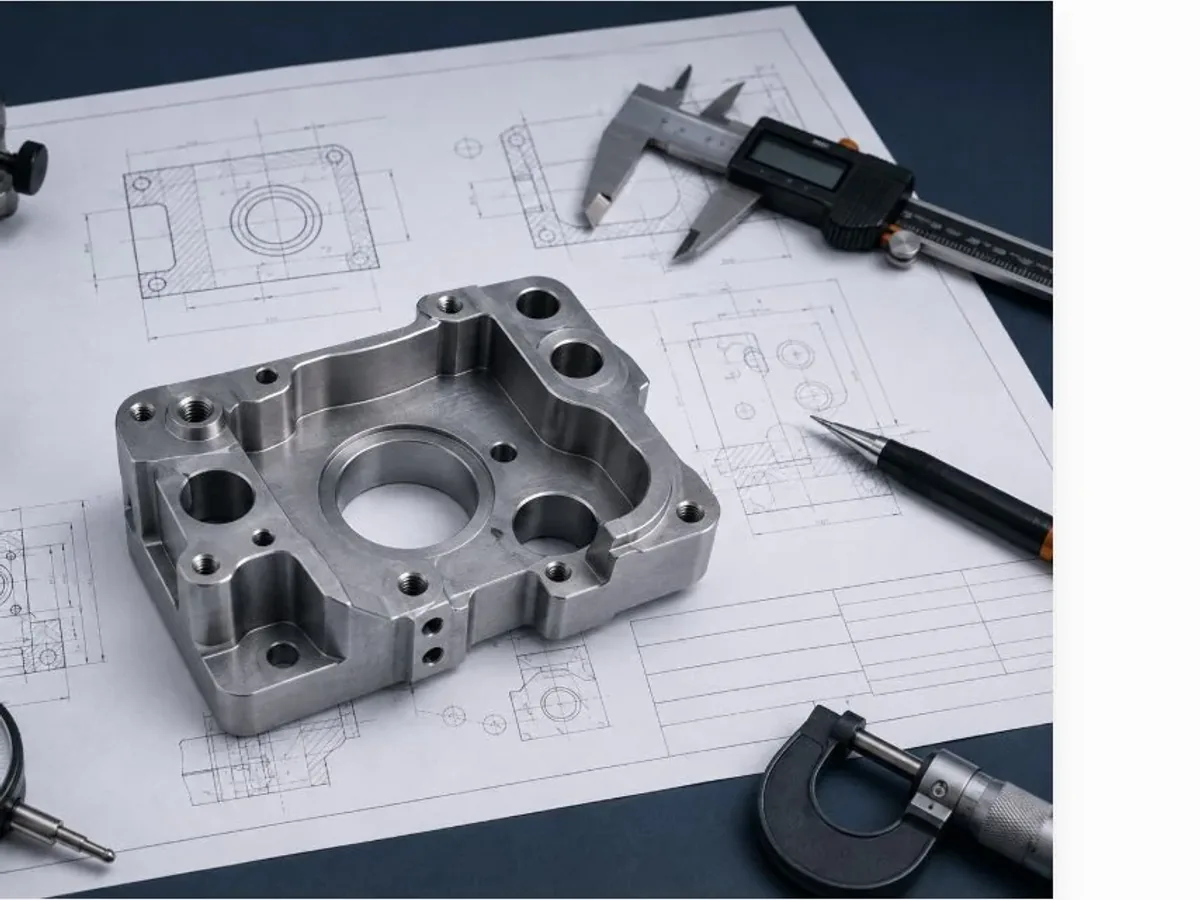
تحدد الرسومات المعتمدة الميزات الأساسية وعلاقات البيانات ومتطلبات القياس لكل جزء تم تشكيله.
مراجعة قدرات التصنيع باستخدام 5 محاورالطول والعرض والسمك والقطر والعمق.
موضع الثقوب وخصائصها بالنسبة إلى المراجع المعتمدة.
الثقوب الحرجة، والأكتاف، وأسطح التزاوج، وعلاقات التجميع.
المظهر الجانبي، والتسطيح، والتعامد، والعلاقات الهندسية.
الخيوط، والأخاديد، والفتحات، والميزات الثانوية المصنعة آلياً.
متطلبات المظهر والكمية والإفراج المتفق عليها.
يتم تحديد سجلات الفحص أثناء عملية تقديم عروض الأسعار وفقًا للرسم الخاص بك والخصائص الحرجة ومتطلبات التوثيق.
القيم المقاسة للخصائص الحرجة المتفق عليها.
تم تسجيل الأبعاد والميزات المختارة قبل استئناف الإنتاج العادي.
نتائج الخصائص المناسبة للأبعاد وخصائص GD&T.
يتم اختيار معدات الفحص المستخدمة في القياسات الحرجة وفقًا لخطة الفحص المعتمدة. ويمكن التحقق من حالة المعايرة والسجلات الداعمة عند الحاجة للمشروع.
يتم تحديد أي نتيجة قياس خارجة عن المعايير المتفق عليها، ويتم الاحتفاظ بها للمراجعة قبل الشحن. وقد يشمل الإجراء المتخذ مراجعة إضافية، أو إعادة العمل، أو إعادة التصنيع، أو أي إجراء تصحيحي آخر وفقًا للمتطلبات المؤكدة والإجراءات الداخلية المعمول بها.
IDENTIFY→HOLD→REVIEW→CORRECT→REINSPECT→RELEASE
مثال توضيحي يُبين كيف يمكن ترجمة المتطلبات الوظيفية إلى خطة فحص لهيكل معقد مصنّع آلياً.
المشروع المرجعي: غلاف من الألومنيوم 7075-T6، 500 قطعة؛ فتحة Ø25 H7 وموضع Ø0.10 إلى A / B / C.
أخذ العينات المرجعية — FAI: جزء واحد؛ IPQC: جزآن لكل 50؛ OQC: عينة من 5 أجزاء.
أجهزة قياس الإحداثيات ثلاثية الأبعاد لتحديد حجم التجويف وموضعه وبياناته المرجعية؛ ومقاييس التلامس لتحديد الأبعاد الخطية والخارجية التي يمكن الوصول إليها.
Rev. C: Ø25 H7 عند 25.000–25.021 مم، الموقع ضمن Ø0.10 وسجلات متفق عليها.
يرجى توضيح متطلبات تخطيط الفحص والمعدات وإعداد التقارير والإفراج قبل تقديم عرض الأسعار.
ابدأ مراجعة التفتيشتبدأ خطة الفحص بمراجعة الرسم المعتمدة، والبيانات الوظيفية، والخصائص الحرجة، والأدلة المطلوبة. ثم تختار HongKe التوقيت المناسب للفحص وطرق القياس وفقًا لنوع الميزة، والتفاوت المسموح به، وسهولة الوصول، ونطاق المشروع المتفق عليه.
تتحقق عملية فحص العينة الأولى من خصائص حرجة مختارة في أول قطعة مكتملة قبل استئناف الإنتاج العادي. ويتم الاتفاق على الأبعاد الدقيقة ومتطلبات التسامح الهندسي (GD&T) وأخذ العينات وتنسيق السجلات للمشروع أثناء مرحلة تقديم عرض الأسعار.
تستخدم HongKe أجهزة قياس الإحداثيات ثلاثية الأبعاد، ومقياس الارتفاع، والميكرومتر، والفرجار لتلبية متطلبات الفحص المناسبة. ويعتمد اختيار المعدات على نوع الميزة، والتفاوت المسموح به، وسهولة الوصول، وخطة الفحص المعتمدة.
بإمكان HongKe تخطيط عمليات الفحص وفقًا لمتطلبات الموقع، والتسطيح، والتعامد، والملف الجانبي، والبيانات المرجعية. يجب مراجعة الرسم، وبنية البيانات المرجعية، وإمكانية الوصول إلى العناصر، وطريقة القياس المختارة قبل اعتماد منهجية الفحص.
يجب مراجعة المتطلبات التي تصل دقتها إلى ±0.005 مم لكل ميزة على حدة. وتعتمد الجدوى على المادة، والهندسة، وحجم الميزة، واستراتيجية البيانات، وعملية التصنيع، وطريقة القياس المختارة. وتُراجع التفاوتات الحرجة قبل تقديم عرض السعر للتأكد من جدوى التصنيع والفحص.
يمكن تنسيق فحص الأبعاد، والعينة الأولى، وسجلات نتائج CMM عندما يتم الاتفاق على الخصائص المطلوبة، وطريقة القياس، وأخذ العينات، والشكل، ومعايير الإصدار أثناء عملية تقديم عروض الأسعار.
يتم تحديد أي نتيجة قياس خارجة عن معايير القبول المتفق عليها، ويتم الاحتفاظ بها للمراجعة قبل الشحن. وقد يشمل الإجراء المتخذ مراجعة إضافية، أو إعادة العمل، أو إعادة التصنيع، أو أي إجراء تصحيحي آخر وفقًا لمتطلبات المشروع المؤكدة والإجراءات الداخلية المعمول بها.
يتم اختيار معدات الفحص المستخدمة في القياسات الحرجة وفقًا لخطة الفحص المعتمدة. ويمكن التحقق من حالة المعايرة والسجلات الداعمة عند الحاجة للمشروع.
أرسل نموذج التصميم بمساعدة الحاسوب (CAD)، والرسم الهندسي، والمادة، والكمية، والميزات الأساسية، ومتطلبات إعداد التقارير. سيقوم فريقنا بمراجعة متطلبات التصنيع والفحص قبل تقديم عرض السعر.