

アルミニウムが最も一般的な CNC 機械加工材料である理由
アルミニウムは、CNC ショップで最も頻繁に機械加工される材料です。強度、重量、機械加工性、コストのユニークなバランスを実現します。フライス加工、旋削、穴あけ中にアルミニウムがどのように動作するかを理解することは、エンジニアがより優れた部品を設計し、バイヤーが見積もりをより効果的に評価するのに役立ちます。
鋼と比較して、アルミニウムは工具の摩耗が少なく、より速く切断できます。プラスチックと比較して、より厳しい公差を保持し、クリープに耐性があります。この組み合わせにより、アルミニウムはオートメーション、航空宇宙、医療機器、家庭用電化製品などの業界における試作品、少量生産、複雑な形状に最適です。
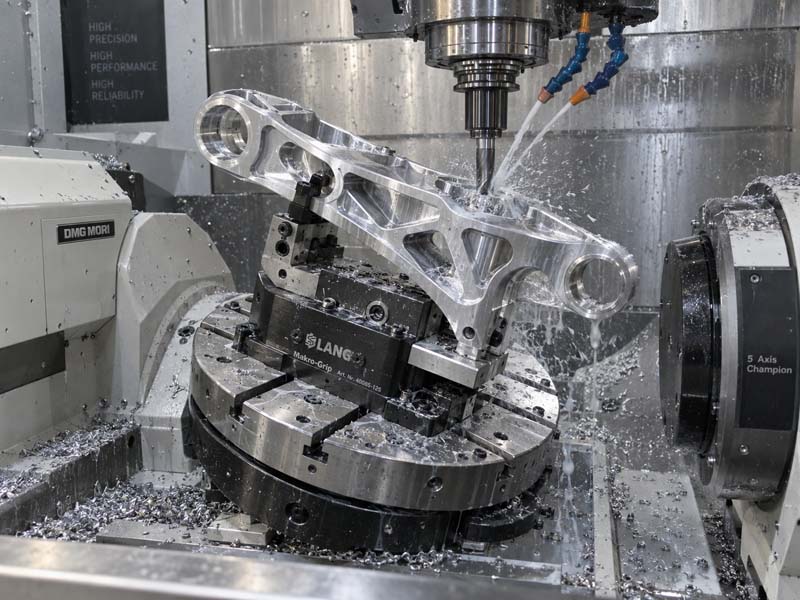
アルミニウムの CNC 加工に影響を与える主な材料特性
被削性と切りくず生成
アルミニウムは切削性に優れています。硬度が低いため (グレードに応じて通常 60 ~ 150 HB)、最小限の発熱で高い切断速度が可能になります。ただし、アルミニウムは長く糸状の切りくずを形成し、工具に巻きつき、表面に損傷を与える可能性があります。安定した品質には、高圧クーラントや特殊なチップブレーカインサートの使用など、効果的な切りくず破壊戦略が不可欠です。
熱膨張と歪み
アルミニウムの熱膨張係数 (~23 × 10⁻⁶ /°C) は鋼鉄の約 2 倍です。冷却剤が不十分な場合、または材料の除去率が高すぎる場合、薄肉部品やポケットの深い部品は、加工中に歪む可能性があります。公差が ±0.05 mm 未満の厳しい場合には、加工前の応力除去 (極低温または振動応力除去など) が必要になる場合があります。
引張強さと加工硬化
純アルミニウム (1xxx シリーズ) は柔らかくゴム状で、低速時にビルトアップエッジ (BUE) を生成します。 6061-T6、7075-T6、2024-T4 などの合金グレードは、より高い強度と優れた機械加工表面仕上げを提供します。過度の焼き戻しを避けてください。完全に焼き戻しされた (T6/T651) アルミニウム機械は、柔らかい焼き戻しよりもきれいに焼き戻されます。
一般的なアルミニウム グレードとその CNC 加工特性
| 学年 | 被削性評価 | 主要なプロパティ | 代表的な用途 |
|---|---|---|---|
| 6061-T6 | 素晴らしい | 優れた強度、耐食性、溶接可能 | 自動車部品、フレーム、エンクロージャ |
| 7075-T6 | とても良い | 高強度、低延性 | 航空宇宙用構造部品、金型 |
| 2024-T4 | 良い | 高い疲労強度、中程度の腐食 | 航空機の付属品、ギア、シャフト |
| 5083-H32 | 公平 | 耐食性に優れ、溶接可能 | 海洋コンポーネント、圧力容器 |
最も一般的な CNC 加工では、コスト、加工性、可用性のバランスから 6061-T6 がデフォルトの選択肢となります。より高い強度が必要な場合は、7075-T6 が一般的ですが、より小さくて摩耗性の高い切りくずが形成される傾向があり、工具寿命がわずかに短くなります。
アルミニウム CNC 加工の設計ガイドライン
設計上の決定は、サイクル タイム、セットアップの複雑さ、最終部品のコストに直接影響します。次のガイドラインは、アルミニウム加工の設計を最適化するのに役立ちます。
肉厚
最小肉厚はポケットの深さと工具の直径によって異なります。アルミニウムの場合、一般的なルールは次のとおりです。:
- 壁の高さ ≤ 10 mm: 最小厚さ 0.8 mm
- 壁の高さ 10 ~ 30 mm: 最小厚さ 1.5 mm
- 壁の高さ > 30 mm: 最小厚さ 2.5 mm 以上
壁が薄くなると振動やたわみが生じ、表面仕上げの低下や公差の損失が発生します。壁が薄いことが避けられない場合は、最終仕上げパスのためにストックを残すか、サポート リブを使用することを検討してください。
内コーナー半径
鋭利な内側のコーナーには直径の小さな工具が必要ですが、工具は弱く、たわみやすいです。アルミニウムの場合、少なくとも工具直径の 1.5 倍のコーナー半径が推奨されます。たとえば、6 mm のエンドミルは 3 mm の半径を生成できます。半径が大きいほど、より大きく、より剛性の高い工具が可能になり、材料をより速く除去できます。
深いポケットとスロット
ポケットが深いと工具長さが長くなり、たわみや振動が発生します。アルミニウムでは、一般的なフライス加工の場合、ポケット深さは工具直径の 4 倍を超えてはなりません。それを超える深さの場合は、ステップオーバー パスを備えた大きな工具を使用するか、別の工具で荒加工することを検討してください。設計で非常に深いポケットが必要な場合 (たとえば、10 mm エンドミルで > 40 mm)、複数のパスと追加の仕上げ時間を計画してください。
穴とネジの仕様
アルミニウムはタップ加工が簡単ですが、小さなネジ (M3 以下) は壊れやすく、組み立て中に折れる可能性があります。信頼性の高いねじを得るには、最小ねじサイズ M4 を指定するか、ねじ付きインサートを使用してください。スルーホールは、切りくずのパッキングの問題を軽減するため、タップ加工にはブラインドホールよりも推奨されます。深いねじ (長さ > 2 × 直径) の場合は、工具破損のリスクを軽減するために、タッピングの代わりにねじフライス加工の使用を検討してください。
アンダーカットと 5 軸フィーチャー
特殊な工具形状や複数のセットアップを必要とするアンダーカットでは、コストが増加します。アルミニウムの場合は、可能な限りアンダーカットを避けてください。アンダーカットが必要な場合は、単一の半径でアンダーカットを設計し、少なくとも 1 方向から工具にアクセスできるようにしてください。複雑な 5 軸フィーチャーについては、早めに加工パートナーと相談してください。5 軸アルミニウム加工ではセットアップを削減できますが、異なるワーク保持方法が必要になる場合があります。

アルミニウム CNC 部品の表面仕上げオプション
アルミニウムはさまざまな表面仕上げに対応します。どちらを選択するかは、機能要件 (腐食、外観、摩耗) とコストによって異なります。
機械加工のまま(ミル仕上げ)
CNC アルミニウムの標準表面粗さは通常、Ra 1.6 ~ 3.2 μm です。より高い美観を得るには、精密な仕上げパスにより Ra 0.8 μm 以上を達成できます。機械加工されたままの部品には目に見える工具跡があります。滑らかで均一な外観が必要な場合は、二次仕上げを指定してください。
陽極酸化処理
タイプ II (硫酸) 陽極酸化処理は、保護と色を目的として最も一般的です。硬くて多孔質の酸化物層を形成し、染色(黒、赤、青など)できます。タイプ III (ハードコート) 陽極酸化処理は、はるかに高い耐摩耗性を提供しますが、表面仕上げが低下し、厚さが増加します (通常 25 ~ 75 μm)。主な注意点: 陽極酸化は付加的なプロセスです。寸法はわずかに変化するため、公差はコーティングの厚さを考慮する必要があります。
ビーズブラスト/メディアブラスト
ビーズブラスト加工により、小さな傷や工具の跡を隠す均一なマット仕上げが得られます。平坦な表面を作成するために、陽極酸化の前によく使用されます。このプロセスで除去される材料はほとんどありませんが、鋭利なエッジがわずかに丸くなる場合があります。
塗装と粉体塗装
アルミニウムは塗装または粉体塗装が可能で、高い耐久性と色の多様性を実現します。良好な接着のためにはプライマーが必要です。重要な寸法 (ねじ、穴、シール面) のマスキングを図面で指定する必要があります。
部品の複雑さがアルミニウム部品の CNC 加工コストに与える影響
アルミニウム CNC 加工のコスト要因には、材料コスト、加工時間、セットアップの複雑さ、二次加工などが含まれます。これらを理解することは、バイヤーが見積もりを評価し、エンジニアが設計のトレードオフを行うのに役立ちます。
材料費: アルミニウムは比較的安価ですが (6061 の場合、1 kg あたり約 2 ~ 8 ドル)、大量の材料除去による廃棄物 (固体ブロックから機械加工された部品など) によりコストが増加します。大量生産の場合は、押出成形や鋳造などのニアネット シェイプを検討してください。
マシンタイム: アルミニウムは切断速度が速いため、サイクル時間はツールパスの長さとフィーチャの数によって決まります。工具交換の回数を減らすか、荒加工に大きな工具を使用すると、サイクル タイムを 20 ~ 40% 短縮できます。
セットアップ費用: 各セットアップには、固定、プローブ、プログラミングが必要です。 2 つのセットアップが必要な部品は、1 つのセットアップの部品のおよそ 2 倍のコストがかかります。単一の参照データムを使用して部品を設計し、可能であれば複数の側面のフィーチャを避けます。 5 軸加工ではセットアップを削減できますが、プログラミング時間が長くなる可能性があります。
公差と表面の要件: 厳しい公差 (±0.01 mm 以下) と微細な表面仕上げ (Ra <0.8 μm) により、検査時間とスクラップのリスクが大幅に増加します。機能寸法については厳密な公差のみを指定してください。
CNC 加工アルミニウム部品の品質検査
アルミニウム部品は通常、CMM (座標測定機)、光学コンパレータ、またはハンド ゲージを使用して検査されます。主な考慮事項:
- 熱安定性: アルミニウムは熱により膨張します。検査前に部品を室温まで冷却してください。許容差が厳しい場合は、温度管理された環境 (20°C ± 1°C) で検査してください。
- 表面粗さ測定: 形状測定器を使用して、Ra、Rz、または Rmax を測定します。カットオフ長 (通常 0.8 mm) と評価長 (4 ~ 5 カットオフ) を指定します。
- GD&T検証: データム フィーチャーを最初に機械加工し、図面上にマークする必要があります。複雑なプロファイルの場合は、機械上の CMM プログラムまたはデジタル プローブを使用してプロセス内で検証できます。
当社のエンジニアリング チームは、生産前にすべての図面をレビューして、公差の不足、公差の過剰、鋭い内部コーナー、薄肉、データムの競合などの潜在的な問題を特定します。このレビューは、製造可能性を確保し、製造中の予期せぬ事態を軽減するための標準的な手順です。
他の材料ではなくアルミニウムを選択する場合
必要な場合はアルミニウムが最適です:
- 軽量 (密度 ~2.7 g/cm3)
- コーティングなしでも優れた耐食性
- 高い熱伝導性または電気伝導性
- 複雑な形状に対する優れた機械加工性
- 中強度(熱処理後は低炭素鋼と同等)
アプリケーションでより高い強度 (500 MPa 以上) が必要な場合は、合金鋼またはチタンを検討してください。重量が重要ではなく、コストが重要な場合は、炭素鋼の方が部品あたりのコストが安くなる可能性があります。耐食性が極めて高い場合は、ステンレス鋼 316L または特殊合金が必要になる場合があります。ただし、カスタム機械加工部品の大部分では、アルミニウムが最適なバランスを提供します。
アルミニウム CNC 加工のこれらの技術的側面を理解することで、エンジニアは経済的に生産できる堅牢な部品を設計でき、調達専門家はサプライヤーの能力を評価し、自信を持って見積もりを作成できます。優れたパートナーは、製造性を最適化し、コストを削減し、一貫した品質を確保するために、図面レビュー段階でフィードバックを提供します。