

Warum Aluminium das am häufigsten verwendete Material für die CNC-Bearbeitung ist
Aluminium ist das am häufigsten bearbeitete Material in CNC-Werkstätten. Es bietet ein einzigartiges Gleichgewicht zwischen Festigkeit, Gewicht, Bearbeitbarkeit und Kosten. Wenn Sie verstehen, wie sich Aluminium beim Fräsen, Drehen und Bohren verhält, können Ingenieure bessere Teile konstruieren und Käufer Angebote effektiver bewerten.
Im Vergleich zu Stählen schneidet Aluminium schneller und mit weniger Werkzeugverschleiß. Im Vergleich zu Kunststoffen weist es engere Toleranzen auf und ist kriechbeständig. Diese Kombination macht Aluminium ideal für Prototypen, Kleinserienfertigung und komplexe Geometrien in Branchen wie Automatisierung, Luft- und Raumfahrt, medizinische Geräte und Unterhaltungselektronik.
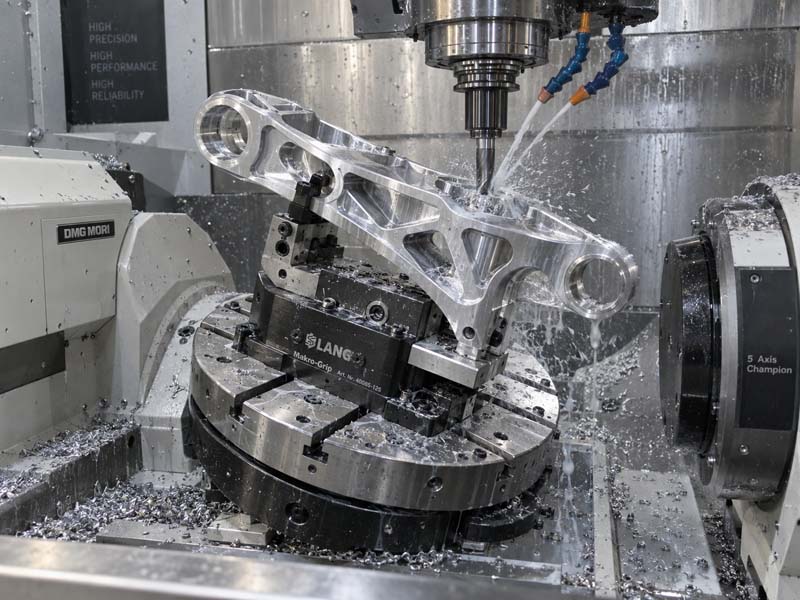
Wichtige Materialeigenschaften, die sich auf die CNC-Bearbeitung von Aluminium auswirken
Bearbeitbarkeit und Spanbildung
Aluminium lässt sich hervorragend bearbeiten. Seine geringe Härte (typischerweise 60–150 HB je nach Sorte) ermöglicht hohe Schnittgeschwindigkeiten bei minimaler Wärmeentwicklung. Aluminium bildet jedoch lange, faserige Späne, die sich um Werkzeuge wickeln und Oberflächenschäden verursachen können. Effektive Spanbrechstrategien – wie die Verwendung von Hochdruckkühlmittel oder speziellen Spanbrechereinsätzen – sind für eine gleichbleibende Qualität unerlässlich.
Wärmeausdehnung und Verformung
Der Wärmeausdehnungskoeffizient von Aluminium (~23 × 10⁻⁶ /°C) ist etwa doppelt so hoch wie der von Stahl. Dünnwandige Teile oder Teile mit tiefen Taschen können sich während der Bearbeitung verziehen, wenn nicht ausreichend Kühlmittel vorhanden ist oder die Materialabtragsraten zu hoch sind. Für enge Toleranzen unter ±0,05 mm kann eine Spannungsentlastung vor der Bearbeitung (z. B. kryogene oder Vibrationsentlastung) erforderlich sein.
Zugfestigkeit und Kaltverfestigung
Reines Aluminium (1xxx-Serie) ist weich und gummiartig und erzeugt bei niedrigen Geschwindigkeiten eine Aufbauschneide (BUE). Legierte Sorten wie 6061-T6, 7075-T6 oder 2024-T4 bieten eine höhere Festigkeit und besser bearbeitete Oberflächen. Übermäßiges Härten vermeiden: Vollständig gehärtetes (T6/T651) Aluminium lässt sich sauberer bearbeiten als weichere Härtegrade.
Gängige Aluminiumsorten und ihre CNC-Bearbeitungseigenschaften
| Grad | Bearbeitbarkeitsbewertung | Schlüsseleigenschaften | Typische Anwendungen |
|---|---|---|---|
| 6061-T6 | Exzellent | Gute Festigkeit, Korrosionsbeständigkeit, schweißbar | Automobilteile, Rahmen, Gehäuse |
| 7075-T6 | Sehr gut | Hohe Festigkeit, geringe Duktilität | Strukturteile und Formen für die Luft- und Raumfahrt |
| 2024-T4 | Gut | Hohe Dauerfestigkeit, mäßige Korrosion | Flugzeugbeschläge, Zahnräder, Wellen |
| 5083-H32 | Gerecht | Hervorragende Korrosionsbeständigkeit, schweißbar | Schiffskomponenten, Druckbehälter |
Für die meisten allgemeinen CNC-Bearbeitungen ist 6061-T6 aufgrund seines ausgewogenen Verhältnisses von Kosten, Bearbeitbarkeit und Verfügbarkeit die Standardwahl. Wenn eine höhere Festigkeit erforderlich ist, ist 7075-T6 üblich, aber es bildet tendenziell kleinere, abrasivere Späne, die die Standzeit des Werkzeugs leicht verkürzen.
Designrichtlinien für die CNC-Bearbeitung von Aluminium
Designentscheidungen wirken sich direkt auf die Zykluszeit, die Komplexität des Aufbaus und die endgültigen Teilekosten aus. Die folgenden Richtlinien helfen Ihnen, Ihr Design für die Aluminiumbearbeitung zu optimieren.
Wandstärke
Die Mindestwandstärke hängt von der Taschentiefe und dem Werkzeugdurchmesser ab. Für Aluminium gilt die allgemeine Regel:
- Wandhöhe ≤ 10 mm: Mindestdicke 0,8 mm
- Wandhöhe 10–30 mm: Mindeststärke 1,5 mm
- Wandhöhe > 30 mm: Mindestdicke 2,5 mm oder mehr
Dünnere Wände vibrieren und verformen sich, was zu einer schlechten Oberflächengüte und Toleranzverlusten führt. Wenn dünne Wände unvermeidbar sind, sollten Sie erwägen, für einen letzten Endbearbeitungsgang Material übrig zu lassen oder Stützrippen zu verwenden.
Inneneckradien
Scharfe Innenecken erfordern Werkzeuge mit kleinem Durchmesser, die schwach sind und zur Durchbiegung neigen. Bei Aluminium wird ein Eckenradius von mindestens dem 1,5-fachen Werkzeugdurchmesser empfohlen. Beispielsweise kann ein 6-mm-Schaftfräser einen Radius von 3 mm erzeugen. Größere Radien ermöglichen größere, steifere Werkzeuge und einen schnelleren Materialabtrag.
Tiefe Taschen und Schlitze
Tiefe Taschen verlängern die Werkzeuglänge und verursachen Durchbiegung und Vibration. Bei Aluminium sollte die Taschentiefe beim allgemeinen Fräsen das Vierfache des Werkzeugdurchmessers nicht überschreiten. Für darüber hinausgehende Tiefen sollten Sie die Verwendung eines größeren Werkzeugs mit Übergängen oder das Schruppen mit einem anderen Werkzeug in Betracht ziehen. Wenn das Design sehr tiefe Taschen erfordert (z. B. > 40 mm mit einem 10-mm-Schaftfräser), planen Sie mehrere Durchgänge und zusätzliche Endbearbeitungszeit ein.
Loch- und Gewindespezifikationen
Aluminium lässt sich leicht bohren, aber kleine Gewinde (unter M3) sind zerbrechlich und können bei der Montage brechen. Geben Sie für zuverlässige Gewinde eine Mindestgewindegröße von M4 an oder verwenden Sie Gewindeeinsätze. Durchgangslöcher werden beim Gewindeschneiden gegenüber Sacklöchern bevorzugt, da sie Probleme mit der Spanansammlung reduzieren. Erwägen Sie bei tiefen Gewinden (Länge > 2× Durchmesser) das Gewindefräsen anstelle des Gewindeschneidens, um das Risiko eines Werkzeugbruchs zu verringern.
Hinterschnitte und 5-Achsen-Features
Hinterschnitte, die spezielle Werkzeugformen oder mehrere Aufspannungen erfordern, erhöhen die Kosten. Vermeiden Sie bei Aluminium nach Möglichkeit Hinterschnitte. Wenn ein Hinterschnitt erforderlich ist, konstruieren Sie ihn mit einem einzigen Radius und stellen Sie sicher, dass das Werkzeug aus mindestens einer Richtung zugänglich ist. Bei komplexen 5-Achsen-Funktionen besprechen Sie dies frühzeitig mit Ihrem Bearbeitungspartner – die 5-Achsen-Aluminiumbearbeitung kann die Rüstzeiten reduzieren, erfordert jedoch möglicherweise andere Spannstrategien.

Optionen für die Oberflächenbeschaffenheit von Aluminium-CNC-Teilen
Aluminium akzeptiert eine Vielzahl von Oberflächenveredelungen. Die Wahl hängt von den funktionalen Anforderungen (Korrosion, Aussehen, Verschleiß) und den Kosten ab.
Unbearbeitet (Mühlenfinish)
Die Standardoberflächenrauheit für CNC-Aluminium beträgt typischerweise Ra 1,6–3,2 μm. Für eine höhere Ästhetik kann ein feiner Endbearbeitungsdurchgang einen Ra-Wert von 0,8 μm oder besser erreichen. Die bearbeiteten Teile weisen sichtbare Werkzeugspuren auf; Wenn ein glattes, einheitliches Erscheinungsbild erforderlich ist, geben Sie eine zweite Oberfläche an.
Eloxieren
Eloxieren vom Typ II (Schwefelsäure) ist für Schutz und Farbe am gebräuchlichsten. Es bildet eine harte, poröse Oxidschicht, die eingefärbt werden kann (schwarz, rot, blau usw.). Die Eloxierung vom Typ III (Hartbeschichtung) bietet eine viel höhere Verschleißfestigkeit, verringert jedoch die Oberflächengüte und erhöht die Dicke (typischerweise 25–75 μm). Wichtiger Hinweis: Eloxieren ist ein additiver Prozess – die Abmessungen ändern sich geringfügig, daher sollten Toleranzen die Beschichtungsdicke berücksichtigen.
Perlenstrahlen / Medienstrahlen
Das Perlenstrahlen sorgt für eine gleichmäßig matte Oberfläche, die kleine Kratzer und Werkzeugspuren verbirgt. Es wird häufig vor dem Eloxieren verwendet, um eine gleichmäßige Oberfläche zu erzeugen. Der Prozess entfernt sehr wenig Material, kann aber scharfe Kanten leicht abrunden.
Lackieren und Pulverbeschichten
Für eine hohe Haltbarkeit und Farbvielfalt kann Aluminium lackiert oder pulverbeschichtet werden. Für eine gute Haftung ist eine Grundierung erforderlich. Die Maskierung kritischer Maße (Gewinde, Bohrungen, Dichtflächen) muss in der Zeichnung angegeben werden.
Wie sich die Teilekomplexität auf die CNC-Bearbeitungskosten von Aluminiumteilen auswirkt
Zu den Kostentreibern bei der Aluminium-CNC-Bearbeitung gehören Materialkosten, Maschinenzeit, Einrichtungskomplexität und Sekundäroperationen. Wenn Sie diese verstehen, können Käufer Angebote bewerten und Ingenieure Kompromisse bei der Konstruktion eingehen.
Materialkosten : Aluminium ist relativ kostengünstig (ca. 2 bis 8 US-Dollar pro kg für 6061), aber der Abfall durch den großen Materialabtrag (z. B. ein aus einem massiven Block bearbeitetes Teil) erhöht die Kosten. Erwägen Sie endkonturnahe Formen wie Extrusionen oder Gussteile für Großserien.
Maschinenzeit : Aluminium lässt sich schnell schneiden, daher wird die Zykluszeit von der Länge des Werkzeugwegs und der Anzahl der Merkmale bestimmt. Durch die Reduzierung der Werkzeugwechsel oder den Einsatz größerer Werkzeuge zum Schruppen kann die Zykluszeit um 20–40 % verkürzt werden.
Einrichtungskosten : Jede Einrichtung erfordert Spannen, Abtasten und Programmieren. Ein Teil, das zwei Aufspannungen benötigt, kostet ungefähr doppelt so viel wie ein Teil mit einer Aufspannung. Konstruieren Sie Teile mit einem einzigen Bezugspunkt und vermeiden Sie nach Möglichkeit Merkmale auf mehreren Seiten. Die 5-Achsen-Bearbeitung kann die Rüstzeiten reduzieren, kann jedoch die Programmierzeit verlängern.
Toleranz- und Oberflächenanforderungen : Enge Toleranzen (±0,01 mm oder weniger) und feine Oberflächengüten (Ra <0,8 μm) erhöhen die Prüfzeit und das Ausschussrisiko erheblich. Geben Sie bei den Funktionsmaßen nur enge Toleranzen an.
Qualitätsprüfung von CNC-gefrästen Aluminiumteilen
Aluminiumteile werden typischerweise mit KMG (Koordinatenmessgerät), optischen Komparatoren oder Handmessgeräten geprüft. Wichtige Überlegungen:
- Thermische Stabilität : Aluminium dehnt sich bei Hitze aus. Lassen Sie die Teile vor der Inspektion auf Raumtemperatur abkühlen. Bei engen Toleranzen die Prüfung in einer temperaturkontrollierten Umgebung (20 °C ± 1 °C) durchführen.
- Messung der Oberflächenrauheit : Verwenden Sie ein Profilometer, um Ra, Rz oder Rmax zu messen. Geben Sie die Cutoff-Länge (typischerweise 0,8 mm) und die Bewertungslänge (4–5 Cutoffs) an.
- GD&T-Überprüfung : Bezugsmerkmale sollten zuerst bearbeitet und in der Zeichnung markiert werden. Bei komplexen Profilen kann ein KMG-Programm oder ein digitaler Messtaster an der Maschine die Prüfung während des Prozesses durchführen.
Unser Ingenieurteam überprüft jede Zeichnung vor der Produktion, um potenzielle Probleme zu identifizieren: fehlende Toleranzen, zu große Toleranzen, scharfe Innenecken, dünne Wände und Bezugskonflikte. Diese Überprüfung ist ein Standardschritt, um die Herstellbarkeit sicherzustellen und Überraschungen während der Produktion zu reduzieren.
Wann sollte man sich für Aluminium gegenüber anderen Materialien entscheiden?
Aluminium ist die richtige Wahl, wenn Sie es brauchen:
- Geringes Gewicht (Dichte ~2,7 g/cm³)
- Gute Korrosionsbeständigkeit ohne Beschichtung
- Hohe thermische oder elektrische Leitfähigkeit
- Gute Bearbeitbarkeit für komplexe Geometrien
- Mäßige Festigkeit (vergleichbar mit kohlenstoffarmem Stahl nach Wärmebehandlung)
Wenn Ihre Anwendung eine höhere Festigkeit erfordert (über 500 MPa), ziehen Sie legierten Stahl oder Titan in Betracht. Wenn das Gewicht keine entscheidende Rolle spielt und die Kosten im Vordergrund stehen, kann Kohlenstoffstahl pro Teil günstiger sein. Bei extremer Korrosionsbeständigkeit können Edelstahl 316L oder Speziallegierungen erforderlich sein. Für die überwiegende Mehrheit der individuell gefertigten Teile bietet Aluminium jedoch die beste Balance.
Durch das Verständnis dieser technischen Aspekte der Aluminium-CNC-Bearbeitung können Ingenieure robuste Teile entwerfen, die wirtschaftlich herzustellen sind, und Beschaffungsexperten können die Fähigkeiten und Angebote der Lieferanten mit Zuversicht bewerten. Ein guter Partner gibt während der Zeichnungsprüfungsphase Feedback, um die Herstellbarkeit zu optimieren, Kosten zu senken und eine gleichbleibende Qualität sicherzustellen.