

为什么铝是最常见的数控加工材料
铝是数控车间中最常加工的材料。它提供了强度、重量、可加工性和成本的独特平衡。了解铝在铣削、车削和钻孔过程中的表现有助于工程师设计更好的零件,帮助买家更有效地评估报价。
与钢相比,铝切削速度更快,刀具磨损更少。与塑料相比,它具有更严格的公差并且抗蠕变。这种组合使铝成为自动化、航空航天、医疗设备和消费电子等行业的原型、小批量生产和复杂几何形状的理想选择。
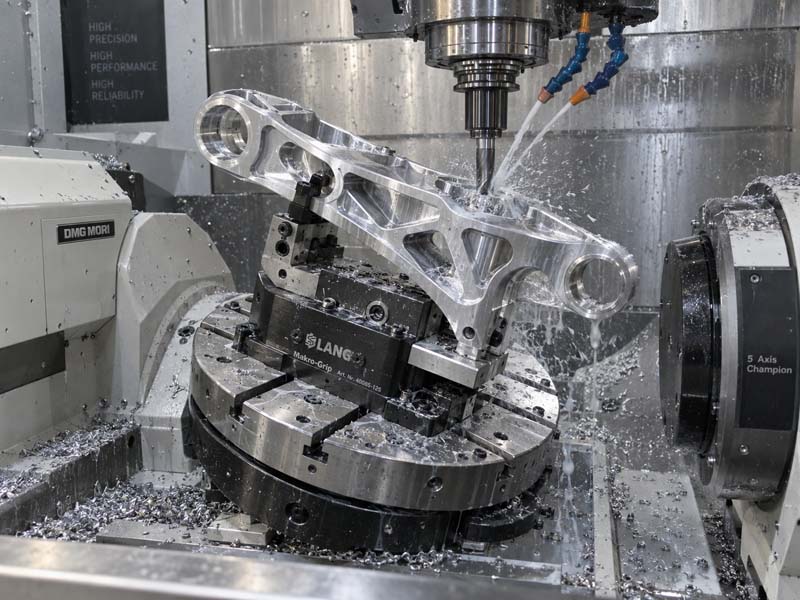
影响铝 CNC 加工的关键材料特性
机械加工性和切屑形成
铝具有优良的机械加工性能。其硬度较低(通常为 60–150 HB,具体取决于材质等级),可实现高切削速度且产生的热量最少。然而,铝会形成长而细的切屑,这些切屑会缠绕工具并造成表面损坏。有效的断屑策略(例如使用高压冷却液或专用断屑槽刀片)对于始终如一的质量至关重要。
热膨胀和变形
铝的热膨胀系数(~23 × 10⁻⁶ /°C)约为钢的两倍。如果冷却液不足或材料去除率过高,薄壁或深腔零件可能会在加工过程中变形。对于低于 ±0.05 mm 的严格公差,可能需要预加工应力消除(例如低温或振动应力消除)。
拉伸强度和加工硬化
纯铝(1xxx 系列)柔软且有粘性,在低速时会产生积屑瘤 (BUE)。 6061-T6、7075-T6 或 2024-T4 等合金牌号可提供更高的强度和更好的加工表面光洁度。避免过度回火:完全回火 (T6/T651) 的铝材比软回火的铝材加工得更干净。
常见铝牌号及其数控加工特点
| 年级 | 机械加工性评级 | 主要特性 | 典型应用 |
|---|---|---|---|
| 6061-T6 | 出色的 | 强度好、耐腐蚀、可焊接 | 汽车零部件、框架、外壳 |
| 7075-T6 | 非常好 | 高强度、低延展性 | 航空航天结构件、模具 |
| 2024-T4 | 好的 | 高疲劳强度,中等腐蚀 | 飞机配件、齿轮、轴 |
| 5083-H32 | 公平的 | 优良的耐腐蚀性,可焊接 | 船用部件、压力容器 |
对于大多数通用 CNC 加工,6061-T6 是默认选择,因为它在成本、可加工性和可用性之间取得了平衡。当需要更高强度时,7075-T6 很常见,但它往往会形成更小、更具磨蚀性的切屑,从而略微缩短刀具寿命。
铝数控加工设计指南
设计决策直接影响周期时间、设置复杂性和最终零件成本。以下指南有助于优化您的铝加工设计。
壁厚
最小壁厚取决于型腔深度和刀具直径。对于铝,一般规则是:
- 壁高≤10毫米:最小厚度0.8毫米
- 壁高 10–30 毫米:最小厚度 1.5 毫米
- 壁高 > 30 mm:最小厚度 2.5 mm 或以上
较薄的壁会振动和偏转,导致表面光洁度差和公差损失。如果薄壁不可避免,请考虑保留库存以进行最终精加工或使用支撑肋。
内角半径
尖锐的内角需要小直径的刀具,这些刀具很脆弱并且容易变形。对于铝材,建议刀尖半径至少为刀具直径的 1.5 倍。例如,6 毫米立铣刀可加工 3 毫米半径。更大的半径允许更大、更刚性的刀具和更快的材料去除。
深口袋和老虎机
较深的凹槽会增加刀具长度,从而导致偏斜和振动。对于铝材,凹槽深度不应超过一般铣削刀具直径的 4 倍。对于超出此深度的深度,请考虑使用更大的刀具进行跨步走刀或使用不同的刀具进行粗加工。如果设计需要非常深的型腔(例如,使用 10 mm 立铣刀时,型腔 > 40 mm),请计划多次走刀和额外的精加工时间。
孔和螺纹规格
铝很容易攻丝,但小螺纹(M3 以下)很脆弱,可能会在组装过程中断裂。为了获得可靠的螺纹,请指定最小螺纹尺寸 M4 或使用螺纹嵌件。通孔比盲孔更适合攻丝,因为它们可以减少芯片堆积问题。对于深螺纹(长度 > 2× 直径),请考虑使用螺纹铣削而不是攻丝,以降低刀具破损风险。
底切和 5 轴特征
需要特殊工具形状或多次设置的底切会增加成本。对于铝材,尽可能避免底切。如果需要进行底切,请将其设计为单一半径,并确保至少从一个方向接近刀具。对于复杂的 5 轴特征,请尽早与您的加工合作伙伴讨论 - 5 轴铝加工可以减少设置,但可能需要不同的工件夹持策略。

铝 CNC 零件的表面处理选项
铝可接受多种表面处理。选择取决于功能要求(腐蚀、外观、磨损)和成本。
加工状态(铣削加工)
CNC 铝材的标准表面粗糙度通常为 Ra 1.6–3.2 μm。为了获得更高的美观度,精加工道次可以达到 Ra 0.8 μm 或更好。加工后的零件有明显的工具痕迹;如果需要光滑、均匀的外观,请指定二次表面处理。
阳极氧化
II 型(硫酸)阳极氧化是最常见的保护和颜色处理。它形成坚硬的多孔氧化物层,可以染色(黑色、红色、蓝色等)。 III 型(硬涂层)阳极氧化可提供更高的耐磨性,但会降低表面光洁度并增加厚度(通常为 25–75 μm)。要点说明:阳极氧化是一种增材工艺——尺寸略有变化,因此公差应考虑涂层厚度。
珠子喷砂/介质喷砂
喷砂处理可提供均匀的哑光效果,隐藏小划痕和工具痕迹。它通常在阳极氧化之前使用,以形成均匀的表面。该过程去除的材料非常少,但可以稍微修圆锋利的边缘。
喷漆和粉末涂料
铝可以涂漆或粉末涂层,以实现高耐用性和颜色多样性。为了获得良好的附着力,需要涂底漆。关键尺寸(螺纹、孔、密封表面)的掩蔽必须在图纸中指定。
零件复杂性如何影响铝零件的 CNC 加工成本
铝 CNC 加工的成本驱动因素包括材料成本、加工时间、设置复杂性和二次加工。了解这些有助于买家评估报价和工程师进行设计权衡。
材料成本: 铝相对便宜(6061 每公斤约 2 至 8 美元),但大量材料去除(例如,用实心块加工的零件)产生的废物增加了成本。考虑近净形状,例如用于大批量生产的挤压件或铸件。
机器时间: 铝切削速度很快,因此循环时间取决于刀具路径长度和特征数量。减少换刀次数或使用更大的刀具进行粗加工可以将周期时间缩短 20-40%。
设置成本: 每个设置都需要固定、探测和编程。需要两次设置的零件的成本大约是一次设置零件的两倍。使用单个参考基准设计零件,并尽可能避免多个侧面的特征。 5 轴加工可以减少设置,但可能会增加编程时间。
公差和表面要求: 严格的公差(±0.01 毫米或更小)和精细的表面光洁度(Ra <0.8 μm)显着增加了检查时间和报废风险。仅指定功能尺寸的严格公差。
CNC 加工铝件的质量检验
铝制零件通常使用 CMM(坐标测量机)、光学比较仪或手动量规进行检查。关键考虑因素:
- 热稳定性: 铝受热膨胀。检查前让零件冷却至室温。对于严格的公差,请在温控环境 (20°C ± 1°C) 中进行检查。
- 表面粗糙度测量: 使用轮廓仪测量 Ra、Rz 或 Rmax。指定截止长度(通常为 0.8 毫米)和评估长度(4-5 个截止长度)。
- GD&T 验证: 应首先加工基准特征并在图纸上标记。对于复杂的轮廓,机器上的 CMM 程序或数字探针可以在过程中进行验证。
我们的工程团队在生产前审查每张图纸,以识别潜在问题:公差缺失、公差过高、内角尖锐、壁薄和基准冲突。此审查是确保可制造性并减少生产过程中意外情况的标准步骤。
何时选择铝而不是其他材料
当您需要时,铝是正确的选择:
- 重量轻(密度约2.7克/立方厘米)
- 良好的耐腐蚀性能,无需涂层
- 高导热性或导电性
- 对于复杂的几何形状具有良好的机械加工性
- 中等强度(热处理后与低碳钢相当)
如果您的应用需要更高的强度(500 MPa 以上),请考虑合金钢或钛。如果重量并不重要且成本是主要因素,那么碳钢的每个零件可能会更便宜。如果耐腐蚀性极强,则可能需要不锈钢 316L 或特种合金。然而,对于绝大多数定制加工零件,铝提供了最佳的平衡。
通过了解铝数控加工的这些技术方面,工程师可以设计出生产经济的坚固零件,采购专业人员可以充满信心地评估供应商的能力和报价。好的合作伙伴将在图纸审查阶段提供反馈,以优化可制造性、降低成本并确保质量一致。