

Projetar peças para usinagem CNC não envolve apenas função. Um detalhe aparentemente pequeno – um canto interno agudo, uma parede fina, uma tolerância desnecessariamente restrita – pode transformar uma peça simples em um projeto caro e de alto risco. Engenheiros e profissionais de compras precisam entender como as escolhas de geometria, material e especificações afetam o processo de fabricação, o número de configurações, a vida útil da ferramenta, a taxa de refugo e, em última análise, o custo final e o prazo de entrega.
Este guia fornece diretrizes práticas de projeto baseadas em restrições reais de usinagem. Ele foi escrito para engenheiros de projeto que desejam otimizar seus modelos para fabricação e para profissionais de compras e sourcing que precisam avaliar projetos, comunicar-se com fornecedores e tomar decisões informadas durante cotação e produção.
Por que as decisões de projeto impactam diretamente o custo de usinagem CNC
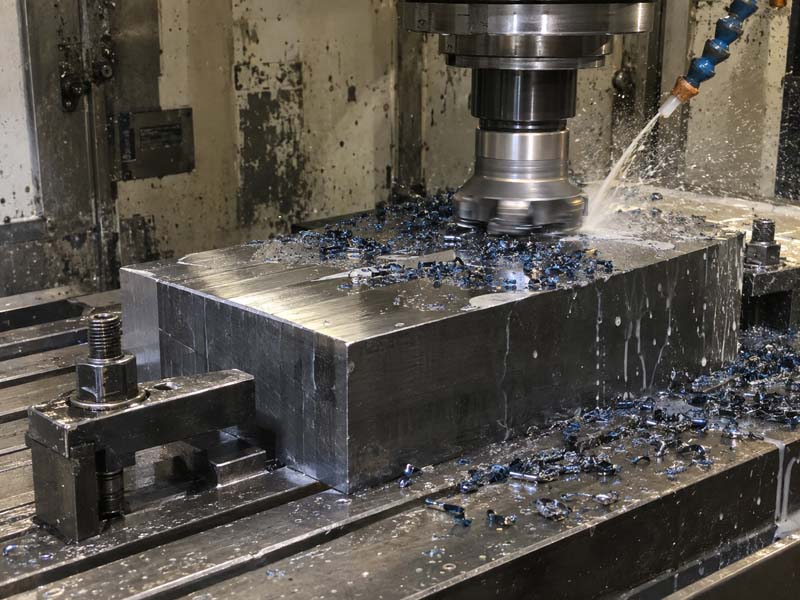
O custo da usinagem CNC é impulsionado por três fatores principais: tempo de máquina, complexidade de configuração e ferramentas . Cada decisão de design influencia um ou mais deles.
- Tempo da máquina aumenta com a quantidade de remoção de material, o número de trocas de ferramentas e a necessidade de passos menores ou avanços mais lentos devido à vibração ou deflexão.
- Complexidade de configuração aumenta quando uma peça não pode ser usinada em uma única fixação. Cada configuração adicional adiciona tempo de alinhamento, potencial acúmulo de tolerância e custo de fixação.
- Ferramentas inclui o número de diferentes ferramentas necessárias, a necessidade de ferramentas especializadas de longo alcance ou de pequeno diâmetro e a taxa de desgaste causada por materiais abrasivos ou cortes interrompidos.
Quando um projeto força o maquinista a usar fresas de topo extralongas, múltiplas soluções de fixação ou tolerâncias restritas em superfícies não críticas, o custo pode dobrar ou triplicar sem qualquer benefício funcional. O objetivo de um bom projeto para capacidade de fabricação (DFM) é atingir a função necessária com o processo de usinagem mais simples possível.
Parâmetros críticos de projeto que afetam a usinabilidade
Espessura da Parede
Paredes finas são uma das fontes mais comuns de dificuldade de usinagem. À medida que a espessura da parede diminui, a peça torna-se menos rígida e as forças de corte podem causar deflexão, vibração (vibração) e até mesmo deformação permanente. A espessura mínima recomendada da parede depende do material e da altura do recurso:
- Alumínio : 0,5–0,8 mm para paredes de baixa altura (menos de 10 mm); 0,8–1,5 mm para paredes até 25 mm.
- Aço inoxidável : 1,0–1,5 mm para paredes curtas; 1,5–2,5 mm para alturas médias.
- Aço : 1,0–2,0 mm típico; mais espesso necessário para paredes profundas.
- Latão / Cobre : semelhante ao alumínio, mas mais propenso a rebarbas.
- Plásticos (por exemplo, Delrin, Nylon) : 1,0–2,0mm; a expansão térmica pode causar empenamento.
Estas são referências gerais. A espessura segura real depende da relação de aspecto (altura/espessura), da rigidez da peça como um todo e do alcance da ferramenta necessário. Se o seu projeto exigir paredes muito finas, considere adicionar reforços, nervuras ou uma base mais espessa para apoiar a parede durante a usinagem. Além disso, evite paredes altas e finas sem suporte; eles vibrarão e produzirão um acabamento superficial ruim.
Cantos Internos e Raios
Os cantos internos são usinados com fresas de topo, que produzem um raio igual ao raio da ferramenta. Um canto interno agudo (90° com raio zero) é impossível sem uma operação separada (por exemplo, EDM) ou usando uma ferramenta menor que aumenta o tempo de usinagem e pode trepidar.
- Diretriz geral : Especifique um raio de canto interno de pelo menos 1/3 da profundidade do bolsão ou um mínimo de 0,5–1,0 mm para bolsões rasos.
- Abordagem preferida : Use um raio igual ao diâmetro padrão da ferramenta (por exemplo, 3 mm, 4 mm, 6 mm, 8 mm, 10 mm) para permitir o uso de uma fresa de topo rígida.
- Evitar : Especificar um raio menor que a profundidade/20, pois isso força uma ferramenta longa e delgada.
Se um canto vivo for funcionalmente necessário, considere adicionar uma pequena ranhura de alívio ou corte inferior (ranhura em T) que pode ser usinado separadamente. Muitos engenheiros ignoram que o modelo CAD muitas vezes mostra um canto agudo, mas na realidade, um raio pequeno (0,1–0,2 mm) é aceitável para a maioria das aplicações e melhora muito a usinabilidade.
Profundidade do bolso e design de cavidade
Os bolsões profundos aumentam o tempo de usinagem porque a ferramenta deve ser retraída e avançada em pequenos passos (picar) para limpar os cavacos e evitar a deflexão da ferramenta. Quanto mais profundo o bolsão, maior será o balanço da ferramenta, o que reduz a rigidez e o acabamento superficial.
- Regra geral : Mantenha a profundidade do bolsão inferior a 3x o diâmetro da ferramenta para desbaste eficiente. Para acabamento, a profundidade pode ser de até 5x o diâmetro com avanços mais lentos.
- Reduzir a profundidade : Se possível, projete a peça como um bolso mais raso com uma tampa ou inserção separada.
- Use bolsos aliviados : Considere pisar no fundo do bolsão ou adicionar um ângulo de saída (por exemplo, 0,5°) se a função permitir, para melhorar o acesso à ferramenta.
- Evacuação de cavacos : Bolsos profundos e estreitos (em forma de fenda) são os piores. Se for inevitável, forneça furos passantes ou ranhuras para refrigeração e remoção de cavacos.

Projeto e tolerâncias de furos
Os furos são uma das características mais comuns em peças usinadas. Os parâmetros de projeto – diâmetro, profundidade, tolerância e localização – afetam significativamente o custo de usinagem.
- Tamanhos de furo padrão : Use tamanhos que correspondam às brocas e alargadores padrão (por exemplo, 3, 4, 5, 6, 8, 10, 12 mm ou equivalentes imperiais). Tamanhos fora do padrão podem exigir ferramentas especiais.
- Relação profundidade-diâmetro : Para furos com profundidade superior a 4–5x o diâmetro, a remoção de cavacos se torna difícil e a furação profunda (com pica-pau) aumenta o tempo de ciclo. Para furos muito profundos (10x+), pode ser necessária uma perfuração especializada com canhão.
- Tolerância : Especifique tolerâncias restritas apenas em furos que exijam ajustes precisos (por exemplo, H7, H6). Para furos de folga, use tolerância ISO H13 ou similar. Cada furo com tolerância rigorosa aumenta o tempo de inspeção e potencial retrabalho.
- Posicionamento do furo : Faça os furos simetricamente e com distâncias generosas até as bordas (mínimo 1x de diâmetro da borda, de preferência 1,5x) para evitar distorções e simplificar a fixação.
Roscas e cortes inferiores
As roscas são normalmente usinadas por rosqueamento com macho (interno) ou rosqueamento de ponto único (externo). Recomendações de projeto:
- Use tamanhos de rosca padrão (M3, M4, M5, M6, M8, etc.) para evitar machos personalizados.
- Forneça folga de desvio da rosca (por exemplo, um chanfro ou rebaixo no início e uma ranhura de alívio na parte inferior).
- Para furos cegos, deixe pelo menos 1,5x a profundidade do passo além da rosca do macho.
- Os cortes inferiores (ranhuras internas) requerem ferramentas especiais ou uma operação secundária. Evite, se possível, ou projete com uma largura de ranhura padrão.
Tolerâncias e acabamento superficial – como especificá-los corretamente
Um erro comum é o excesso de tolerância. Muitos desenhos especificam ±0,1 mm ou mesmo ±0,05 mm em todas as dimensões, mesmo aquelas que não são críticas. Isso aumenta o custo sem melhorar a função.
- Tolerância típica de usinagem CNC : ±0,125 mm (±0,005 pol.) para dimensões gerais. Tolerâncias mais restritas de ±0,025 mm (±0,001 pol.) são alcançáveis, mas aumentam os custos devido à usinagem mais lenta, ao controle do desgaste da ferramenta e à inspeção.
- Aplicação de tolerância seletiva : Identifique as 2–3 dimensões críticas que afetam o ajuste, a função ou a montagem. Aplique tolerâncias restritas apenas a esses. Marque todas as outras dimensões com uma nota de tolerância geral (por exemplo, ISO 2768-m ou ISO 2768-f).
- Tolerâncias geométricas (GD&T) : Use planicidade, paralelismo e tolerâncias de posição quando necessário, mas certifique-se de que sejam realistas em relação ao tamanho e configuração da peça. Evite o acúmulo de tolerâncias múltiplas.
- Rugosidade superficial : O acabamento de usinagem padrão é Ra 1,6–3,2 μm (63–125 μin). Para superfícies de vedação ou ajustes deslizantes, pode ser necessário Ra 0,8 μm (32 μin). A retificação ou polimento pode atingir Ra 0,2 μm, mas a um custo muito mais alto. Especifique apenas um acabamento fino em superfícies funcionais.
Incluir um símbolo de acabamento superficial no desenho para superfícies críticas; caso contrário, deixe uma nota geral como “Todas as superfícies Ra 3,2 μm, salvo especificação em contrário.”

Seleção de materiais e sua influência no design
O material não determina apenas as propriedades mecânicas, mas também as tolerâncias alcançáveis, a espessura mínima da parede, o acabamento superficial e o desgaste da ferramenta. Aqui está uma breve visão geral dos materiais CNC comuns do ponto de vista do design:
- Alumínio (6061, 7075) : Excelente usinabilidade, baixas forças de corte, alta condutividade térmica. Permite paredes finas e tolerâncias estreitas. Ideal para geometrias e protótipos complexos.
- Aço inoxidável (304, 316) : Mais duro, endurece durante o corte. Requer configurações rígidas, ferramentas afiadas e velocidades mais lentas. Projete para cantos com raios maiores e evite recursos profundos e finos.
- Aço Carbono (1018, 1045) : Boa usinabilidade, mas mais pesado. Regras de projeto semelhantes às do aço inoxidável, mas um pouco mais fáceis de trabalhar. Cuidado com furos profundos e paredes finas.
- Latão (C360, C260) : Excelente usinabilidade, baixo desgaste da ferramenta. Pode obter um acabamento superficial fino. Macio; tenha cuidado com paredes finas que podem deformar-se sob fixação.
- Plásticos (Delrin, Nylon, PEEK) : Baixo ponto de fusão; o acúmulo de calor pode causar manchas ou derretimento. Use ferramentas afiadas e líquido refrigerante adequado. Paredes finas podem deformar; os raios internos devem ser maiores para evitar concentrações de tensão.
- Titânio (Grau 2, 5) : Extremamente difícil de usinar (baixa condutividade térmica, alta resistência). Requer configurações rígidas, velocidades reduzidas e raios generosos. Alto custo; evite tolerâncias rígidas, a menos que seja essencial.
Ao selecionar um material para usinagem CNC, considere não apenas os requisitos da peça final, mas também a facilidade de usinagem. Se você tiver flexibilidade, o alumínio costuma ser a escolha mais econômica para peças complexas. Para profissionais de compras, conhecer a usinabilidade do material ajuda a avaliar a capacidade do fornecedor e estimar os prazos de entrega.
Reduzindo configurações de usinagem por meio de design inteligente
Cada vez que uma peça precisa ser invertida, girada ou movida para uma máquina diferente, o tempo de configuração aumenta e o risco de acúmulo de tolerância aumenta. O número de configurações está diretamente relacionado ao custo.
- Projeto para usinagem unilateral : Coloque todos os recursos críticos em um lado da peça. Use furos passantes em vez de furos cegos em lados opostos.
- Use datums e superfícies de referência : Certifique-se de que a primeira configuração inclua uma superfície plana e usinada que possa ser usada como referência para configurações subsequentes.
- Minimize cortes inferiores e recursos posteriores : Os recursos na parte inferior da peça normalmente requerem uma segunda configuração ou uma ferramenta especializada (por exemplo, uma cabeça em ângulo reto). Redesenhe para trazer recursos para superfícies acessíveis.
- Considere a usinagem de 5 eixos : Para peças complexas que exigem vários recursos angulares, o 5 eixos pode reduzir as configurações de 3–5 para 1–2. No entanto, a usinagem de 5 eixos é mais cara por hora, portanto, equilibre a economia com a taxa mais alta.
- Simetria : Projete recursos simétricos para que a peça possa ser usinada do mesmo lado, reduzindo a necessidade de reorientação.
Uma boa regra prática: se uma peça exigir mais de 3 configurações, discuta com seu parceiro de usinagem se um redesenho ou um processo diferente (por exemplo, 5 eixos ou fresamento-torno) poderia consolidar as operações.
Como preparar desenhos e modelos 3D para usinagem CNC
Uma comunicação clara entre o projetista, a equipe de compras e a oficina mecânica é essencial. Aqui estão os principais elementos de um pacote de RFQ completo:
- Modelo 3D (STEP, IGES ou CAD nativo) : Sempre forneça um modelo 3D para geração de percurso. Arquivos STL não são ideais; use STEP (.stp) para máxima compatibilidade.
- Desenho 2D com dimensões críticas : Embora o software CAM possa extrair dimensões do modelo, um desenho 2D com tolerâncias, símbolos de acabamento superficial, legendas de rosca e notas gerais ainda é o padrão da indústria para comunicar requisitos. Certifique-se de que o desenho inclua um bloco de título, especificação de material e revisão.
- Grau e condição do material : Especifique a liga e a têmpera exatas (por exemplo, aço ferramenta 6061-T6, 304L, A2). Isso afeta a usinabilidade e as propriedades finais.
- Notas de tolerância : Use um padrão de tolerância geral (por exemplo, ISO 2768-mK) e marque as dimensões críticas individualmente.
- Requisitos de acabamento de superfície : Indique valores de Ra para superfícies funcionais. Para superfícies não funcionais, omita ou indique “como usinado.”
- Especificações de rosca : Inclua classe de rosca (por exemplo, 6H para interna, 6g para externa), profundidade e qualquer desvio ou relevo necessário.
- Quantidade e embalagem : Indique se as peças devem ser entregues limpas, rebarbadas e embaladas individualmente ou embaladas a granel.
Os profissionais de compras devem revisar o projeto com o engenheiro antes de enviar a RFQ. Procure: tolerâncias ausentes, cantos internos afiados, bolsões profundos com mais de 10x de diâmetro, paredes finas com menos de 1 mm e tamanhos de rosca fora do padrão. Solicitar antecipadamente à oficina mecânica uma revisão do DFM pode economizar tempo e dinheiro.
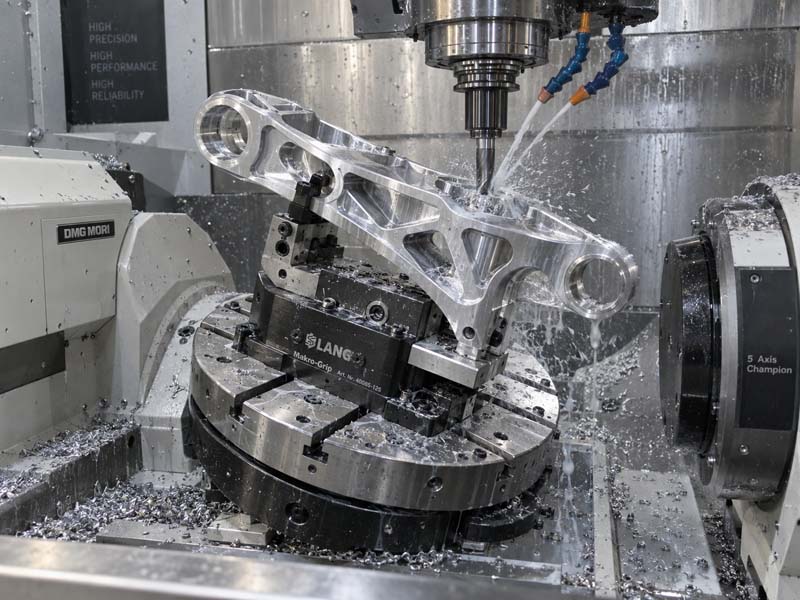
Ao aplicar essas diretrizes de projeto, os engenheiros podem criar peças mais fáceis de fabricar, mais rápidas de produzir e com custo mais baixo, sem comprometer a função. Os profissionais de compras podem usar esses princípios para avaliar projetos, desafiar tolerâncias desnecessárias e selecionar parceiros de usinagem qualificados. Em última análise, a colaboração entre design e fabricação – começando na prancheta – é o que separa um projeto de baixo risco e custo-benefício de outro que enfrenta atrasos, altas taxas de refugo e estouros de orçamento.
Lembre-se: o projeto mais eficiente não é aquele com o peso mais leve ou a geometria mais complexa, mas aquele que pode ser usinado de forma confiável, inspecionado rapidamente e montado sem retrabalho. Tenha em mente a ferramenta, respeite o material e pergunte sempre: “Esse recurso poderia ser simplificado?”