

Beim Entwerfen von Teilen für die CNC-Bearbeitung geht es nicht nur um die Funktion. Ein scheinbar kleines Detail – eine scharfe Innenecke, eine dünne Wand, eine unnötig enge Toleranz – kann ein einfaches Teil in ein teures, risikoreiches Projekt verwandeln. Ingenieure und Beschaffungsfachleute müssen gleichermaßen verstehen, wie sich Geometrie-, Material- und Spezifikationsentscheidungen auf den Fertigungsprozess, die Anzahl der Aufspannungen, die Werkzeuglebensdauer, die Ausschussrate und letztendlich auf die Endkosten und die Durchlaufzeit auswirken.
Dieser Leitfaden bietet praktische Designrichtlinien, die auf realen Bearbeitungsbeschränkungen basieren. Es richtet sich an Konstrukteure, die ihre Modelle für die Fertigung optimieren möchten, und an Beschaffungs- und Beschaffungsexperten, die Entwürfe bewerten, mit Lieferanten kommunizieren und während der Angebotserstellung und Produktion fundierte Entscheidungen treffen müssen.
Warum sich Konstruktionsentscheidungen direkt auf die CNC-Bearbeitungskosten auswirken
Die Kosten für die CNC-Bearbeitung werden von drei Hauptfaktoren bestimmt: Maschinenzeit, Einrichtungskomplexität und Werkzeugausstattung . Jede Designentscheidung beeinflusst eine oder mehrere davon.
- Maschinenzeit steigt mit der Menge des Materialabtrags, der Anzahl der Werkzeugwechsel und der Notwendigkeit kleinerer Zustellungen oder langsamerer Vorschübe aufgrund von Vibrationen oder Durchbiegung.
- Komplexität der Einrichtung steigt, wenn ein Teil nicht in einer Aufspannung bearbeitet werden kann. Jede zusätzliche Einrichtung erhöht die Ausrichtungszeit, die potenzielle Toleranzhäufigkeit und die Vorrichtungskosten.
- Werkzeuge Dazu gehören die Anzahl der erforderlichen unterschiedlichen Werkzeuge, der Bedarf an Spezialwerkzeugen mit großer Reichweite oder kleinem Durchmesser sowie die Verschleißrate, die durch abrasive Materialien oder unterbrochene Schnitte verursacht wird.
Wenn eine Konstruktion den Maschinisten dazu zwingt, besonders lange Schaftfräser, mehrere Werkstückhaltelösungen oder enge Toleranzen auf unkritischen Oberflächen zu verwenden, können sich die Kosten ohne funktionellen Nutzen verdoppeln oder verdreifachen. Das Ziel eines guten Design for Manufacturability (DFM) ist es, die geforderte Funktion mit einem möglichst einfachen Bearbeitungsprozess zu erreichen.
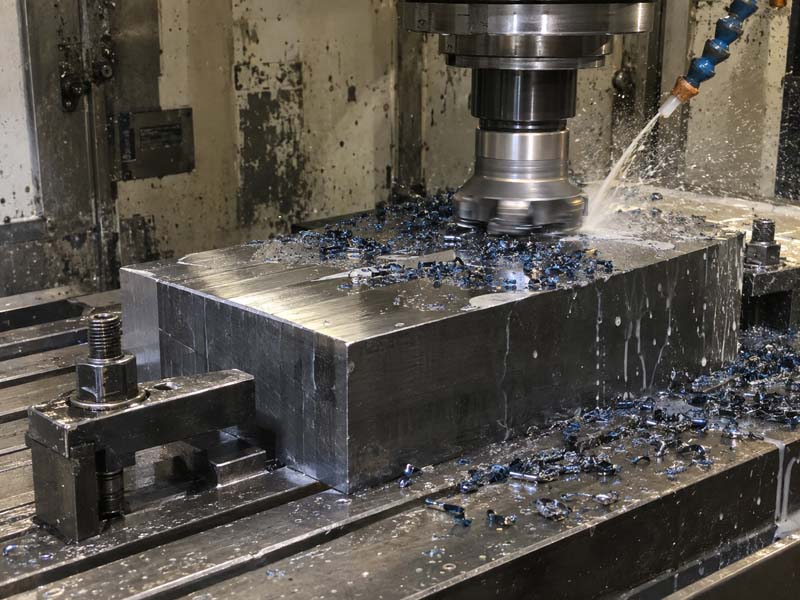
Kritische Designparameter, die sich auf die Bearbeitbarkeit auswirken
Wandstärke
Dünne Wände sind eine der häufigsten Ursachen für Bearbeitungsschwierigkeiten. Mit abnehmender Wandstärke wird das Teil weniger steif und Schnittkräfte können zu Durchbiegung, Vibration (Rattern) und sogar bleibender Verformung führen. Die empfohlene Mindestwandstärke hängt vom Material und der Strukturhöhe ab:
- Aluminium : 0,5–0,8 mm für Wände mit geringer Höhe (unter 10 mm); 0,8–1,5 mm für Wände bis 25 mm.
- Edelstahl : 1,0–1,5 mm für kurze Wände; 1,5–2,5 mm für mittlere Höhen.
- Stahl : 1,0–2,0 mm typisch; Bei tiefen Wänden ist eine größere Dicke erforderlich.
- Messing / Kupfer : ähnlich wie Aluminium, jedoch anfälliger für Gratbildung.
- Kunststoffe (z. B. Delrin, Nylon) : 1,0–2,0 mm; Wärmeausdehnung kann zu Verformungen führen.
Dies sind allgemeine Hinweise. Die tatsächliche sichere Dicke hängt vom Seitenverhältnis (Höhe/Dicke), der Steifigkeit des Gesamtteils und der erforderlichen Werkzeugreichweite ab. Wenn Ihr Entwurf sehr dünne Wände erfordert, sollten Sie das Hinzufügen von Zwickeln, Rippen oder einer dickeren Basis in Betracht ziehen, um die Wand während der Bearbeitung zu stützen. Vermeiden Sie außerdem hohe, nicht unterstützte, dünne Wände. Sie vibrieren und erzeugen eine schlechte Oberflächengüte.
Innenecken und Radien
Innenecken werden mit Schaftfräsern bearbeitet, die einen Radius erzeugen, der dem Werkzeugradius entspricht. Eine scharfe Innenecke (90° mit Nullradius) ist ohne einen separaten Arbeitsgang (z. B. Erodieren) oder die Verwendung eines kleineren Werkzeugs, das die Bearbeitungszeit verlängert und zu Rattern führen kann, nicht möglich.
- Allgemeine Richtlinie : Geben Sie einen Inneneckenradius von mindestens 1/3 der Taschentiefe oder mindestens 0,5–1,0 mm für flache Taschen an.
- Bevorzugter Ansatz : Verwenden Sie einen Radius, der einem Standardwerkzeugdurchmesser entspricht (z. B. 3 mm, 4 mm, 6 mm, 8 mm, 10 mm), um die Verwendung eines starren Schaftfräsers zu ermöglichen.
- Vermeiden : Geben Sie einen Radius an, der kleiner als die Tiefe/20 ist, da dies ein langes, schlankes Werkzeug erfordert.
Wenn funktionell eine scharfe Ecke erforderlich ist, sollten Sie das Hinzufügen einer kleinen Entlastungsnut oder Hinterschneidung (T-Nut) in Betracht ziehen, die separat bearbeitet werden kann. Viele Ingenieure übersehen, dass das CAD-Modell oft eine scharfe Ecke aufweist, aber in Wirklichkeit ist ein kleiner Radius (0,1–0,2 mm) für die meisten Anwendungen akzeptabel und verbessert die Bearbeitbarkeit erheblich.
Taschentiefe und Hohlraumdesign
Tiefe Taschen verlängern die Bearbeitungszeit, da das Werkzeug in kleinen Schritten zurückgezogen und vorgeschoben werden muss (Tippen), um Späne zu entfernen und eine Werkzeugablenkung zu verhindern. Je tiefer die Tasche ist, desto länger ist der Werkzeugüberstand, was die Steifigkeit und Oberflächengüte verringert.
- Allgemeine Regel : Halten Sie die Taschentiefe für eine effiziente Schruppbearbeitung auf weniger als das Dreifache des Werkzeugdurchmessers. Beim Schlichten kann die Tiefe bei langsameren Vorschüben bis zum Fünffachen des Durchmessers betragen.
- Tiefe reduzieren : Gestalten Sie das Teil nach Möglichkeit als flachere Tasche mit separater Abdeckung oder Einlage.
- Benutzen Sie ausgesparte Taschen : Erwägen Sie eine Abstufung des Taschenbodens oder das Hinzufügen eines Entformungswinkels (z. B. 0,5°), wenn die Funktion dies zulässt, um den Zugang zum Werkzeug zu verbessern.
- Spanabfuhr : Am schlimmsten sind tiefe, schmale Taschen (schlitzartig). Wenn es unvermeidbar ist, sorgen Sie für Durchgangslöcher oder Schlitze für Kühlmittel und Spanabfuhr.

Lochdesign und Toleranzen
Löcher sind eines der häufigsten Merkmale in bearbeiteten Teilen. Die Konstruktionsparameter – Durchmesser, Tiefe, Toleranz und Position – wirken sich erheblich auf die Bearbeitungskosten aus.
- Standardlochgrößen : Verwenden Sie Größen, die Standardbohrern und Reibahlen entsprechen (z. B. 3, 4, 5, 6, 8, 10, 12 mm oder imperiale Äquivalente). Für nicht standardmäßige Größen sind möglicherweise Spezialwerkzeuge erforderlich.
- Verhältnis von Tiefe zu Durchmesser : Bei Löchern, die tiefer als das 4- bis 5-fache des Durchmessers sind, wird die Spanentfernung schwierig und das Tieflochbohren (mit Tieflochbohren) erhöht die Zykluszeit. Für sehr tiefe Löcher (10x+) sind möglicherweise spezielle Tieflochbohrungen erforderlich.
- Toleranz : Geben Sie nur enge Toleranzen für Löcher an, die präzise Passungen erfordern (z. B. H7, H6). Für Durchgangslöcher verwenden Sie ISO-Toleranz H13 oder ähnliches. Jedes Loch mit engen Toleranzen erhöht die Prüfzeit und die mögliche Nacharbeit.
- Lochpositionierung : Platzieren Sie Löcher symmetrisch und mit großzügigem Abstand zu den Kanten (mindestens 1x Durchmesser vom Rand, vorzugsweise 1,5x), um Verzerrungen zu vermeiden und die Befestigung zu vereinfachen.
Gewinde und Hinterschnitte
Gewinde werden typischerweise durch Gewindeschneiden (innen) oder Einpunktgewindeschneiden (außen) bearbeitet. Designempfehlungen:
- Verwenden Sie Standardgewindegrößen (M3, M4, M5, M6, M8 usw.), um kundenspezifische Gewindebohrer zu vermeiden.
- Sorgen Sie für Gewindeauslaufspiel (z. B. eine Fase oder Senkung am Anfang und eine Entlastungsnut am Boden).
- Lassen Sie bei Sacklöchern für den Gewindebohrer mindestens das 1,5-fache der Steigungstiefe über das Gewinde hinaus.
- Hinterschnitte (Innennuten) erfordern Spezialwerkzeuge oder einen Nachbearbeitungsschritt. Wenn möglich vermeiden oder mit einer Standardnutbreite konstruieren.
Toleranzen und Oberflächenbeschaffenheit – wie man sie richtig angibt
Ein häufiger Fehler ist Übertoleranz. Viele Zeichnungen geben für jede Abmessung ±0,1 mm oder sogar ±0,05 mm an, auch für die unkritischen. Dies erhöht die Kosten, ohne die Funktion zu verbessern.
- Typische CNC-Bearbeitungstoleranz : ±0,125 mm (±0,005 Zoll) für allgemeine Abmessungen. Engere Toleranzen von ±0,025 mm (±0,001 Zoll) sind erreichbar, erhöhen jedoch die Kosten aufgrund langsamerer Bearbeitung, Werkzeugverschleißkontrolle und Inspektion.
- Selektive Toleranzanwendung : Identifizieren Sie die zwei bis drei kritischen Abmessungen, die sich auf Passform, Funktion oder Montage auswirken. Wenden Sie hier nur enge Toleranzen an. Markieren Sie alle anderen Maße mit einem allgemeinen Toleranzhinweis (z. B. ISO 2768-m oder ISO 2768-f).
- Geometrische Toleranzen (GD&T) : Verwenden Sie bei Bedarf Ebenheits-, Parallelitäts- und Positionstoleranzen, stellen Sie jedoch sicher, dass diese im Verhältnis zur Teilegröße und zum Aufbau realistisch sind. Vermeiden Sie die Anhäufung mehrerer Toleranzen.
- Oberflächenrauheit : Die Standardbearbeitungsgüte beträgt Ra 1,6–3,2 μm (63–125 μin). Für Dichtflächen oder Gleitpassungen kann ein Ra von 0,8 μm (32 μin) erforderlich sein. Durch Schleifen oder Polieren kann ein Ra von 0,2 μm erreicht werden, allerdings zu deutlich höheren Kosten. Geben Sie bei Funktionsflächen nur ein feines Finish an.
Fügen Sie für kritische Oberflächen ein Oberflächenbeschaffenheitssymbol in die Zeichnung ein. Andernfalls hinterlassen Sie eine allgemeine Notiz wie „Alle Oberflächen Ra 3,2 μm, sofern nicht anders angegeben.“”

Materialauswahl und ihr Einfluss auf das Design
Das Material bestimmt nicht nur die mechanischen Eigenschaften, sondern auch die erreichbaren Toleranzen, die Mindestwandstärke, die Oberflächenbeschaffenheit und den Werkzeugverschleiß. Hier finden Sie einen kurzen Überblick über gängige CNC-Materialien aus gestalterischer Sicht:
- Aluminium (6061, 7075) : Hervorragende Bearbeitbarkeit, geringe Schnittkräfte, hohe Wärmeleitfähigkeit. Ermöglicht dünne Wände und enge Toleranzen. Ideal für komplexe Geometrien und Prototypen.
- Edelstahl (304, 316) : Härter, verfestigt sich beim Schneiden. Erfordert starre Aufbauten, scharfe Werkzeuge und langsamere Geschwindigkeiten. Entwerfen Sie Ecken mit größerem Radius und vermeiden Sie tiefe, dünne Merkmale.
- Kohlenstoffstahl (1018, 1045) : Gute Bearbeitbarkeit, aber schwerer. Ähnliche Designregeln wie bei Edelstahl, jedoch etwas einfacher bei der Werkzeugbestückung. Vorsicht bei tiefen Löchern und dünnen Wänden.
- Messing (C360, C260) : Hervorragende Bearbeitbarkeit, geringer Werkzeugverschleiß. Kann eine feine Oberflächengüte erzielen. Weich; Seien Sie vorsichtig bei dünnen Wänden, die sich beim Spannen verformen können.
- Kunststoffe (Delrin, Nylon, PEEK) : Niedriger Schmelzpunkt; Hitzestau kann zum Verschmieren oder Schmelzen führen. Verwenden Sie scharfe Werkzeuge und ausreichend Kühlmittel. Dünne Wände können sich verziehen; Innenradien sollten größer sein, um Spannungskonzentrationen zu vermeiden.
- Titan (Grad 2, 5) : Äußerst schwierig zu bearbeiten (geringe Wärmeleitfähigkeit, hohe Festigkeit). Erfordert starre Aufbauten, reduzierte Geschwindigkeiten und großzügige Radien. Hohe Kosten; Vermeiden Sie enge Toleranzen, es sei denn, dies ist unbedingt erforderlich.
Berücksichtigen Sie bei der Auswahl eines Materials für die CNC-Bearbeitung nicht nur die endgültigen Anforderungen an das Teil, sondern auch die einfache Bearbeitung. Wenn Sie über die nötige Flexibilität verfügen, ist Aluminium für komplexe Teile oft die kostengünstigste Wahl. Für Beschaffungsexperten hilft die Kenntnis der Bearbeitbarkeit des Materials dabei, die Leistungsfähigkeit des Lieferanten zu beurteilen und Durchlaufzeiten abzuschätzen.
Reduzierung der Bearbeitungsaufwände durch intelligentes Design
Jedes Mal, wenn ein Teil gewendet, gedreht oder auf eine andere Maschine verschoben werden muss, erhöht sich die Rüstzeit und das Risiko einer Toleranzüberschreitung steigt. Die Anzahl der Setups steht in direktem Zusammenhang mit den Kosten.
- Ausführung für einseitige Bearbeitung : Platzieren Sie alle wichtigen Merkmale auf einer Seite des Teils. Auf gegenüberliegenden Seiten Durchgangslöcher anstelle von Sacklöchern verwenden.
- Verwenden Sie Bezüge und Referenzflächen : Stellen Sie sicher, dass die erste Einrichtung eine ebene, bearbeitete Oberfläche umfasst, die als Referenz für nachfolgende Einrichtungen verwendet werden kann.
- Minimieren Sie Hinterschnitte und Rückenmerkmale : Merkmale auf der Unterseite des Teils erfordern normalerweise eine zweite Einrichtung oder ein Spezialwerkzeug (z. B. einen rechtwinkligen Kopf). Neugestaltung, um Funktionen auf zugängliche Oberflächen zu bringen.
- Erwägen Sie die 5-Achsen-Bearbeitung : Bei komplexen Teilen, die mehrere Winkelmerkmale erfordern, kann die 5-Achsen-Anordnung die Einrichtung von 3–5 auf 1–2 reduzieren. Allerdings ist die 5-Achsen-Bearbeitung pro Stunde teurer, also wägen Sie die Einsparungen gegen den höheren Tarif ab.
- Symmetrie : Entwerfen Sie symmetrische Merkmale, damit das Teil von derselben Seite bearbeitet werden kann, wodurch die Notwendigkeit einer Neuausrichtung verringert wird.
Eine gute Faustregel: Wenn für ein Teil mehr als drei Aufspannungen erforderlich sind, besprechen Sie mit Ihrem Bearbeitungspartner, ob eine Neukonstruktion oder ein anderer Prozess (z. B. 5-Achsen oder Fräs-Drehen) die Abläufe konsolidieren könnte.
So bereiten Sie Zeichnungen und 3D-Modelle für die CNC-Bearbeitung vor
Eine klare Kommunikation zwischen dem Konstrukteur, dem Beschaffungsteam und der Maschinenwerkstatt ist unerlässlich. Hier sind die Schlüsselelemente eines vollständigen RFQ-Pakets:
- 3D-Modell (STEP, IGES oder natives CAD) : Stellen Sie immer ein 3D-Modell für die Werkzeugweggenerierung bereit. STL-Dateien sind nicht ideal; Verwenden Sie STEP (.stp) für maximale Kompatibilität.
- 2D-Zeichnung mit kritischen Abmessungen : Während CAM-Software Bemaßungen aus dem Modell ziehen kann, ist eine 2D-Zeichnung mit Toleranzen, Oberflächenbeschaffenheitssymbolen, Gewindebeschreibungen und allgemeinen Hinweisen immer noch der Industriestandard für die Kommunikation von Anforderungen. Stellen Sie sicher, dass die Zeichnung ein Schriftfeld, eine Materialspezifikation und eine Revision enthält.
- Materialqualität und Zustand : Geben Sie die genaue Legierung und Härte an (z. B. 6061-T6, 304L, A2-Werkzeugstahl). Dies wirkt sich auf die Bearbeitbarkeit und die Endeigenschaften aus.
- Toleranzhinweise : Verwenden Sie einen allgemeinen Toleranzstandard (z. B. ISO 2768-mK) und markieren Sie kritische Abmessungen einzeln.
- Anforderungen an die Oberflächenbeschaffenheit : Geben Sie Ra-Werte für Funktionsflächen an. Bei nicht funktionellen Oberflächen lassen Sie „wie bearbeitet“ weg oder geben Sie an.”
- Thread-Spezifikationen : Geben Sie die Gewindeklasse (z. B. 6H für Innengewinde, 6g für Außengewinde), die Gewindetiefe und alle erforderlichen Unrundheiten oder Freistiche an.
- Menge und Verpackung : Geben Sie an, ob die Teile gereinigt, entgratet und einzeln verpackt oder lose verpackt geliefert werden sollen.
Beschaffungsexperten sollten den Entwurf mit dem Ingenieur besprechen, bevor sie die Angebotsanfrage senden. Achten Sie auf: fehlende Toleranzen, scharfe Innenecken, tiefe Taschen mit mehr als dem 10-fachen Durchmesser, dünne Wände unter 1 mm und nicht standardmäßige Gewindegrößen. Wenn Sie die Maschinenwerkstatt frühzeitig um eine DFM-Überprüfung bitten, können Sie Zeit und Geld sparen.
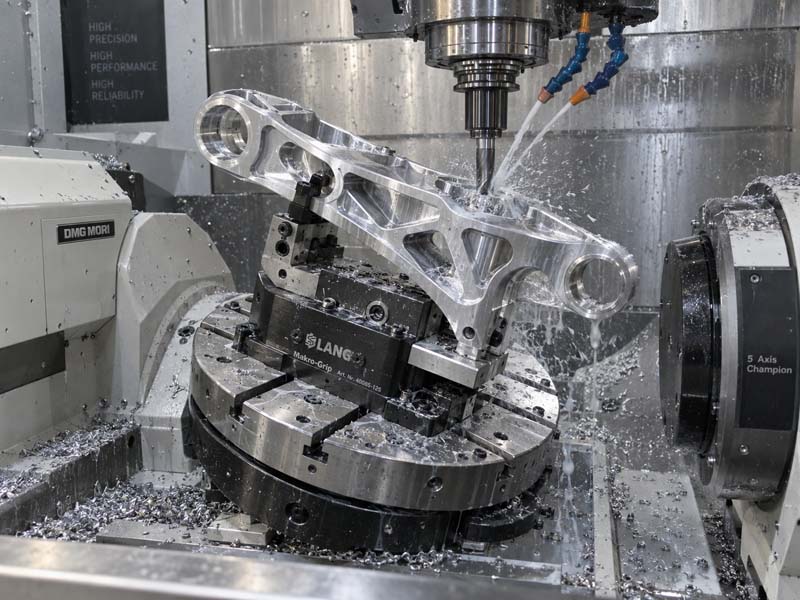
Durch die Anwendung dieser Designrichtlinien können Ingenieure Teile erstellen, die einfacher, schneller und kostengünstiger herzustellen sind, ohne die Funktion zu beeinträchtigen. Beschaffungsexperten können diese Prinzipien nutzen, um Designs zu bewerten, unnötige Toleranzen in Frage zu stellen und qualifizierte Bearbeitungspartner auszuwählen. Letztendlich ist es die Zusammenarbeit zwischen Design und Fertigung – beginnend am Reißbrett –, die ein risikoarmes, kosteneffizientes Projekt von einem Projekt unterscheidet, bei dem es zu Verzögerungen, hohen Ausschussraten und Budgetüberschreitungen kommt.
Denken Sie daran: Das effizienteste Design ist nicht das mit dem geringsten Gewicht oder der komplexesten Geometrie, sondern das Design, das zuverlässig bearbeitet, schnell geprüft und ohne Nacharbeit montiert werden kann. Denken Sie an das Werkzeug, respektieren Sie das Material und fragen Sie immer: „Könnte diese Funktion vereinfacht werden?“”