

Проектирование деталей для обработки на станках с ЧПУ – это не только функциональность. Казалось бы, маленькая деталь — острый внутренний угол, тонкая стенка, неоправданно жесткий допуск — могут превратить простую деталь в дорогостоящий и рискованный проект. Инженерам и специалистам по закупкам необходимо понимать, как выбор геометрии, материала и спецификаций влияет на производственный процесс, количество установов, срок службы инструмента, процент брака и, в конечном итоге, на конечную стоимость и время выполнения заказа.
В этом руководстве представлены практические рекомендации по проектированию, основанные на реальных ограничениях обработки. Оно написано для инженеров-конструкторов, которые хотят оптимизировать свои модели для производства, а также для специалистов по закупкам и снабжению, которым необходимо оценивать проекты, общаться с поставщиками и принимать обоснованные решения во время ценообразования и производства.
Почему проектные решения напрямую влияют на стоимость обработки на станке с ЧПУ
Стоимость обработки на станке с ЧПУ определяется тремя основными факторами: машинное время, сложность настройки и инструменты . Каждое дизайнерское решение влияет на один или несколько из них.
- Машинное время увеличивается с увеличением объема съема материала, количества смен инструмента и необходимости меньших шагов или более медленных подач из-за вибрации или отклонения.
- Сложность настройки повышается, когда деталь не может быть обработана за один зажим. Каждая дополнительная настройка увеличивает время выравнивания, потенциальную совокупность допусков и стоимость приспособления.
- Оснастка включает в себя количество необходимых различных инструментов, потребность в специализированных инструментах с большой досягаемостью или малым диаметром, а также скорость износа, вызванную абразивными материалами или прерывистым резом.
Когда конструкция вынуждает станочника использовать сверхдлинные концевые фрезы, несколько решений для крепления заготовки или жесткие допуски на некритических поверхностях, затраты могут удвоиться или утроиться без какой-либо функциональной выгоды. Целью хорошего проектирования для технологичности (DFM) является достижение требуемой функции с помощью максимально простого процесса обработки.
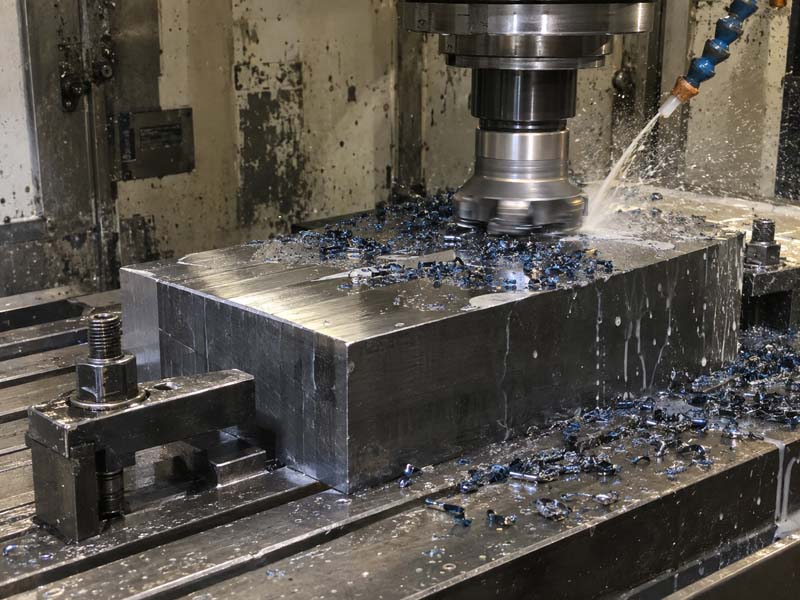
Критические параметры конструкции, влияющие на обрабатываемость
Толщина стены
Тонкие стенки являются одним из наиболее распространенных источников трудностей обработки. По мере уменьшения толщины стенки деталь становится менее жесткой, а силы резания могут вызвать отклонение, вибрацию (дребезг) и даже необратимую деформацию. Минимальная рекомендуемая толщина стены зависит от материала и высоты элемента.:
- Алюминий : 0,5–0,8 мм для стен небольшой высоты (до 10 мм); 0,8–1,5 мм для стенок до 25 мм.
- Нержавеющая сталь : 1,0–1,5 мм для коротких стенок; 1,5–2,5 мм для средней высоты.
- Сталь : обычно 1,0–2,0 мм; для глубоких стен требуется более толстый.
- Латунь/Медь : похож на алюминий, но более склонен к образованию заусенцев.
- Пластмассы (например, делрин, нейлон) : 1,0–2,0 мм; тепловое расширение может привести к деформации.
Это общие ссылки. Фактическая безопасная толщина зависит от соотношения сторон (высота/толщина), жесткости всей детали и требуемого вылета инструмента. Если в вашей конструкции требуются очень тонкие стенки, рассмотрите возможность добавления косынок, ребер или более толстого основания для поддержки стенки во время обработки. Кроме того, избегайте высоких, тонких стен без опор; они будут вибрировать и ухудшать качество поверхности.
Внутренние углы и радиусы
Внутренние углы обрабатываются концевыми фрезами, которые получают радиус, равный радиусу инструмента. Острый внутренний угол (90° с нулевым радиусом) невозможен без отдельной операции (например, электроэрозионной обработки) или использования инструмента меньшего размера, который увеличивает время обработки и может вибрировать.
- Общие рекомендации : Укажите радиус внутреннего угла не менее 1/3 глубины кармана или минимум 0,5–1,0 мм для неглубоких карманов.
- Предпочтительный подход : Используйте радиус, равный стандартному диаметру инструмента (например, 3 мм, 4 мм, 6 мм, 8 мм, 10 мм), чтобы можно было использовать жесткую концевую фрезу.
- Избегать : Укажите радиус меньше, чем глубина/20, так как это потребует использования длинного и тонкого инструмента.
Если острый угол необходим функционально, рассмотрите возможность добавления небольшой рельефной канавки или поднутрения (Т-образного паза), которые можно обработать отдельно. Многие инженеры упускают из виду, что CAD-модель часто имеет острый угол, но на самом деле небольшой радиус (0,1–0,2 мм) приемлем для большинства применений и значительно улучшает обрабатываемость.
Глубина кармана и конструкция полости
Глубокие карманы увеличивают время обработки, поскольку инструмент необходимо втягивать и продвигать небольшими шагами (клевом), чтобы удалить стружку и предотвратить отклонение инструмента. Чем глубже карман, тем длиннее вылет инструмента, что снижает жесткость и качество поверхности.
- Общее правило : Для эффективной черновой обработки глубина кармана должна быть меньше трех диаметров инструмента. При чистовой обработке глубина может достигать 5-кратного диаметра при более медленной подаче.
- Уменьшить глубину : Если возможно, спроектируйте деталь как более мелкий карман с отдельной крышкой или вставкой.
- Используйте рельефные карманы : Рассмотрите возможность сделать ступеньку на дне кармана или добавить угол уклона (например, 0,5°), если функция позволяет, чтобы улучшить доступ к инструменту.
- Эвакуация стружки : Глубокие, узкие карманы (прорезные) – худшие. Если это неизбежно, предусмотрите сквозные отверстия или пазы для подачи СОЖ и зазора стружки.

Конструкция отверстий и допуски
Отверстия являются одним из наиболее распространенных элементов обрабатываемых деталей. Параметры конструкции — диаметр, глубина, допуск и расположение — существенно влияют на стоимость обработки.
- Стандартные размеры отверстий : Используйте размеры, соответствующие стандартным сверлам и разверткам (например, 3, 4, 5, 6, 8, 10, 12 мм или их эквиваленты в британской системе мер). Нестандартные размеры могут потребовать специального инструмента.
- Соотношение глубины и диаметра : Для отверстий диаметром более 4–5 раз удаление стружки становится затруднительным, а сверление глубоких отверстий (с проклевыванием) увеличивает время цикла. Для очень глубоких отверстий (10x+) может потребоваться специальное сверление пистолетом.
- Толерантность : Указывайте жесткие допуски только для отверстий, требующих точной посадки (например, H7, H6). Для отверстий с зазором используйте допуск ISO H13 или аналогичный. Каждое отверстие с жесткими допусками увеличивает время проверки и потенциальную доработку.
- Расположение отверстий : Размещайте отверстия симметрично и на большом расстоянии от краев (минимум 1 диаметр от края, желательно 1,5), чтобы избежать искажений и упростить фиксацию.
Резьба и подрезы
Резьбу обычно обрабатывают нарезанием резьбы (внутренней) или одноточечной (внешней). Рекомендации по дизайну:
- Используйте стандартные размеры резьбы (M3, M4, M5, M6, M8 и т. д.), чтобы избежать использования нестандартных метчиков.
- Обеспечьте зазор для биения резьбы (например, фаску или расточку в начале и рельефную канавку внизу).
- Для глухих отверстий оставьте шаг резьбы не менее чем в 1,5 раза больше глубины резьбы метчика.
- Подрезы (внутренние канавки) требуют специальных инструментов или вторичной операции. По возможности избегайте этого или проектируйте со стандартной шириной канавки.
Допуски и качество поверхности – как их правильно указать
Распространенной ошибкой является чрезмерная толерантность. На многих чертежах указано ±0,1 мм или даже ±0,05 мм для каждого размера, даже для тех, которые не являются критическими. Это увеличивает стоимость без улучшения функциональности.
- Типичный допуск обработки на станке с ЧПУ : ±0,125 мм (±0,005 дюйма) для общих размеров. Более жесткие допуски ±0,025 мм (±0,001 дюйма) достижимы, но увеличивают затраты из-за более медленной обработки, контроля износа инструмента и проверки.
- Применение выборочного допуска : Определите 2–3 критических размера, которые влияют на посадку, функциональность или сборку. Применяйте жесткие допуски только к ним. Отметьте все остальные размеры с указанием общего допуска (например, ISO 2768-m или ISO 2768-f).
- Геометрические допуски (GD&T) : При необходимости используйте плоскостность, параллельность и допуски на положение, но убедитесь, что они реалистичны относительно размера и настройки детали. Избегайте наложения нескольких допусков.
- Шероховатость поверхности : Стандартная степень обработки составляет Ra 1,6–3,2 мкм (63–125 мкдюйм). Для уплотняющих поверхностей или скользящей посадки может потребоваться Ra 0,8 мкм (32 микродюйма). Шлифование или полировка позволяют достичь Ra 0,2 мкм, но стоят гораздо дороже. Чистовую отделку указывайте только на функциональных поверхностях.
Включите на чертеж обозначение шероховатости критически важных поверхностей; в противном случае оставьте общую примечание типа «Все поверхности Ra 3,2 мкм, если не указано иное».”

Выбор материала и его влияние на дизайн
Материал определяет не только механические свойства, но и достижимые допуски, минимальную толщину стенки, качество поверхности и износ инструмента. Вот краткий обзор распространенных материалов с ЧПУ с точки зрения дизайна.:
- Алюминий (6061, 7075) : Отличная обрабатываемость, низкие силы резания, высокая теплопроводность. Допускает тонкие стенки и жесткие допуски. Идеально подходит для сложной геометрии и прототипов.
- Нержавеющая сталь (304, 316) : Твердый, затвердевает при резке. Требует жестких настроек, острых инструментов и более низких скоростей. Проектируйте углы большего радиуса и избегайте глубоких и тонких элементов.
- Углеродистая сталь (1018, 1045) : Хорошая обрабатываемость, но тяжелее. Правила проектирования аналогичны правилам проектирования нержавеющей стали, но с оснасткой немного проще. Уход за глубокими отверстиями и тонкими стенками.
- Латунь (C360, C260) : Отличная обрабатываемость, низкий износ инструмента. Можно добиться идеальной отделки поверхности. Мягкий; будьте осторожны с тонкими стенками, которые могут деформироваться при зажиме.
- Пластмассы (делрин, нейлон, PEEK) : Низкая температура плавления; Нагрев может привести к размазыванию или плавлению. Используйте острые инструменты и достаточное количество охлаждающей жидкости. Тонкие стены могут деформироваться; внутренние радиусы должны быть больше, чтобы избежать концентрации напряжений.
- Титан (2, 5 класс) : Чрезвычайно сложна в обработке (низкая теплопроводность, высокая прочность). Требует жестких настроек, пониженных скоростей и больших радиусов. Высокая стоимость; избегайте жестких допусков, если это не является необходимым.
При выборе материала для обработки на станке с ЧПУ учитывайте не только конечные требования к детали, но и простоту обработки. Если у вас есть гибкость, алюминий часто является наиболее экономичным выбором для сложных деталей. Специалистам по закупкам знание обрабатываемости материала помогает оценить возможности поставщика и время выполнения заказа.
Сокращение количества операций обработки благодаря интеллектуальному дизайну
Каждый раз, когда деталь необходимо перевернуть, повернуть или переместить на другой станок, время наладки увеличивается и риск наложения допусков возрастает. Количество установок напрямую коррелирует со стоимостью.
- Конструкция для односторонней обработки : Разместите все важные элементы на одной стороне детали. Используйте сквозные отверстия вместо глухих на противоположных сторонах.
- Использование базовых данных и справочных поверхностей : Убедитесь, что первая настройка включает плоскую обработанную поверхность, которую можно использовать в качестве ориентира для последующих настроек.
- Минимизируйте подрезы и особенности спинки : Элементы на нижней стороне детали обычно требуют второй настройки или специального инструмента (например, угловой головки). Редизайн, чтобы перенести функции на доступные поверхности.
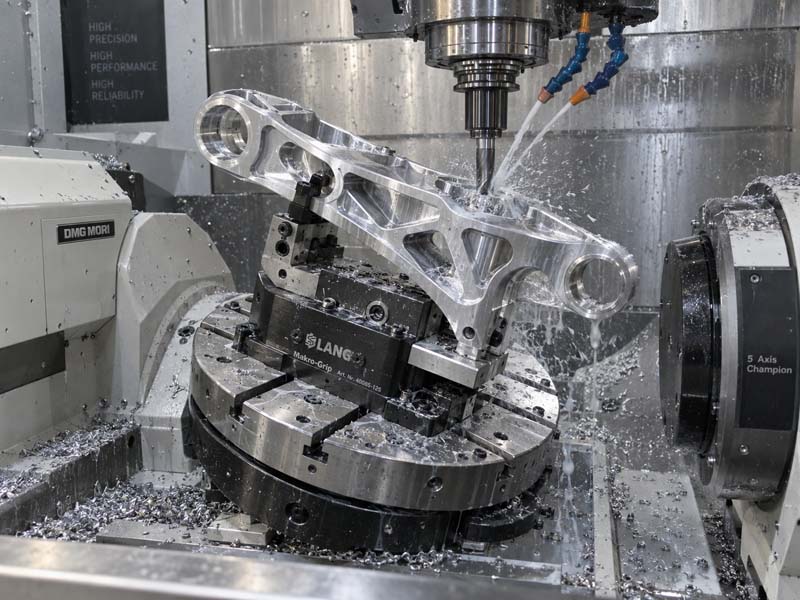
- Рассмотрите возможность 5-осевой обработки : Для сложных деталей, требующих нескольких угловых элементов, 5-осевая обработка может сократить количество установок с 3–5 до 1–2. Однако 5-осевая обработка стоит дороже в час, поэтому сбалансируйте экономию с более высокой ставкой.
- Симметрия : Создавайте симметричные элементы, чтобы деталь можно было обрабатывать с одной и той же стороны, что снижает необходимость переориентации.
Хорошее эмпирическое правило: если для детали требуется более трех установов, обсудите со своим партнером по обработке, может ли модернизация или другой процесс (например, 5-осевой или фрезерный) объединить операции.
Как подготовить чертежи и 3D-модели для обработки на станке с ЧПУ
Четкая связь между проектировщиком, командой закупок и механическим цехом имеет важное значение. Вот ключевые элементы полного пакета запроса предложений.:
- 3D-модель (STEP, IGES или собственная САПР) : Всегда предоставляйте 3D-модель для создания траектории инструмента. Файлы STL не идеальны; используйте STEP (.stp) для максимальной совместимости.
- 2D чертеж с критическими размерами : Хотя программное обеспечение CAM может извлекать размеры из модели, 2D-чертеж с допусками, обозначениями шероховатости поверхности, обозначениями резьбы и общими примечаниями по-прежнему остается отраслевым стандартом для передачи требований. Убедитесь, что чертеж включает в себя основную надпись, спецификацию материала и версию.
- Марка и состояние материала : Укажите точный сплав и состояние (например, 6061-T6, 304L, инструментальная сталь A2). Это влияет на обрабатываемость и конечные свойства.
- Примечания по допускам : Используйте общий стандарт допуска (например, ISO 2768-mK) и отмечайте критические размеры индивидуально.
- Требования к отделке поверхности : Укажите значения Ra для функциональных поверхностей. Для нефункциональных поверхностей опустите или укажите «как обработано».”
- Характеристики резьбы : Укажите класс резьбы (например, 6H для внутренней, 6g для внешней), глубину и необходимое биение или зазор.
- Количество и упаковка : Укажите, должны ли детали поставляться очищенными, без заусенцев и в индивидуальной упаковке или в большой упаковке.
Специалисты по закупкам должны обсудить проект с инженером перед отправкой запроса цен. Ищите: недостающие допуски, острые внутренние углы, глубокие карманы диаметром более 10х, тонкие стенки менее 1 мм и нестандартные размеры резьбы. Заблаговременное обращение в механическую мастерскую для проверки DFM может сэкономить время и деньги.
Применяя эти рекомендации по проектированию, инженеры могут создавать детали, которые легче производить, быстрее производить и которые имеют меньшую стоимость без ущерба для функциональности. Специалисты по закупкам могут использовать эти принципы для оценки проектов, устранения ненужных допусков и выбора квалифицированных партнеров по обработке. В конечном счете, сотрудничество между проектированием и производством, начиная с чертежной доски, — это то, что отличает экономически эффективный проект с низким уровнем риска от проекта, который сталкивается с задержками, высоким процентом брака и перерасходом бюджета.
Помните: самая эффективная конструкция — это не та, которая имеет самый легкий вес или самую сложную геометрию, а та, которую можно надежно обработать, быстро проверить и собрать без переделок. Помните об инструменте, уважайте материал и всегда спрашивайте: «Можно ли упростить эту функцию?”