

El diseño de piezas para mecanizado CNC no se trata solo de función. Un detalle aparentemente pequeño (una esquina interna afilada, una pared delgada, una tolerancia innecesariamente estricta) puede convertir una pieza sencilla en un proyecto costoso y de alto riesgo. Tanto los ingenieros como los profesionales de adquisiciones necesitan comprender cómo las opciones de geometría, material y especificaciones afectan el proceso de fabricación, la cantidad de configuraciones, la vida útil de la herramienta, la tasa de desechos y, en última instancia, el costo final y el tiempo de entrega.
Esta guía proporciona pautas de diseño prácticas basadas en restricciones de mecanizado reales. Está escrito para ingenieros de diseño que desean optimizar sus modelos para la fabricación y para profesionales de adquisiciones y abastecimiento que necesitan evaluar diseños, comunicarse con proveedores y tomar decisiones informadas durante la cotización y la producción.
Por qué las decisiones de diseño afectan directamente el costo del mecanizado CNC
El costo del mecanizado CNC depende de tres factores principales: Tiempo de máquina, complejidad de configuración y herramientas. . Cada decisión de diseño influye en uno o más de estos.
- tiempo de la máquina aumenta con la cantidad de material removido, la cantidad de cambios de herramienta y la necesidad de pasos más pequeños o avances más lentos debido a la vibración o deflexión.
- Complejidad de configuración aumenta cuando una pieza no se puede mecanizar en una sola sujeción. Cada configuración adicional agrega tiempo de alineación, posible acumulación de tolerancias y costo de fijación.
- Estampación incluye la cantidad de herramientas diferentes requeridas, la necesidad de herramientas especializadas de largo alcance o de pequeño diámetro y la tasa de desgaste causada por materiales abrasivos o cortes interrumpidos.
Cuando un diseño obliga al maquinista a utilizar fresas extralargas, múltiples soluciones de sujeción de piezas o tolerancias estrictas en superficies no críticas, el costo puede duplicarse o triplicarse sin ningún beneficio funcional. El objetivo de un buen diseño para la capacidad de fabricación (DFM) es lograr la función requerida con el proceso de mecanizado más simple posible.
Parámetros de diseño críticos que afectan la maquinabilidad
Espesor de la pared
Las paredes delgadas son una de las fuentes más comunes de dificultades de mecanizado. A medida que disminuye el espesor de la pared, la pieza se vuelve menos rígida y las fuerzas de corte pueden provocar deflexión, vibración (vibración) e incluso deformación permanente. El espesor mínimo de pared recomendado depende del material y de la altura del elemento.:
- Aluminio : 0,5–0,8 mm para paredes de baja altura (menos de 10 mm); 0,8–1,5 mm para paredes de hasta 25 mm.
- Acero inoxidable : 1,0–1,5 mm para paredes cortas; 1,5–2,5 mm para alturas medias.
- Acero : 1,0–2,0 mm típico; Se requiere más espesor para paredes profundas.
- Latón / Cobre : Similar al aluminio pero más propenso a sufrir rebabas.
- Plásticos (p. ej., Delrin, nailon) : 1,0 a 2,0 mm; La expansión térmica puede causar deformaciones.
Estas son referencias generales. El espesor seguro real depende de la relación de aspecto (altura/espesor), la rigidez de la pieza general y el alcance de la herramienta requerido. Si su diseño requiere paredes muy delgadas, considere agregar refuerzos, nervaduras o una base más gruesa para soportar la pared durante el mecanizado. Además, evite las paredes delgadas, altas y sin soporte; vibrarán y producirán un acabado superficial deficiente.
Esquinas internas y radios
Las esquinas internas se mecanizan con fresas, que producen un radio igual al radio de la herramienta. Una esquina interna afilada (90° con radio cero) es imposible sin una operación separada (por ejemplo, electroerosión) o usando una herramienta más pequeña que aumenta el tiempo de mecanizado y puede vibrar.
- Directriz general : Especifique un radio de esquina interno de al menos 1/3 de la profundidad de la cavidad, o un mínimo de 0,5 a 1,0 mm para cavidades poco profundas.
- Enfoque preferido : Utilice un radio igual al diámetro de una herramienta estándar (p. ej., 3 mm, 4 mm, 6 mm, 8 mm, 10 mm) para permitir el uso de una fresa rígida.
- Evitar : Especificar un radio menor que la profundidad/20, ya que esto fuerza una herramienta larga y delgada.
Si funcionalmente se requiere una esquina afilada, considere agregar una pequeña ranura de relieve o socavado (ranura en T) que se pueda mecanizar por separado. Muchos ingenieros pasan por alto que el modelo CAD a menudo muestra una esquina afilada, pero en realidad, un radio pequeño (0,1 a 0,2 mm) es aceptable para la mayoría de las aplicaciones y mejora enormemente la maquinabilidad.
Diseño de cavidad y profundidad de bolsillo
Las cavidades profundas aumentan el tiempo de mecanizado porque la herramienta debe retraerse y avanzar en pequeños pasos (picoteo) para eliminar las virutas y evitar la deflexión de la herramienta. Cuanto más profunda es la cavidad, más largo sobresale la herramienta, lo que reduce la rigidez y el acabado de la superficie.
- regla general : Mantenga la profundidad de la cavidad inferior a 3 veces el diámetro de la herramienta para un desbaste eficiente. Para el acabado, la profundidad puede ser de hasta 5 veces el diámetro con avances más lentos.
- Reducir la profundidad : Si es posible, diseñe la pieza como un bolsillo menos profundo con una cubierta o inserto separado.
- Utilice bolsillos aliviados : Considere escalonar el piso de la cavidad o agregar un ángulo de inclinación (p. ej., 0,5°) si la función lo permite, para mejorar el acceso a las herramientas.
- Evacuación de virutas : Los bolsillos profundos y estrechos (en forma de ranuras) son los peores. Si es inevitable, proporcione orificios pasantes o ranuras para el refrigerante y la eliminación de virutas.

Diseño de agujeros y tolerancias
Los agujeros son una de las características más comunes en las piezas mecanizadas. Los parámetros de diseño (diámetro, profundidad, tolerancia y ubicación) afectan significativamente el costo de mecanizado.
- Tamaños de agujeros estándar : Utilice tamaños que correspondan a brocas y escariadores estándar (p. ej., 3, 4, 5, 6, 8, 10, 12 mm o equivalentes imperiales). Los tamaños no estándar pueden requerir herramientas especiales.
- Relación profundidad-diámetro : Para orificios con una profundidad superior a 4 o 5 veces el diámetro, la eliminación de viruta se vuelve difícil y la perforación profunda (con picoteo) aumenta el tiempo del ciclo. Para agujeros muy profundos (10x+), es posible que se requiera perforación con pistola especializada.
- Tolerancia : Especifique tolerancias estrictas únicamente en orificios que requieran ajustes precisos (por ejemplo, H7, H6). Para los orificios de paso, utilice la tolerancia ISO H13 o similar. Cada agujero con tolerancias estrictas añade tiempo de inspección y posibles retrabajos.
- Posicionamiento del agujero : Coloque los orificios simétricamente y con distancias generosas hasta los bordes (mínimo 1x el diámetro desde el borde, preferiblemente 1,5x) para evitar distorsiones y simplificar la fijación.
Hilos y socavados
Las roscas generalmente se mecanizan mediante roscado (interno) o roscado de un solo punto (externo). Recomendaciones de diseño:
- Utilice tamaños de rosca estándar (M3, M4, M5, M6, M8, etc.) para evitar grifos personalizados.
- Deje espacio libre para el descentramiento de la rosca (p. ej., un chaflán o avellanado al inicio y una ranura de alivio en la parte inferior).
- Para agujeros ciegos, deje al menos 1,5 veces la profundidad del paso más allá de la rosca del grifo.
- Los cortes socavados (ranuras internas) requieren herramientas especiales o una operación secundaria. Evítelo si es posible o diseñe con un ancho de ranura estándar.
Tolerancias y acabado superficial: cómo especificarlas correctamente
Un error común es la tolerancia excesiva. Muchos dibujos especifican ±0,1 mm o incluso ±0,05 mm en cada dimensión, incluso aquellas que no son críticas. Esto aumenta el costo sin mejorar la función.
- Tolerancia típica de mecanizado CNC : ±0,125 mm (±0,005 pulg.) para dimensiones generales. Se pueden lograr tolerancias más estrictas de ±0,025 mm (±0,001 in), pero aumentan los costos debido a un mecanizado más lento, control del desgaste de herramientas e inspección.
- Aplicación de tolerancia selectiva : Identifique las 2 o 3 dimensiones críticas que afectan el ajuste, la función o el ensamblaje. Aplique tolerancias estrictas sólo a aquellos. Marque todas las demás dimensiones con una nota de tolerancia general (por ejemplo, ISO 2768-m o ISO 2768-f).
- Tolerancias geométricas (GD&T) : Utilice tolerancias de planitud, paralelismo y posición cuando sea necesario, pero asegúrese de que sean realistas en relación con el tamaño y la configuración de la pieza. Evite la acumulación de múltiples tolerancias.
- Rugosidad de la superficie : El acabado de mecanizado estándar es Ra 1,6–3,2 μm (63–125 μin). Para superficies de sellado o ajustes deslizantes, puede ser necesario Ra 0,8 μm (32 μin). El esmerilado o pulido puede alcanzar Ra 0,2 μm pero a un coste mucho mayor. Sólo especifique un acabado fino en superficies funcionales.
Incluir un símbolo de acabado superficial en el dibujo para superficies críticas; de lo contrario, deje una nota general como “Todas las superficies Ra 3,2 μm a menos que se especifique lo contrario.”

Selección de materiales y su influencia en el diseño
El material no sólo determina las propiedades mecánicas, sino también las tolerancias alcanzables, el espesor mínimo de pared, el acabado de la superficie y el desgaste de la herramienta. A continuación se ofrece una breve descripción general de los materiales CNC comunes desde una perspectiva de diseño.:
- Aluminio (6061, 7075) : Excelente maquinabilidad, bajas fuerzas de corte, alta conductividad térmica. Permite paredes delgadas y tolerancias ajustadas. Ideal para geometrías complejas y prototipos.
- Acero inoxidable (304, 316) : Más duro, se endurece durante el corte. Requiere configuraciones rígidas, herramientas afiladas y velocidades más lentas. Diseñe para esquinas con radios más grandes y evite elementos profundos y delgados.
- Acero al carbono (1018, 1045) : Buena maquinabilidad pero más pesado. Reglas de diseño similares a las del acero inoxidable, pero ligeramente más sencillas en cuanto a herramientas. Cuidado con agujeros profundos y paredes delgadas.
- Latón (C360, C260) : Excelente maquinabilidad, bajo desgaste de herramientas. Puede lograr un acabado superficial fino. Suave; Tenga cuidado con las paredes delgadas que pueden deformarse al sujetarlas.
- Plásticos (Delrin, nailon, PEEK) : Bajo punto de fusión; La acumulación de calor puede provocar manchas o derretimiento. Utilice herramientas afiladas y refrigerante adecuado. Las paredes delgadas pueden deformarse; Los radios internos deben ser mayores para evitar concentraciones de tensiones.
- Titanio (Grado 2, 5) : Extremadamente difícil de mecanizar (baja conductividad térmica, alta resistencia). Requiere configuraciones rígidas, velocidades reducidas y radios generosos. Alto costo; Evite tolerancias estrictas a menos que sea esencial.
Al seleccionar un material para el mecanizado CNC, considere no sólo los requisitos de la pieza final sino también la facilidad de mecanizado. Si tiene flexibilidad, el aluminio suele ser la opción más rentable para piezas complejas. Para los profesionales de adquisiciones, conocer la maquinabilidad del material ayuda a evaluar la capacidad del proveedor y estimar los tiempos de entrega.
Reducción de las configuraciones de mecanizado mediante un diseño inteligente
Cada vez que se debe voltear, rotar o mover una pieza a una máquina diferente, el tiempo de preparación aumenta y el riesgo de acumulación de tolerancia aumenta. El número de configuraciones se correlaciona directamente con el costo.
- Diseño para mecanizado por una cara : Coloque todas las características críticas en un lado de la pieza. Utilice agujeros pasantes en lugar de agujeros ciegos en lados opuestos.
- Utilizar datos de referencia y superficies de referencia. : Asegúrese de que la primera configuración incluya una superficie plana y mecanizada que pueda usarse como referencia para configuraciones posteriores.
- Minimiza los cortes y las características traseras. : Las características en la parte inferior de la pieza generalmente requieren una segunda configuración o una herramienta especializada (por ejemplo, un cabezal en ángulo recto). Rediseño para llevar funciones a superficies accesibles.
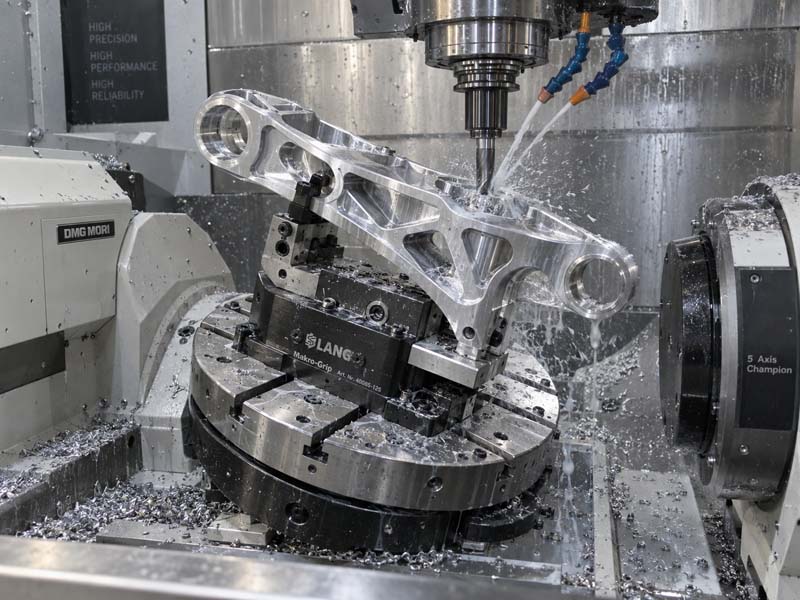
- Considere el mecanizado de 5 ejes : Para piezas complejas que requieren múltiples funciones en ángulo, los 5 ejes pueden reducir las configuraciones de 3 a 5 a 1 a 2. Sin embargo, el mecanizado de 5 ejes es más caro por hora, así que equilibre los ahorros con la tarifa más alta.
- Simetría : Diseñe características simétricas para que la pieza pueda mecanizarse desde el mismo lado, reduciendo la necesidad de reorientación.
Una buena regla general: si una pieza requiere más de 3 configuraciones, analice con su socio de mecanizado si un rediseño o un proceso diferente (por ejemplo, 5 ejes o fresado-torneado) podría consolidar las operaciones.
Cómo preparar dibujos y modelos 3D para mecanizado CNC
Es esencial una comunicación clara entre el diseñador, el equipo de adquisiciones y el taller de maquinaria. Estos son los elementos clave de un paquete completo de RFQ:
- Modelo 3D (STEP, IGES o CAD nativo) : Proporcione siempre un modelo 3D para la generación de trayectorias. Los archivos STL no son ideales; utilice STEP (.stp) para obtener la máxima compatibilidad.
- Dibujo 2D con dimensiones críticas. : Si bien el software CAM puede extraer dimensiones del modelo, un dibujo 2D con tolerancias, símbolos de acabado superficial, anotaciones de roscas y notas generales sigue siendo el estándar de la industria para comunicar los requisitos. Asegúrese de que el dibujo incluya un bloque de título, una especificación del material y una revisión.
- Grado y condición del material : Especifique la aleación y el temple exactos (p. ej., acero para herramientas 6061-T6, 304L, A2). Esto afecta la maquinabilidad y las propiedades finales.
- Notas de tolerancia : Utilice un estándar de tolerancia general (p. ej., ISO 2768-mK) y marque las dimensiones críticas individualmente.
- Requisitos de acabado superficial : Indique los valores de Ra para superficies funcionales. Para superficies no funcionales, omitir o indicar "como mecanizado".”
- Especificaciones del hilo : Incluya la clase de rosca (p. ej., 6H para interna, 6g para externa), profundidad y cualquier descentramiento o relieve requerido.
- Cantidad y embalaje : Indique si las piezas se entregarán limpias, desbarbadas y envueltas individualmente o empaquetadas a granel.
Los profesionales de adquisiciones deben revisar el diseño con el ingeniero antes de enviar la solicitud de cotización. Busque: tolerancias faltantes, esquinas internas afiladas, cavidades profundas de más de 10 veces de diámetro, paredes delgadas de menos de 1 mm y tamaños de rosca no estándar. Solicitar con antelación al taller mecánico una revisión del DFM puede ahorrar tiempo y dinero.
Al aplicar estas pautas de diseño, los ingenieros pueden crear piezas que sean más fáciles de fabricar, más rápidas de producir y de menor costo sin comprometer la función. Los profesionales de adquisiciones pueden utilizar estos principios para evaluar diseños, desafiar tolerancias innecesarias y seleccionar socios de mecanizado calificados. En última instancia, la colaboración entre diseño y fabricación (comenzando desde la mesa de dibujo) es lo que separa un proyecto rentable y de bajo riesgo de uno que enfrenta retrasos, altas tasas de desperdicio y excesos presupuestarios.
Recuerde: el diseño más eficiente no es el que tiene el peso más liviano o la geometría más compleja, sino aquel que puede mecanizarse de manera confiable, inspeccionarse rápidamente y ensamblarse sin repasos. Tenga presente la herramienta, respete el material y pregunte siempre: “¿Se podría simplificar esta característica?”