

Thiết kế các bộ phận cho gia công CNC không chỉ là về chức năng. Một chi tiết tưởng chừng như nhỏ—một góc nhọn bên trong, một bức tường mỏng, dung sai chật hẹp không cần thiết—có thể biến một bộ phận đơn giản thành một dự án tốn kém và có rủi ro cao. Các kỹ sư và chuyên gia thu mua đều cần phải hiểu các lựa chọn hình học, vật liệu và thông số kỹ thuật ảnh hưởng như thế nào đến quá trình sản xuất, số lượng thiết lập, tuổi thọ dụng cụ, tỷ lệ phế liệu và cuối cùng là chi phí và thời gian thực hiện cuối cùng.
Hướng dẫn này cung cấp các hướng dẫn thiết kế thực tế dựa trên các ràng buộc gia công thực tế. Nó được viết dành cho các kỹ sư thiết kế muốn tối ưu hóa mô hình của họ cho hoạt động sản xuất cũng như dành cho các chuyên gia thu mua và tìm nguồn cung ứng cần đánh giá thiết kế, giao tiếp với nhà cung cấp và đưa ra quyết định sáng suốt trong quá trình báo giá và sản xuất.
Tại sao các quyết định thiết kế lại ảnh hưởng trực tiếp đến chi phí gia công CNC
Chi phí gia công CNC được thúc đẩy bởi ba yếu tố chính: thời gian máy, độ phức tạp của việc thiết lập và công cụ . Mọi quyết định thiết kế đều ảnh hưởng đến một hoặc nhiều trong số này.
- Thời gian máy tăng theo lượng loại bỏ vật liệu, số lần thay đổi dụng cụ và nhu cầu bước tiến nhỏ hơn hoặc cấp liệu chậm hơn do rung hoặc lệch.
- Độ phức tạp của thiết lập tăng lên khi một bộ phận không thể được gia công trong một lần kẹp. Mỗi thiết lập bổ sung sẽ bổ sung thêm thời gian căn chỉnh, dung sai tiềm ẩn và chi phí cố định.
- Dụng cụ bao gồm số lượng các công cụ khác nhau được yêu cầu, nhu cầu về các công cụ chuyên dụng có đường kính dài hoặc đường kính nhỏ và tốc độ mài mòn do vật liệu mài mòn hoặc các vết cắt bị gián đoạn.
Khi một thiết kế buộc thợ máy phải sử dụng dao phay ngón cực dài, nhiều giải pháp gia công hoặc dung sai chặt chẽ trên các bề mặt không quan trọng, thì chi phí có thể tăng gấp đôi hoặc gấp ba mà không mang lại bất kỳ lợi ích chức năng nào. Mục tiêu của thiết kế tốt cho khả năng sản xuất (DFM) là đạt được chức năng cần thiết với quy trình gia công đơn giản nhất có thể.
Các thông số thiết kế quan trọng ảnh hưởng đến khả năng gia công
Độ dày của tường
Thành mỏng là một trong những nguồn gây khó khăn gia công phổ biến nhất. Khi độ dày thành giảm, bộ phận đó trở nên kém cứng hơn và lực cắt có thể gây ra độ lệch, độ rung (tiếng kêu) và thậm chí là biến dạng vĩnh viễn. Độ dày thành tối thiểu được đề nghị phụ thuộc vào vật liệu và chiều cao của tính năng:
- Nhôm : 0,5–0,8 mm đối với tường có chiều cao thấp (dưới 10 mm); 0,8–1,5 mm đối với tường lên đến 25 mm.
- Thép không gỉ : 1,0–1,5 mm đối với tường ngắn; 1,5–2,5 mm cho chiều cao trung bình.
- Thép : điển hình là 1,0–2,0 mm; dày hơn cần thiết cho các bức tường sâu.
- Đồng thau / đồng : tương tự như nhôm nhưng dễ bị cháy hơn.
- Nhựa (ví dụ: Delrin, Nylon) : 1,0–2,0 mm; sự giãn nở nhiệt có thể gây cong vênh.
Đây là những tài liệu tham khảo chung. Độ dày an toàn thực tế phụ thuộc vào tỷ lệ khung hình (chiều cao/độ dày), độ cứng của bộ phận tổng thể và tầm với của dụng cụ cần thiết. Nếu thiết kế của bạn yêu cầu thành rất mỏng, hãy cân nhắc thêm miếng lót, gân hoặc đế dày hơn để đỡ tường trong quá trình gia công. Ngoài ra, tránh những bức tường mỏng cao, không được hỗ trợ; chúng sẽ rung và tạo ra bề mặt kém.
Góc bên trong và bán kính
Các góc bên trong được gia công bằng dao phay ngón, tạo ra bán kính bằng bán kính dụng cụ. Góc trong sắc nét (90° với bán kính bằng 0) là không thể nếu không có thao tác riêng (ví dụ EDM) hoặc sử dụng dụng cụ nhỏ hơn làm tăng thời gian gia công và có thể gây ra tiếng kêu.
- Hướng dẫn chung : Chỉ định bán kính góc bên trong ít nhất bằng 1/3 độ sâu của túi hoặc tối thiểu 0,5–1 mm đối với các túi nông.
- Cách tiếp cận ưa thích : Sử dụng bán kính bằng đường kính dụng cụ tiêu chuẩn (ví dụ: 3 mm, 4 mm, 6 mm, 8 mm, 10 mm) để cho phép sử dụng dao phay cứng.
- Tránh xa : Chỉ định bán kính nhỏ hơn độ sâu/20, vì điều này buộc một công cụ dài và mảnh.
Nếu cần có một góc nhọn về mặt chức năng, hãy cân nhắc thêm một rãnh nổi nhỏ hoặc rãnh cắt (khe chữ T) có thể được gia công riêng. Nhiều kỹ sư bỏ qua rằng mô hình CAD thường có góc nhọn, nhưng trên thực tế, bán kính nhỏ (0,1–0,2 mm) có thể chấp nhận được đối với hầu hết các ứng dụng và cải thiện đáng kể khả năng gia công.
Độ sâu túi và thiết kế khoang
Các túi sâu tăng thời gian gia công vì dụng cụ phải được rút lại và tiến lên theo từng bước nhỏ (mổ) để loại bỏ phoi và ngăn ngừa sự lệch dụng cụ. Túi càng sâu thì phần nhô ra của dụng cụ càng dài, điều này làm giảm độ cứng và độ bóng bề mặt.
- Quy tắc chung : Giữ độ sâu hốc nhỏ hơn 3 lần đường kính dụng cụ để gia công thô hiệu quả. Để hoàn thiện, độ sâu có thể lên tới đường kính gấp 5 lần với bước tiến chậm hơn.
- Giảm độ sâu : Nếu có thể, hãy thiết kế bộ phận này thành một túi nông hơn với nắp hoặc miếng đệm riêng biệt.
- Sử dụng túi nhẹ nhõm : Cân nhắc nâng sàn túi hoặc thêm góc nghiêng (ví dụ: 0,5°) nếu chức năng cho phép, để cải thiện khả năng tiếp cận dụng cụ.
- Sơ tán chip : Những túi sâu và hẹp (giống như cái khe) là tồi tệ nhất. Nếu không thể tránh khỏi, hãy cung cấp các lỗ xuyên hoặc khe để làm mát và giải phóng phoi.

Thiết kế lỗ và dung sai
Lỗ là một trong những tính năng phổ biến nhất trong các bộ phận gia công. Các thông số thiết kế—đường kính, độ sâu, dung sai và vị trí—ảnh hưởng đáng kể đến chi phí gia công.
- Kích thước lỗ tiêu chuẩn : Sử dụng các kích cỡ tương ứng với các mũi khoan và mũi doa tiêu chuẩn (ví dụ: 3, 4, 5, 6, 8, 10, 12 mm hoặc tương đương theo hệ Anh). Kích thước không chuẩn có thể yêu cầu dụng cụ đặc biệt.
- Tỷ lệ chiều sâu và đường kính : Đối với các lỗ sâu hơn đường kính 4–5x, việc loại bỏ phoi trở nên khó khăn và việc khoan lỗ sâu (bằng cách mổ) sẽ tăng thêm thời gian chu kỳ. Đối với các lỗ rất sâu (10x+), có thể cần phải khoan súng chuyên dụng.
- Sức chịu đựng : Chỉ xác định dung sai chặt chẽ trên các lỗ yêu cầu lắp chính xác (ví dụ: H7, H6). Đối với các lỗ hở, sử dụng dung sai ISO H13 hoặc tương tự. Mỗi lỗ có dung sai chặt chẽ đều tăng thêm thời gian kiểm tra và khả năng phải làm lại.
- Định vị lỗ : Đặt các lỗ đối xứng và có khoảng cách vừa đủ đến các cạnh (đường kính tối thiểu 1x tính từ cạnh, tốt nhất là 1,5x) để tránh biến dạng và đơn giản hóa việc cố định.
Chủ đề và Undercut
Ren thường được gia công bằng cách ren (bên trong) hoặc ren một điểm (bên ngoài). Đề xuất thiết kế:
- Sử dụng các cỡ ren tiêu chuẩn (M3, M4, M5, M6, M8, v.v.) để tránh các vòi tùy chỉnh.
- Cung cấp khe hở luồng ren (ví dụ: vát mép hoặc lỗ khoét ở đầu và rãnh giảm ở phía dưới).
- Đối với các lỗ mù, chừa độ sâu ít nhất 1,5 lần ngoài ren cho tarô.
- Các đường cắt (rãnh bên trong) yêu cầu các công cụ đặc biệt hoặc thao tác thứ cấp. Tránh nếu có thể, hoặc thiết kế với chiều rộng rãnh tiêu chuẩn.
Dung sai và độ hoàn thiện bề mặt – Cách xác định chúng chính xác
Một sai lầm phổ biến là khoan dung quá mức. Nhiều bản vẽ chỉ định ±0,1 mm hoặc thậm chí ±0,05 mm trên mọi kích thước, ngay cả những kích thước không quan trọng. Điều này làm tăng chi phí mà không cải thiện chức năng.
- Dung sai gia công CNC điển hình : ±0,125 mm (± 0,005 in) cho kích thước chung. Có thể đạt được dung sai chặt chẽ hơn ± 0,025 mm (± 0,001 in) nhưng làm tăng chi phí do gia công chậm hơn, kiểm soát mài mòn dụng cụ và kiểm tra.
- Ứng dụng dung sai chọn lọc : Xác định 2–3 kích thước quan trọng ảnh hưởng đến sự phù hợp, chức năng hoặc lắp ráp. Chỉ áp dụng dung sai chặt chẽ cho những điều đó. Đánh dấu tất cả các kích thước khác bằng ghi chú dung sai chung (ví dụ: ISO 2768-m hoặc ISO 2768-f).
- Dung sai hình học (GD&T) : Sử dụng độ phẳng, độ song song và dung sai vị trí khi cần thiết nhưng đảm bảo chúng thực tế so với kích thước bộ phận và cách thiết lập. Tránh xếp chồng lên nhau nhiều dung sai.
- Độ nhám bề mặt : Độ hoàn thiện gia công tiêu chuẩn là Ra 1,6–3,2 μm (63–125 μin). Để bịt kín các bề mặt hoặc các khớp trượt, có thể cần Ra 0,8 μm (32 μin). Mài hoặc đánh bóng có thể đạt Ra 0,2 μm nhưng với chi phí cao hơn nhiều. Chỉ xác định độ hoàn thiện tốt trên các bề mặt chức năng.
Bao gồm biểu tượng hoàn thiện bề mặt trên bản vẽ cho các bề mặt quan trọng; nếu không, hãy để lại ghi chú chung như “Tất cả các bề mặt Ra 3,2 μm trừ khi có quy định khác.”

Lựa chọn vật liệu và ảnh hưởng của nó đến thiết kế
Vật liệu không chỉ xác định các tính chất cơ học mà còn xác định dung sai có thể đạt được, độ dày thành tối thiểu, độ hoàn thiện bề mặt và độ mòn của dụng cụ. Dưới đây là tổng quan ngắn gọn về các vật liệu CNC phổ biến từ góc độ thiết kế:
- Nhôm (6061, 7075) : Khả năng gia công tuyệt vời, lực cắt thấp, độ dẫn nhiệt cao. Cho phép các bức tường mỏng và dung sai chặt chẽ. Lý tưởng cho các hình học và nguyên mẫu phức tạp.
- Thép không gỉ (304, 316) : Cứng hơn, cứng lại trong quá trình cắt. Yêu cầu thiết lập cứng nhắc, công cụ sắc nét và tốc độ chậm hơn. Thiết kế cho các góc bán kính lớn hơn và tránh các đặc điểm sâu, mỏng.
- Thép Carbon (1018, 1045) : Khả năng gia công tốt nhưng nặng hơn. Quy tắc thiết kế tương tự như thép không gỉ nhưng dễ dàng hơn một chút khi sử dụng dụng cụ. Chăm sóc với các lỗ sâu và thành mỏng.
- Đồng thau (C360, C260) : Khả năng gia công tuyệt vời, độ mòn dụng cụ thấp. Có thể đạt được bề mặt hoàn thiện tốt. Mềm mại; hãy cẩn thận với những bức tường mỏng có thể bị biến dạng khi kẹp.
- Nhựa (Delrin, Nylon, PEEK) : Điểm nóng chảy thấp; sự tích tụ nhiệt có thể gây ra vết bẩn hoặc tan chảy. Sử dụng các dụng cụ sắc bén và chất làm mát vừa đủ. Tường mỏng có thể bị cong vênh; bán kính bên trong phải lớn hơn để tránh sự tập trung ứng suất.
- Titan (Lớp 2, 5) : Rất khó gia công (độ dẫn nhiệt thấp, độ bền cao). Yêu cầu thiết lập cứng nhắc, giảm tốc độ và bán kính rộng. Chi phí cao; tránh dung sai chặt chẽ trừ khi cần thiết.
Khi chọn vật liệu để gia công CNC, không chỉ xem xét các yêu cầu của bộ phận cuối cùng mà còn cả tính dễ gia công. Nếu bạn có sự linh hoạt, nhôm thường là lựa chọn tiết kiệm chi phí nhất cho các bộ phận phức tạp. Đối với các chuyên gia thu mua, việc biết khả năng gia công của vật liệu giúp đánh giá năng lực của nhà cung cấp và ước tính thời gian thực hiện.
Giảm cài đặt gia công thông qua thiết kế thông minh
Mỗi khi một bộ phận phải được lật, xoay hoặc di chuyển sang một máy khác, thời gian thiết lập sẽ tăng lên và rủi ro chồng chất dung sai cũng tăng lên. Số lượng thiết lập tương quan trực tiếp với chi phí.
- Thiết kế gia công một mặt : Đặt tất cả các tính năng quan trọng ở một bên của bộ phận. Sử dụng lỗ xuyên thay vì lỗ mù ở các phía đối diện.
- Sử dụng mốc chuẩn và bề mặt tham chiếu : Đảm bảo thiết lập đầu tiên bao gồm một bề mặt phẳng, được gia công có thể được sử dụng làm tài liệu tham khảo cho các thiết lập tiếp theo.
- Giảm thiểu các tính năng cắt xén và quay lại : Các tính năng ở mặt dưới của bộ phận thường yêu cầu thiết lập thứ hai hoặc một công cụ chuyên dụng (ví dụ: đầu góc vuông). Thiết kế lại để mang lại các tính năng cho các bề mặt có thể truy cập được.
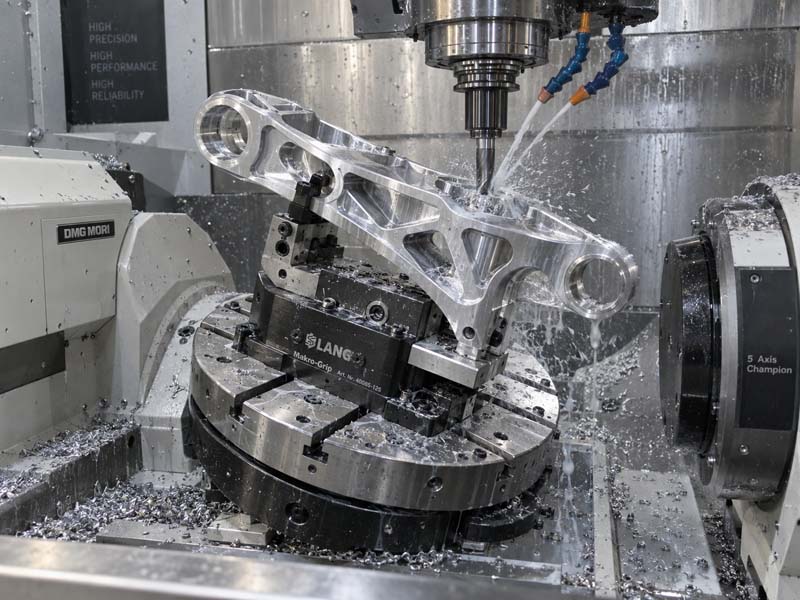
- Xem xét gia công 5 trục : Đối với các bộ phận phức tạp yêu cầu nhiều đặc điểm góc cạnh, 5 trục có thể giảm số lần thiết lập từ 3–5 xuống còn 1–2. Tuy nhiên, gia công 5 trục đắt hơn mỗi giờ, vì vậy hãy cân bằng mức tiết kiệm được với tốc độ cao hơn.
- tính đối xứng : Thiết kế các đặc điểm đối xứng để chi tiết có thể được gia công từ cùng một phía, giảm nhu cầu định hướng lại.
Một nguyên tắc nhỏ: nếu một bộ phận yêu cầu nhiều hơn 3 thiết lập, hãy thảo luận với đối tác gia công của bạn xem thiết kế lại hoặc quy trình khác (ví dụ: 5 trục hoặc phay tiện) có thể hợp nhất các hoạt động hay không.
Cách chuẩn bị bản vẽ và mô hình 3D để gia công CNC
Giao tiếp rõ ràng giữa nhà thiết kế, nhóm mua sắm và xưởng máy là điều cần thiết. Dưới đây là các yếu tố chính của gói RFQ hoàn chỉnh:
- Mô hình 3D (STEP, IGES hoặc CAD gốc) : Luôn cung cấp mô hình 3D để tạo đường chạy dao. Các tệp STL không lý tưởng; sử dụng BƯỚC (.stp) để có khả năng tương thích tối đa.
- Bản vẽ 2D với kích thước quan trọng : Mặc dù phần mềm CAM có thể lấy kích thước từ mô hình, nhưng bản vẽ 2D có dung sai, ký hiệu hoàn thiện bề mặt, chú thích ren và ghi chú chung vẫn là tiêu chuẩn ngành để truyền đạt các yêu cầu. Đảm bảo bản vẽ bao gồm khung tiêu đề, thông số vật liệu và bản sửa đổi.
- Cấp vật liệu và tình trạng : Chỉ định chính xác hợp kim và nhiệt độ (ví dụ: thép công cụ 6061-T6, 304L, A2). Điều này ảnh hưởng đến khả năng gia công và tính chất cuối cùng.
- Ghi chú dung sai : Sử dụng tiêu chuẩn dung sai chung (ví dụ: ISO 2768-mK) và đánh dấu các kích thước quan trọng riêng lẻ.
- Yêu cầu hoàn thiện bề mặt : Chỉ ra giá trị Ra cho các bề mặt chức năng. Đối với các bề mặt không có chức năng, bỏ qua hoặc ghi “như được gia công.”
- Thông số chủ đề : Bao gồm loại ren (ví dụ: 6H cho ren trong, 6g cho ren ngoài), độ sâu và bất kỳ độ đảo hoặc độ dốc cần thiết nào.
- Số lượng và bao bì : Nêu rõ các bộ phận sẽ được giao đã được làm sạch, gỡ ba via và được bọc riêng lẻ hay đóng gói số lượng lớn.
Các chuyên gia mua sắm nên xem xét thiết kế với kỹ sư trước khi gửi RFQ. Hãy tìm: dung sai bị thiếu, các góc bên trong sắc nét, các hốc sâu trên đường kính 10 lần, thành mỏng dưới 1 mm và kích thước ren không chuẩn. Yêu cầu cửa hàng máy đánh giá DFM sớm có thể tiết kiệm cả thời gian và tiền bạc.
Bằng cách áp dụng các nguyên tắc thiết kế này, các kỹ sư có thể tạo ra các bộ phận dễ sản xuất hơn, sản xuất nhanh hơn và chi phí thấp hơn mà không ảnh hưởng đến chức năng. Các chuyên gia mua sắm có thể sử dụng những nguyên tắc này để đánh giá thiết kế, thách thức những dung sai không cần thiết và lựa chọn đối tác gia công đủ năng lực. Cuối cùng, sự hợp tác giữa thiết kế và sản xuất—bắt đầu từ bản vẽ—là yếu tố phân biệt dự án có rủi ro thấp, hiệu quả về mặt chi phí với dự án gặp phải sự chậm trễ, tỷ lệ phế liệu cao và bội chi ngân sách.
Hãy nhớ rằng: thiết kế hiệu quả nhất không phải là thiết kế có trọng lượng nhẹ nhất hoặc hình học phức tạp nhất mà là thiết kế có thể được gia công một cách đáng tin cậy, kiểm tra nhanh chóng và lắp ráp mà không cần làm lại. Hãy ghi nhớ công cụ, tôn trọng tài liệu và luôn hỏi: “Tính năng này có thể được đơn giản hóa không?”