

CNC 加工用の部品の設計は機能だけではありません。鋭利な内側の角、薄い壁、不必要に厳しい公差など、一見些細な点によって、単純な部品が高価でリスクの高いプロジェクトに変わってしまう可能性があります。エンジニアも調達専門家も同様に、形状、材料、仕様の選択が製造プロセス、セットアップの数、工具寿命、スクラップ率、そして最終的には最終的なコストとリードタイムにどのような影響を与えるかを理解する必要があります。
このガイドでは、実際の加工制約に基づいた実用的な設計ガイドラインを提供します。この本は、製造用にモデルを最適化したいと考えている設計エンジニアと、設計を評価し、サプライヤーとコミュニケーションをとり、見積もりや製造中に情報に基づいた意思決定を行う必要がある調達および調達の専門家向けに書かれています。
設計上の決定が CNC 加工コストに直接影響する理由
CNC 加工コストは 3 つの主な要因によって決まります。: マシン時間、セットアップの複雑さ、ツール。あらゆる設計上の決定は、これらの 1 つ以上に影響を与えます。
- マシンタイム 材料の除去量、工具交換の回数、振動やたわみによる小さなステップオーバーやより遅い送りの必要性によって、この誤差は増加します。
- セットアップの複雑さ 部品を 1 回のクランプで加工できない場合に上昇します。追加のセットアップごとに、アライメント時間、潜在的な公差のスタックアップ、および治具のコストが追加されます。
- ツーリング これには、必要なさまざまな工具の数、特殊なリーチの長い工具や小径工具の必要性、研磨材や断続的な切削によって引き起こされる摩耗率などが含まれます。
設計により、機械工が非常に長いエンドミル、複数のワークホールディング ソリューション、または重要ではない表面での厳しい公差を使用する必要がある場合、機能的なメリットが得られずにコストが 2 倍または 3 倍になる可能性があります。製造容易性を考慮した優れた設計 (DFM) の目標は、必要な機能を可能な限り単純な機械加工プロセスで実現することです。
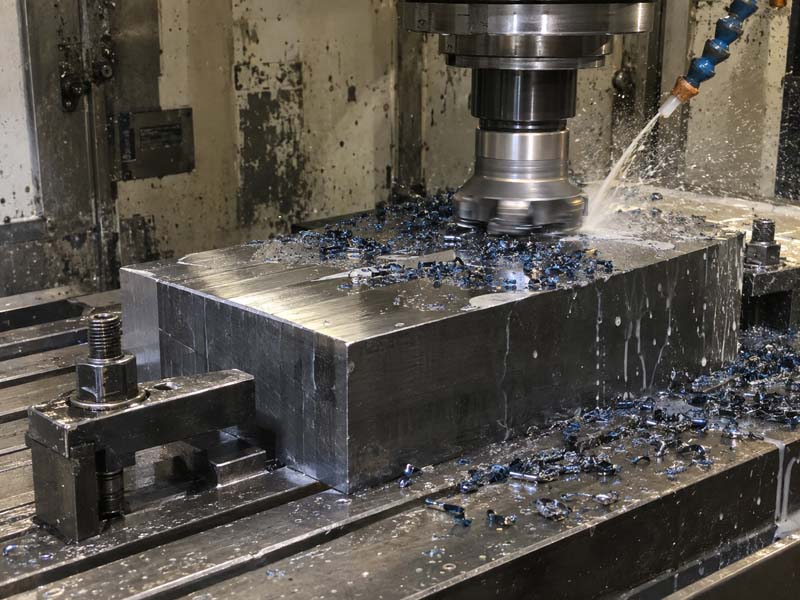
機械加工性に影響を与える重要な設計パラメータ
肉厚
薄肉は、加工を困難にする最も一般的な原因の 1 つです。肉厚が減少すると、部品の剛性が低下し、切削抵抗によってたわみ、振動 (びびり)、さらには永久変形が発生する可能性があります。推奨される最小の壁の厚さは、材質と機能の高さによって異なります。:
- アルミニウム: 高さの低い壁 (10 mm 未満) の場合は 0.5 ~ 0.8 mm。最大 25 mm の壁の場合は 0.8 ~ 1.5 mm。
- ステンレス鋼: 短い壁の場合は 1.0 ~ 1.5 mm。中程度の高さの場合は 1.5 ~ 2.5 mm。
- 鋼鉄: 通常 1.0 ~ 2.0 mm。深い壁にはより厚い必要があります。
- 真鍮/銅: アルミニウムに似ていますが、バリが発生しやすいです。
- プラスチック (例: デルリン、ナイロン): 1.0~2.0mm。熱膨張により反りが生じる場合があります。
これらは一般的な参考資料です。実際の安全な厚さは、アスペクト比 (高さ/厚さ)、部品全体の剛性、および必要な工具の到達範囲によって異なります。設計に非常に薄い壁が必要な場合は、加工中に壁をサポートするためにガセット、リブ、または厚いベースを追加することを検討してください。また、高くて支えのない薄い壁も避けてください。振動し、表面仕上げが悪くなります。
内側のコーナーと半径
内側コーナーはエンドミルで加工され、工具半径と同じ半径が得られます。鋭利な内側コーナー (半径ゼロで 90°) は、別の操作 (EDM など) を使用するか、加工時間が長くなりビビリの可能性がある小さな工具を使用しない限り不可能です。
- 一般的なガイドライン: 内側コーナー半径はポケット深さの少なくとも 1/3、または浅いポケットの場合は最小 0.5 ~ 1.0 mm を指定します。
- 推奨されるアプローチ: リジッドエンドミルの使用を可能にするために、標準工具直径と等しい半径 (例: 3 mm、4 mm、6 mm、8 mm、10 mm) を使用します。
- 避ける: 深さ/20 より小さい半径を指定すると、細長い工具が必要になります。
機能的に鋭いコーナーが必要な場合は、個別に加工できる小さな逃げ溝またはアンダーカット (T スロット) を追加することを検討してください。多くのエンジニアは、CAD モデルが鋭いコーナーを示していることが多いことを見落としていますが、実際には、小さな半径 (0.1 ~ 0.2 mm) はほとんどのアプリケーションで許容され、機械加工性が大幅に向上します。
ポケットの深さとキャビティの設計
ポケットが深いと、切りくずを除去し、工具のたわみを防ぐために、工具を小さなステップで後退および前進 (ペッキング) する必要があるため、加工時間が増加します。ポケットが深くなるほど、工具の突き出し量が長くなり、剛性と表面仕上げが低下します。
- 原則: 効率的な荒加工を実現するには、ポケットの深さを工具直径の 3 倍未満に保ちます。仕上げ加工の場合、送り速度を遅くすると、深さは直径の 5 倍まで可能です。
- 深さを減らす: 可能であれば、パーツを別のカバーまたはインサートを備えた浅いポケットとして設計します。
- リリーフポケットを使用: ツールへのアクセスを改善するために、機能が許可する場合は、ポケット フロアにステップを付けるか、抜き勾配 (例: 0.5°) を追加することを検討してください。
- 切りくず排出: 深くて狭いポケット(スロットのようなもの)は最悪です。やむを得ない場合は、クーラントと切りくずのクリアランスを確保するための貫通穴またはスロットを設けてください。

穴の設計と公差
穴は、機械加工部品で最も一般的なフィーチャーの 1 つです。直径、深さ、公差、位置などの設計パラメータは、機械加工コストに大きく影響します。
- 標準穴サイズ: 標準のドリルとリーマーに対応するサイズを使用してください (例: 3、4、5、6、8、10、12 mm、またはインチの同等品)。標準以外のサイズの場合は、特別な工具が必要になる場合があります。
- 深さと直径の比: 直径の 4 ~ 5 倍より深い穴の場合、切りくずの除去が困難になり、深穴ドリル加工 (ペッキングを伴う) ではサイクル時間が長くなります。非常に深い穴 (10 倍以上) の場合は、特殊なガンドリルが必要になる場合があります。
- 許容範囲: 正確な嵌合が必要な穴 (H7、H6 など) にのみ厳しい公差を指定します。すきま穴の場合はISO公差H13等をご使用ください。公差が厳しい穴があると、検査に時間がかかり、手戻りが発生する可能性があります。
- 穴の位置決め: 歪みを避け、固定を簡素化するために、穴を対称的に、エッジまで十分な距離 (エッジから直径の少なくとも 1 倍、できれば 1.5 倍) をとって配置します。
ねじ山とアンダーカット
ねじは通常、タッピング (内側) または一点ねじ切り (外側) によって加工されます。設計上の推奨事項:
- カスタムタップを避けるために、標準のねじサイズ (M3、M4、M5、M6、M8 など) を使用してください。
- ねじ山振れクリアランスを設けてください (例: 開始部に面取りまたはザグリを設け、底部に逃げ溝を設けます)。
- 止まり穴の場合は、タップのねじ山より少なくとも 1.5 倍のピッチ深さを残してください。
- アンダーカット(内部溝)には特別な工具または二次加工が必要です。可能であれば避けるか、標準の溝幅で設計してください。
公差と表面仕上げ - それらを正しく指定する方法
よくある間違いは、許容しすぎることです。多くの図面では、重要でない寸法も含め、すべての寸法について ±0.1 mm または ±0.05 mm を指定しています。これでは機能が向上せずにコストが上昇してしまいます。
- 一般的な CNC 加工公差: ±一般的な寸法の場合は 0.125 mm (±0.005 インチ)。 ±0.025 mm (±0.001 インチ) というより厳しい公差も実現可能ですが、加工、工具の摩耗制御、および検査が遅くなるためにコストが増加します。
- 選択的耐性の適用: フィット感、機能、または組み立てに影響を与える 2 ~ 3 つの重要な寸法を特定します。それらにのみ厳しい公差を適用します。他のすべての寸法には一般公差注記 (ISO 2768-m または ISO 2768-f など) を付けてください。
- 幾何公差 (GD&T): 必要に応じて平面度、平行度、位置公差を使用しますが、部品のサイズとセットアップに対して現実的であることを確認してください。複数の公差の積み重ねを避けてください。
- 表面粗さ: 標準の加工仕上げは Ra 1.6 ~ 3.2 μm (63 ~ 125 μin) です。シール面または滑り嵌めの場合、Ra 0.8 μm (32 μインチ) が必要な場合があります。研削または研磨により Ra 0.2 μm を達成できますが、コストが大幅に高くなります。機能面の高級仕上げのみを指定してください。
重要な表面の図面に表面仕上げ記号を含めます。それ以外の場合は、「特に指定がない限り、すべての表面 Ra 3.2 μm」のような一般的なメモを残します。”

素材の選択とデザインへの影響
材料は機械的特性だけでなく、達成可能な公差、最小肉厚、表面仕上げ、および工具の摩耗も決定します。ここでは、設計の観点から見た一般的な CNC 材料の概要を示します。:
- アルミニウム(6061、7075): 優れた機械加工性、低い切削抵抗、高い熱伝導率。薄い壁と厳しい公差が可能になります。複雑な形状やプロトタイプに最適です。
- ステンレス鋼(304、316): より硬く、切削中に加工硬化します。厳密なセットアップ、鋭利な工具、低速が必要です。より大きな半径のコーナーを設計し、深くて薄いフィーチャを避けます。
- 炭素鋼(1018、1045): 加工性は良いが重い。ステンレスと同様の設計ルールですが、工具の扱いが若干簡単です。深い穴や薄い壁の場合は注意してください。
- 黄銅(C360、C260): 優れた被削性、低い工具摩耗。良好な仕上げ面が得られます。柔らかい;薄い壁はクランプ時に変形する可能性があるので注意してください。
- プラスチック(デルリン、ナイロン、PEEK): 融点が低い。熱が蓄積すると汚れや溶けが生じる可能性があります。鋭利な工具と適切な冷却剤を使用してください。薄い壁は歪む可能性があります。応力集中を避けるために、内部半径を大きくする必要があります。
- チタン(グレード2、5): 機械加工が非常に難しい(熱伝導率が低く、強度が高い)。厳格なセットアップ、減速された速度、および十分な半径が必要です。高コスト。必須でない限り、厳しい公差は避けてください。
CNC 加工用の材料を選択するときは、最終部品の要件だけでなく、加工のしやすさも考慮してください。柔軟性がある場合、多くの場合、複雑な部品にはアルミニウムが最もコスト効率の高い選択肢となります。調達専門家にとって、材料の機械加工性を知ることは、サプライヤーの能力を評価し、リードタイムを見積もるのに役立ちます。
スマートな設計により加工段取りを削減
部品を裏返したり、回転させたり、別の機械に移動したりする必要があるたびに、セットアップ時間が増加し、公差スタックアップのリスクが高まります。セットアップの数はコストと直接相関します。
- 片面加工用の設計: すべての重要なフィーチャを部品の片側に配置します。反対側には止まり穴ではなく貫通穴を使用します。
- データムと参照面を使用する: 最初のセットアップには、後続のセットアップの基準として使用できる平らな機械加工された表面が含まれていることを確認してください。
- アンダーカットと背面の形状を最小限に抑える: 部品の下側のフィーチャには通常、2 番目のセットアップまたは特殊なツール (直角ヘッドなど) が必要です。再設計して、アクセス可能な表面に機能を追加します。
- 5軸加工を検討してください: 複数の角度付きフィーチャを必要とする複雑な部品の場合、5 軸によりセットアップを 3 ~ 5 から 1 ~ 2 に減らすことができます。ただし、5 軸加工は時間あたりのコストが高くなるため、コストの上昇とコストのバランスを考慮してください。
- 対称: 対称フィーチャーを設計することで、部品を同じ側から加工できるようになり、方向を変える必要性が減ります。
良い経験則: 部品に 3 つを超えるセットアップが必要な場合は、再設計または別のプロセス (5 軸またはミルターンなど) によって操作を統合できるかどうか、加工パートナーと話し合ってください。
CNC 加工用の図面と 3D モデルを準備する方法
設計者、調達チーム、機械工場間の明確なコミュニケーションが不可欠です。完全な RFQ パッケージの主要な要素は次のとおりです。:
- 3D モデル (STEP、IGES、またはネイティブ CAD): ツールパス生成には常に 3D モデルを提供してください。 STL ファイルは理想的ではありません。互換性を最大限に高めるには、STEP (.stp) を使用してください。
- クリティカルディメンションを含む 2D 図面: CAM ソフトウェアはモデルから寸法を取得できますが、公差、表面仕上げ記号、ねじの吹き出し、および一般的な注記を含む 2D 図面は、依然として要件を伝達するための業界標準です。図面に表題欄、材料仕様、およびリビジョンが含まれていることを確認してください。
- 材質のグレードと状態: 正確な合金と質を指定します (例: 6061-T6、304L、A2 工具鋼)。これは、機械加工性と最終特性に影響します。
- 公差に関する注記: 一般的な公差標準 (ISO 2768-mK など) を使用し、重要な寸法を個別にマークします。
- 表面仕上げ要件: 機能面のRa値を示します。機能しない表面については、省略するか、「機械加工済み」と記載します。”
- ねじ仕様: ねじのクラス (例: 内部の場合は 6H、外部の場合は 6g)、深さ、および必要な振れまたは逃げを含めます。
- 数量と梱包: 部品が洗浄され、バリ取りされ、個別に包装されて納入されるのか、それともバルク梱包されて納入されるのかを明記します。
調達専門家は、RFQ を送信する前にエンジニアと設計をレビューする必要があります。探してください: 公差の不足、鋭利な内部コーナー、直径の 10 倍を超える深いポケット、1 mm 未満の薄肉、および標準外のねじサイズ。早めに機械工場に DFM レビューを依頼すると、時間と費用の両方を節約できます。
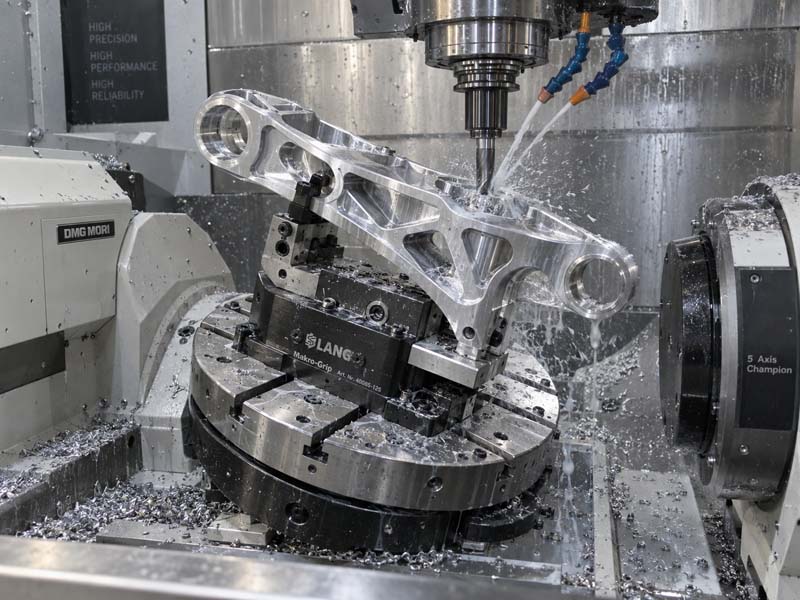
これらの設計ガイドラインを適用することで、エンジニアは、機能を損なうことなく、製造が容易で、生産時間が短縮され、コストが低い部品を作成できます。調達専門家は、これらの原則を使用して設計を評価し、不必要な公差に挑戦し、資格のある加工パートナーを選択できます。最終的には、設計と製造のゼロからの連携が、低リスクで費用対効果の高いプロジェクトと、遅延、高い廃棄率、予算超過が発生するプロジェクトを分けるものとなります。
覚えておいてください: 最も効率的な設計とは、最も軽量な設計や最も複雑な形状を備えた設計ではなく、確実に機械加工でき、迅速に検査でき、やり直しなしで組み立てられる設計です。ツールのことを念頭に置き、素材を尊重し、常に次のことを考えてください。「この機能を簡素化できないか?」”