

La conception de pièces pour l’usinage CNC n’est pas seulement une question de fonction. Un détail apparemment infime (un coin interne pointu, une paroi mince, une tolérance inutilement serrée) peut transformer une pièce simple en un projet coûteux et à haut risque. Les ingénieurs et les professionnels des achats doivent comprendre comment les choix de géométrie, de matériaux et de spécifications affectent le processus de fabrication, le nombre de configurations, la durée de vie des outils, le taux de rebut et, en fin de compte, le coût final et les délais de livraison.
Ce guide fournit des directives de conception pratiques basées sur des contraintes réelles d'usinage. Il est destiné aux ingénieurs de conception qui souhaitent optimiser leurs modèles pour la fabrication, ainsi qu'aux professionnels de l'approvisionnement et du sourcing qui doivent évaluer les conceptions, communiquer avec les fournisseurs et prendre des décisions éclairées lors des devis et de la production.
Pourquoi les décisions de conception ont un impact direct sur le coût d'usinage CNC
Le coût de l'usinage CNC dépend de trois facteurs principaux: temps machine, complexité de configuration et outillage . Chaque décision de conception influence un ou plusieurs d’entre eux.
- Temps machine augmente avec la quantité de matière enlevée, le nombre de changements d'outils et la nécessité de passages plus petits ou d'avances plus lentes en raison des vibrations ou de la déflexion.
- Complexité de configuration augmente lorsqu'une pièce ne peut pas être usinée en un seul serrage. Chaque configuration supplémentaire ajoute du temps d'alignement, un empilement de tolérance potentiel et un coût de montage.
- Outillage comprend le nombre d'outils différents requis, le besoin d'outils spécialisés à longue portée ou de petit diamètre et le taux d'usure provoqué par des matériaux abrasifs ou des coupes interrompues.
Lorsqu'une conception oblige le machiniste à utiliser des fraises extra longues, des solutions de serrage multiples ou des tolérances serrées sur des surfaces non critiques, le coût peut doubler ou tripler sans aucun avantage fonctionnel. L’objectif d’une bonne conception pour la fabricabilité (DFM) est d’atteindre la fonction requise avec le processus d’usinage le plus simple possible.
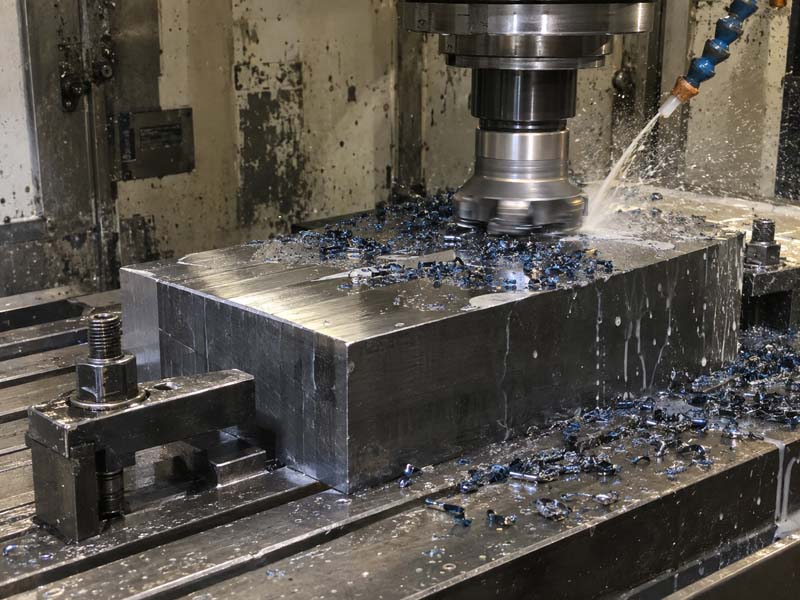
Paramètres de conception critiques affectant l'usinabilité
Épaisseur de paroi
Les parois minces sont l’une des sources les plus courantes de difficultés d’usinage. À mesure que l’épaisseur de la paroi diminue, la pièce devient moins rigide et les forces de coupe peuvent provoquer une déflexion, des vibrations (battements) et même une déformation permanente. L'épaisseur de paroi minimale recommandée dépend du matériau et de la hauteur des éléments.:
- Aluminium : 0,5 à 0,8 mm pour les murs de faible hauteur (moins de 10 mm) ; 0,8 à 1,5 mm pour des murs jusqu'à 25 mm.
- Acier inoxydable : 1,0 à 1,5 mm pour les murs courts ; 1,5 à 2,5 mm pour les hauteurs moyennes.
- Acier : 1,0 à 2,0 mm typique ; plus épais requis pour les murs profonds.
- Laiton / Cuivre : semblable à l’aluminium mais plus sujet aux bavures.
- Plastiques (par exemple, Delrin, Nylon) : 1,0 à 2,0 mm ; la dilatation thermique peut provoquer une déformation.
Ce sont des références générales. L'épaisseur de sécurité réelle dépend du rapport hauteur/largeur (hauteur/épaisseur), de la rigidité de la pièce globale et de la portée de l'outil requise. Si votre conception nécessite des parois très fines, envisagez d'ajouter des goussets, des nervures ou une base plus épaisse pour soutenir la paroi pendant l'usinage. Évitez également les murs minces hauts et non soutenus ; ils vibreront et produiront une mauvaise finition de surface.
Coins et rayons internes
Les coins internes sont usinés avec des fraises en bout, qui produisent un rayon égal au rayon de l'outil. Un coin interne pointu (90° avec rayon nul) est impossible sans une opération séparée (par exemple, EDM) ou en utilisant un outil plus petit qui augmente le temps d'usinage et peut vibrer.
- Directive générale : Spécifiez un rayon de coin interne d'au moins 1/3 de la profondeur de la poche, ou d'un minimum de 0,5 à 1,0 mm pour les poches peu profondes.
- Approche privilégiée : Utilisez un rayon égal à un diamètre d'outil standard (par exemple, 3 mm, 4 mm, 6 mm, 8 mm, 10 mm) pour permettre l'utilisation d'une fraise rigide.
- Éviter : Spécifier un rayon inférieur à la profondeur/20, car cela force un outil long et mince.
Si un coin pointu est fonctionnellement requis, envisagez d'ajouter une petite rainure de dégagement ou une contre-dépouille (rainure en T) qui peut être usinée séparément. De nombreux ingénieurs oublient que le modèle CAO présente souvent un angle vif, mais en réalité, un petit rayon (0,1 à 0,2 mm) est acceptable pour la plupart des applications et améliore considérablement l'usinabilité.
Profondeur de poche et conception de la cavité
Les poches profondes augmentent le temps d'usinage car l'outil doit être rétracté et avancé par petits pas (picage) pour éliminer les copeaux et empêcher la déviation de l'outil. Plus la poche est profonde, plus le porte-à-faux de l'outil est long, ce qui réduit la rigidité et l'état de surface.
- Règle générale : Gardez la profondeur de la poche inférieure à 3 fois le diamètre de l'outil pour une ébauche efficace. Pour la finition, la profondeur peut atteindre 5 fois le diamètre avec des avances plus lentes.
- Réduire la profondeur : Si possible, concevez la pièce comme une poche moins profonde avec un couvercle ou un insert séparé.
- Utiliser des poches soulagées : Pensez à élever le fond de la poche ou à ajouter un angle de dépouille (par exemple 0,5°) si la fonction le permet, pour améliorer l'accès aux outils.
- Évacuation des copeaux : Les poches profondes et étroites (en forme de fente) sont les pires. Si cela est inévitable, prévoyez des trous traversants ou des fentes pour le dégagement du liquide de refroidissement et des copeaux.

Conception des trous et tolérances
Les trous sont l’une des caractéristiques les plus courantes des pièces usinées. Les paramètres de conception (diamètre, profondeur, tolérance et emplacement) affectent de manière significative le coût d'usinage.
- Tailles de trous standards : Utilisez des tailles qui correspondent aux forets et alésoirs standards (par exemple, 3, 4, 5, 6, 8, 10, 12 mm ou équivalents impériaux). Les tailles non standard peuvent nécessiter un outillage spécial.
- Rapport profondeur/diamètre : Pour les trous plus profonds que 4 à 5 fois le diamètre, l'élimination des copeaux devient difficile et le perçage profond (avec débourrage) augmente le temps de cycle. Pour les trous très profonds (10x+), un forage au pistolet spécialisé peut être nécessaire.
- Tolérance : Spécifiez uniquement des tolérances serrées sur les trous qui nécessitent des ajustements précis (par exemple, H7, H6). Pour les trous de dégagement, utilisez la tolérance ISO H13 ou similaire. Chaque trou étroitement toléré ajoute du temps d’inspection et des retouches potentielles.
- Positionnement des trous : Placez les trous symétriquement et avec des distances généreuses par rapport aux bords (minimum 1x diamètre à partir du bord, de préférence 1,5x) pour éviter toute distorsion et simplifier le montage.
Fils et contre-dépouilles
Les filetages sont généralement usinés par taraudage (interne) ou par filetage monopoint (externe). Recommandations de conception:
- Utilisez des tailles de filetage standard (M3, M4, M5, M6, M8, etc.) pour éviter les tarauds personnalisés.
- Prévoyez un jeu de faux-rond du filetage (par exemple, un chanfrein ou un lamage au début et une rainure de dégagement en bas).
- Pour les trous borgnes, laissez au moins 1,5 fois la profondeur de pas au-delà du filetage du taraud.
- Les contre-dépouilles (rainures internes) nécessitent des outils spéciaux ou une opération secondaire. Éviter si possible, ou concevoir avec une largeur de rainure standard.
Tolérances et état de surface – Comment les spécifier correctement
Une erreur courante est la tolérance excessive. De nombreux dessins spécifient ±0,1 mm voire ±0,05 mm sur chaque dimension, même celles qui ne sont pas critiques. Cela augmente les coûts sans améliorer la fonction.
- Tolérance typique d'usinage CNC : ±0,125 mm (±0,005 po) pour les dimensions générales. Des tolérances plus strictes de ±0,025 mm (±0,001 in) sont réalisables mais augmentent les coûts en raison d'un usinage plus lent, du contrôle de l'usure des outils et de l'inspection.
- Application de tolérance sélective : Identifiez les 2 à 3 dimensions critiques qui affectent l'ajustement, la fonction ou l'assemblage. Appliquez des tolérances strictes uniquement à ceux-là. Marquez toutes les autres dimensions avec une note de tolérance générale (par exemple, ISO 2768-m ou ISO 2768-f).
- Tolérances géométriques (GD&T) : Utilisez les tolérances de planéité, de parallélisme et de position si nécessaire, mais assurez-vous qu'elles sont réalistes par rapport à la taille et à la configuration de la pièce. Évitez l’empilement de plusieurs tolérances.
- Rugosité de la surface : La finition d'usinage standard est de Ra 1,6 à 3,2 μm (63 à 125 μin). Pour les surfaces d'étanchéité ou les ajustements coulissants, un Ra 0,8 μm (32 μin) peut être nécessaire. Le meulage ou le polissage peuvent atteindre Ra 0,2 μm mais à un coût beaucoup plus élevé. Spécifiez uniquement une finition soignée sur les surfaces fonctionnelles.
Inclure un symbole de finition de surface sur le dessin pour les surfaces critiques ; sinon, laissez une note générale du type « Toutes les surfaces Ra 3,2 μm, sauf indication contraire.”

Sélection des matériaux et son influence sur la conception
Le matériau détermine non seulement les propriétés mécaniques, mais également les tolérances réalisables, l'épaisseur minimale de paroi, l'état de surface et l'usure de l'outil. Voici un bref aperçu des matériaux CNC courants du point de vue de la conception.:
- Aluminium (6061, 7075) : Excellente usinabilité, faibles efforts de coupe, haute conductivité thermique. Permet des parois minces et des tolérances serrées. Idéal pour les géométries et prototypes complexes.
- Acier inoxydable (304, 316) : Plus dur, durcit lors de la coupe. Nécessite des configurations rigides, des outils pointus et des vitesses plus lentes. Concevez pour des coins à plus grand rayon et évitez les éléments profonds et fins.
- Acier au carbone (1018, 1045) : Bonne usinabilité mais plus lourd. Règles de conception similaires à celles de l'acier inoxydable mais légèrement plus faciles sur l'outillage. Attention aux trous profonds et aux parois minces.
- Laiton (C360, C260) : Excellente usinabilité, faible usure des outils. Peut obtenir une finition de surface fine. Doux; attention aux parois fines qui peuvent se déformer sous le serrage.
- Plastiques (Delrin, Nylon, PEEK) : Point de fusion bas ; l'accumulation de chaleur peut provoquer des bavures ou une fonte. Utilisez des outils tranchants et un liquide de refroidissement adéquat. Les parois minces peuvent se déformer ; les rayons internes doivent être plus grands pour éviter les concentrations de contraintes.
- Titane (grade 2, 5) : Extrêmement difficile à usiner (faible conductivité thermique, haute résistance). Nécessite des configurations rigides, des vitesses réduites et des rayons généreux. Coût élevé ; évitez les tolérances serrées, sauf si cela est essentiel.
Lors de la sélection d'un matériau pour l'usinage CNC, tenez compte non seulement des exigences finales de la pièce, mais également de la facilité d'usinage. Si vous disposez de flexibilité, l’aluminium constitue souvent le choix le plus rentable pour les pièces complexes. Pour les professionnels de l'approvisionnement, connaître l'usinabilité du matériau permet d'évaluer la capacité du fournisseur et d'estimer les délais de livraison.
Réduire les configurations d'usinage grâce à une conception intelligente
Chaque fois qu'une pièce doit être retournée, tournée ou déplacée vers une autre machine, le temps de configuration augmente et le risque d'empilement des tolérances augmente. Le nombre d'installations est directement lié au coût.
- Conception pour l'usinage sur une seule face : Placez toutes les caractéristiques critiques sur un côté de la pièce. Utilisez des trous traversants au lieu de trous borgnes sur les côtés opposés.
- Utiliser des références et des surfaces de référence : Assurez-vous que la première configuration comprend une surface plane et usinée qui peut être utilisée comme référence pour les configurations ultérieures.
- Minimiser les contre-dépouilles et les caractéristiques arrière : Les caractéristiques situées sous la pièce nécessitent généralement une deuxième configuration ou un outil spécialisé (par exemple, une tête à angle droit). Refonte pour apporter des fonctionnalités aux surfaces accessibles.
- Envisagez l'usinage 5 axes : Pour les pièces complexes nécessitant plusieurs fonctionnalités angulaires, le système 5 axes peut réduire les configurations de 3-5 à 1-2. Cependant, l'usinage 5 axes coûte plus cher par heure, alors équilibrez les économies avec le tarif plus élevé.
- Symétrie : Concevez des éléments symétriques afin que la pièce puisse être usinée du même côté, réduisant ainsi le besoin de réorientation.
Une bonne règle de base : si une pièce nécessite plus de 3 réglages, discutez avec votre partenaire d'usinage pour savoir si une refonte ou un processus différent (par exemple, 5 axes ou fraisage-tournage) pourrait consolider les opérations.
Comment préparer des dessins et des modèles 3D pour l'usinage CNC
Une communication claire entre le concepteur, l’équipe d’approvisionnement et l’atelier d’usinage est essentielle. Voici les éléments clés d’un package complet de RFQ:
- Modèle 3D (STEP, IGES ou CAO natif) : Fournissez toujours un modèle 3D pour la génération de parcours d'outil. Les fichiers STL ne sont pas idéaux ; utilisez STEP (.stp) pour une compatibilité maximale.
- Dessin 2D avec dimensions critiques : Bien que le logiciel de FAO puisse extraire les dimensions du modèle, un dessin 2D avec des tolérances, des symboles d'état de surface, des légendes de filetage et des notes générales reste la norme industrielle pour communiquer les exigences. Assurez-vous que le dessin comprend un cartouche, une spécification de matériau et une révision.
- Qualité et état du matériau : Spécifiez l'alliage et l'état exacts (par exemple, acier à outils 6061-T6, 304L, A2). Cela affecte l'usinabilité et les propriétés finales.
- Notes de tolérance : Utilisez une norme de tolérance générale (par exemple, ISO 2768-mK) et marquez les dimensions critiques individuellement.
- Exigences de finition de surface : Indiquer les valeurs Ra pour les surfaces fonctionnelles. Pour les surfaces non fonctionnelles, omettre ou indiquer « comme usiné ».”
- Spécifications du fil : Incluez la classe de filetage (par exemple, 6H pour interne, 6g pour externe), la profondeur et tout faux-rond ou relief requis.
- Quantité et emballage : Indiquez si les pièces doivent être livrées nettoyées, ébavurées et emballées individuellement ou emballées en vrac.
Les professionnels de l’approvisionnement doivent examiner la conception avec l’ingénieur avant d’envoyer la demande de prix. Recherchez : les tolérances manquantes, les coins internes pointus, les poches profondes supérieures à 10x le diamètre, les parois minces inférieures à 1 mm et les tailles de filetage non standard. Demander rapidement à l'atelier d'usinage un examen DFM peut permettre d'économiser du temps et de l'argent.
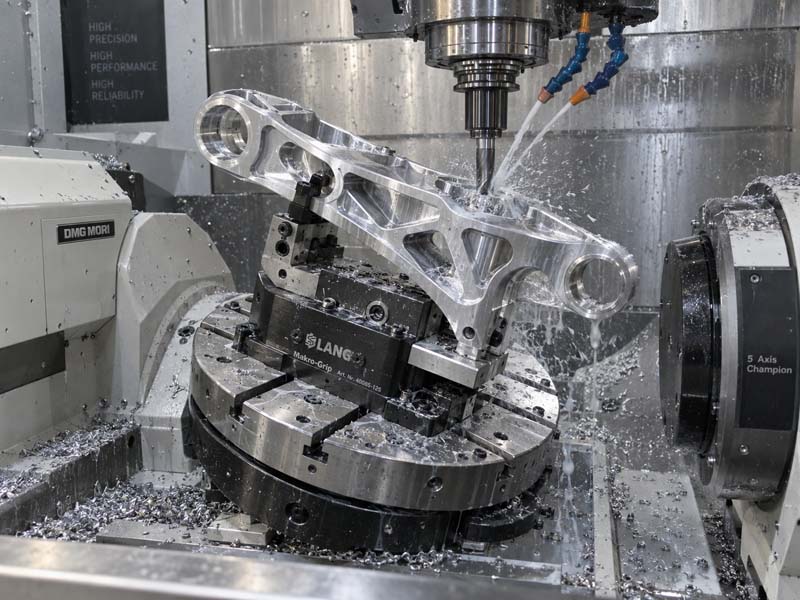
En appliquant ces directives de conception, les ingénieurs peuvent créer des pièces plus faciles à fabriquer, plus rapides à produire et moins coûteuses sans compromettre la fonctionnalité. Les professionnels de l'approvisionnement peuvent utiliser ces principes pour évaluer les conceptions, contester les tolérances inutiles et sélectionner des partenaires d'usinage qualifiés. En fin de compte, la collaboration entre la conception et la fabrication, dès la planche à dessin, est ce qui différencie un projet rentable et à faible risque de celui qui connaît des retards, des taux de rebut élevés et des dépassements de budget.
N'oubliez pas : la conception la plus efficace n'est pas celle qui a le poids le plus léger ou la géométrie la plus complexe, mais celle qui peut être usinée de manière fiable, inspectée rapidement et assemblée sans retouche. Gardez l'outil à l'esprit, respectez le matériel et demandez toujours : « Cette fonctionnalité pourrait-elle être simplifiée ?”