
Контроль размеров
Размер, диаметр, глубина, толщина и другие указанные габариты.
HongKe планирует проверку в соответствии с утвержденным чертежом, функциональными базовыми элементами, критически важными деталями и согласованными требованиями к документации. Критические размеры и требования к геометрическим допускам и размерам проверяются до начала производства для определения подходящих методов и записей контроля.
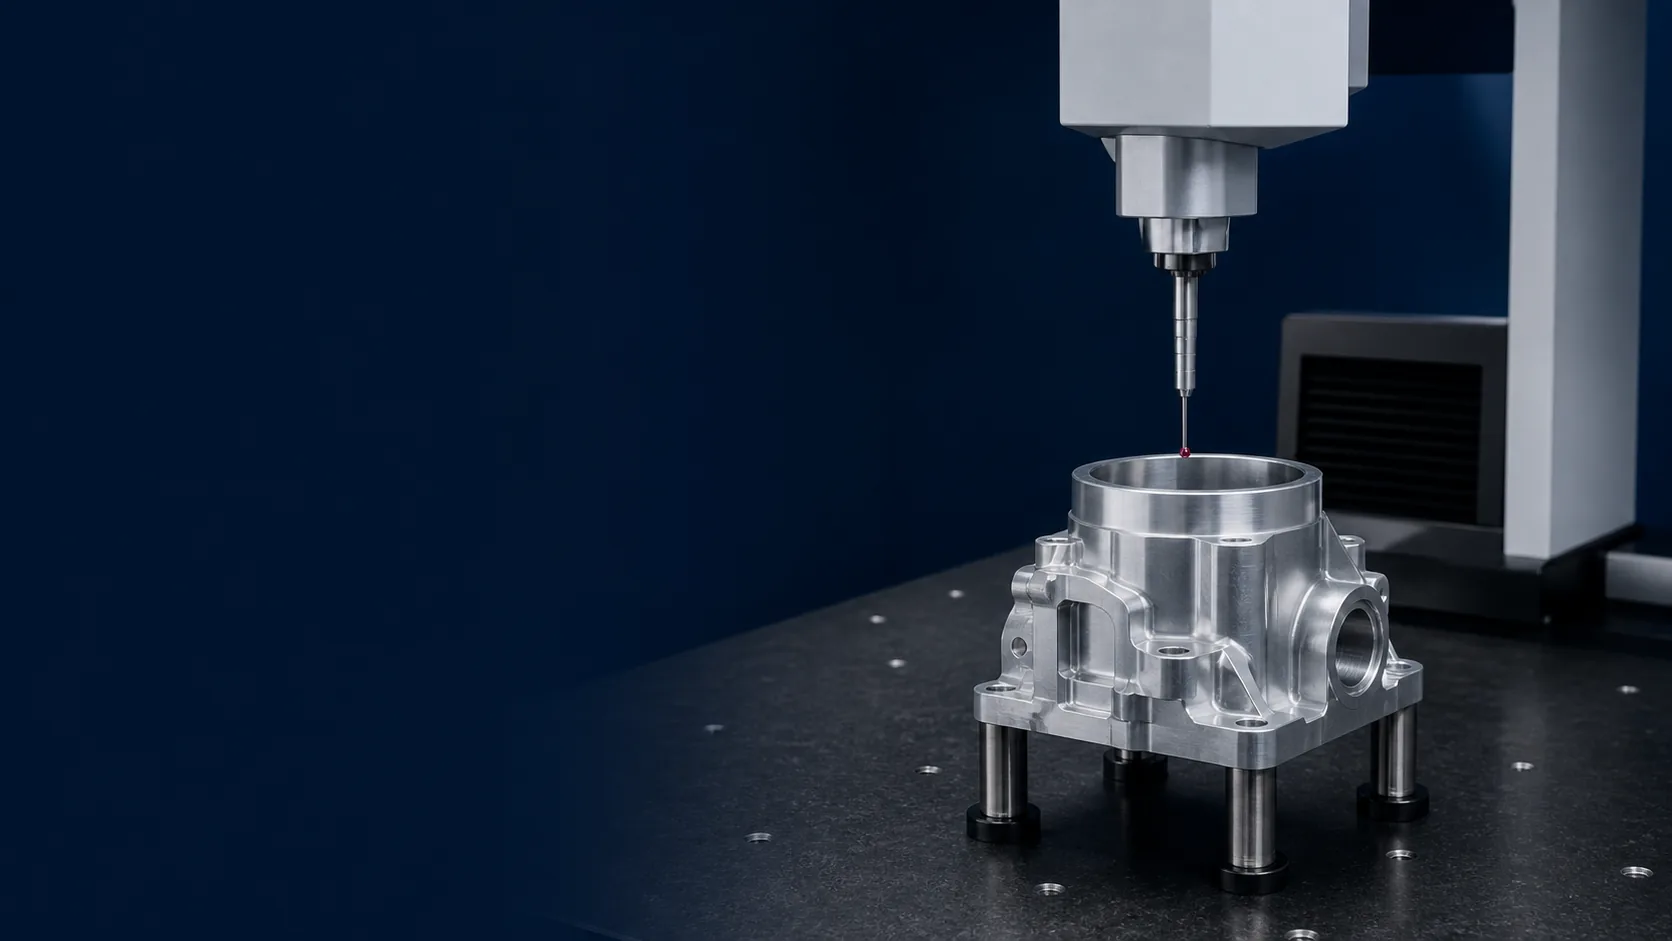
Методы контроля выбираются в соответствии с утвержденным чертежом, типом элемента, допуском, базовой структурой и необходимыми доказательствами контроля.
Размер, диаметр, глубина, толщина и другие указанные габариты.
Положение, плоскостность, перпендикулярность, профиль и применимые требования, основанные на базовых параметрах.
Перед возобновлением нормального производства необходимо проверить критически важные характеристики.
В процессе обработки проверяются отдельные параметры для обеспечения стабильности технологического процесса.
При необходимости измеряются сложные размерные и геометрические характеристики.
Утвержденные требования, подтвержденные перед выпуском отгрузки.
Отдельные протоколы осмотра предоставляются по согласованию в ходе составления коммерческого предложения.
Объем прослеживаемости определяется при составлении коммерческого предложения на основе изменений в чертежах, материалов, партий и требований к отчетности.
Контроль качества осуществляется на основе утвержденных чертежей и согласованных требований проекта.
Утвержденная модель, ревизия чертежа, заметки и применимые спецификации.
Размеры, базовые параметры, особенности сопряжения и характеристики, влияющие на функционирование.
Материал, отделка, сборка и функциональные входные данные, которые влияют на инспекцию.
Измерения, зафиксированные результаты и документы, необходимые для выполнения заказа.
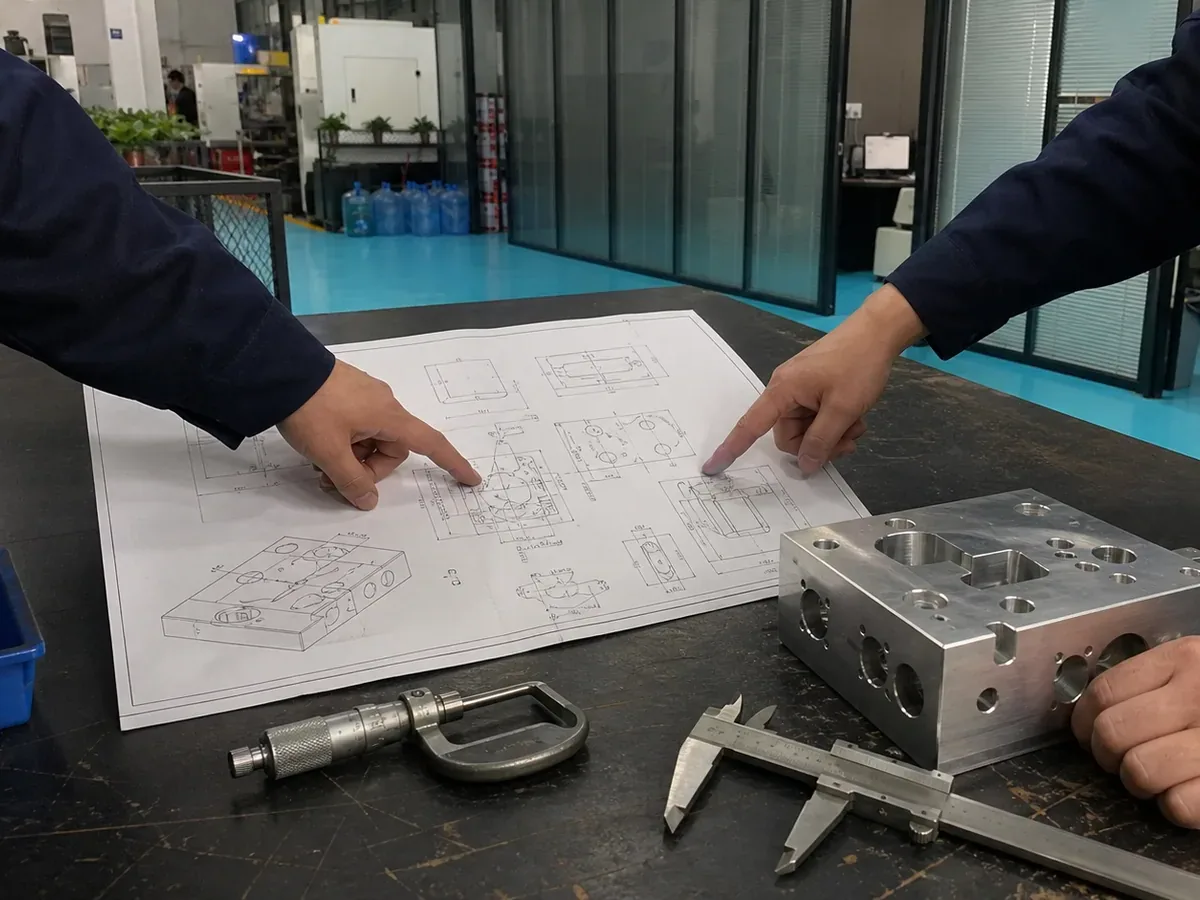
В процессе планирования инспекций утвержденные требования к чертежам преобразуются в четко определенные проверки, методы и объем документации.
Составьте карту функциональных опорных точек, интерфейсов сопряжения и связанных с ними характеристик.
Отделите критически важные размеры и геометрические допуски от стандартных измерений.
Выбирайте оборудование, учитывая его характеристики, допуски и доступность.
Настройка контроля качества (FAI), промежуточных и заключительных проверок, отбора проб и регистрации результатов.
Проверенная граница допустимого отклонения: Требования к точности до ±0,005 мм применяются только к проверенным критически важным элементам. Материал, геометрия, настройка и выбранный метод измерения определяют точность. Возможность обработки на станках с ЧПУ.
Каждый этап отвечает на отдельный вопрос. Контрольно-измерительное оборудование поддерживает эти этапы, но не является отдельным этапом процесса.
Перед началом обработки необходимо ознакомиться с информацией о поступающих материалах и согласованными требованиями проекта.
Перед продолжением производства проверьте первую готовую деталь на соответствие выбранным критически важным требованиям.
В процессе обработки проверяйте выбранные размеры и характеристики процесса, чтобы своевременно выявлять отклонения.
Перед отправкой деталей на упаковку и отгрузку необходимо подтвердить согласованные требования к окончательной проверке.
Измерительное оборудование выбирается в соответствии с типом характеристик, допуском, доступностью и согласованным планом контроля.
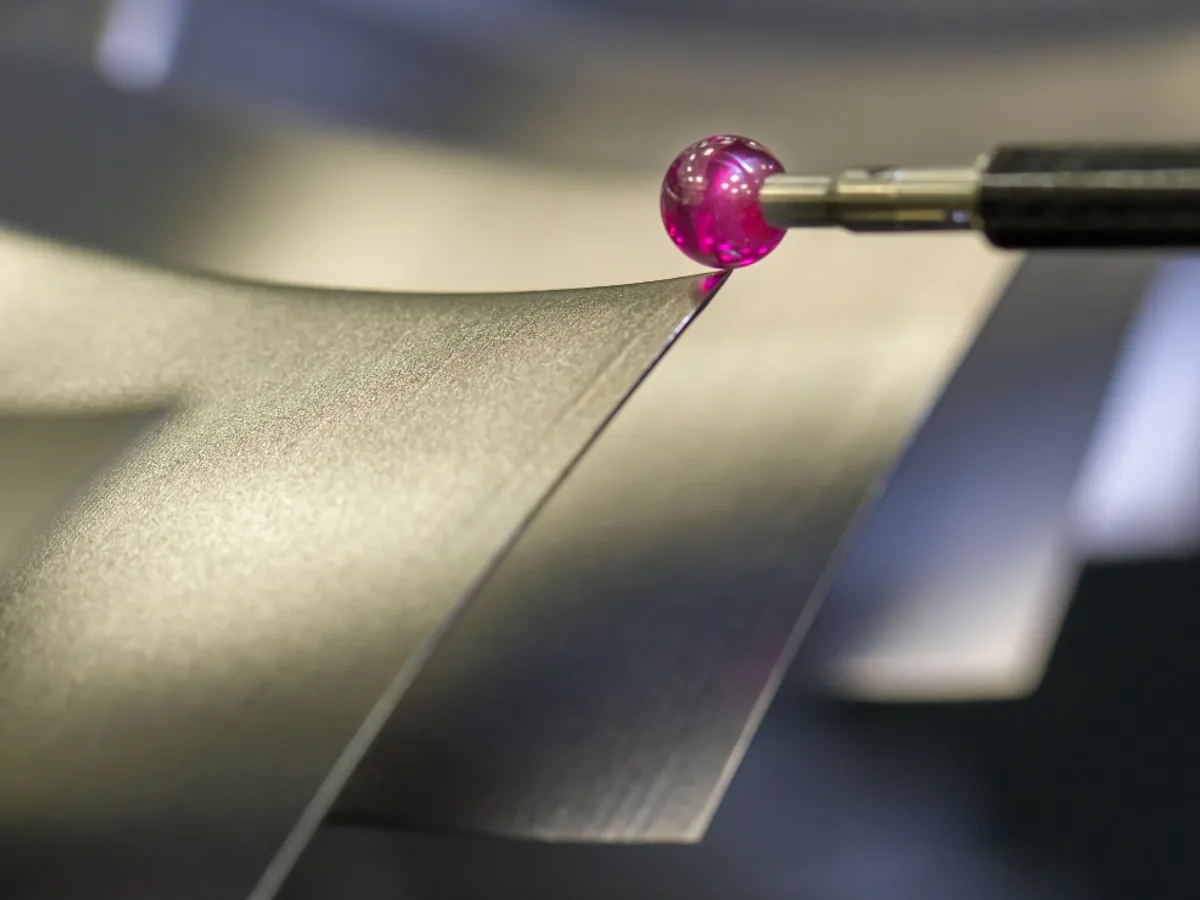
Для сложной геометрии и соотношений с утвержденными базовыми точками.
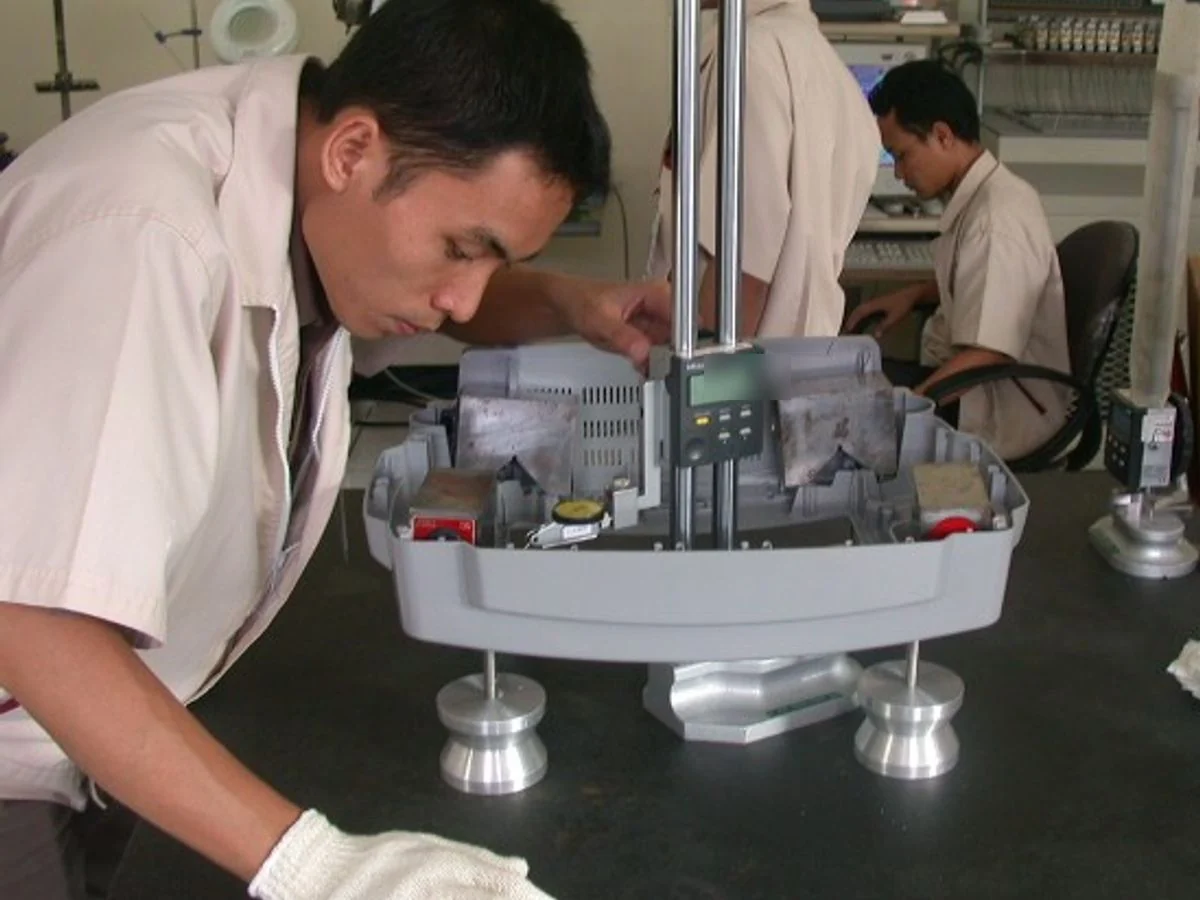
Для проведения соответствующих проверок высоты, ступеней и опорных точек.
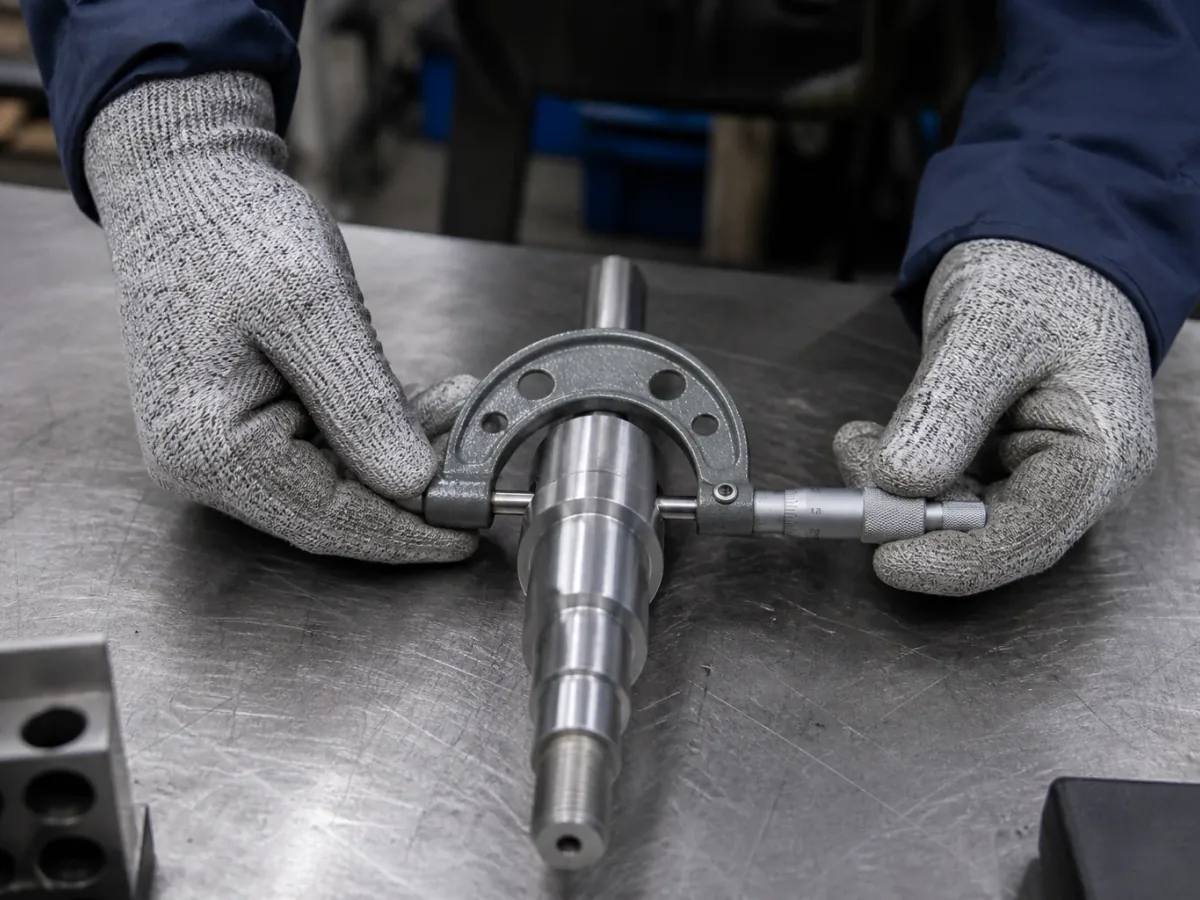
Для отдельных наружных размеров, толщины и доступных элементов.
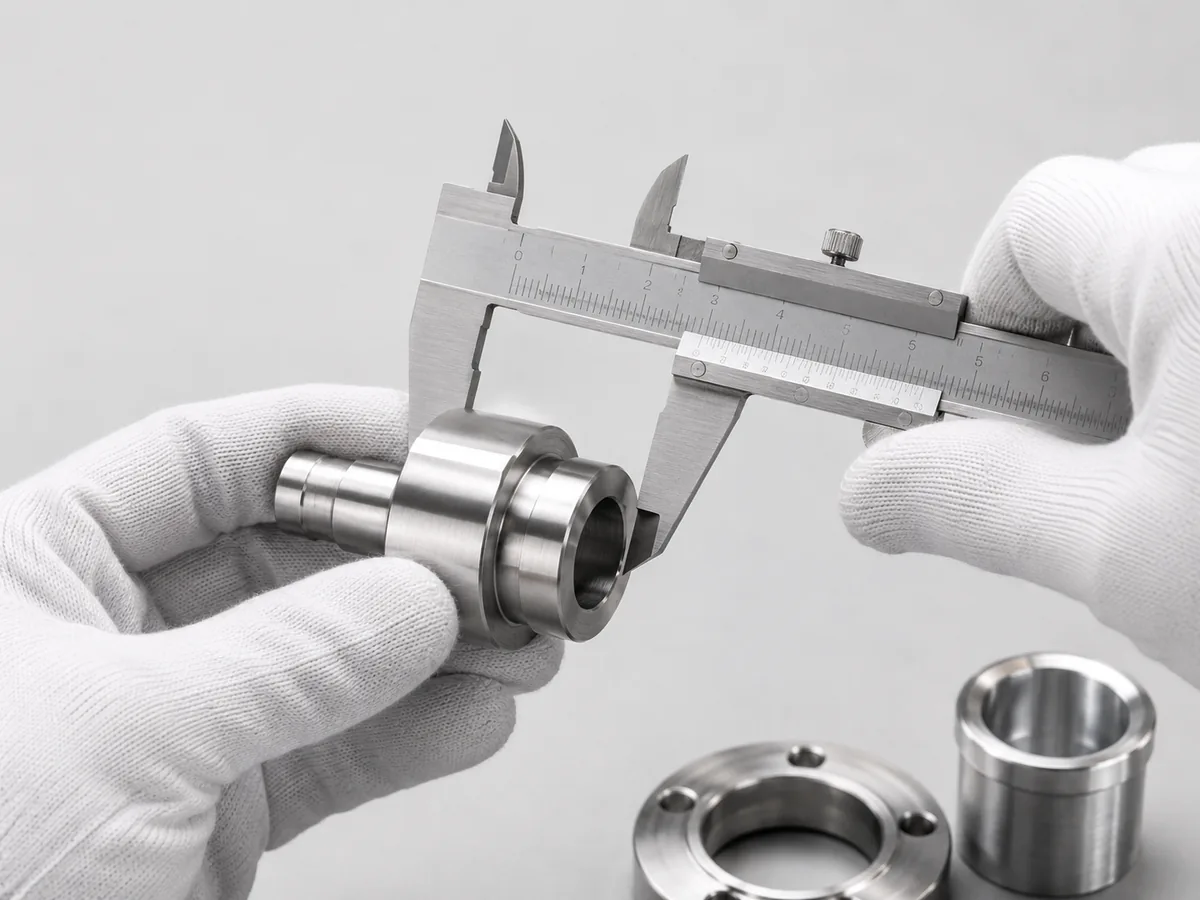
Для общедоступных размеров с соответствующими допусками.
Это лишь эталонная конфигурация. Окончательная модель оборудования, диапазон калибровки и пригодность для проекта подтверждены.
Утвержденный чертеж определяет ключевые характеристики, базовые соотношения и требования к размерам для каждой обработанной детали.
Обзор возможностей 5-осевой обработкиДлина, ширина, толщина, диаметр и глубина.
Расположение и характеристики отверстий относительно утвержденных базовых точек.
Критические отверстия, выступы, сопрягаемые поверхности и взаимосвязи между узлами.
Профиль, плоскостность, перпендикулярность и геометрические соотношения.
Резьба, канавки, пазы и второстепенные обработанные элементы.
Согласованы внешний вид, количество и требования к выпуску.
Протоколы осмотра определяются в процессе составления коммерческого предложения в соответствии с вашими чертежами, критически важными характеристиками и требованиями к документации.
Измеренные значения для согласованных критических характеристик.
Избранные размеры и характеристики регистрируются до возобновления нормального производственного процесса.
Результаты для соответствующих размерных характеристик и геометрических допусков.
Контрольно-измерительное оборудование, используемое для критически важных измерений, выбирается в соответствии с утвержденным планом контроля. При необходимости для проекта может быть подтверждено состояние калибровки и подтверждающие документы.
Результат измерения, выходящий за пределы согласованных критериев, выявляется и удерживается на проверку перед отправкой. Решение может включать дополнительную проверку, доработку, переделку или другое корректирующее действие в соответствии с подтвержденными требованиями и применимыми внутренними процедурами.
IDENTIFY→HOLD→REVIEW→CORRECT→REINSPECT→RELEASE
Иллюстративный пример, демонстрирующий, как функциональные требования могут быть преобразованы в план контроля качества для сложного обработанного корпуса.
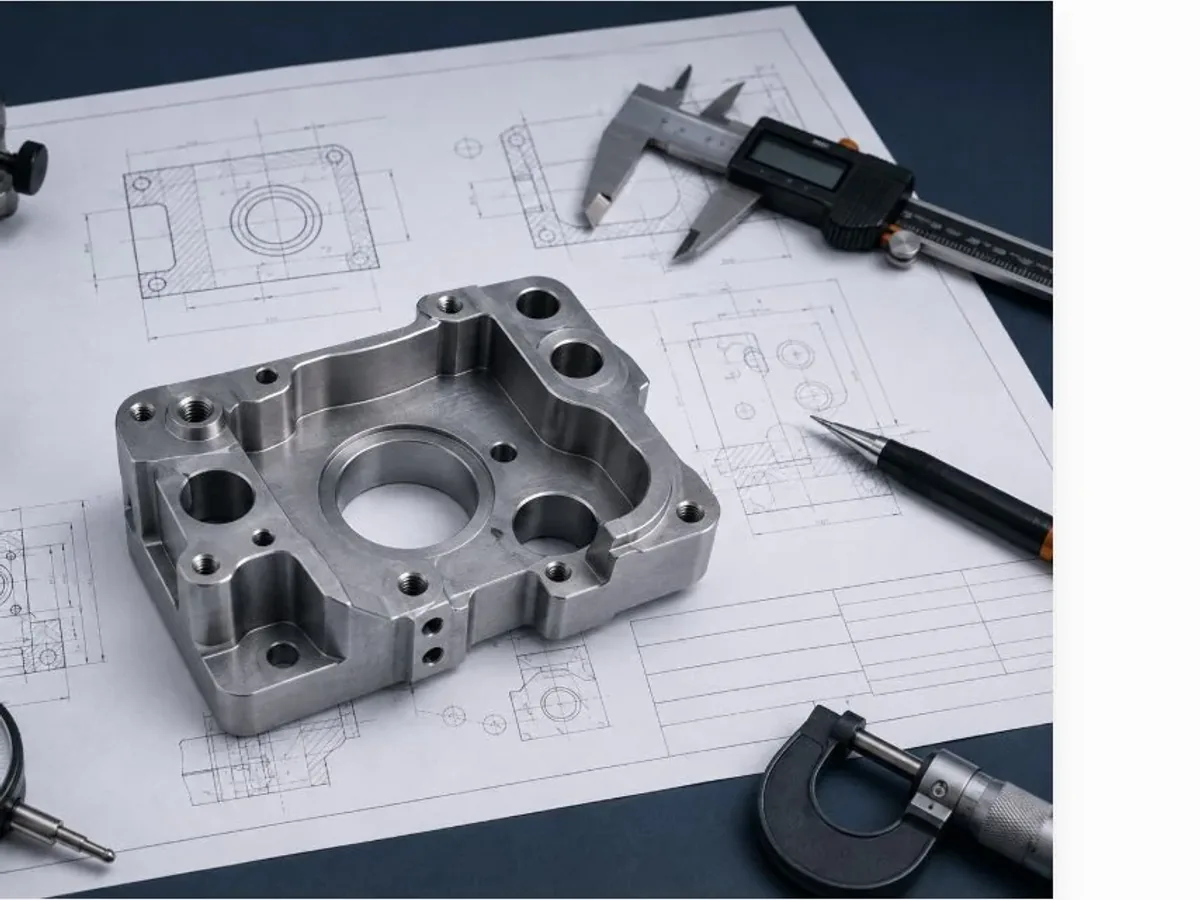
Проект-образец: Корпус из алюминия 7075-T6, 500 шт.; отверстие Ø25 H7 и расположение Ø0,10 в точках A/B/C.
Контрольный образец — FAI: 1 часть; IPQC: 2 части на 50; OQC: образец из 5 частей.
Координатно-измерительная машина для определения размеров, положения и базовых параметров отверстий; контактные калибры для определения доступных линейных и наружных размеров.
Версия C: Ø25 H7 при 25,000–25,021 мм, положение в пределах Ø0,10 и согласованных данных.
Перед предоставлением коммерческого предложения необходимо уточнить план проведения инспекций, оборудование, требования к отчетности и выпуску оборудования.
Начать проверкуПлан проверки начинается с утвержденной редакции чертежа, функциональных базовых элементов, критических характеристик и необходимых доказательств. Затем HongKe выбирает подходящее время проверки и методы измерения в соответствии с типом элемента, допуском, доступностью и согласованным объемом проекта.
Первичная проверка образца подтверждает наличие определенных критически важных характеристик у первой готовой детали перед продолжением нормального производственного процесса. Точные размеры, требования к геометрическим допускам и размерам, порядок отбора проб и формат документации согласовываются для проекта в процессе составления коммерческого предложения.
HongKe использует координатно-измерительные машины, высотомеры, микрометры и штангенциркули для выполнения соответствующих требований к контролю. Выбор оборудования зависит от типа элемента, допуска, доступности и утвержденного плана контроля.
HongKe позволяет планировать проверку на соответствие требованиям к положению, плоскостности, перпендикулярности, профилю и базовым точкам. Перед подтверждением подхода к проверке необходимо проверить чертеж, структуру базовых точек, доступность элементов и выбранный метод измерения.
Требования к точности до ±0,005 мм должны рассматриваться для каждой детали отдельно. Возможность реализации зависит от материала, геометрии, размера элемента, стратегии базовых параметров, производственного процесса и выбранного метода измерения. Критические допуски проверяются перед составлением коммерческого предложения для подтверждения возможности как производства, так и контроля качества.
Контроль размеров, регистрация результатов изготовления первого образца и данных координатно-измерительной машины могут быть согласованы при условии согласования необходимых характеристик, метода измерения, отбора проб, формата и критериев утверждения в процессе подготовки коммерческого предложения.
Результат измерения, выходящий за пределы согласованных критериев допуска, выявляется и удерживается на проверку перед отправкой. Решение может включать дополнительную проверку, доработку, переделку или другое корректирующее действие в соответствии с подтвержденными требованиями проекта и применимыми внутренними процедурами.
Контрольно-измерительное оборудование, используемое для критически важных измерений, выбирается в соответствии с утвержденным планом контроля. При необходимости для проекта может быть подтверждено состояние калибровки и подтверждающие документы.
Отправьте вашу CAD-модель, чертеж с размерами, информацию о материале, количестве, ключевых характеристиках и требованиях к отчетности. Наша команда проверит требования к производству и контролю качества перед составлением коммерческого предложения.