
寸法検査
サイズ、直径、奥行き、厚さ、その他指定された寸法。
HongKe は、承認された図面、機能データム、重要な特徴、および合意された文書要件に基づいて検査を計画します。重要な寸法と GD&T 要件は、適切な検査方法と記録を定義するために、生産前にレビューされます。
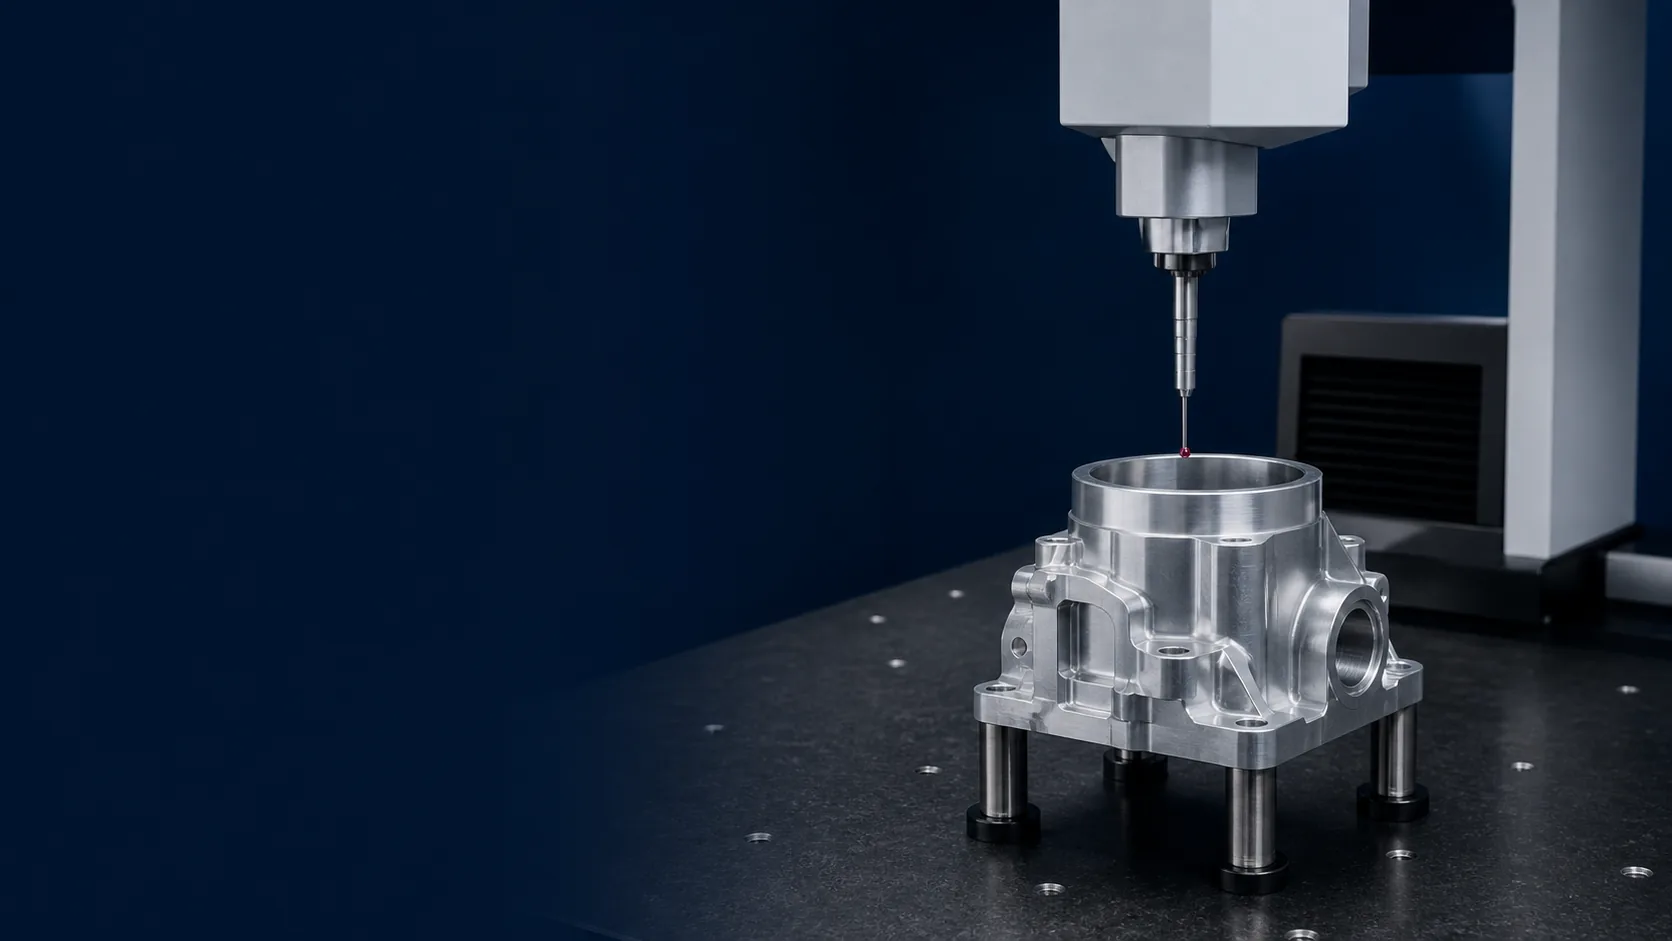
検査方法は、承認された図面、形状の種類、公差、基準構造、および必要な検査証拠に基づいて選択されます。
サイズ、直径、奥行き、厚さ、その他指定された寸法。
位置、平面度、垂直度、形状、および適用される基準面に基づく要件。
通常生産を再開する前に、重要な特性が検証されます。
加工工程の一貫性を確保するため、選択された特徴を加工中にチェックします。
必要に応じて、複雑な寸法特性および幾何学的特性を測定します。
出荷前に確認された承認済み要件。
見積もり時に合意された場合に限り、選択された検査記録を提供します。
トレーサビリティの範囲は、図面の改訂、材料、ロット、および報告要件に基づいて、見積もり時に定義されます。
品質検査は、承認された図面および合意されたプロジェクト要件に基づいて行われます。
承認されたモデル、図面の改訂、注記および適用される仕様。
寸法、基準点、嵌合部の特徴、および機能に影響を与える特性。
材料、検査に影響を与える仕上げ、組立および機能入力。
注文には、測定値、記録された結果、および必要な書類が必要です。
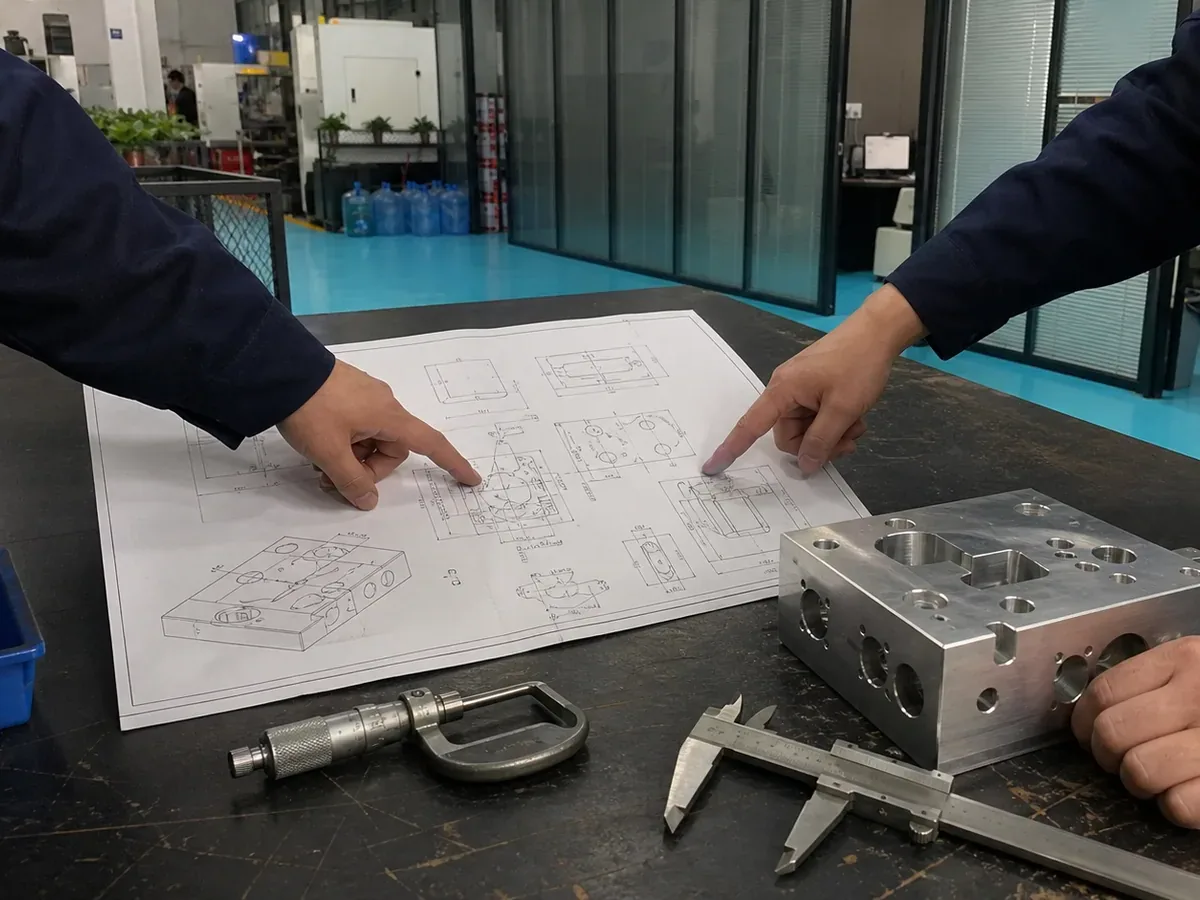
検査計画とは、承認された図面の要件を、明確な検査項目、方法、および記録範囲に落とし込むことです。
機能基準点、接合界面、および関連する特性をマッピングする。
重要な寸法と幾何公差(GD&T)は、日常的な測定とは分けて測定する。
機能、許容誤差、アクセス性を考慮して機器を選定してください。
FAI(初回品検査)、工程内検査、最終検査、サンプリング、および結果の記録を設定します。
許容範囲を確認しました。 ±0.005 mm までの要件は、レビュー対象の重要な特徴にのみ適用されます。材料、形状、セットアップ、および選択された測定方法によって、 CNC加工の実現可能性.
各段階はそれぞれ異なる疑問に答えるものです。検査装置はこれらの段階をサポートするものであり、独立した工程ではありません。
加工を開始する前に、入荷する材料情報と合意済みのプロジェクト要件を確認してください。
生産を継続する前に、最初に完成した部品が選択された重要要件を満たしていることを確認してください。
加工中に選択された寸法およびプロセス特性を確認し、早期に偏差を特定します。
部品の梱包および出荷前に、合意済みの最終検査要件を確認してください。
測定機器は、測定対象物の種類、許容誤差、アクセス性、および合意された検査計画に基づいて選定されます。
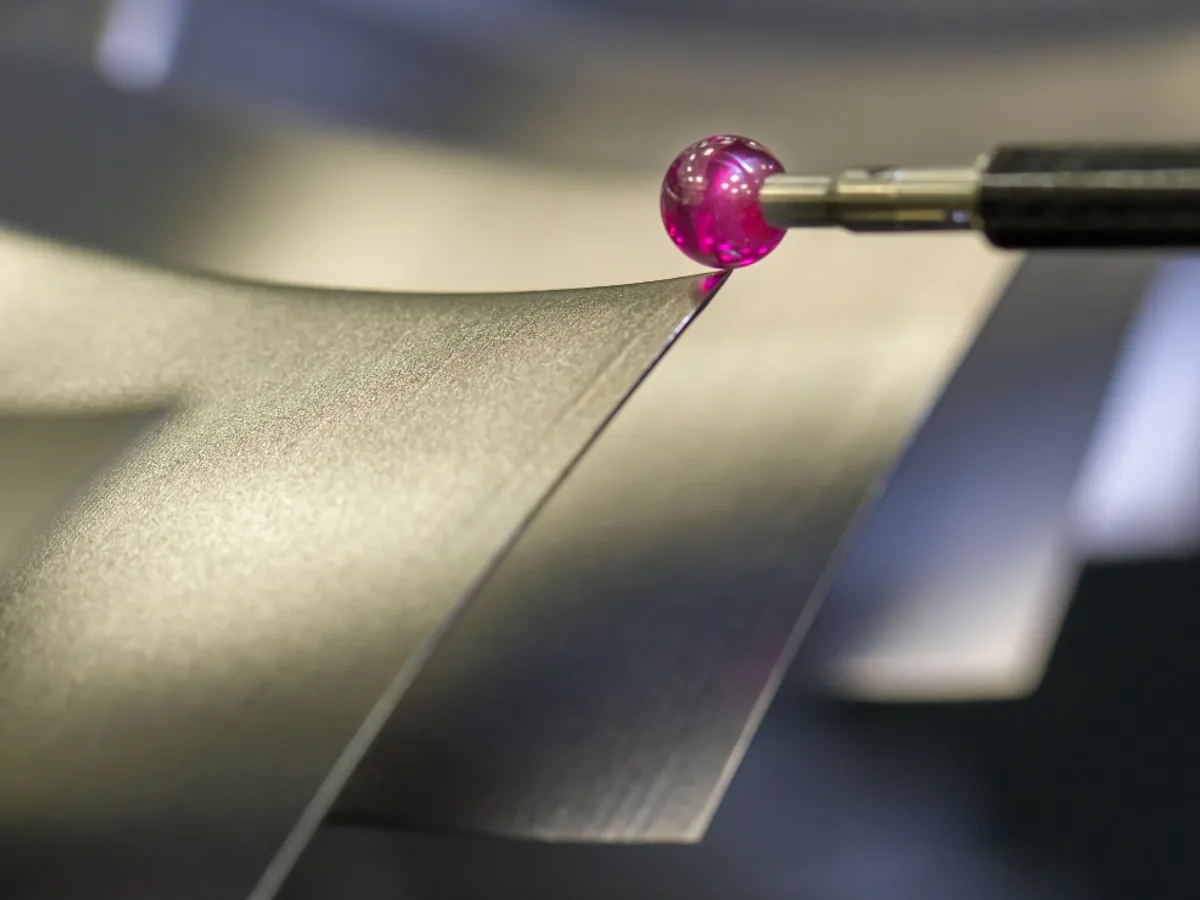
複雑な形状や承認済みの基準点との関係性に対応するため。
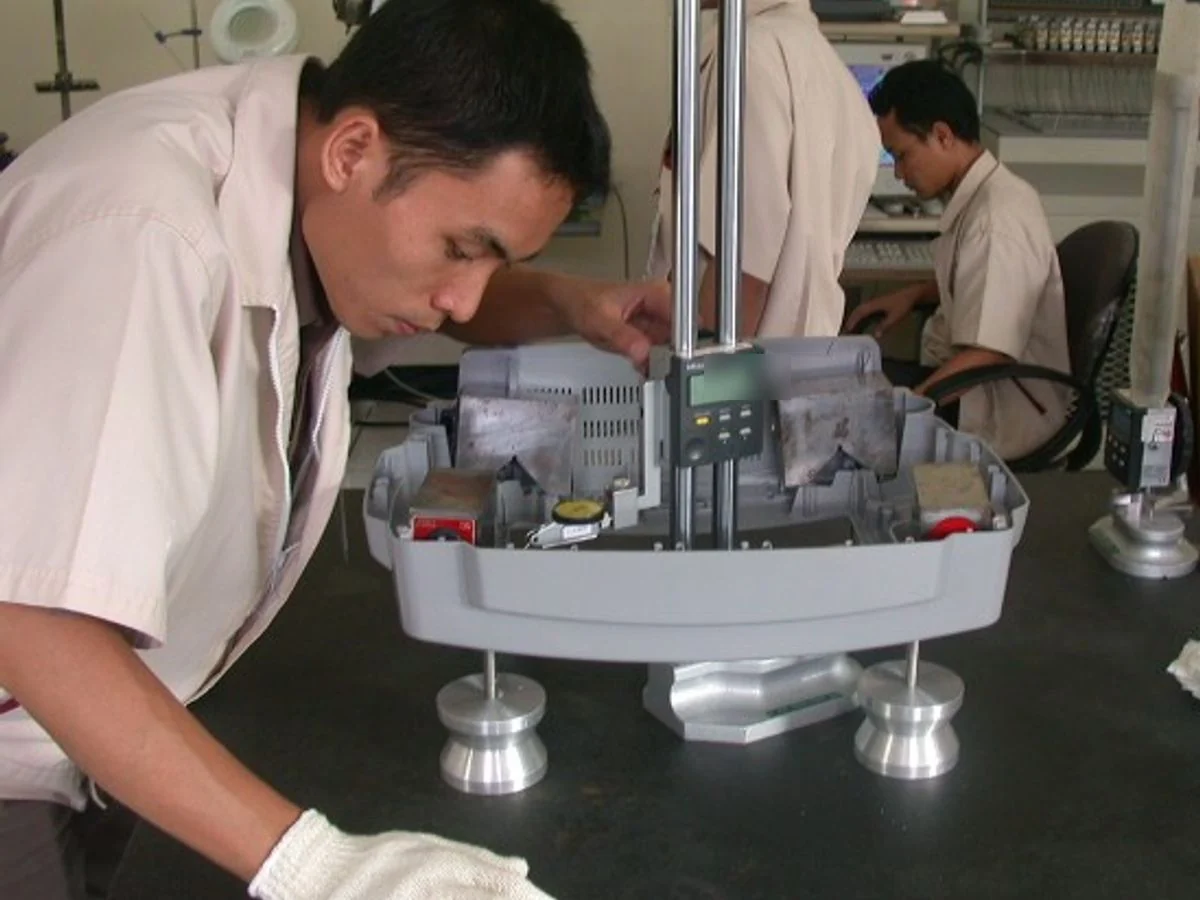
適切な高さ、段差、基準点に関する確認のため。
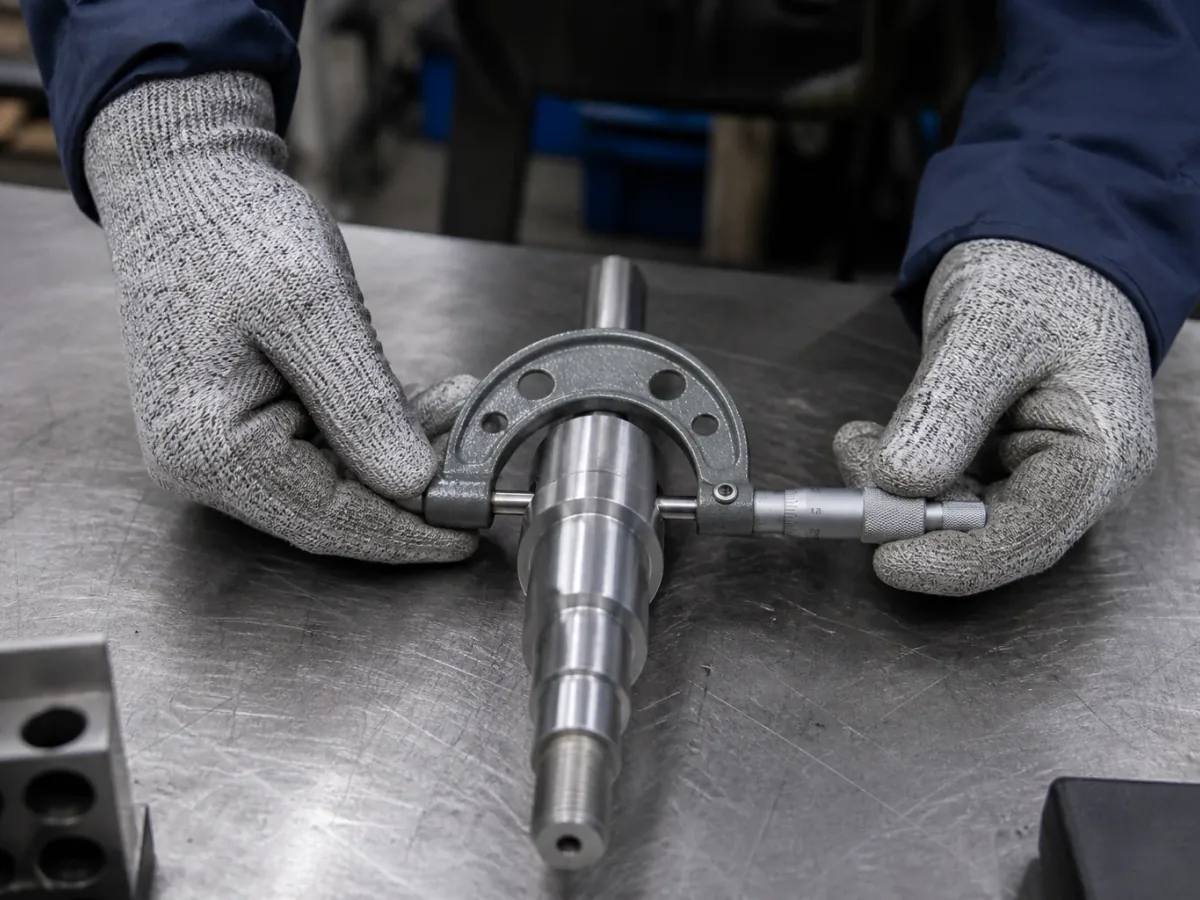
選択された外形寸法、厚み、およびアクセス可能な機能について。
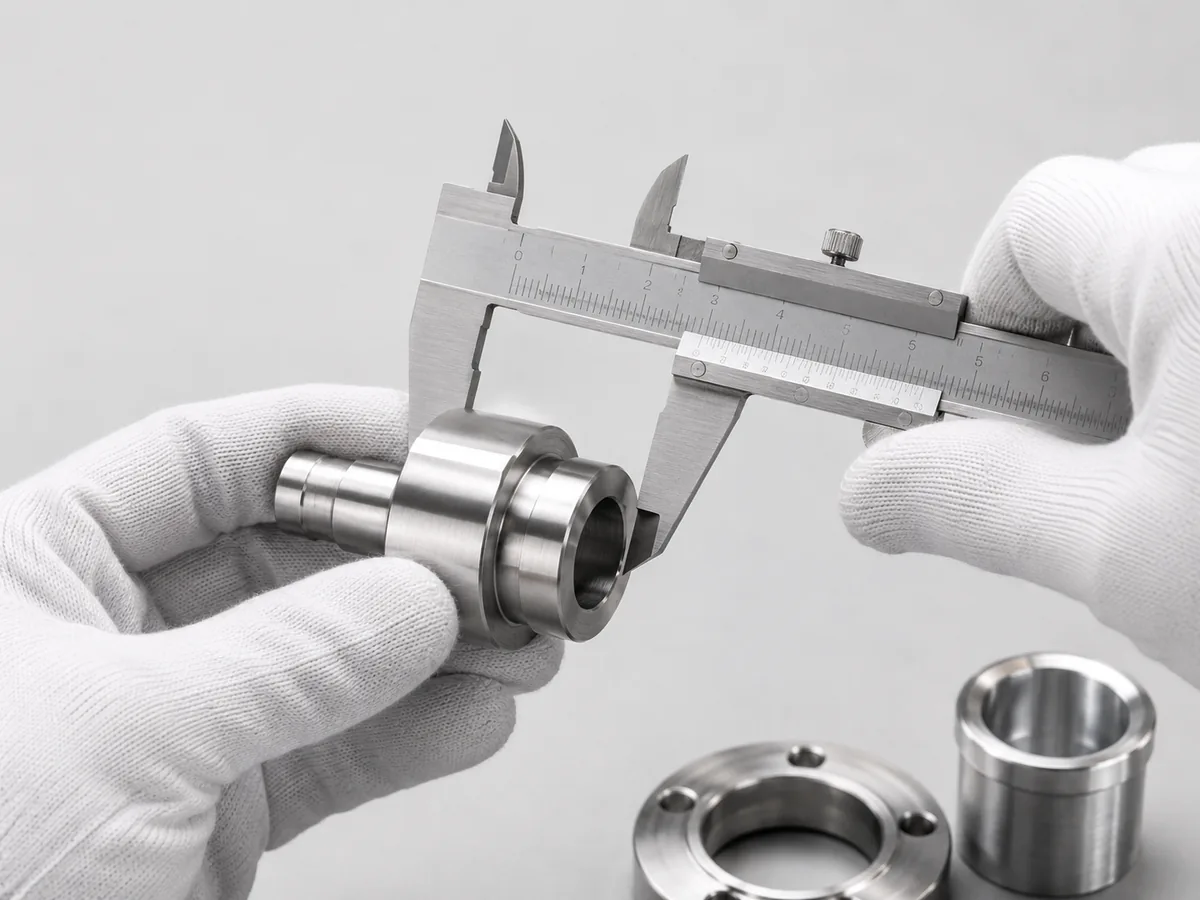
適切な公差を備えた、一般的にアクセス可能な寸法の場合。
参考構成です。最終的な機器モデル、校正範囲、および適合性は、プロジェクトに合わせて確定されます。
長さ、幅、厚さ、直径、奥行き。
承認された基準面に対する穴の位置と形状。
重要な穴、肩部、接合面、および組み立て関係。
輪郭、平面度、垂直度、および幾何学的関係。
ねじ山、溝、スロット、および二次加工された形状。
外観、数量、および出荷要件に合意する。
検査記録は、お客様の図面、重要な特性、および文書化要件に基づいて、見積もり時に定義されます。
合意された重要特性に関する測定値。
通常の生産が再開される前に、選択された寸法と特徴が記録されます。
適切な寸法特性および幾何公差(GD&T)特性に関する結果。
重要な測定に使用される検査機器は、承認された検査計画に従って選定されます。プロジェクトに必要な場合は、校正状況および関連記録を確認することができます。
合意された基準の範囲外の測定結果が特定され、出荷前にレビューのため保留されます。処置には、確認された要件および適用される社内手順に従ったさらなるレビュー、修正、再作成、またはその他の是正措置が含まれる場合があります。
IDENTIFY→HOLD→REVIEW→CORRECT→REINSPECT→RELEASE
複雑な機械加工ハウジングの検査計画に機能要件をどのように変換できるかを示す具体例。
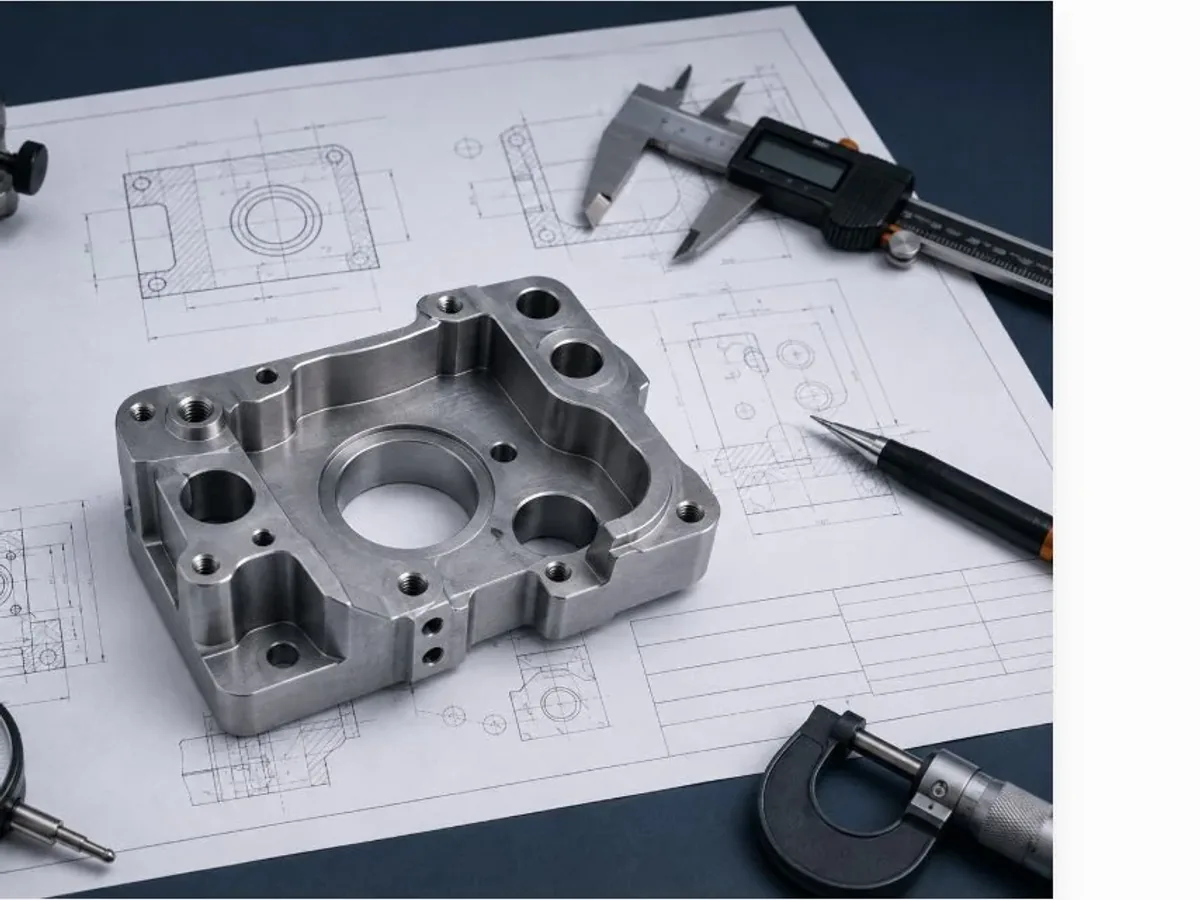
参考プロジェクト:アルミニウム7075-T6ハウジング、500個;Ø25 H7ボア、位置Ø0.10からA/B/C。
参照サンプリング — FAI:1個;IPQC:50個中2個;OQC:5個サンプル。
穴のサイズ、位置、基準点の測定にはCMM(三次元測定機)、アクセス可能な直線寸法および外形寸法の測定には接触式ゲージを使用します。
Rev. C: Ø25 H7、25.000~25.021 mm、位置はØ0.10以内、記録は一致。
検査計画は、承認された図面改訂、機能データ、重要な特性、および必要な証拠から始まります。HongKe 次に、フィーチャタイプ、公差、アクセス性、および合意されたプロジェクト範囲に応じて、適切な検査タイミングと測定方法を選択します。
初回製品検査では、通常生産を開始する前に、最初に完成した部品について、選定された重要な特性を確認します。正確な寸法、幾何公差(GD&T)要件、サンプリング方法、記録形式は、見積もり時にプロジェクトごとに合意されます。
HongKe では、該当する検査要件に応じて、CMM、ハイトゲージ、マイクロメーター、ノギスを使用します。機器の選定は、対象物の種類、公差、アクセス性、および承認された検査計画によって異なります。
HongKe では、適用可能な位置、平面度、垂直度、形状、および基準面に基づく要求事項について検査を計画できます。検査方法を確定する前に、図面、基準面構造、フィーチャーへのアクセス性、および選択された測定方法を確認する必要があります。
±0.005 mmまでの要求事項は、各特徴ごとに検討する必要があります。実現可能性は、材料、形状、特徴サイズ、基準点戦略、製造プロセス、および選択された測定方法によって異なります。重要な公差は、製造と検査の両方の実現可能性を確認するために、見積もり前に検討されます。
寸法検査、初回品検査、CMM測定結果記録は、見積もり時に必要な特性、測定方法、サンプリング、フォーマット、およびリリース基準が合意されていれば、連携して実施できます。
合意された受入基準の範囲外の測定結果が特定され、出荷前にレビューのため保留されます。処置には、確認されたプロジェクト要件および適用される社内手順に従ったさらなるレビュー、修正、再作成、またはその他の是正措置が含まれる場合があります。
重要な測定に使用される検査機器は、承認された検査計画に従って選定されます。プロジェクトに必要な場合は、校正状況および関連記録を確認することができます。
CADモデル、寸法図、材質、数量、重要仕様、および報告要件をお送りください。弊社チームが製造要件と検査要件の両方を検討した上で、お見積もりを作成いたします。