
Inspection dimensionnelle
Taille, diamètre, profondeur, épaisseur et autres dimensions spécifiées.
HongKe planifie le contrôle en fonction du plan approuvé, des références fonctionnelles, des caractéristiques critiques et des exigences de documentation convenues. Les dimensions critiques et les exigences GD&T sont examinées avant la production afin de définir les méthodes et les enregistrements de contrôle appropriés.
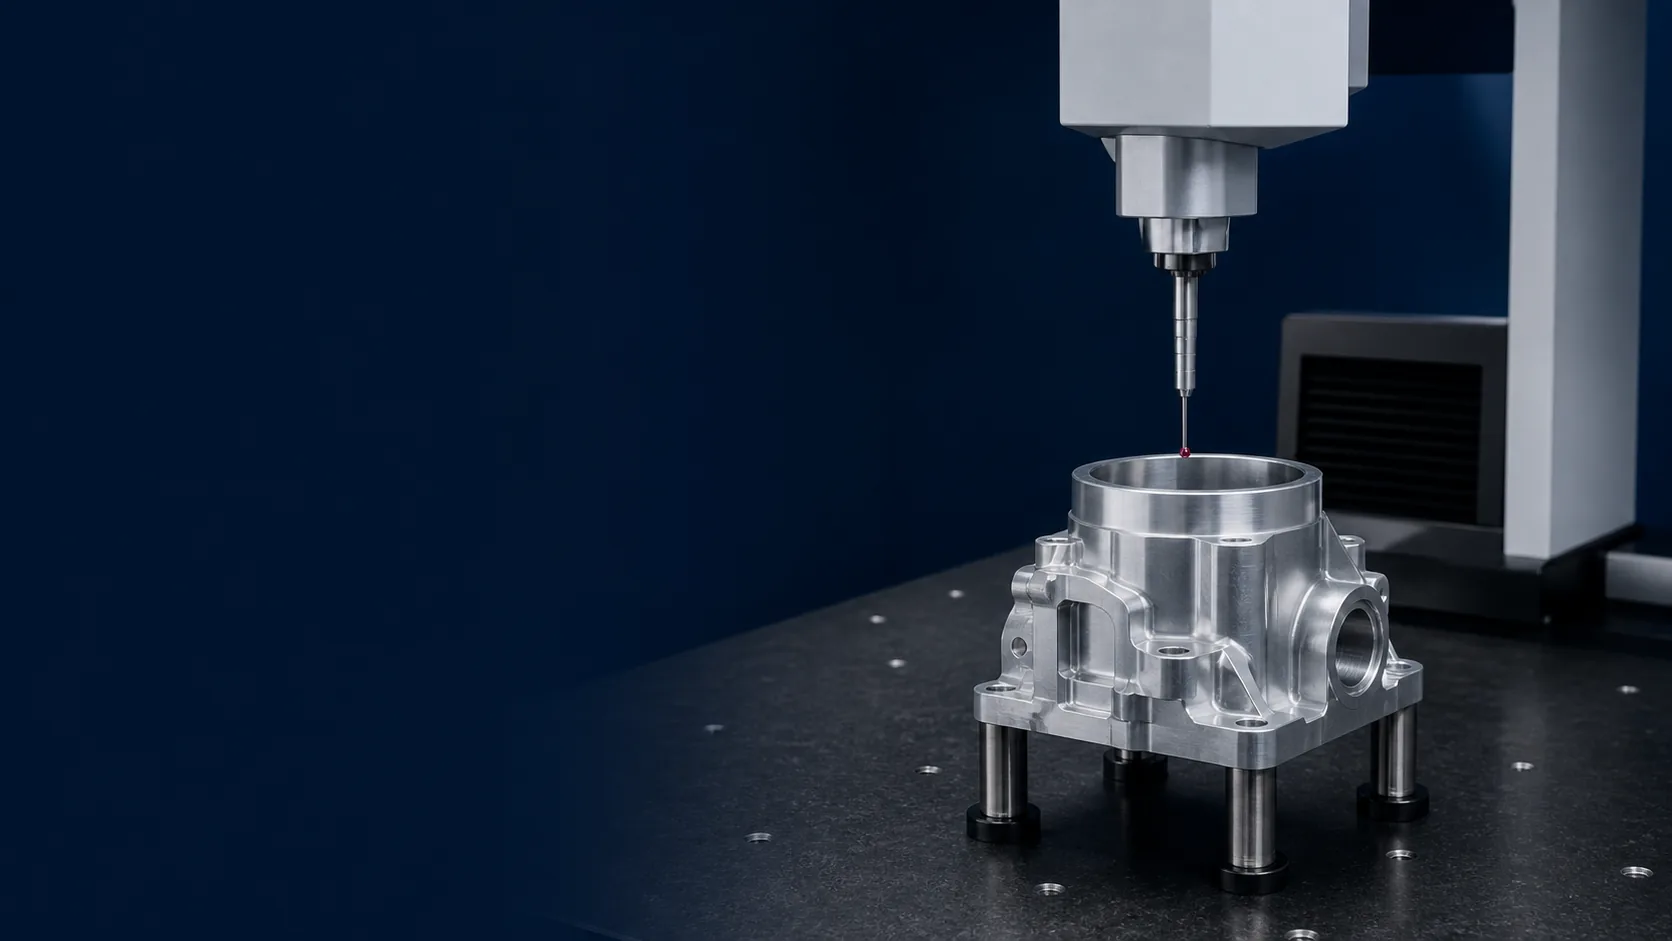
Les méthodes d'inspection sont sélectionnées en fonction du dessin approuvé, du type de caractéristique, de la tolérance, de la structure de référence et des preuves d'inspection requises.
Taille, diamètre, profondeur, épaisseur et autres dimensions spécifiées.
Position, planéité, perpendicularité, profil et exigences relatives aux données de référence applicables.
Les caractéristiques critiques ont été vérifiées avant la reprise de la production normale.
Caractéristiques sélectionnées vérifiées pendant l'usinage afin de contrôler la régularité du processus.
Caractéristiques dimensionnelles et géométriques complexes mesurées le cas échéant.
Exigences approuvées confirmées avant l'expédition.
Les rapports d'inspection sélectionnés sont fournis conformément aux modalités convenues lors du devis.
Le périmètre de traçabilité est défini lors de l'établissement du devis en fonction de la révision du dessin, du matériau, du lot et des exigences en matière de rapports.
Le contrôle qualité est basé sur le plan approuvé et les exigences du projet convenues.
Modèle approuvé, révision du dessin, notes et spécifications applicables.
Dimensions, données de référence, caractéristiques d'accouplement et caractéristiques qui affectent le fonctionnement.
Matériel, finition, assemblage et entrées fonctionnelles qui affectent l'inspection.
Mesures, résultats enregistrés et documents requis pour la commande.
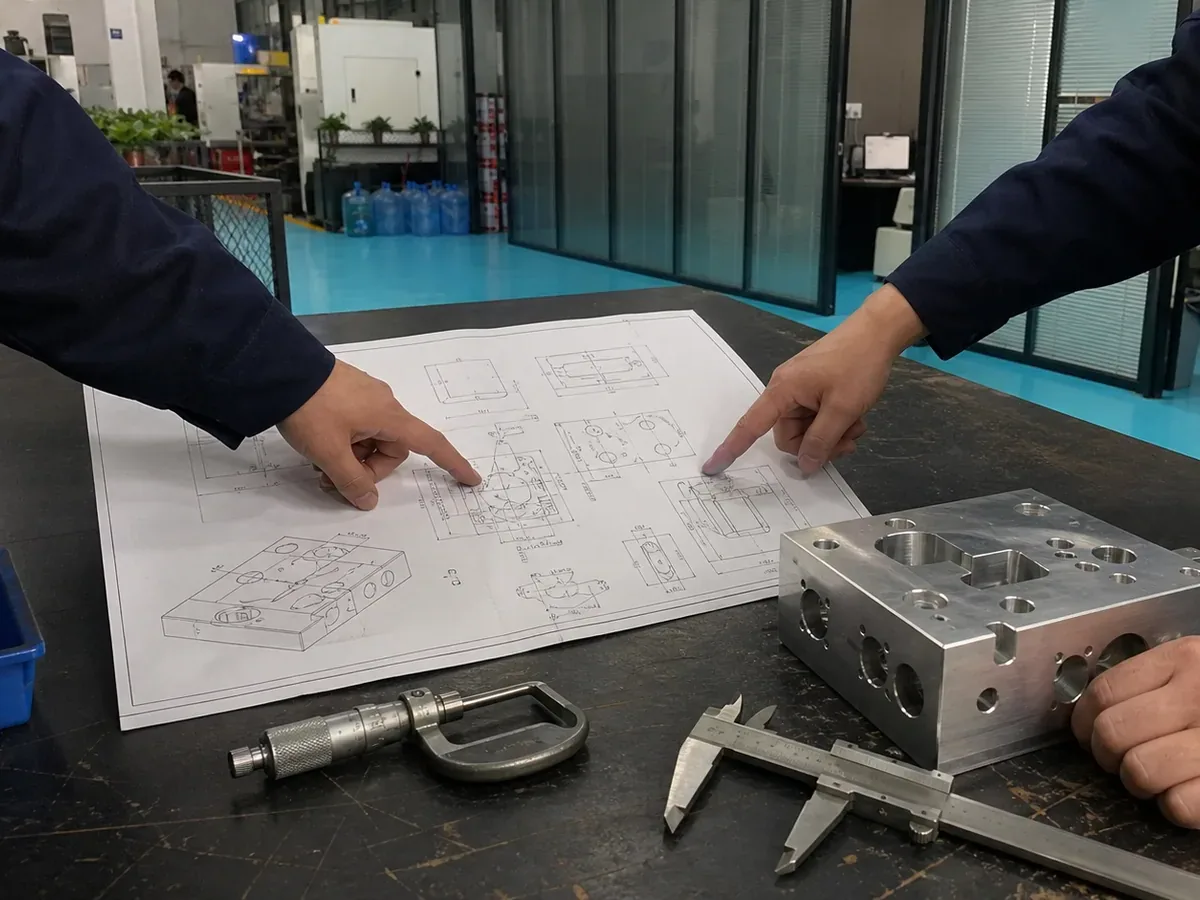
La planification des inspections transforme les exigences des plans approuvés en contrôles, méthodes et périmètre d'enregistrement définis.
Cartographier les données fonctionnelles, les interfaces d'accouplement et les caractéristiques associées.
Séparer les dimensions critiques et les tolérances géométriques et dimensionnelles des mesures de routine.
Choisissez votre équipement en fonction de ses caractéristiques, de sa tolérance et de son accessibilité.
Définir les FAI, les contrôles en cours de processus et finaux, l'échantillonnage et les résultats enregistrés.
Limite de tolérance révisée : Les exigences de précision à ±0,005 mm s'appliquent uniquement aux caractéristiques critiques examinées. Le matériau, la géométrie, la configuration et la méthode de mesure choisie déterminent ces exigences. faisabilité de l'usinage CNC.
Chaque étape répond à une question différente. Les équipements d'inspection facilitent ces étapes, mais ne constituent pas une étape de processus distincte.
Avant de commencer l'usinage, veuillez vérifier les informations relatives aux matériaux entrants et les exigences convenues du projet.
Vérifier la première pièce terminée par rapport aux exigences critiques sélectionnées avant de poursuivre la production.
Contrôler les dimensions sélectionnées et les caractéristiques du processus pendant l'usinage afin de détecter rapidement tout écart.
Confirmer les exigences d'inspection finale convenues avant que les pièces ne soient emballées et expédiées.
L'équipement de mesure est sélectionné en fonction du type de caractéristique, de la tolérance, de l'accessibilité et du plan d'inspection convenu.
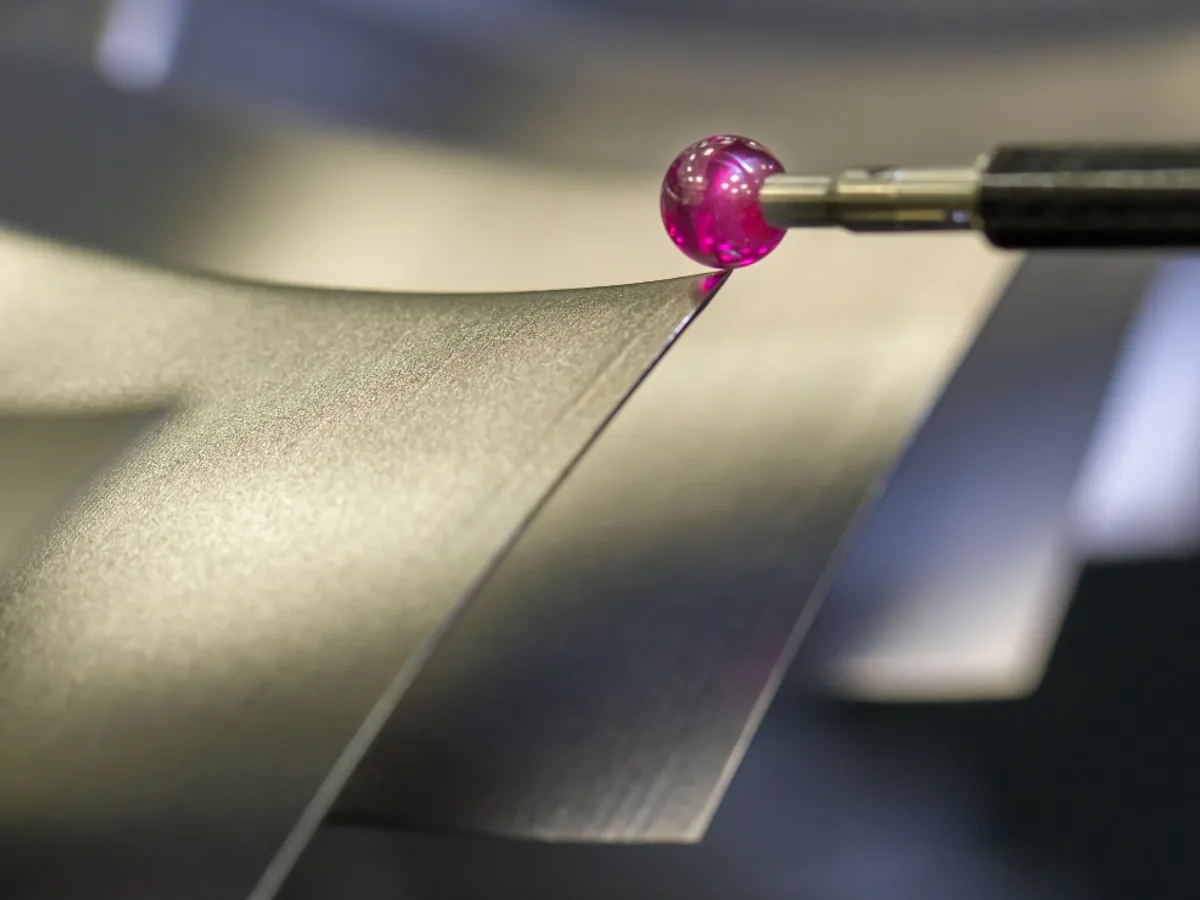
Pour les géométries complexes et les relations avec les références approuvées.
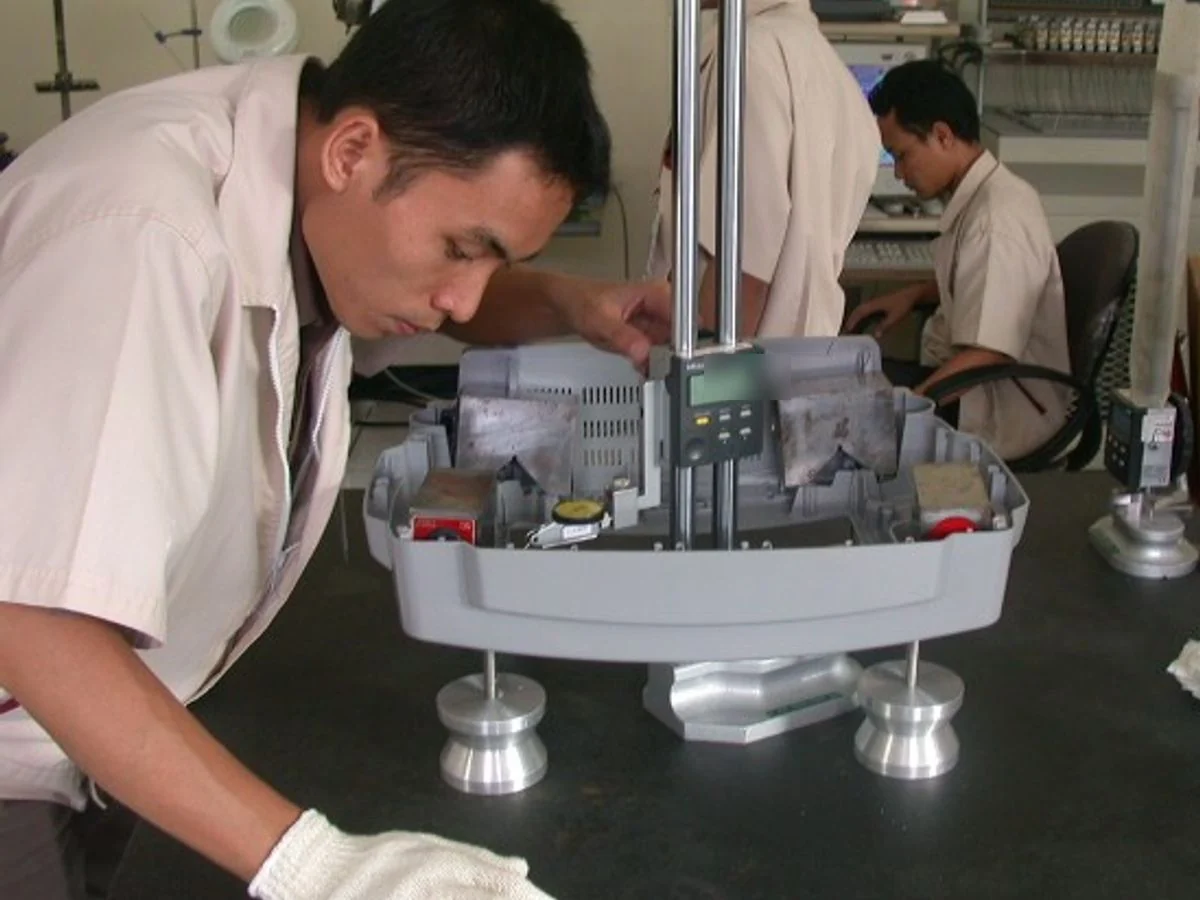
Pour vérifier la hauteur, la marche et les points de référence appropriés.
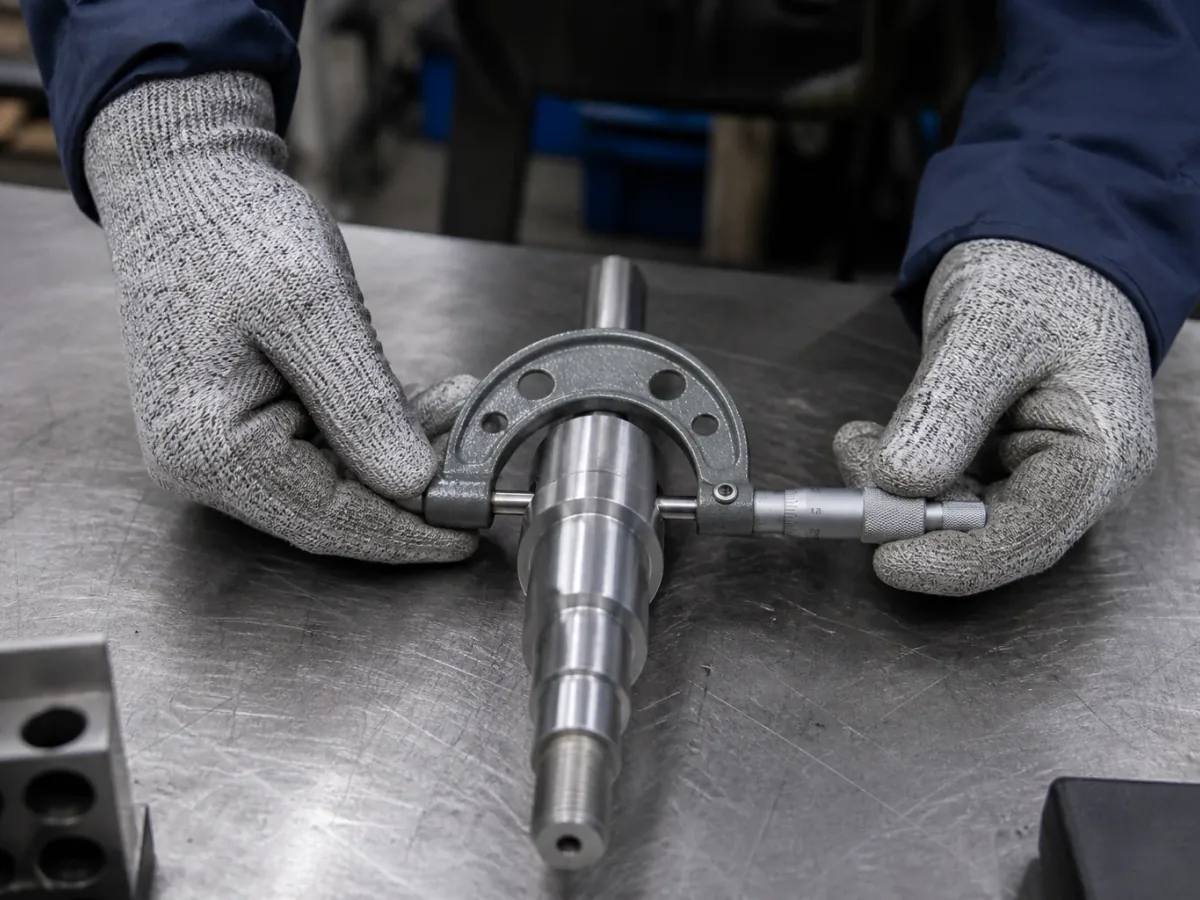
Pour certaines dimensions extérieures, épaisseurs et caractéristiques accessibles.
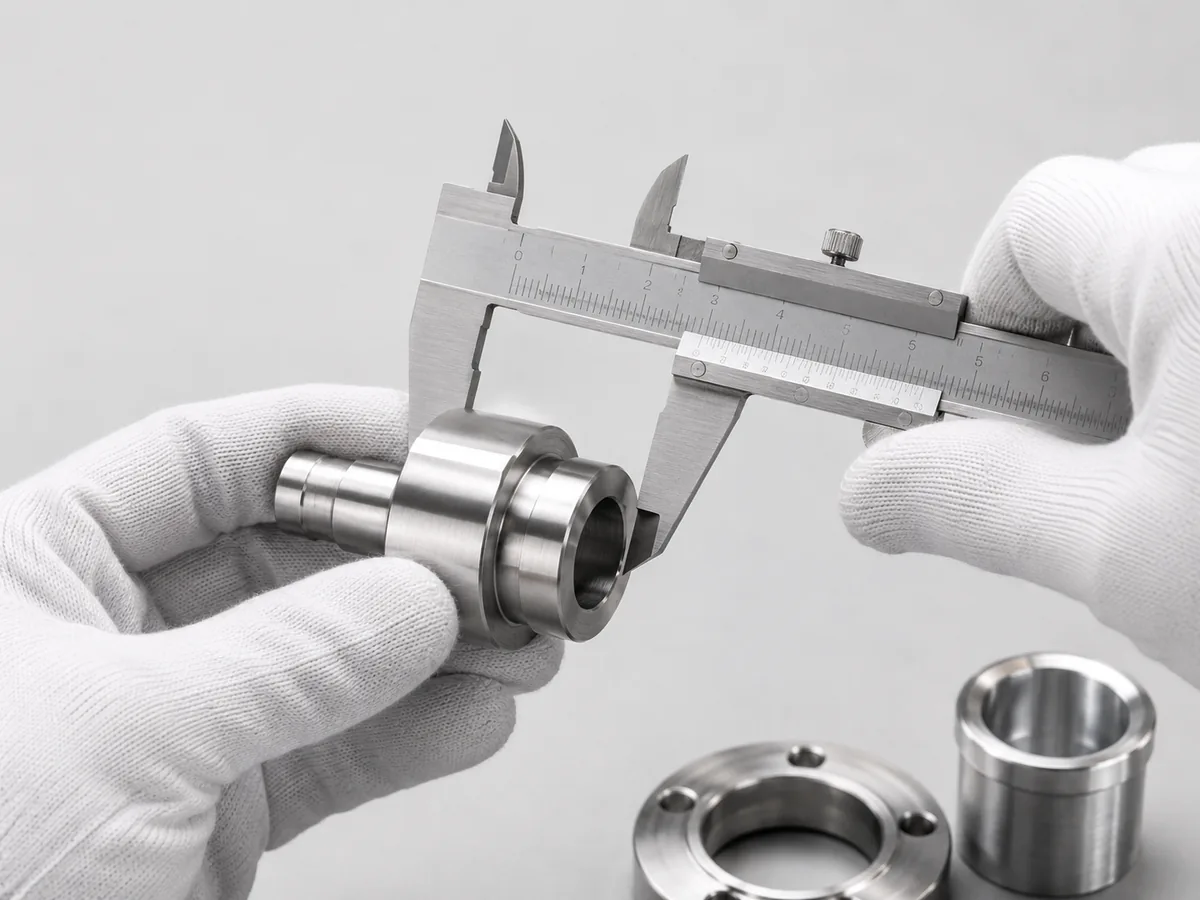
Pour des dimensions accessibles générales avec des tolérances appropriées.
Configuration de référence uniquement. Le modèle final de l'équipement, sa plage d'étalonnage et son adéquation au projet sont confirmés.
Le dessin approuvé définit les caractéristiques critiques, les relations de référence et les exigences de mesure pour chaque pièce usinée.
Examiner les capacités d'usinage 5 axesLongueur, largeur, épaisseur, diamètre et profondeur.
Position et caractéristiques des trous par rapport aux références approuvées.
Alésages critiques, épaulements, surfaces d'accouplement et relations d'assemblage.
Profil, planéité, perpendicularité et relations géométriques.
Filetages, rainures, fentes et autres éléments usinés secondaires.
Exigences convenues en matière d'apparence, de quantité et de mise sur le marché.
Les comptes rendus d'inspection sont définis lors de l'établissement du devis en fonction de vos plans, des caractéristiques critiques et des exigences en matière de documentation.
Valeurs mesurées pour les caractéristiques critiques convenues.
Dimensions et caractéristiques sélectionnées enregistrées avant la reprise de la production normale.
Résultats pour des caractéristiques dimensionnelles et GD&T appropriées.
Le matériel d'inspection utilisé pour les mesures critiques est sélectionné conformément au plan d'inspection approuvé. L'état d'étalonnage et les documents justificatifs peuvent être vérifiés lorsque cela est nécessaire au projet.
Tout résultat mesuré non conforme aux critères convenus est identifié et mis de côté pour analyse avant expédition. La suite des opérations peut inclure un examen plus approfondi, une retouche, une nouvelle fabrication ou toute autre action corrective, conformément aux exigences confirmées et aux procédures internes applicables.
IDENTIFY→HOLD→REVIEW→CORRECT→REINSPECT→RELEASE
Exemple illustratif montrant comment les exigences fonctionnelles peuvent être traduites en un plan d'inspection pour un boîtier usiné complexe.
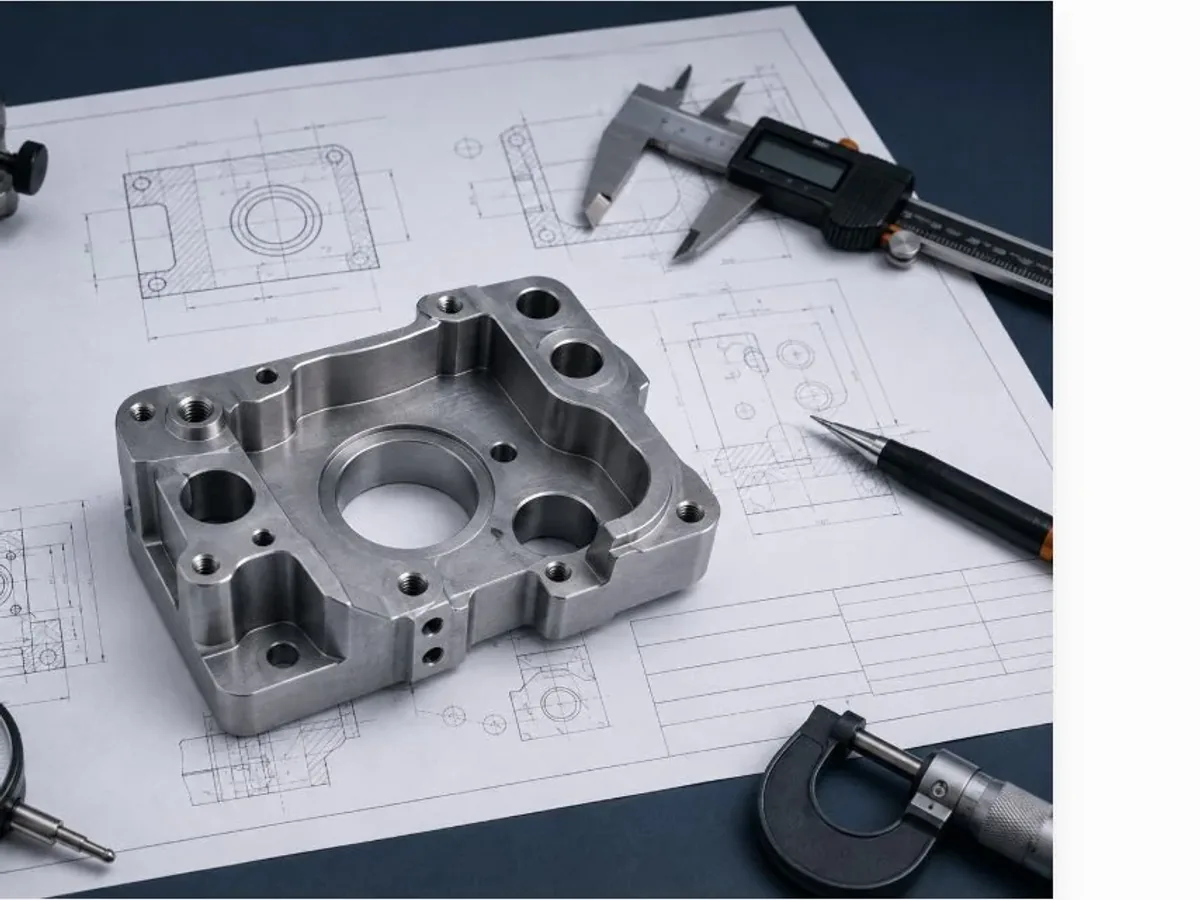
Projet de référence : Boîtier en aluminium 7075-T6, 500 pièces ; alésage Ø25 H7 et position Ø0,10 à A / B / C.
Échantillonnage de référence — FAI : 1 partie ; IPQC : 2 parties sur 50 ; OQC : échantillon de 5 parties.
Machine à mesurer tridimensionnelle (MMT) pour le diamètre d'alésage, la position et les références ; calibres de contact pour les dimensions linéaires et extérieures accessibles.
Rév. C : Ø25 H7 à 25,000–25,021 mm, position dans Ø0,10 et enregistrements convenus.
Préciser les exigences en matière de planification de l'inspection, d'équipement, de rapports et de libération avant de soumettre une offre.
Lancer une inspectionLe plan d'inspection débute par la révision approuvée des plans, les références fonctionnelles, les caractéristiques critiques et les preuves requises. HongKe sélectionne ensuite le calendrier d'inspection et les méthodes de mesure appropriées en fonction du type d'élément, de la tolérance, de l'accessibilité et du périmètre du projet convenu.
L'inspection du premier article vérifie certaines caractéristiques critiques de la première pièce finie avant le lancement de la production normale. Les dimensions exactes, les exigences GD&T, l'échantillonnage et le format d'enregistrement sont convenus pour le projet lors de la demande de devis.
HongKe utilise une machine à mesurer tridimensionnelle (MMT), un comparateur de hauteur, un micromètre et un pied à coulisse pour répondre aux exigences d'inspection. Le choix de l'équipement dépend du type de caractéristique, de la tolérance, de l'accessibilité et du plan d'inspection approuvé.
HongKe peut planifier l'inspection en fonction des exigences applicables en matière de position, de planéité, de perpendicularité, de profil et de référence. Le dessin, la structure de référence, l'accessibilité des éléments et la méthode de mesure choisie doivent être examinés avant la confirmation de la méthode d'inspection.
Les exigences de précision jusqu'à ±0,005 mm doivent être analysées individuellement. La faisabilité dépend du matériau, de la géométrie, des dimensions des éléments, de la stratégie de référence, du procédé de fabrication et de la méthode de mesure choisie. Les tolérances critiques sont examinées avant l'établissement du devis afin de confirmer la faisabilité de la fabrication et du contrôle.
L'inspection dimensionnelle, le contrôle du premier article et les enregistrements des résultats de la MMT peuvent être coordonnés lorsque les caractéristiques requises, la méthode de mesure, l'échantillonnage, le format et les critères de validation sont convenus lors de la proposition.
Tout résultat mesuré non conforme aux critères d'acceptation convenus est identifié et mis de côté pour analyse avant expédition. La suite des opérations peut inclure un examen plus approfondi, une reprise, une nouvelle fabrication ou toute autre action corrective, conformément aux exigences du projet confirmées et aux procédures internes applicables.
Le matériel d'inspection utilisé pour les mesures critiques est sélectionné conformément au plan d'inspection approuvé. L'état d'étalonnage et les documents justificatifs peuvent être vérifiés lorsque cela est nécessaire au projet.
Veuillez nous envoyer votre modèle CAO, votre plan coté, les informations relatives aux matériaux, aux quantités, aux caractéristiques critiques et aux exigences en matière de rapports. Notre équipe examinera les exigences de fabrication et de contrôle avant de vous établir un devis.