
Inspeção Dimensional
Tamanho, diâmetro, profundidade, espessura e outras dimensões especificadas.
HongKe planeja a inspeção com base no desenho aprovado, nos datum funcionais, nas características críticas e nos requisitos de documentação acordados. As dimensões críticas e os requisitos de GD&T são revisados antes da produção para definir os métodos e registros de inspeção adequados.
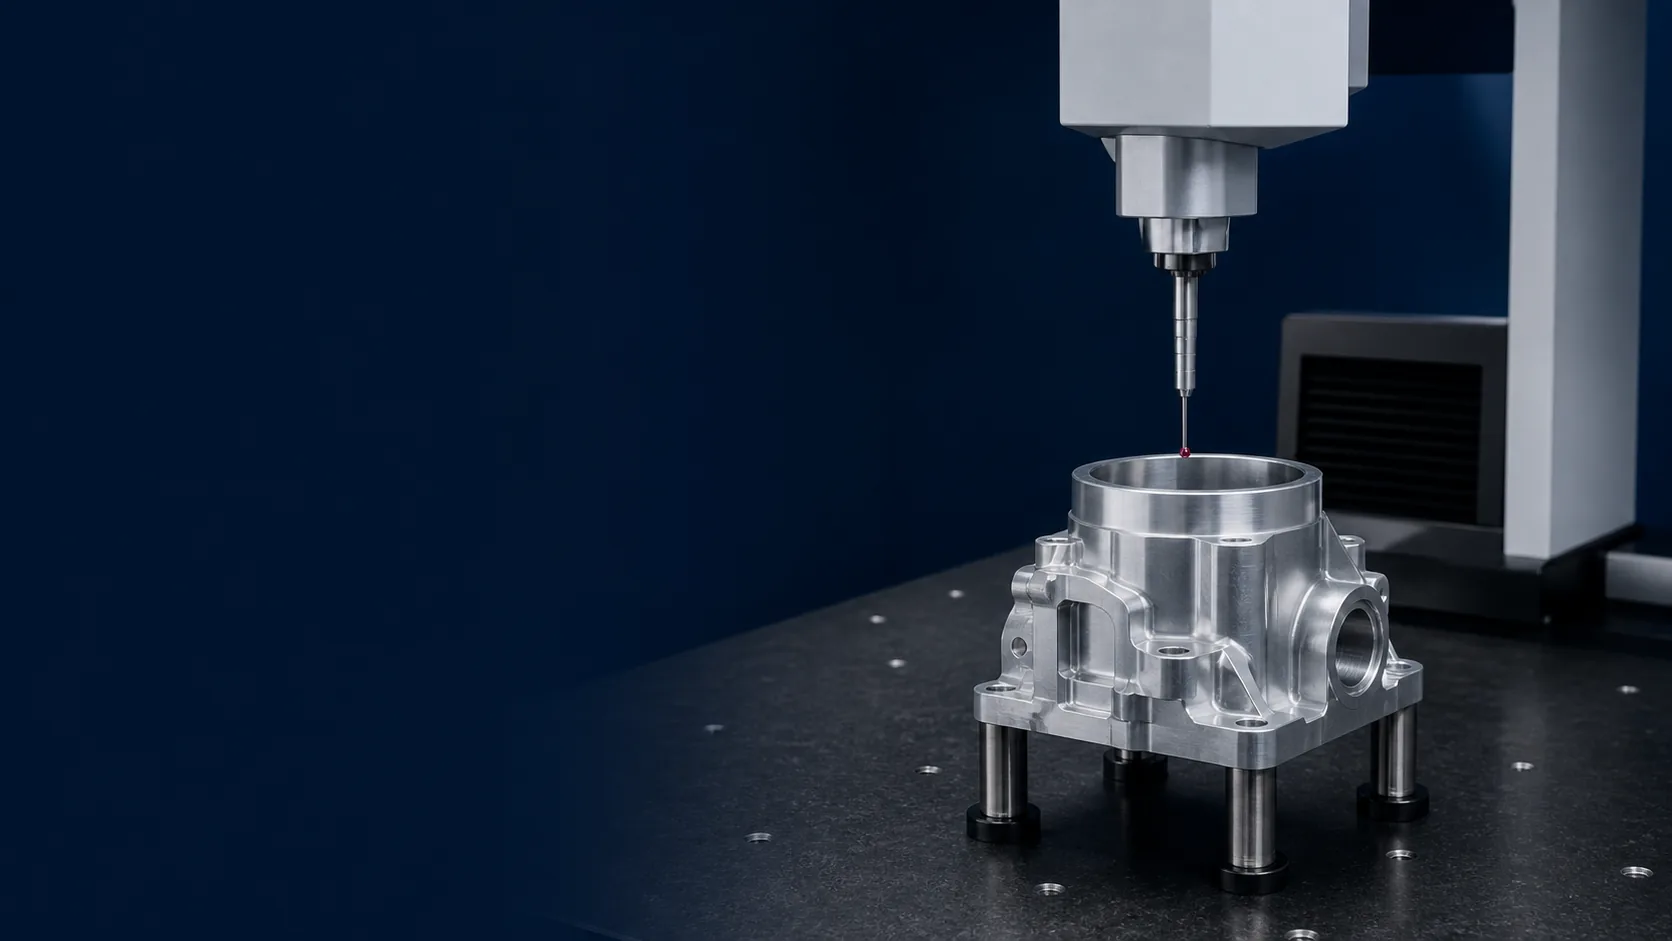
Os métodos de inspeção são selecionados de acordo com o desenho aprovado, o tipo de característica, a tolerância, a estrutura de referência e as evidências de inspeção necessárias.
Tamanho, diâmetro, profundidade, espessura e outras dimensões especificadas.
Posição, planicidade, perpendicularidade, perfil e requisitos aplicáveis baseados em datum.
Características críticas verificadas antes da retomada da produção normal.
Características selecionadas foram verificadas durante a usinagem para controlar a consistência do processo.
Características dimensionais e geométricas complexas medidas quando apropriado.
Requisitos aprovados confirmados antes da liberação do envio.
Registros de inspeção selecionados serão fornecidos conforme acordado durante a elaboração do orçamento.
O escopo da rastreabilidade é definido na cotação com base na revisão do desenho, no material, no lote e nos requisitos de relatório.
A inspeção de qualidade é baseada no desenho aprovado e nos requisitos acordados para o projeto.
Modelo aprovado, revisão do desenho, notas e especificações aplicáveis.
Dimensões, referências, características de acoplamento e características que afetam a função.
Material, acabamento, montagem e entradas funcionais que afetam a inspeção.
Medições, resultados registrados e documentos necessários para o pedido.
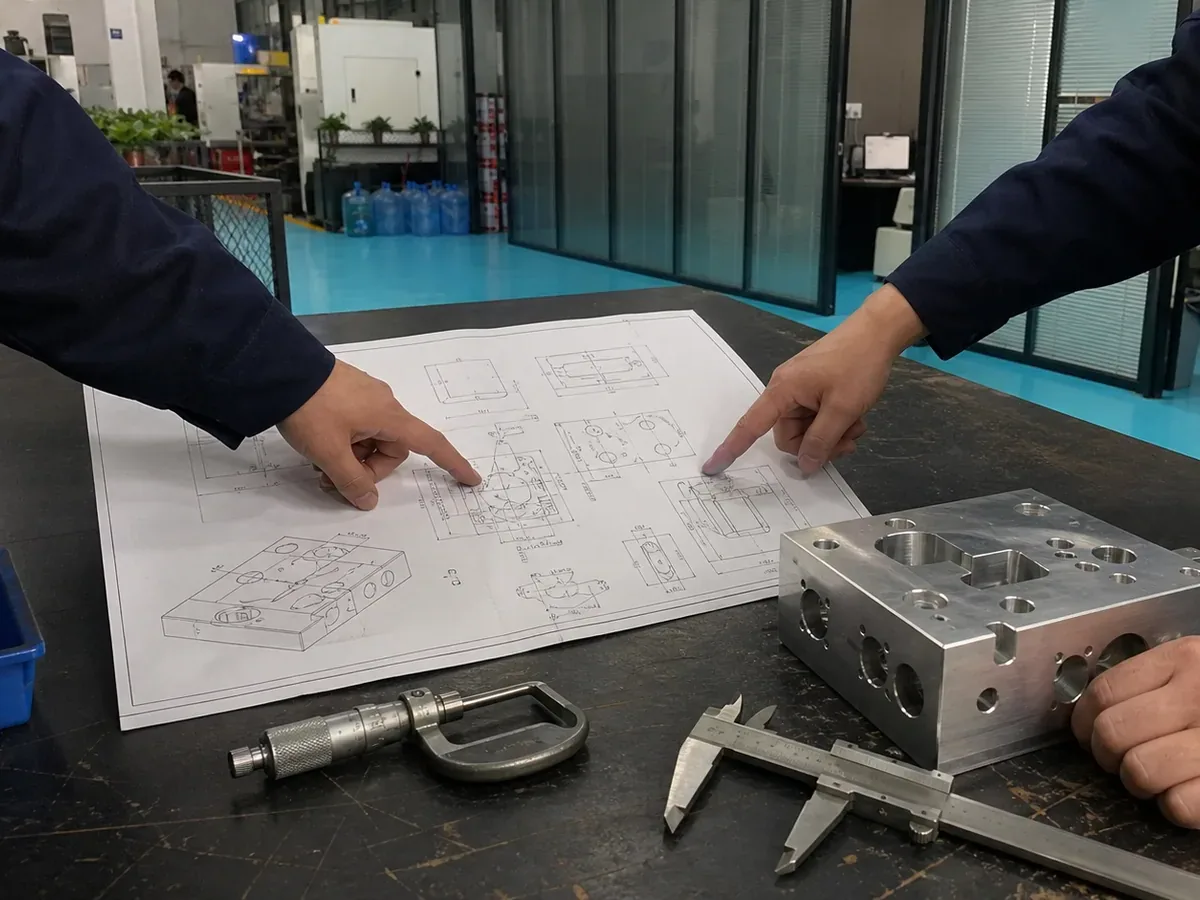
O planejamento de inspeção transforma os requisitos de desenho aprovados em verificações, métodos e escopo de registro definidos.
Mapear dados funcionais, interfaces de acasalamento e características relacionadas.
Separe as dimensões críticas e a GD&T das medições de rotina.
Escolha o equipamento considerando suas funcionalidades, tolerâncias e acessibilidade.
Definir FAI (Inspeção de Primeiro Accord), verificações durante o processo e finais, amostragem e resultados registrados.
Limite de tolerância revisado: Requisitos de precisão de até ±0,005 mm aplicam-se somente a características críticas analisadas. O material, a geometria, a configuração e o método de medição selecionado determinam a precisão. viabilidade de usinagem CNC.
Cada etapa responde a uma pergunta diferente. Os equipamentos de inspeção dão suporte a essas etapas, mas não constituem uma etapa de processo separada.
Analise as informações sobre o material recebido e os requisitos acordados para o projeto antes de iniciar a usinagem.
Antes de prosseguir com a produção, verifique se a primeira peça concluída atende aos requisitos críticos selecionados.
Durante a usinagem, verifique as dimensões selecionadas e as características do processo para identificar desvios precocemente.
Confirme os requisitos de inspeção final acordados antes que as peças sejam liberadas para embalagem e envio.
O equipamento de medição é selecionado de acordo com o tipo de característica, a tolerância, a acessibilidade e o plano de inspeção acordado.
Para geometrias complexas e relações com referências aprovadas.
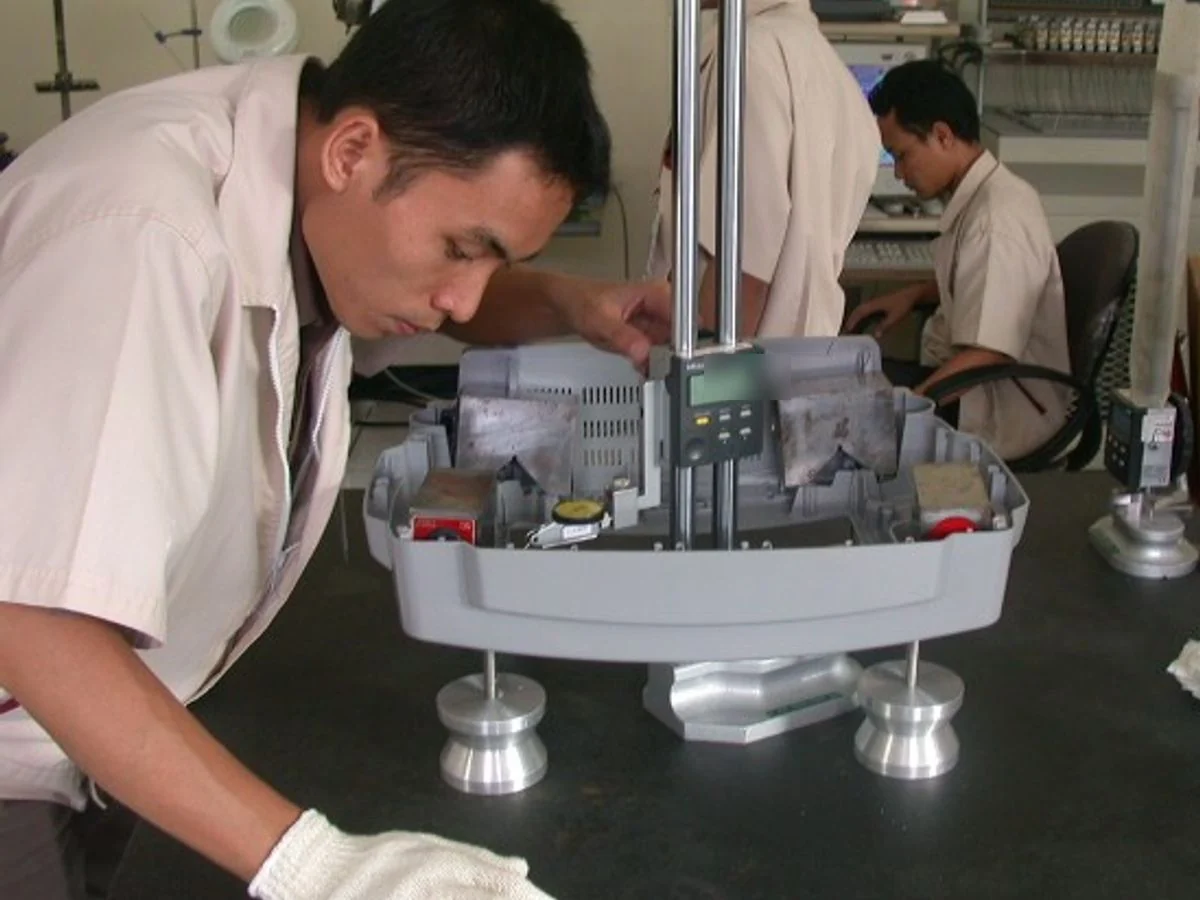
Para verificar a altura adequada, os degraus e as referências de nível.
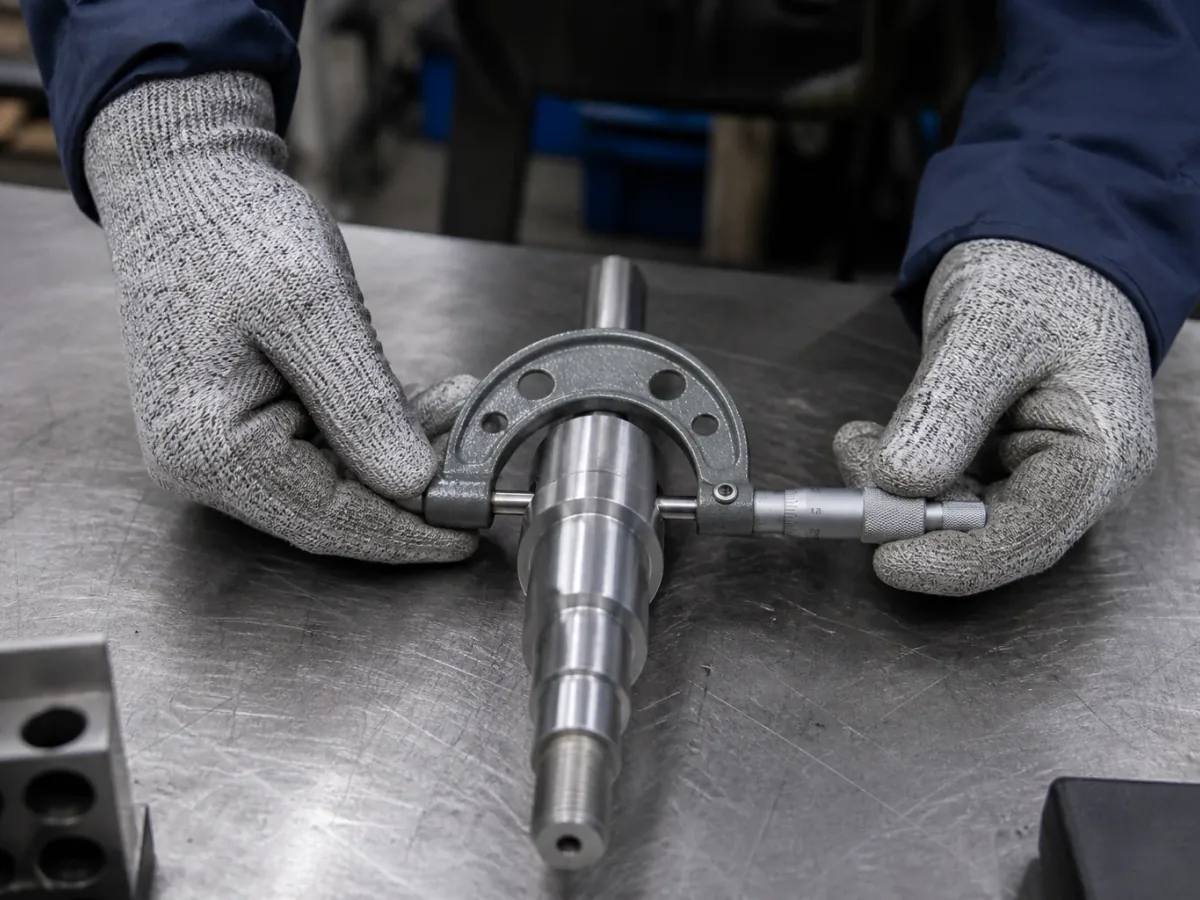
Para dimensões externas, espessuras e características acessíveis selecionadas.
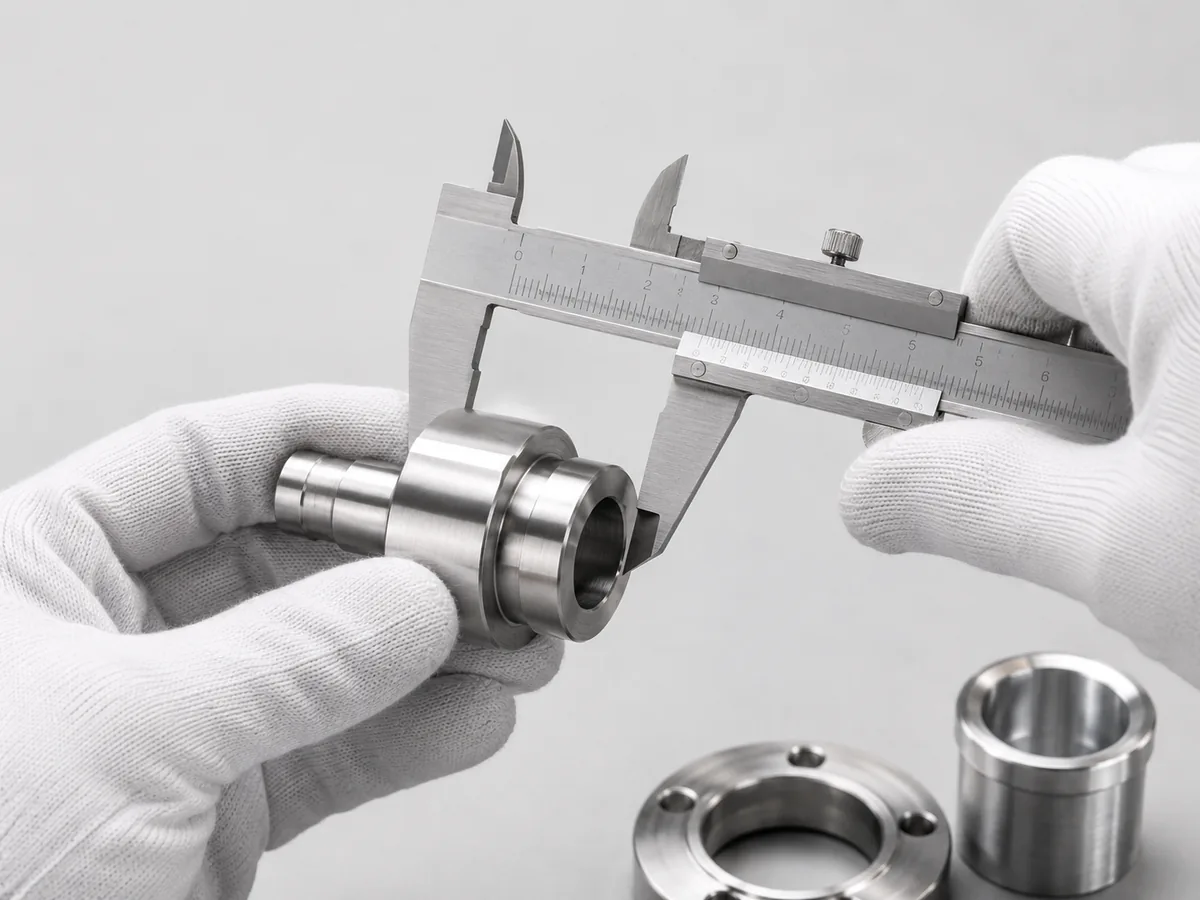
Para dimensões gerais acessíveis com tolerâncias adequadas.
Configuração apenas para referência. O modelo final do equipamento, a faixa de calibração e a adequação para o projeto foram confirmados.
O desenho aprovado define as características críticas, as relações de referência e os requisitos de medição para cada peça usinada.
Analise as capacidades de usinagem de 5 eixos.Comprimento, largura, espessura, diâmetro e profundidade.
Posição e características dos furos em relação aos datum aprovados.
Furos críticos, ombros, superfícies de contato e relações de montagem.
Perfil, planicidade, perpendicularidade e relações geométricas.
Roscas, ranhuras, fendas e características usinadas secundárias.
Aparência, quantidade e requisitos de lançamento acordados.
Os registros de inspeção são definidos durante a elaboração do orçamento, de acordo com o seu desenho, características críticas e requisitos de documentação.
Valores medidos para características críticas acordadas.
Dimensões e características selecionadas foram registradas antes da retomada da produção normal.
Resultados para características dimensionais e GD&T adequadas.
Os equipamentos de inspeção utilizados para medições críticas são selecionados de acordo com o plano de inspeção aprovado. O estado da calibração e os registros de suporte podem ser confirmados quando necessário para o projeto.
Um resultado obtido fora dos critérios acordados é identificado e retido para revisão antes do envio. A destinação pode incluir revisão adicional, retrabalho, refabricação ou outra ação corretiva, de acordo com os requisitos confirmados e os procedimentos internos aplicáveis.
IDENTIFY→HOLD→REVIEW→CORRECT→REINSPECT→RELEASE
Exemplo ilustrativo mostrando como os requisitos funcionais podem ser traduzidos em um plano de inspeção para uma carcaça usinada complexa.
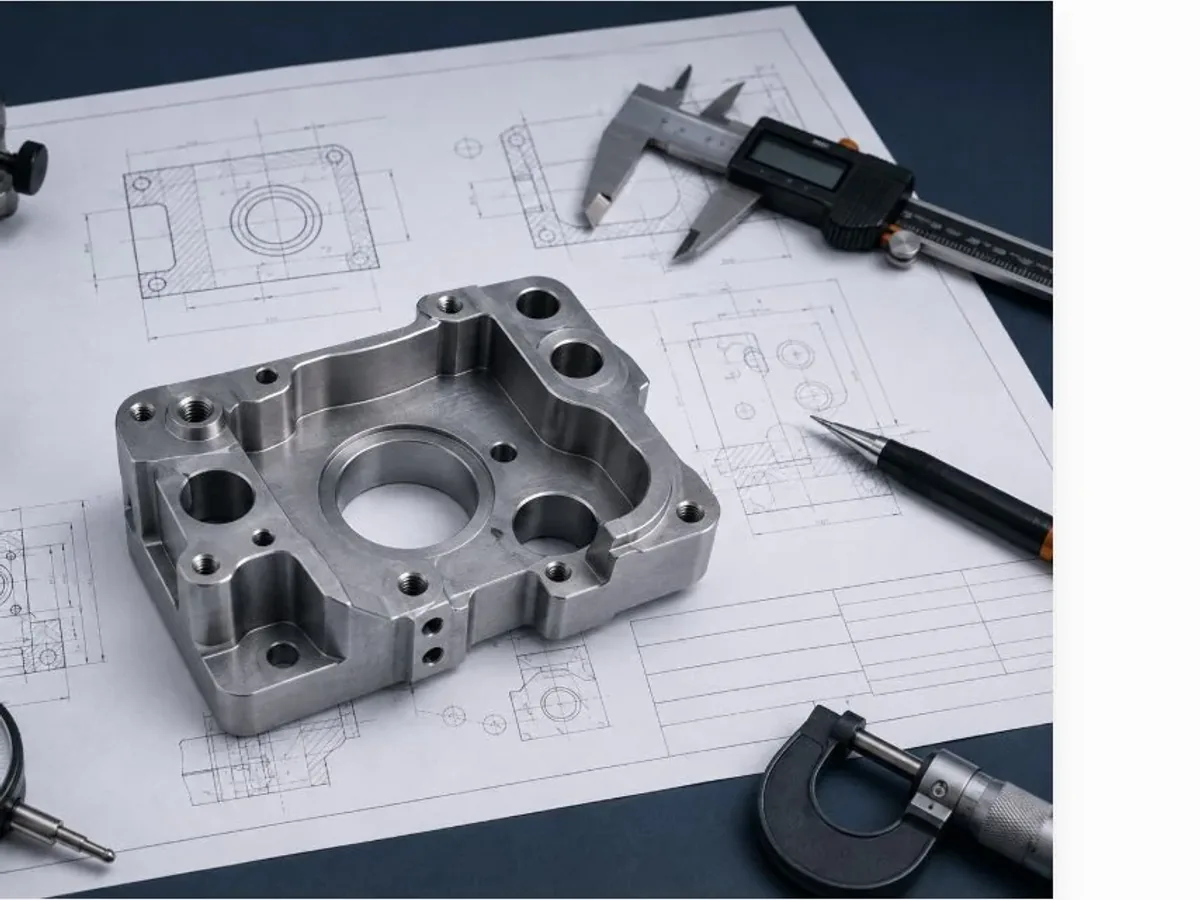
Projeto de referência: Carcaça em alumínio 7075-T6, 500 peças; furo Ø25 H7 e posição Ø0,10 para A / B / C.
Amostragem de referência — FAI: 1 parte; IPQC: 2 partes por 50; OQC: amostra de 5 partes.
Máquina de medição por coordenadas (CMM) para medição de diâmetro interno, posição e referências; calibradores de contato para dimensões lineares e externas acessíveis.
Rev. C: Ø25 H7 em 25,000–25,021 mm, posição dentro de Ø0,10 e registros concordantes.
Esclareça os requisitos de planejamento de inspeção, equipamentos, relatórios e liberação antes da cotação.
Iniciar uma revisão de inspeçãoO plano de inspeção começa com a revisão aprovada do desenho, os parâmetros funcionais, as características críticas e as evidências necessárias. HongKe então seleciona o momento ideal para a inspeção e os métodos de medição adequados, levando em consideração o tipo de elemento, a tolerância, a acessibilidade e o escopo do projeto acordado.
A Inspeção da Primeira Peça verifica características críticas selecionadas na primeira peça concluída antes do início da produção normal. As dimensões exatas, os requisitos de GD&T (Dimensão e Tolerância Geométrica), a amostragem e o formato de registro são acordados para o projeto durante a elaboração do orçamento.
HongKe utiliza CMM (Máquina de Medição por Coordenadas), medidor de altura, micrômetro e paquímetro para atender aos requisitos de inspeção aplicáveis. A seleção do equipamento depende do tipo de componente, da tolerância, da acessibilidade e do plano de inspeção aprovado.
HongKe pode planejar inspeções considerando requisitos aplicáveis de posição, planicidade, perpendicularidade, perfil e referencial. O desenho, a estrutura de referência, a acessibilidade dos elementos e o método de medição selecionado devem ser revisados antes da confirmação da abordagem de inspeção.
Requisitos com tolerância de até ±0,005 mm devem ser analisados individualmente para cada característica. A viabilidade depende do material, da geometria, das dimensões da característica, da estratégia de referência, do processo de fabricação e do método de medição selecionado. As tolerâncias críticas são revisadas antes da cotação para confirmar a viabilidade tanto da fabricação quanto da inspeção.
A inspeção dimensional, o registro da primeira peça e os resultados da CMM podem ser coordenados quando as características necessárias, o método de medição, a amostragem, o formato e os critérios de liberação forem acordados durante a elaboração do orçamento.
Um resultado obtido fora dos critérios de aceitação acordados é identificado e retido para revisão antes do envio. A destinação pode incluir revisão adicional, retrabalho, refabricação ou outra ação corretiva, de acordo com os requisitos confirmados do projeto e os procedimentos internos aplicáveis.
Os equipamentos de inspeção utilizados para medições críticas são selecionados de acordo com o plano de inspeção aprovado. O estado da calibração e os registros de suporte podem ser confirmados quando necessário para o projeto.
Envie seu modelo CAD, desenho dimensional, material, quantidade, características críticas e requisitos de relatório. Nossa equipe analisará os requisitos de fabricação e inspeção antes de fornecer um orçamento.