
尺寸检验
尺寸、直径、深度、厚度及其他指定尺寸。
HongKe 根据批准的图纸、功能基准、关键特征和商定的文档要求进行检验。在生产前会审查关键尺寸和GD&T要求,以确定合适的检验方法和记录。
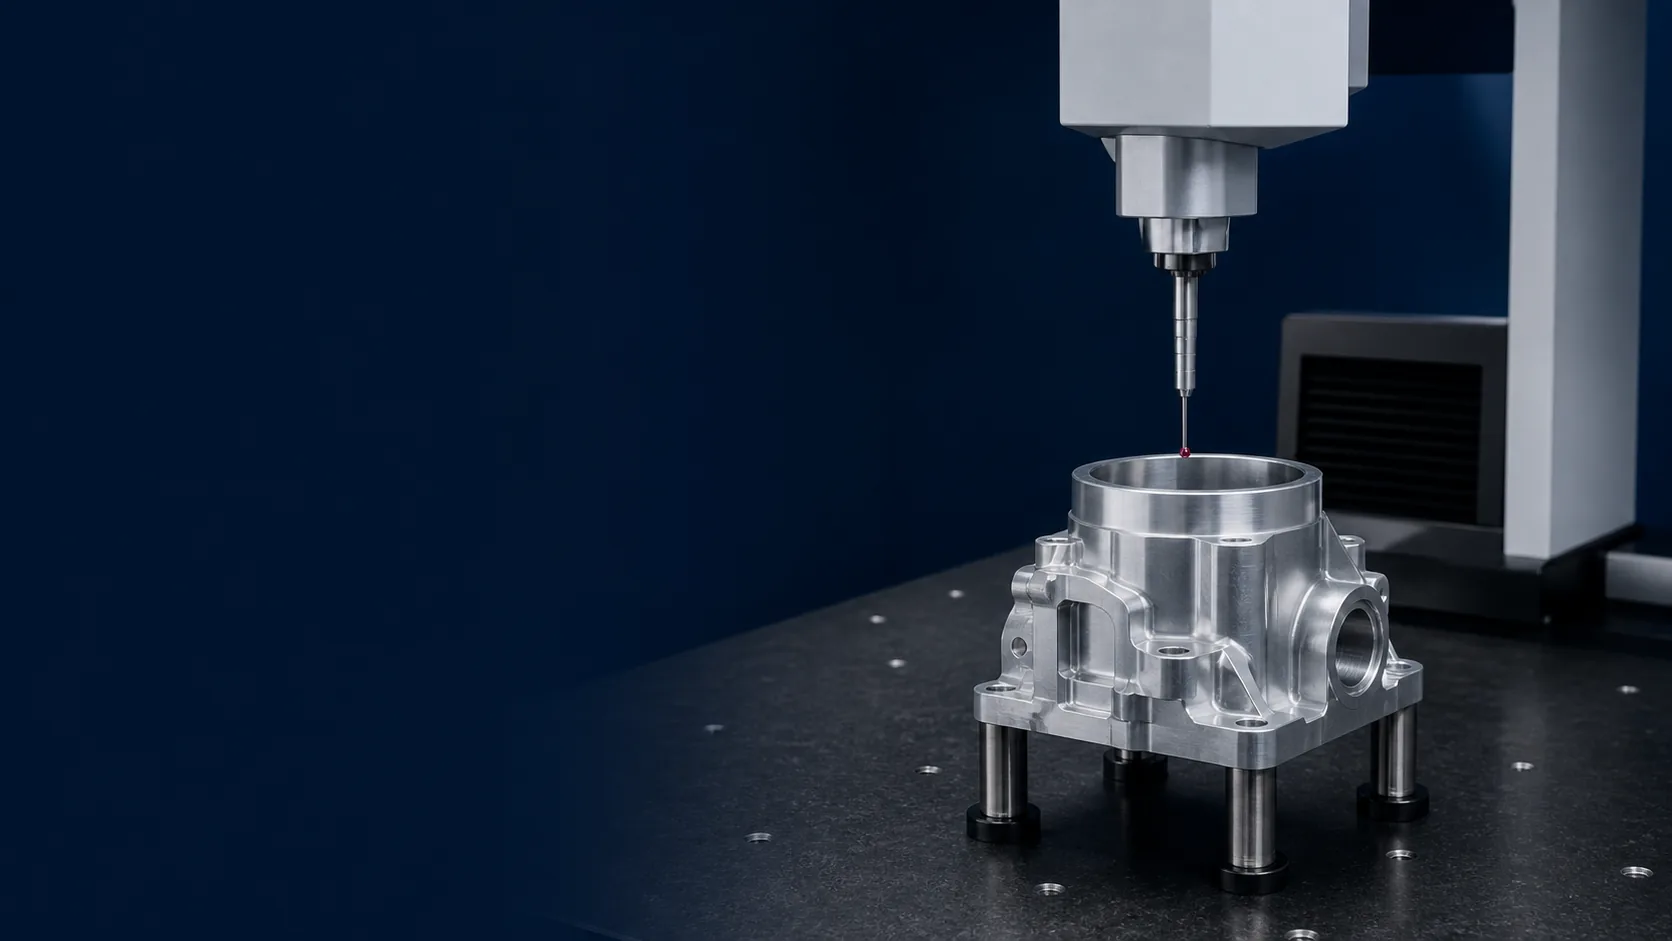
检验方法根据批准的图纸、特征类型、公差、基准结构和所需的检验依据进行选择。
尺寸、直径、深度、厚度及其他指定尺寸。
位置、平面度、垂直度、轮廓及适用的基于基准的要求。
在继续正常生产之前验证关键特性。
在加工过程中检查的已选择特征以控制工艺一致性。
在适当的情况下测量复杂的尺寸和几何特性。
发货放行前确认的核准要求。
在报价时同意提供的选定检验记录。
可追溯范围根据报价、图纸修订、材料、批次和报告要求确定。
质量检验基于已批准的图纸和双方同意的项目要求。
核准的型号、图纸修订、注释及适用规范。
尺寸、基准、配合特征和影响功能的特性。
材料,影响检验的装配和功能输入完成。
订单要求的测量、记录结果和文件。
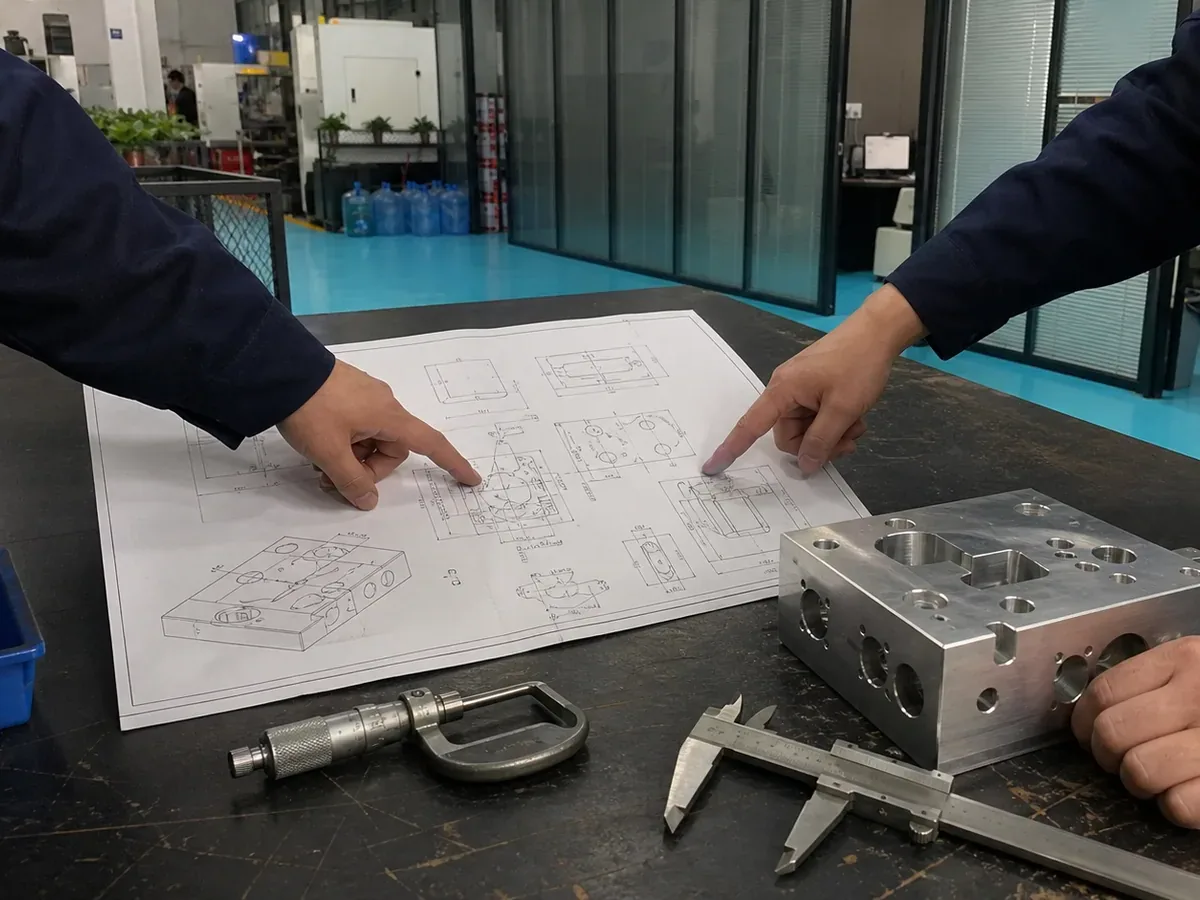
检验计划将已批准的图纸要求转化为明确的检查、方法和记录范围。
映射功能基准、配合界面及相关特性。
将关键尺寸和GD&T与常规测量分开.
根据特征、公差和可接近性选择设备。
设置FAI、过程中和最终检查、抽样及记录结果.
审查公差界限: ±0.005 mm 的要求仅适用于已审核的关键特性。材料、几何形状、设置和所选的测量方法决定了 CNC 加工可行性.
每个阶段回答不同的问题。检验设备支持这些阶段,但不是单独的工艺步骤。
在加工开始之前,审查进厂材料信息和商定的项目要求。
在继续生产之前,将首件完成的零件与选定的关键要求进行核对。
在加工过程中检查选定的尺寸和工艺特性,以便及早识别偏差。
在零件发往包装和运输之前,确认双方同意的最终检查要求。
测量设备根据特征类型、公差、可达性及商定的检验计划进行选择。
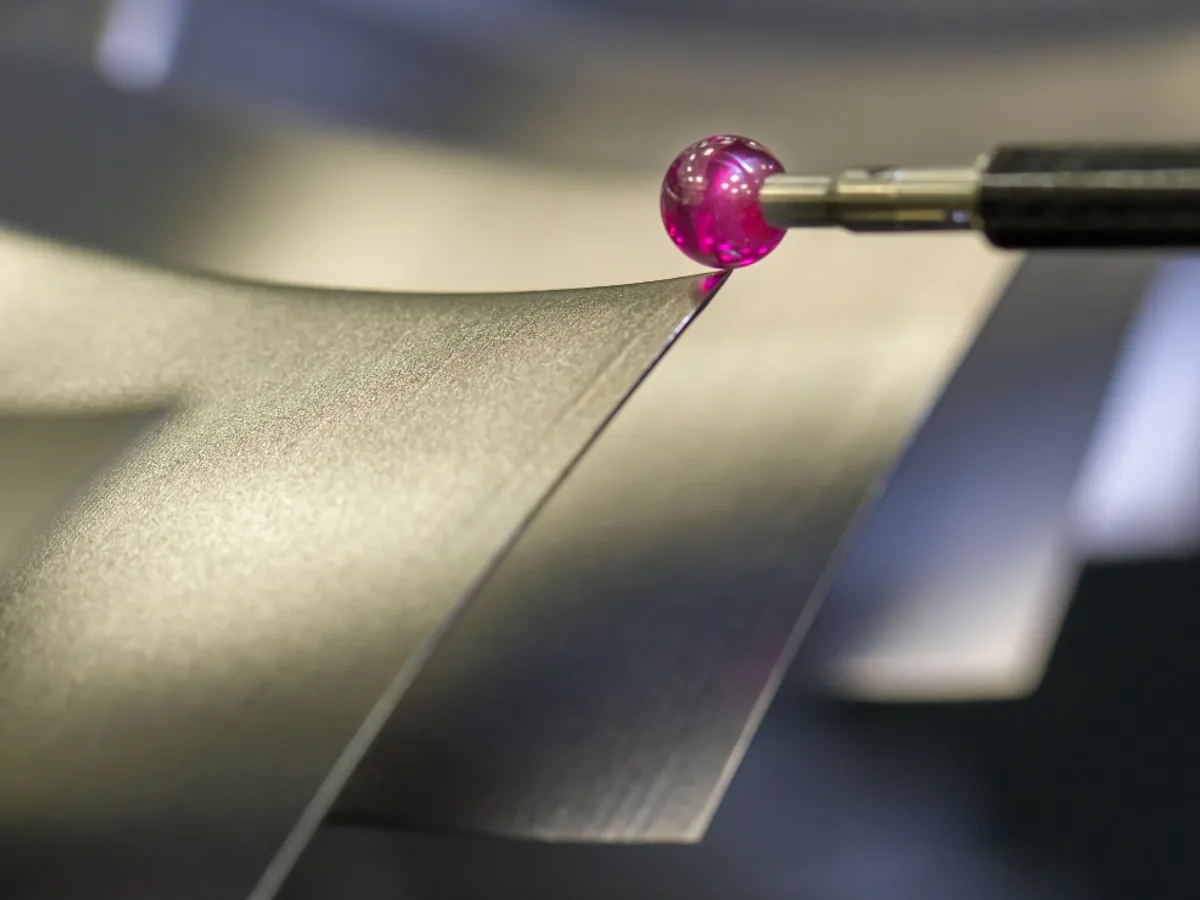
对于复杂的几何形状及与批准基准的关系。
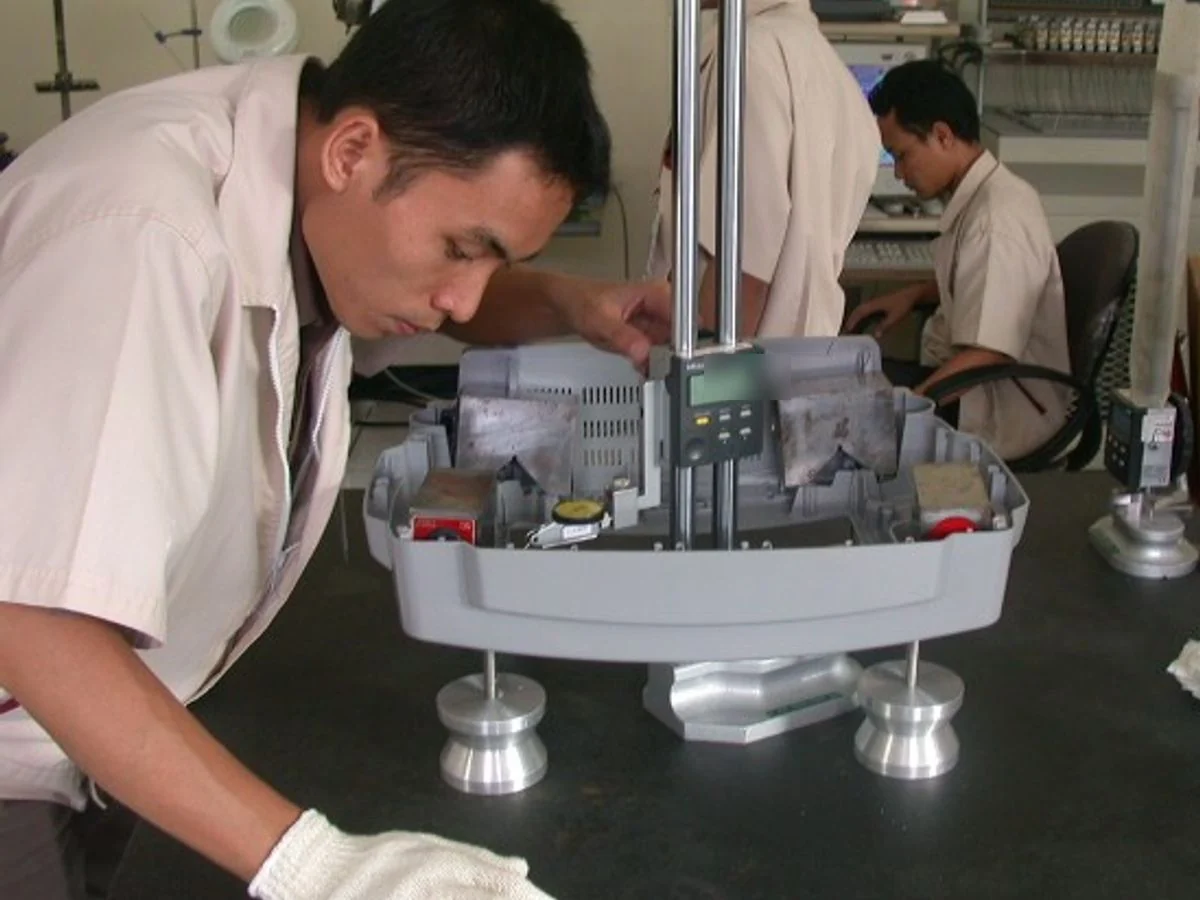
用于适当的高度、阶梯和基准相关检查。
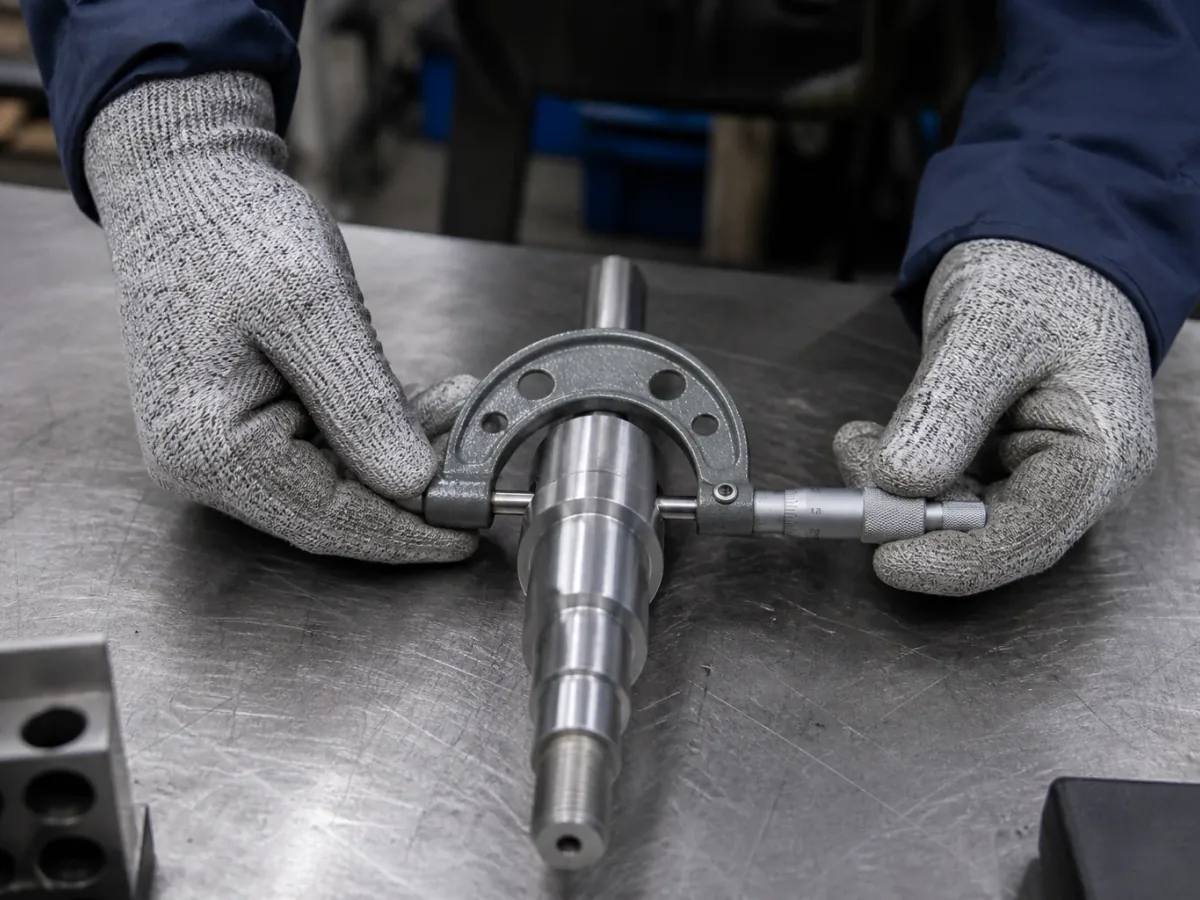
适用于选定的外部尺寸、厚度和可达特征。
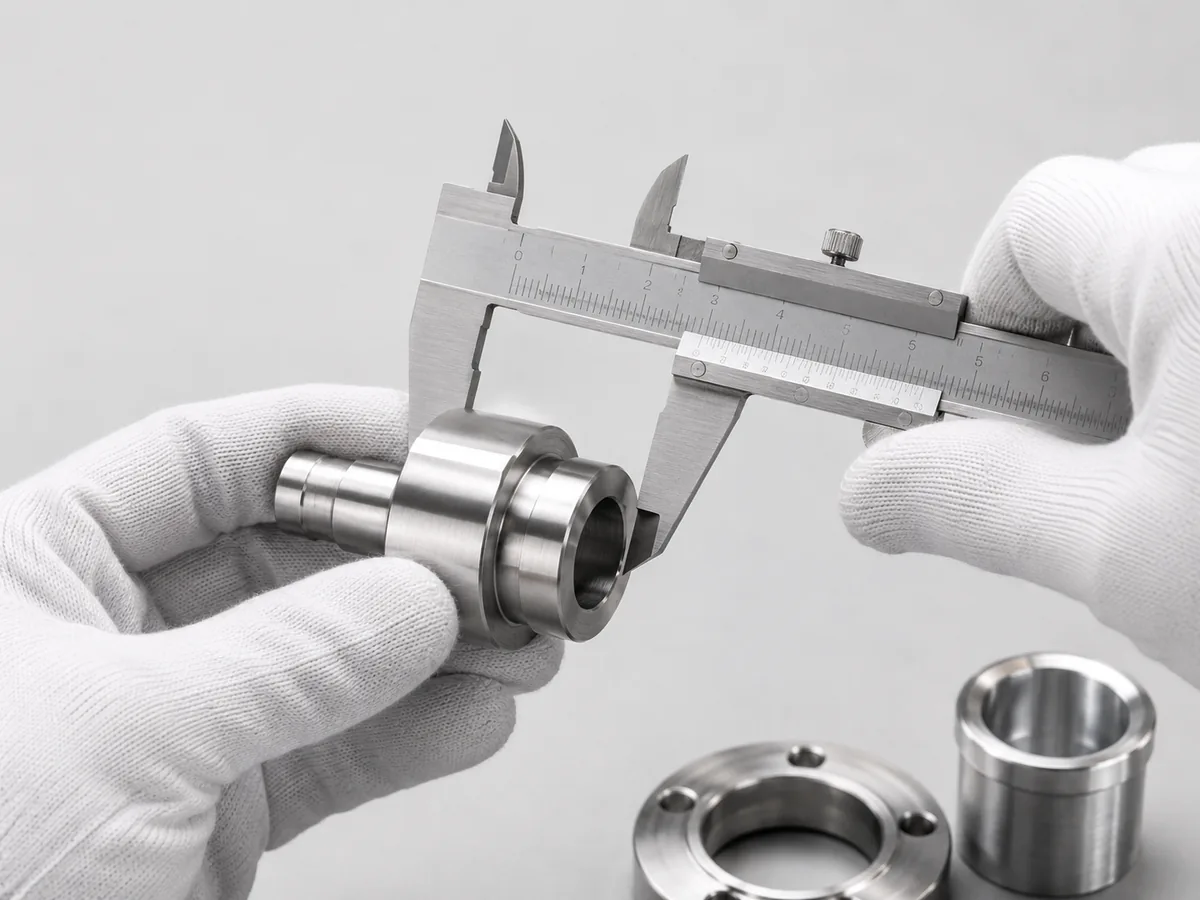
用于具有适当公差的一般可访问尺寸。
仅参考配置。项目的最终设备型号、校准范围和适用性已确认。
长度、宽度、厚度、直径和深度。
相对于已批准基准的孔位置和特征。
关键孔、肩部、配合表面及装配关系。
轮廓、平面度、垂直度及几何关系
螺纹、槽、开口及次要加工特征。
达成一致的外观、数量和放行要求。
根据您的图纸、关键特性和文件要求,在报价时定义检查记录。
已测量商定的关键特性值。
在正常生产继续之前记录的已选择尺寸和特征。
适合的尺寸和GD&T特性结果。
用于关键测量的检验设备根据批准的检验计划进行选择。项目所需时,可以确认校准状态和相关记录。
在出货前,发现测量结果超出约定的标准,并将其留作审查。处理方式可能包括根据已确认的要求和适用的内部程序进行进一步审查、返工、重制或其他纠正措施。
IDENTIFY→HOLD→REVIEW→CORRECT→REINSPECT→RELEASE
说明性示例,展示如何将功能需求转化为复杂机械外壳的检验计划。
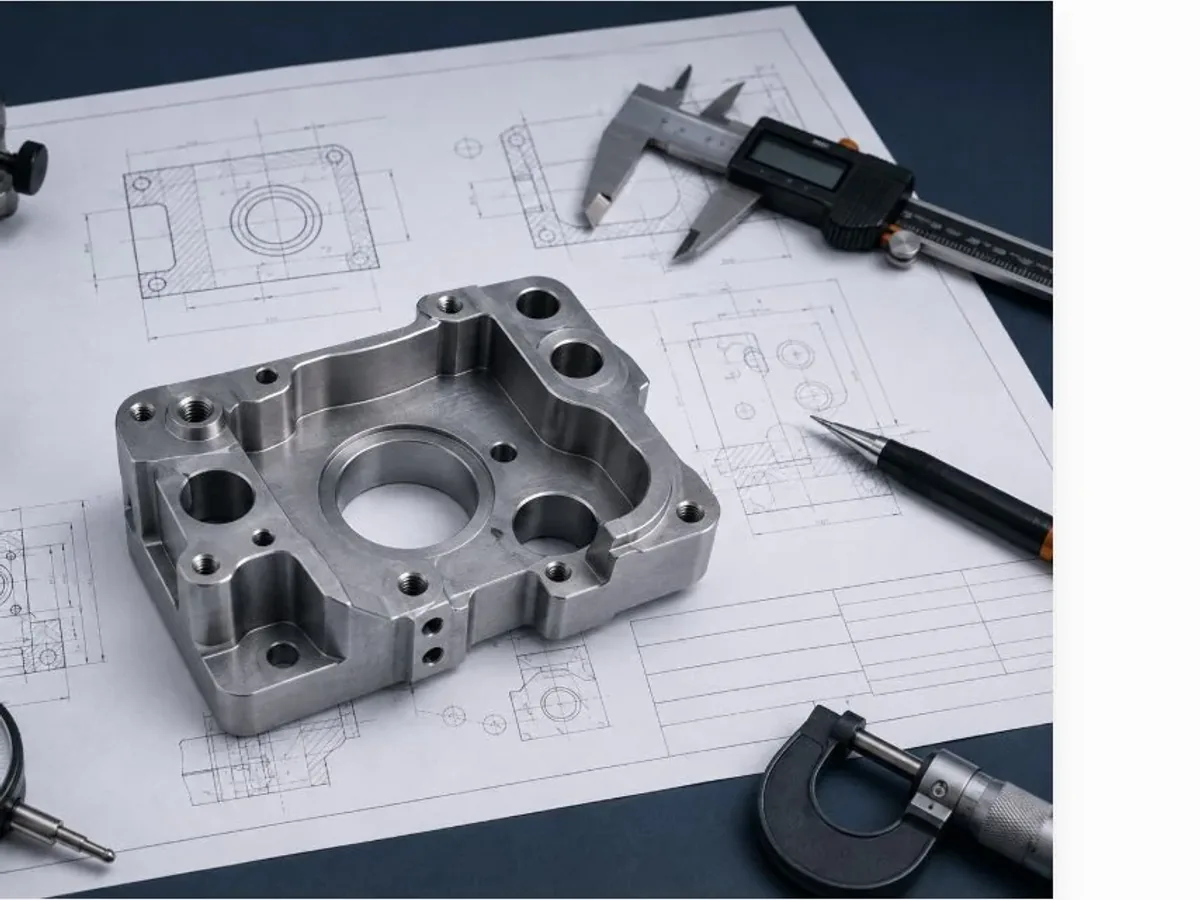
参考项目:铝合金 7075-T6 外壳,500 件;Ø25 H7 孔及位置 Ø0.10 对 A / B / C。
参考抽样 — FAI:1 件;IPQC:每 50 件抽 2 件;OQC:抽样 5 件。
用于孔径、位置和基准的 CMM;用于可接触的线性和外部尺寸的接触量规。
C 版:Ø25 H7,尺寸在 25.000–25.021 毫米之间,位置在 Ø0.10 内,并符合已商定记录。
检验计划从批准的图纸修订版本、功能基准、关键特性和所需证据开始。HongKe 然后根据特征类型、公差、可达性和约定的项目范围选择合适的检验时间和测量方法。
首件检验在正常生产继续之前,对首件完成的零件的选定关键特性进行验证。项目的具体尺寸、GD&T 要求、抽样和记录格式在报价期间达成一致。
HongKe 使用三坐标测量机、高度计、千分尺和游标卡尺进行适用的检验要求。设备的选择取决于特征类型、公差、可接近性以及经批准的检验计划。
HongKe 可以为适用的位置、平面度、垂直度、轮廓和基于基准的要求计划检验。在确认检验方法之前,必须审核图纸、基准结构、特征可达性和所选测量方法。
对于±0.005毫米的要求必须逐个特征进行审查。可行性取决于材料、几何形状、特征尺寸、基准策略、制造工艺以及所选的测量方法。关键公差在报价前进行审查,以确认制造和检查的可行性。
当在报价期间达成所需特性、测量方法、抽样、格式和释放标准的一致时,可以协调尺寸检查、首件和三坐标测量机(CMM)结果记录。
在出货前,发现测量结果超出约定的验收标准,并将其留作审查。处理方式可能包括根据已确认的项目要求和适用的内部程序进行进一步审查、返工、重制或其他纠正措施。
用于关键测量的检验设备根据批准的检验计划进行选择。项目所需时,可以确认校准状态和相关记录。
发送您的CAD模型、尺寸图、材料、数量、关键特征及报告要求。我们的团队将在报价前审核制造和检查要求。