
Dimensionsprüfung
Größe, Durchmesser, Tiefe, Dicke und andere festgelegte Abmessungen.
HongKe plant die Inspektion anhand der genehmigten Zeichnung, der funktionalen Bezugspunkte, der kritischen Merkmale und der vereinbarten Dokumentationsanforderungen. Kritische Maße und GD&T-Anforderungen werden vor Produktionsbeginn überprüft, um geeignete Prüfmethoden und -protokolle festzulegen.
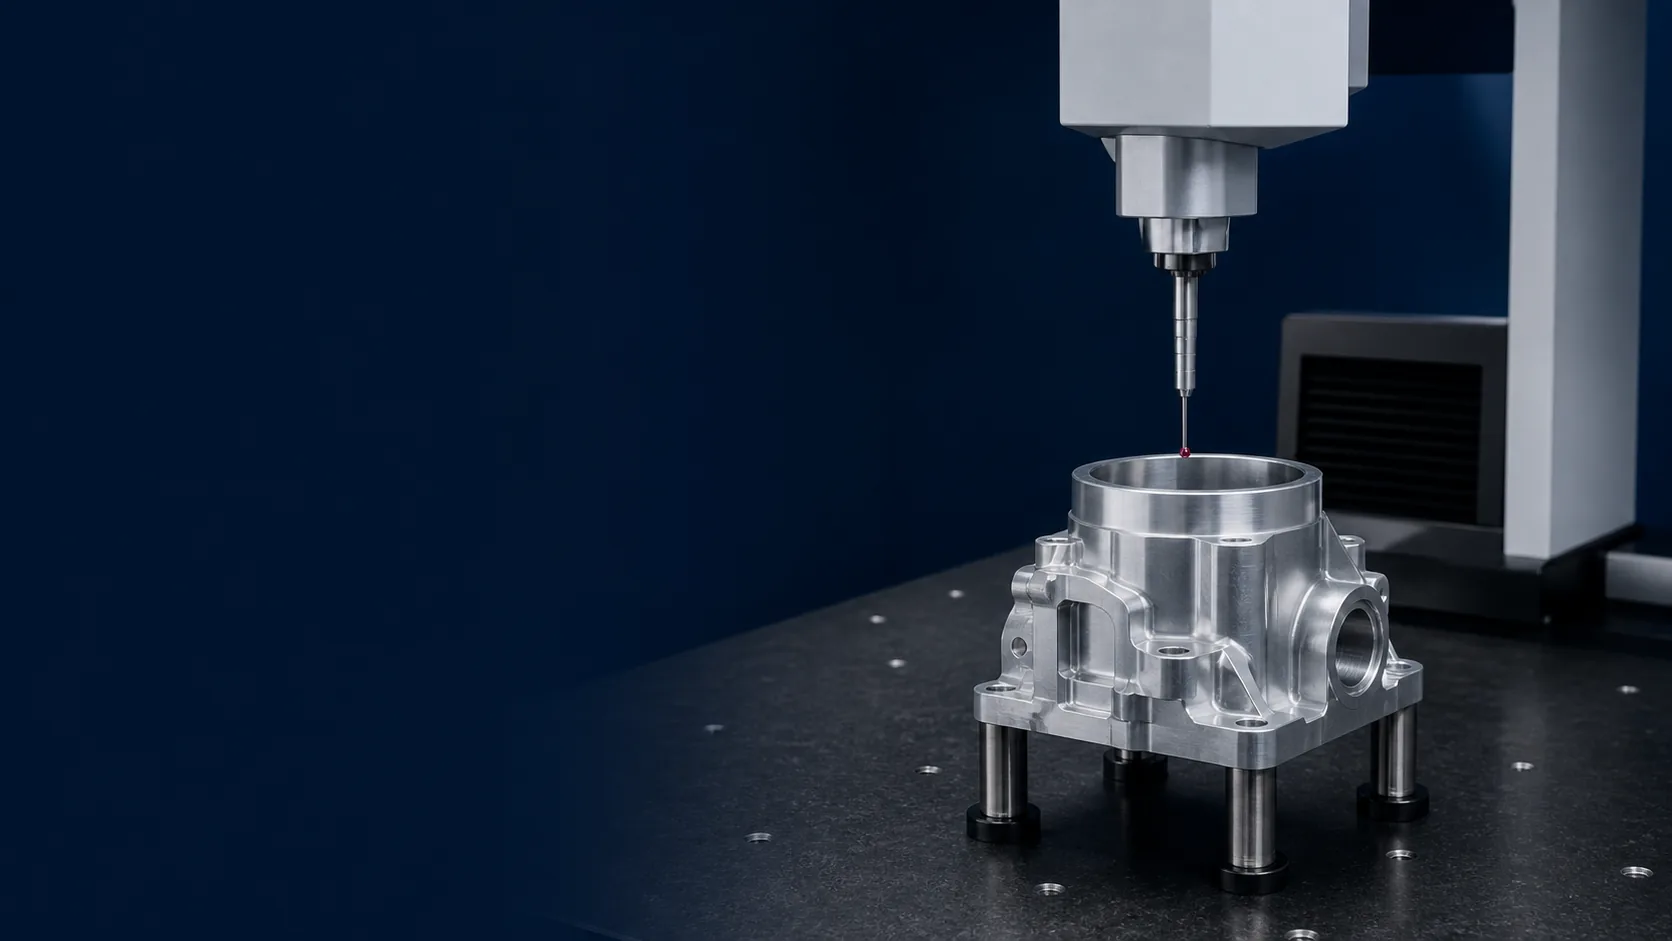
Die Auswahl der Prüfmethoden erfolgt nach der genehmigten Zeichnung, dem Merkmalstyp, der Toleranz, der Bezugsstruktur und den erforderlichen Prüfnachweisen.
Größe, Durchmesser, Tiefe, Dicke und andere festgelegte Abmessungen.
Position, Ebenheit, Rechtwinkligkeit, Profil und anwendbare bezugsbasierte Anforderungen.
Vor Wiederaufnahme der normalen Produktion werden die kritischen Merkmale überprüft.
Ausgewählte Merkmale werden während der Bearbeitung überprüft, um die Prozesskonsistenz zu gewährleisten.
Komplexe dimensionale und geometrische Merkmale wurden gegebenenfalls gemessen.
Genehmigte Anforderungen vor Versandfreigabe bestätigt.
Ausgewählte Inspektionsberichte werden nach Vereinbarung während der Angebotserstellung bereitgestellt.
Der Umfang der Rückverfolgbarkeit wird bei der Angebotserstellung auf Basis der Zeichnungsrevision, des Materials, der Charge und der Berichtspflichten definiert.
Die Qualitätsprüfung basiert auf der genehmigten Zeichnung und den vereinbarten Projektanforderungen.
Genehmigtes Modell, Zeichnungsrevision, Anmerkungen und anwendbare Spezifikationen.
Abmessungen, Bezugspunkte, Passungsmerkmale und Eigenschaften, die die Funktion beeinflussen.
MaterialOberflächenbearbeitung, Montage und funktionale Eingangsgrößen, die die Inspektion beeinflussen.
Messungen, aufgezeichnete Ergebnisse und mit der Bestellung erforderliche Dokumente.
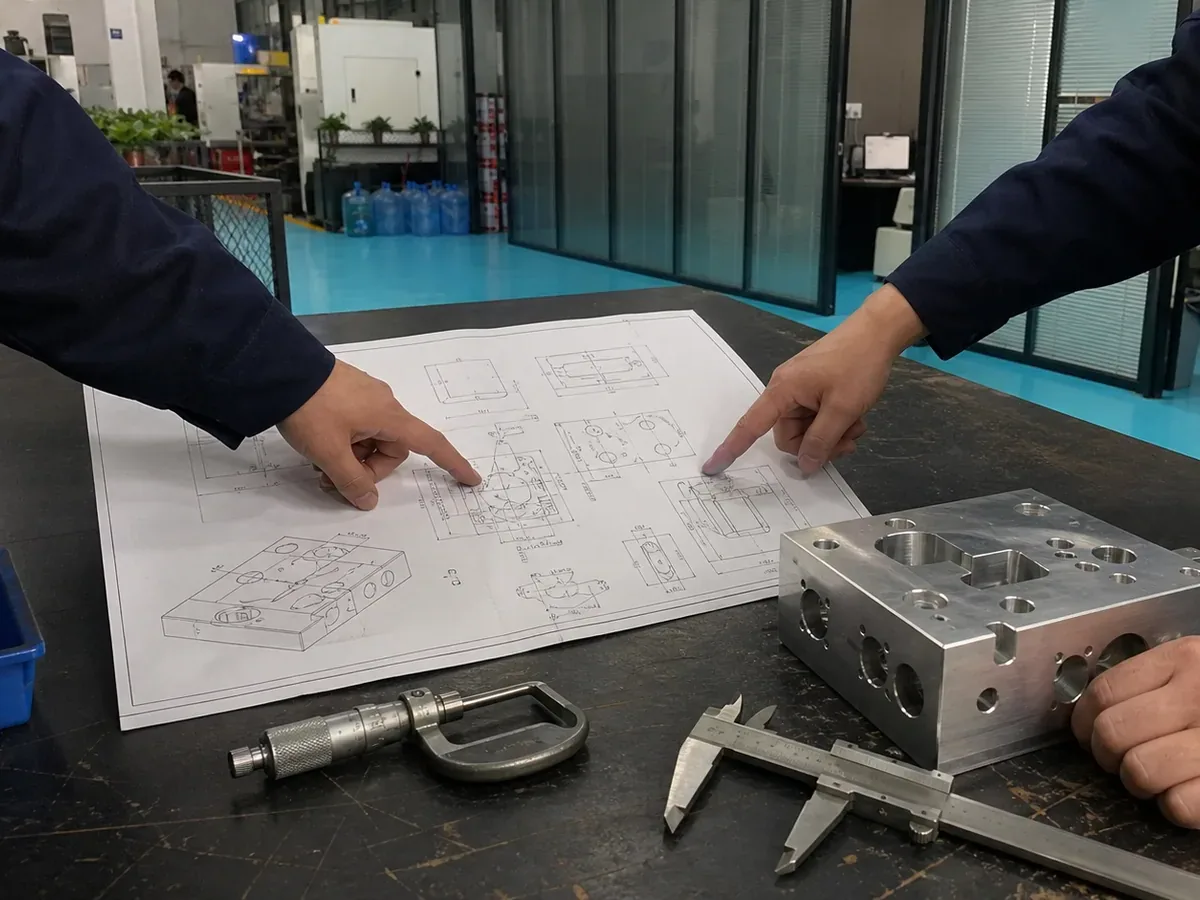
Die Inspektionsplanung wandelt genehmigte Zeichnungsanforderungen in definierte Prüfungen, Methoden und den Umfang der Aufzeichnungen um.
Funktionale Bezugspunkte, Passflächen und zugehörige Merkmale kartieren.
Trennen Sie kritische Abmessungen und GD&T von Routinemessungen.
Wählen Sie die Ausrüstung nach Funktion, Toleranz und Zugänglichkeit aus.
Festlegung von FAI, Zwischen- und Endkontrollen, Probenahme und Ergebnisaufzeichnung.
Überprüfte Toleranzgrenze: Die Anforderungen bis zu einer Genauigkeit von ±0,005 mm gelten nur für geprüfte kritische Merkmale. Material, Geometrie, Messaufbau und das gewählte Messverfahren bestimmen die Genauigkeit. Machbarkeit der CNC-Bearbeitung.
Jede Phase beantwortet eine andere Frage. Die Prüfgeräte unterstützen diese Phasen, stellen aber keinen separaten Prozessschritt dar.
Vor Beginn der Bearbeitung die eingehenden Materialinformationen und die vereinbarten Projektanforderungen prüfen.
Prüfen Sie vor der Fortsetzung der Produktion, ob das erste fertiggestellte Teil mit den ausgewählten kritischen Anforderungen übereinstimmt.
Überprüfen Sie während der Bearbeitung die ausgewählten Abmessungen und Prozessmerkmale, um Abweichungen frühzeitig zu erkennen.
Bitte bestätigen Sie die vereinbarten Anforderungen an die Endkontrolle, bevor die Teile zum Verpacken und Versenden freigegeben werden.
Die Auswahl der Messgeräte erfolgt nach Merkmalsart, Toleranz, Zugänglichkeit und dem vereinbarten Prüfplan.
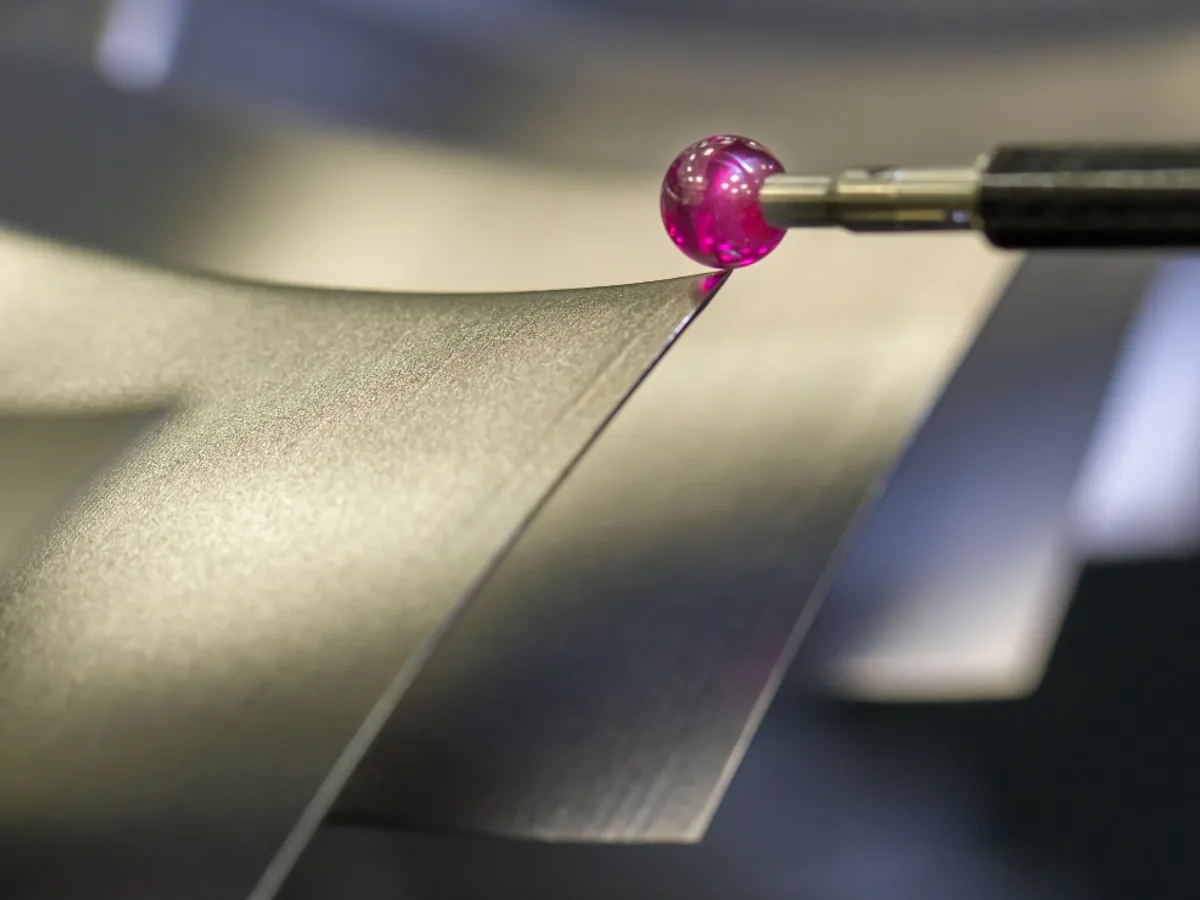
Bei komplexen Geometrien und Beziehungen zu genehmigten Bezugssystemen.
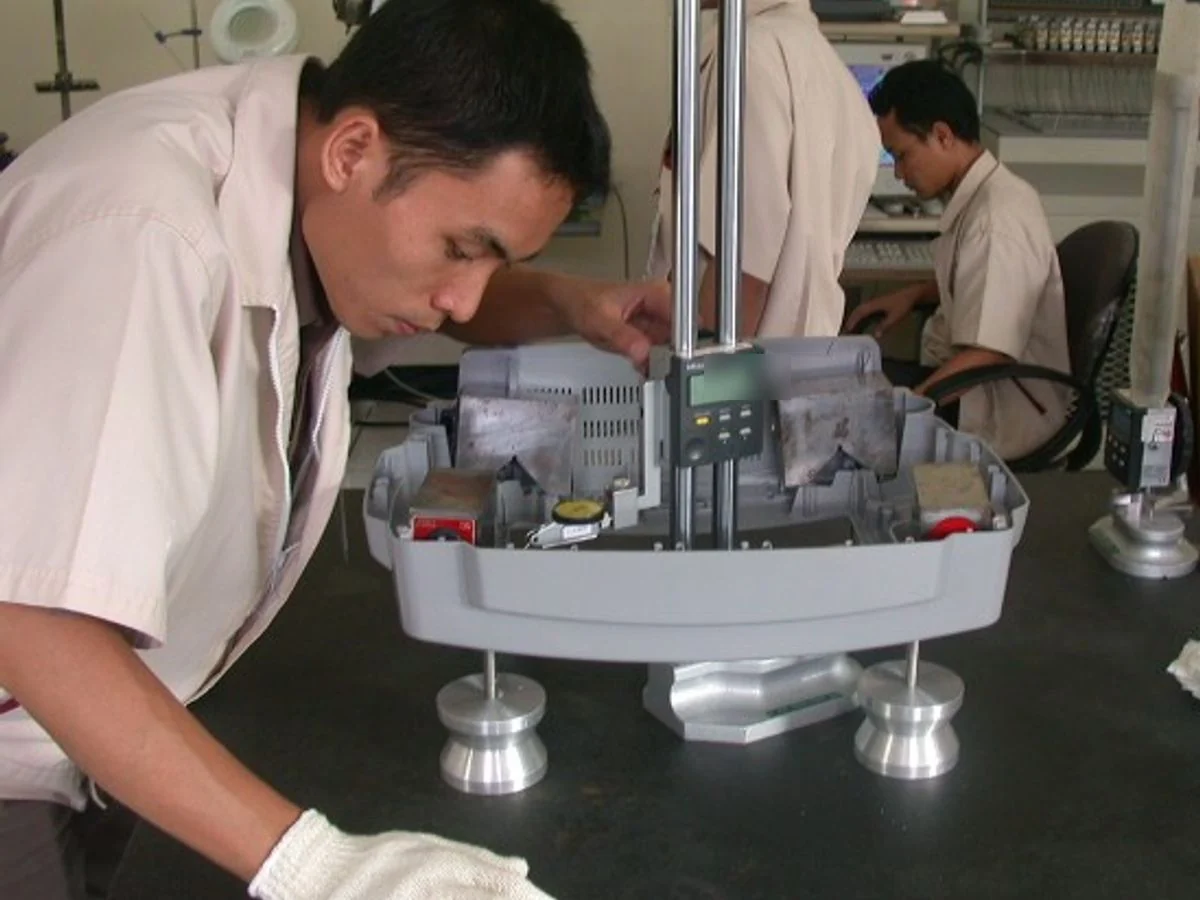
Zur Überprüfung der geeigneten Höhe, Stufen und Bezugspunkte.
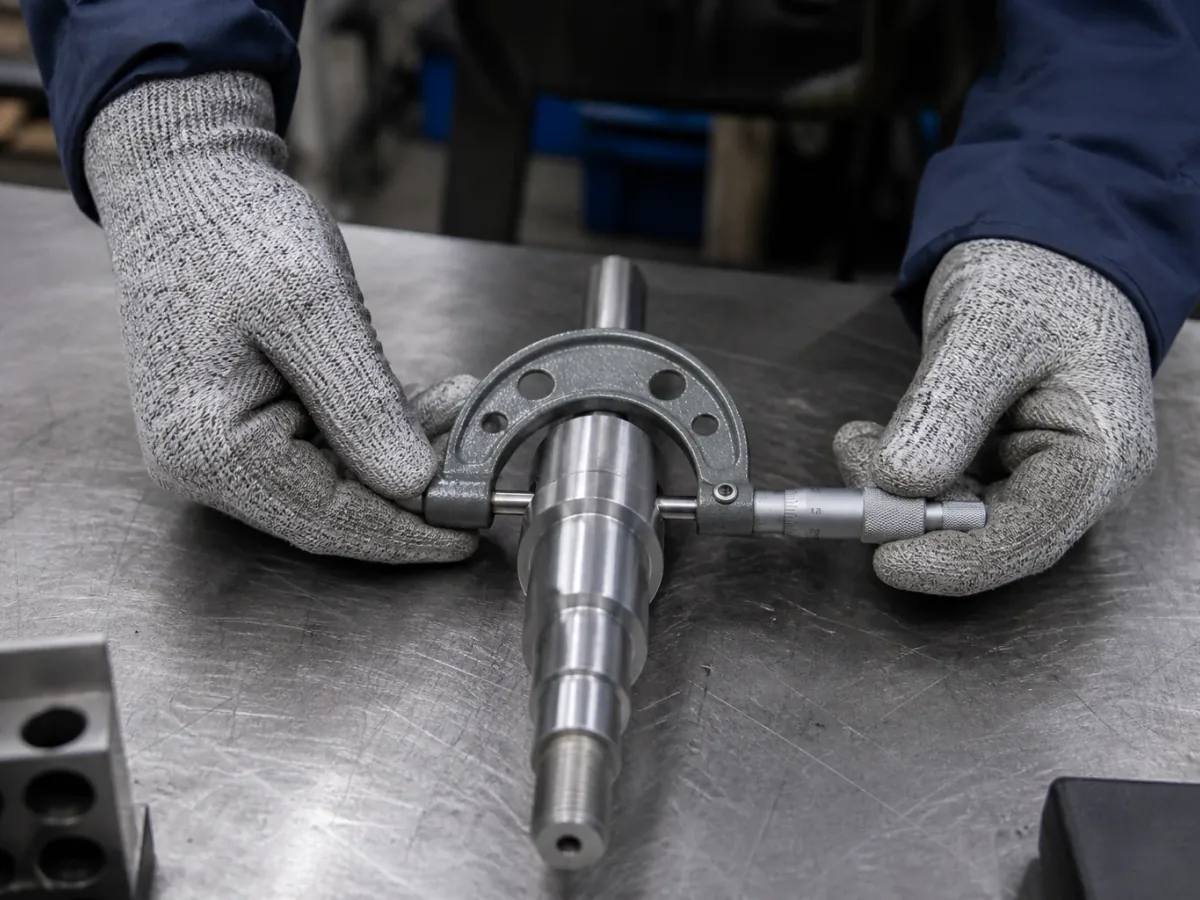
Für ausgewählte Außenabmessungen, Dicken und zugängliche Merkmale.
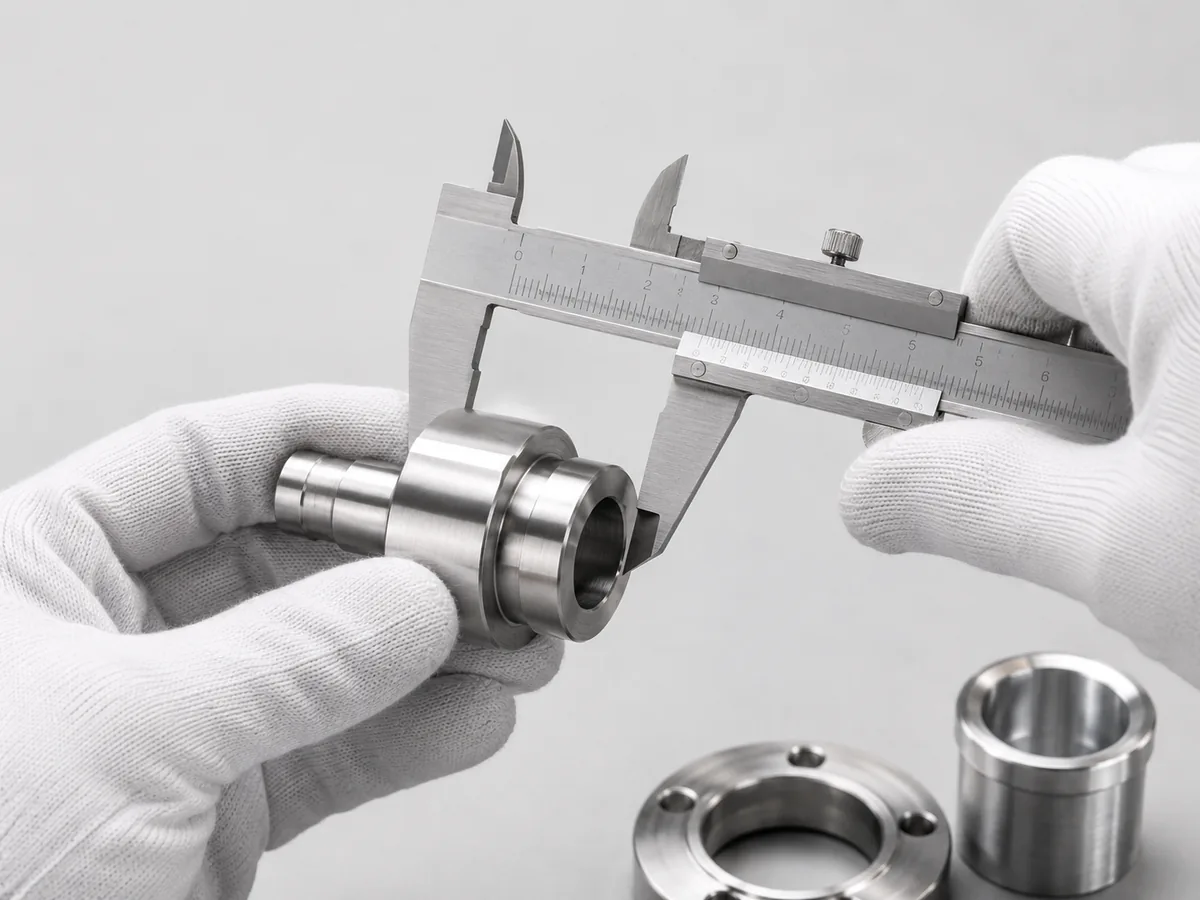
Für allgemein zugängliche Abmessungen mit geeigneten Toleranzen.
Die Konfiguration dient lediglich als Referenz. Das endgültige Gerätemodell, der Kalibrierbereich und die Eignung für das Projekt sind bestätigt.
Die genehmigte Zeichnung definiert die kritischen Merkmale, Bezugspunkte und Messanforderungen für jedes bearbeitete Teil.
Überprüfung der 5-Achs-BearbeitungsmöglichkeitenLänge, Breite, Dicke, Durchmesser und Tiefe.
Position und Merkmale der Bohrungen relativ zu den genehmigten Bezugspunkten.
Kritische Bohrungen, Schultern, Passflächen und Montagebeziehungen.
Profil, Ebenheit, Rechtwinkligkeit und geometrische Beziehungen.
Gewinde, Nuten, Schlitze und sekundäre Bearbeitungsmerkmale.
Vereinbarte Anforderungen an Aussehen, Menge und Freigabe.
Die Prüfprotokolle werden während der Angebotserstellung gemäß Ihrer Zeichnung, den kritischen Merkmalen und den Dokumentationsanforderungen definiert.
Messwerte für vereinbarte kritische Merkmale.
Ausgewählte Maße und Merkmale wurden vor Wiederaufnahme der regulären Produktion erfasst.
Ergebnisse für geeignete Dimensions- und GD&T-Eigenschaften.
Die für kritische Messungen verwendeten Prüfgeräte werden gemäß dem genehmigten Prüfplan ausgewählt. Kalibrierungsstatus und zugehörige Dokumente können bei Bedarf für das Projekt überprüft werden.
Ein Messergebnis, das außerhalb der vereinbarten Kriterien liegt, wird identifiziert und vor dem Versand zur Überprüfung zurückgehalten. Die weiteren Maßnahmen können eine erneute Überprüfung, Nachbearbeitung, Neuanfertigung oder andere Korrekturmaßnahmen gemäß den bestätigten Anforderungen und den geltenden internen Verfahren umfassen.
IDENTIFY→HOLD→REVIEW→CORRECT→REINSPECT→RELEASE
Beispiel zur Veranschaulichung, wie funktionale Anforderungen in einen Prüfplan für ein komplexes, maschinell bearbeitetes Gehäuse übersetzt werden können.
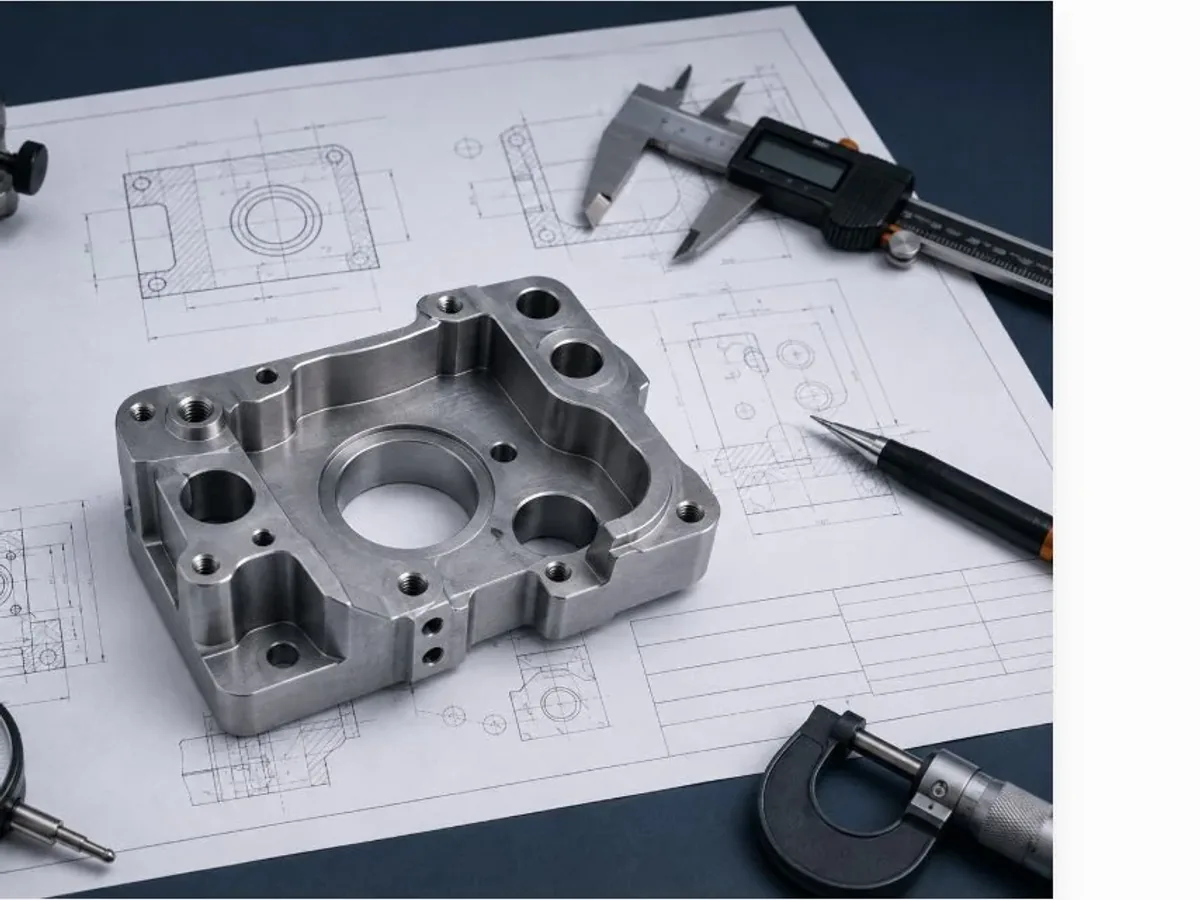
Referenzprojekt: Gehäuse aus Aluminium 7075-T6, 500 Stück; Bohrung Ø25 H7 und Position Ø0,10 zu A / B / C.
Referenzprobenahme — FAI: 1 Teil; IPQC: 2 Teile pro 50; OQC: 5-Teile-Probe.
Koordinatenmessgerät für Bohrungsgröße, Position und Bezugspunkte; Kontaktmessgeräte für zugängliche Längen- und Außenabmessungen.
Rev. C: Ø25 H7 bei 25.000–25.021 mm, Position innerhalb von Ø0.10 und übereinstimmenden Aufzeichnungen.
Vor der Angebotserstellung sollten die Anforderungen an Inspektionsplanung, Ausrüstung, Berichterstattung und Freigabe geklärt werden.
Starten Sie eine InspektionsprüfungDer Prüfplan beginnt mit der genehmigten Zeichnungsrevision, den funktionalen Bezugspunkten, den kritischen Merkmalen und den erforderlichen Nachweisen. HongKe wählt anschließend geeignete Prüfzeitpunkte und Messmethoden entsprechend Merkmalsart, Toleranz, Zugänglichkeit und dem vereinbarten Projektumfang aus.
Die Erstbemusterung überprüft ausgewählte kritische Merkmale des ersten gefertigten Teils, bevor die reguläre Produktion fortgesetzt wird. Die genauen Abmessungen, die Anforderungen an die geometrische Produktspezifikation (GD&T), die Stichprobenziehung und das Dokumentationsformat werden für das Projekt im Rahmen der Angebotserstellung vereinbart.
HongKe verwendet Koordinatenmessgerät, Höhenmessgerät, Mikrometer und Messschieber für die jeweiligen Prüfanforderungen. Die Geräteauswahl hängt von der Art des Merkmals, der Toleranz, der Zugänglichkeit und dem genehmigten Prüfplan ab.
Unter HongKe kann die Prüfung hinsichtlich der anwendbaren Anforderungen an Position, Ebenheit, Rechtwinkligkeit, Profil und Bezugspunkte geplant werden. Zeichnung, Bezugsstruktur, Zugänglichkeit der Merkmale und gewähltes Messverfahren müssen vor Festlegung des Prüfverfahrens geprüft werden.
Anforderungen bis hinunter zu ±0,005 mm müssen für jedes Merkmal einzeln geprüft werden. Die Machbarkeit hängt von Material, Geometrie, Merkmalsgröße, Bezugsstrategie, Fertigungsprozess und dem gewählten Messverfahren ab. Kritische Toleranzen werden vor Angebotserstellung geprüft, um die Fertigungs- und Prüfbarkeit sicherzustellen.
Die Maßprüfung, die Erstmusterprüfung und die CMM-Ergebnisaufzeichnungen können koordiniert werden, wenn die erforderlichen Merkmale, die Messmethode, die Stichprobenziehung, das Format und die Freigabekriterien bereits bei der Angebotserstellung vereinbart wurden.
Ein Messergebnis, das außerhalb der vereinbarten Akzeptanzkriterien liegt, wird identifiziert und vor dem Versand zur Überprüfung zurückgehalten. Die weiteren Maßnahmen können eine erneute Überprüfung, Nachbearbeitung, Neuanfertigung oder andere Korrekturmaßnahmen gemäß den bestätigten Projektanforderungen und den geltenden internen Verfahren umfassen.
Die für kritische Messungen verwendeten Prüfgeräte werden gemäß dem genehmigten Prüfplan ausgewählt. Kalibrierungsstatus und zugehörige Dokumente können bei Bedarf für das Projekt überprüft werden.
Senden Sie uns Ihr CAD-Modell, die Maßzeichnung, die Materialangaben, die Mengen, die kritischen Merkmale und die Anforderungen an die Berichterstattung. Unser Team prüft die Fertigungs- und Prüfanforderungen vor der Angebotserstellung.