

Tại sao các bộ phận có thành mỏng lại khó gia công
Các thành phần thành mỏng là một trong những thách thức được thảo luận thường xuyên nhất về độ chính xác gia công CNC . Khi độ dày thành giảm xuống dưới một ngưỡng nhất định so với kích thước tổng thể của bộ phận, cấu trúc sẽ mất đi độ cứng. Trong quá trình gia công, lực cắt dễ dàng khắc phục được độ cứng cục bộ của vật liệu, khiến tường bị lệch, rung hoặc thậm chí biến dạng vĩnh viễn.
Hiện tượng này không phải là vấn đề về máy. Đó là một vấn đề vật lý. Ngay cả một máy công cụ 5 trục cứng cũng không thể ngăn cản một bức tường mỏng chuyển động nếu lực cắt vượt quá sự hỗ trợ cục bộ. Tìm hiểu mối quan hệ giữa độ dày của tường, tính chất vật liệu, sự gắn kết của dụng cụ và khả năng gia công là điều cần thiết để sản xuất các bộ phận có thành mỏng trong phạm vi dung sai.
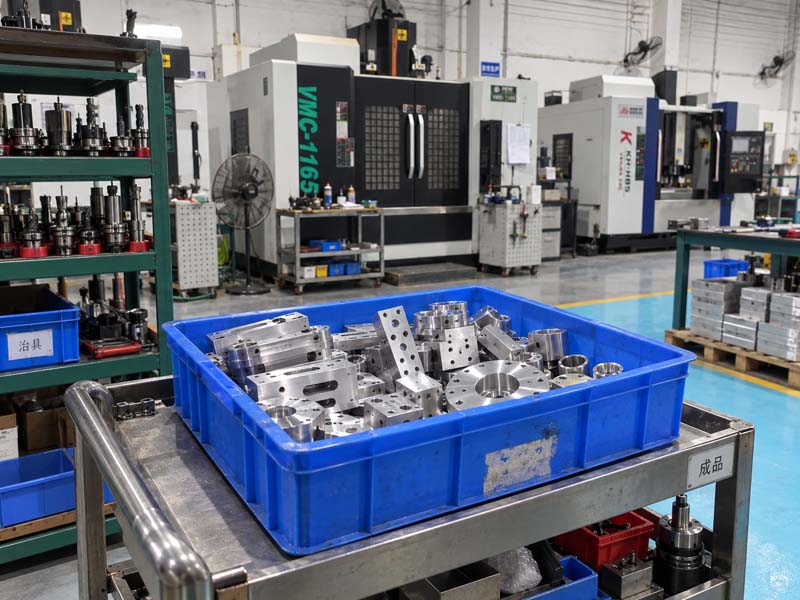
Các yếu tố chính ảnh hưởng đến độ ổn định gia công tường mỏng
Độ dày của tường và hình học phần
Yếu tố rõ ràng nhất là độ dày của tường. Là một tài liệu tham khảo kỹ thuật chung, các bức tường dày dưới 1,5 mm bằng nhôm hoặc 1,0 mm bằng thép thường cần được chú ý đặc biệt. Tuy nhiên, một bức tường mỏng gắn vào một đế dày có thể hoạt động khác với một bức tường mỏng đứng tự do ở cả hai phía. Tỷ lệ giữa chiều cao và độ dày của tường (tỷ lệ độ mảnh) mang tính dự đoán cao hơn độ dày tuyệt đối. Một bức tường 1,0 mm cao 50 mm sẽ lệch nhiều hơn so với cùng độ dày với chiều cao 10 mm.
Khả năng gia công và độ cứng của vật liệu
Các vật liệu mềm, dẻo như nhôm 6061 hoặc thép cacbon thấp dễ bị biến dạng hơn vì chúng cho phép nhựa chảy dưới áp lực cắt. Các vật liệu cứng hơn như thép không gỉ hoặc titan có thể ổn định hơn trên mỗi đơn vị độ dày, nhưng chúng tạo ra lực cắt cao hơn, có thể đẩy tường vượt quá điểm giới hạn của nó. Sinh nhiệt cũng có vấn đề. Các vật liệu như thép không gỉ giữ nhiệt, có thể gây giãn nở nhiệt và biến dạng sau đó khi bộ phận nguội đi.
Hình học và sự gắn kết của dụng cụ cắt
Sử dụng máy cắt có đường kính lớn với độ bám hướng tâm nhỏ (độ sâu hướng tâm cao, độ sâu trục thấp) là một chiến lược phổ biến để giảm lực lệch. Hình dạng lưỡi cắt của dụng cụ, chẳng hạn như góc xoắn và góc nghiêng, ảnh hưởng đến hướng của lực cắt. Dao phay ngón xoắn cao làm giảm lực hướng tâm nhưng lại tăng lực dọc trục. Đối với tường mỏng, lực hướng tâm là lực đẩy tường sang một bên nên việc giảm thiểu lực hướng tâm sẽ có lợi.
Làm việc và cố định
Các bộ phận có thành mỏng cần có bộ phận giữ làm việc để cung cấp khả năng hỗ trợ tối đa mà không gây ra biến dạng do áp lực kẹp. Các thiết bị cố định chân không, hàm mềm, các thiết bị cố định tùy chỉnh có hỗ trợ dự phòng và thậm chí cả phương pháp gắn keo đều được sử dụng. Trình tự kẹp rất quan trọng. Kẹp một phần mỏng trên phần dày nhất của nó trước, sau đó gia công các phần mỏng cuối cùng, có thể ngăn ngừa sự tích tụ ứng suất.
Các khuyết tật thường gặp trong gia công CNC tường mỏng
- Tường phồng lên hoặc lõm xuống: Kết quả đàn hồi của vật liệu sau khi dao đi qua. Thường xuất hiện ở phía đối diện của vết cắt.
- Dấu hiệu huyên thuyên: Rung động tái tạo giữa dụng cụ và phôi. Hiển thị dưới dạng sóng nhìn thấy được trên bề mặt.
- Độ lệch kích thước: Độ dày của tường đo ít hơn hoặc nhiều hơn mức quy định do độ lệch trong quá trình gia công.
- hình thành gờ: Các cạnh mỏng dễ bị biến dạng, tạo ra các vệt lớn ở mặt thoát.
- Quá nhiệt cục bộ và đổi màu: Thoát phoi không đủ trong các túi có thành mỏng sâu.

Giải pháp kỹ thuật để gia công các bộ phận thành mỏng
1. Tối ưu hóa chiến lược cắt
Sử dụng phay trochoidal hoặc thanh toán bù trừ thích ứng đường chạy dao duy trì tải chip không đổi và giảm sự tương tác xuyên tâm. Điều này giúp phân tán lực cắt trên đường chạy dao dài hơn và tránh lực tăng đột ngột. Đối với các đường chuyền hoàn thiện, hãy lấy độ sâu hướng tâm nhẹ (0,1–0,5 mm) với nhiều đường chuyền thay vì một đường chuyền dày.
2. Giảm độ lệch dao và tăng độ cứng của dao
Sử dụng ống kẹp chính xác hoặc giá đỡ có thể thu nhỏ. Giảm thiểu phần nhô ra của công cụ. Đối với các túi có thành mỏng sâu, hãy cân nhắc sử dụng dụng cụ ngắn hơn với đường kính chuôi lớn hơn. Nếu cần tầm với xa, hãy sử dụng dụng cụ có dạng hình học giảm rung hoặc vật liệu cacbua để giảm độ lệch.
3. Hỗ trợ bức tường mỏng trong quá trình gia công
Sử dụng bầu (hợp kim hoặc sáp nóng chảy thấp) để tạm thời lấp đầy các khoang có thành mỏng, cung cấp hỗ trợ bên trong. Sau khi gia công, vật liệu đỡ bị nóng chảy hoặc rửa trôi. Ngoài ra, hãy sử dụng hàm mềm tùy chỉnh có đường viền theo hình dạng bộ phận hoặc thiết bị cố định chân không để giữ bộ phận đồng đều trên bề mặt của nó.
4. Quản lý việc kẹp và giảm căng thẳng
Tránh kẹp quá chặt làm biến dạng chi tiết trước khi cắt. Sử dụng cờ lê giới hạn mô-men xoắn trên các bu lông cố định. Đối với các bộ phận có thành mỏng lớn, trước tiên hãy xem xét gia công thô, sau đó giảm ứng suất (ví dụ: xử lý đông lạnh hoặc giảm ứng suất rung), sau đó là gia công tinh. Cách tiếp cận này phổ biến trong các bộ phận thành mỏng của ngành hàng không vũ trụ.
5. Điều chỉnh làm mát và thoát phoi
Chất làm mát ngập nước có thể đẩy các bức tường mỏng và gây sốc nhiệt. Sử dụng phun sương hoặc thổi khí để làm mát và loại bỏ phoi. Chất làm mát áp suất cao thông qua dụng cụ có thể giúp loại bỏ phoi khỏi các túi sâu mà không tác dụng lực ngang lên tường.
Thiết kế dành cho khả năng sản xuất: Các bộ phận có thành mỏng
Nhà thiết kế có thể giảm đáng kể độ khó gia công bằng cách tuân theo một số nguyên tắc:
- Tránh những bức tường mỏng đồng nhất trên một khu vực rộng lớn. Đưa vào các gân, miếng lót hoặc làm dày cục bộ để phá vỡ các nhịp lớn không được hỗ trợ.
- Tăng độ dày thành ở đáy nơi tập trung ứng suất.
- Thêm các miếng phi lê ở các góc bên trong để giảm sự tập trung ứng suất và cải thiện khả năng tiếp cận dụng cụ.
- Chỉ định dung sai thực tế. Một bức tường mỏng có thể không có khả năng chịu đựng như một ông chủ vững chắc. Truyền đạt những bề mặt nào thực sự có chức năng.
- Cân nhắc sử dụng vật liệu cứng hơn nếu thiết kế cho phép (ví dụ: nhôm 7075 so với 6061).
Độ phức tạp của tường mỏng ảnh hưởng như thế nào đến chi phí gia công và thời gian thực hiện
Các bộ phận có thành mỏng thường yêu cầu nhiều thiết lập, đồ đạc chuyên dụng, tốc độ nạp chậm hơn và các bước kiểm tra bổ sung . Tất cả những điều này làm tăng thời gian và chi phí gia công. Nếu đặc điểm thành mỏng không quan trọng về mặt chức năng thì việc đơn giản hóa thiết kế hoặc giảm bớt dung sai có thể giảm đáng kể chi phí. Ví dụ: tăng chiều cao tường từ 1,0 mm lên 1,5 mm có thể giảm thời gian chu trình xuống một nửa do số lần hoàn thiện ít hơn và ít nhu cầu thực hiện các hoạt động phụ hơn.
Khi yêu cầu báo giá từ một nhà cung cấp gia công CNC chính xác , cung cấp thông tin bổ sung sau đây cho các bộ phận có thành mỏng:
- Cho biết bức tường nào mỏng và chiều cao của chúng.
- Chỉ định các kích thước quan trọng và dung sai cho phép.
- Đề cập đến việc có phải đo toàn bộ độ dày thành sau khi gia công hay không.
- Làm rõ xem bộ phận đó có phải chịu môi trường nhiệt hoặc rung trong lần sử dụng cuối cùng hay không.
- Chia sẻ bất kỳ trải nghiệm nguyên mẫu nào có hình dạng tương tự.
Tóm tắt các khuyến nghị
Gia công thành công các bộ phận có thành mỏng phụ thuộc vào sự hiểu biết về sự tương tác giữa vật liệu, dụng cụ, vật liệu gia công và chiến lược cắt. Không có sửa chữa duy nhất. Sự kết hợp giữa các đường chạy dao thích ứng, đồ gá hỗ trợ, loại bỏ phôi bảo toàn và sử dụng chất làm mát thích hợp sẽ tạo ra kết quả đáng tin cậy nhất. Hợp tác với một Cửa hàng gia công CNC đã ghi lại kinh nghiệm tường mỏng có thể tiết kiệm đáng kể việc thử và sai. Luôn truyền đạt các yêu cầu chức năng của các tính năng thành mỏng trong quá trình đánh giá kỹ thuật để tránh quá trình kỹ thuật quá mức hoặc quá hạn chế.
Để đọc thêm về các chủ đề liên quan, hãy xem hướng dẫn của chúng tôi về Vật liệu gia công CNC Và hoàn thiện bề mặt cho các bộ phận có thành mỏng .