

Почему тонкостенные детали трудно обрабатывать
Тонкостенные компоненты являются одной из наиболее часто обсуждаемых проблем точности. обработка с ЧПУ . Когда толщина стенки падает ниже определенного порога относительно общего размера детали, конструкция теряет жесткость. Во время обработки силы резания легко преодолевают локальную жесткость материала, вызывая прогиб, вибрацию или даже необратимую деформацию стенки.
Такое поведение не является проблемой машины. Это проблема физики. Даже жесткий 5-осевой станок не может предотвратить перемещение тонкой стенки, если сила резания превышает местную опору. Понимание взаимоотношений между толщина стенки, свойства материала, зацепление инструмента и фиксация заготовки. имеет важное значение для производства тонкостенных деталей в пределах допуска.
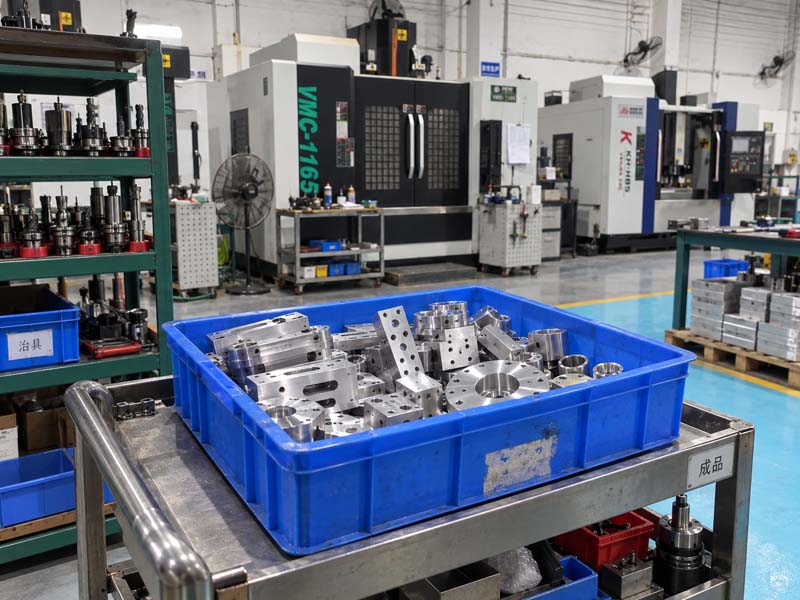
Ключевые факторы, влияющие на стабильность тонкостенной обработки
Толщина стенки и геометрия детали
Наиболее очевидным фактором является толщина стенок. В общем инженерном отношении стены толщиной менее 1,5 мм из алюминия или 1,0 мм из стали часто требуют особого внимания. Однако тонкая стена, прикрепленная к толстому основанию, может вести себя иначе, чем тонкая стена, стоящая отдельно с обеих сторон. Отношение высоты стенки к толщине (коэффициент гибкости) более предсказуемо, чем абсолютная толщина. Стена толщиной 1,0 мм и высотой 50 мм будет отклоняться гораздо сильнее, чем стена такой же толщины высотой 10 мм.
Обрабатываемость и твердость материала
Мягкие, пластичные материалы, такие как алюминий 6061 или низкоуглеродистая сталь, более склонны к деформации, поскольку они допускают пластическое течение под давлением резания. Более твердые материалы, такие как нержавеющая сталь или титан, могут быть более стабильными на единицу толщины, но они создают более высокие силы резания, которые могут вывести стенку за пределы предела текучести. Выделение тепла также имеет значение. Такие материалы, как нержавеющая сталь, сохраняют тепло, что может вызвать тепловое расширение и последующую деформацию при охлаждении детали.
Геометрия и взаимодействие режущего инструмента
Использование фрезы большого диаметра с небольшим радиальным зацеплением (большая радиальная глубина, малая осевая глубина) является распространенной стратегией снижения сил отклонения. Геометрия режущей кромки инструмента, такая как угол спирали и передний угол, влияет на направление сил резания. Концевая фреза с высокой спиралью уменьшает радиальные силы, но увеличивает осевые силы. Для тонких стенок радиальная сила толкает стену в сторону, поэтому минимизация радиальной силы полезна.
Крепление и крепление
Детали с тонкими стенками требуют крепления, обеспечивающего максимальную поддержку без искажений от давления зажима. Используются вакуумные приспособления, мягкие губки, специальные приспособления с опорными опорами и даже клеевой монтаж. Последовательность зажима имеет значение. Зажим тонкой детали сначала на самой толстой части, а затем обработка тонких частей в последнюю очередь может предотвратить накопление напряжения.
Распространенные дефекты при обработке тонкостенных станков с ЧПУ
- Выпуклость или вогнутость стены: Результат пружинения материала после прохождения инструмента. Часто появляется на противоположной стороне разреза.
- Следы болтовни: Регенеративная вибрация между инструментом и заготовкой. Проявляется в виде видимых волн на поверхности.
- Отклонение размеров: Толщина стенки меньше или больше указанной из-за отклонения во время обработки.
- Образование заусенцев: Тонкие края легко деформируются, образуя большие заусенцы на выходной стороне.
- Локальный перегрев и изменение цвета: Недостаточная эвакуация стружки в глубоких тонкостенных карманах.

Инженерные решения для обработки тонкостенных деталей
1. Оптимизация стратегии резки
Использовать трохоидальное фрезерование или адаптивная очистка траектории инструмента, которые поддерживают постоянную нагрузку стружки и уменьшают радиальное зацепление. Это распределяет силу резания по более длинной траектории инструмента и позволяет избежать резких скачков силы. Для чистовых проходов выбирайте небольшую радиальную глубину (0,1–0,5 мм) за несколько проходов, а не за один тяжелый проход.
2. Уменьшите биение инструмента и повысьте его жесткость.
Используйте прецизионную цангу или термоусадочный держатель. Минимизируйте вылет инструмента. Для глубоких тонкостенных карманов рассмотрите возможность использования более короткого инструмента с большим диаметром хвостовика. Если необходим большой радиус действия, используйте инструмент с геометрией, гасящей вибрацию, или твердосплавный материал, чтобы уменьшить отклонение.
3. Поддержка тонкой стенки во время обработки.
Использовать заливка (легкоплавкий сплав или воск) для временного заполнения тонкостенных полостей, обеспечивая внутреннюю поддержку. После механической обработки материал основы плавится или вымывается. В качестве альтернативы можно использовать специальные мягкие губки, повторяющие форму детали, или вакуумные приспособления, которые равномерно удерживают деталь по ее поверхности.
4. Управляйте зажимами и снимайте стресс
Избегайте чрезмерного зажима, который деформирует деталь перед резкой. Используйте ключи с ограничением крутящего момента для крепежных болтов. Для крупных тонкостенных деталей сначала рассмотрите возможность черновой обработки, затем снятия напряжений (например, криогенной обработки или снятия вибрационных напряжений), а затем чистовую обработку. Этот подход распространен в тонкостенных компонентах аэрокосмической отрасли.
5. Отрегулируйте охлаждение и эвакуацию стружки.
Охлаждающая жидкость может продавливать тонкие стенки и вызывать тепловой удар. Используйте туман или продувку воздухом для охлаждения и удаления стружки. Подача СОЖ под высоким давлением через инструмент может помочь удалить стружку из глубоких карманов, не прилагая боковых усилий к стенке.
Проектирование для технологичности: тонкостенные детали
Конструкторы могут значительно снизить сложность обработки, следуя нескольким принципам.:
- Избегайте однородных тонких стен на большой площади. Добавьте ребра, косынки или локальное утолщение, чтобы разбить большие неподдерживаемые пролеты.
- Увеличьте толщину стенки у основания, где концентрируются напряжения.
- Добавьте скругления во внутренних углах, чтобы уменьшить концентрацию напряжений и улучшить доступ к инструменту.
- Укажите реалистичные допуски. Тонкая стенка может не иметь такого же допуска, как сплошная бобышка. Сообщите, какие поверхности действительно функциональны.
- Рассмотрите возможность использования более жесткого материала, если это позволяет конструкция (например, алюминий 7075 вместо алюминия 6061).
Как сложность тонкостенных конструкций влияет на стоимость обработки и время выполнения заказа
Тонкостенные детали часто требуют несколько настроек, специализированные приспособления, более медленные скорости подачи и дополнительные этапы проверки . Все это увеличивает время и стоимость обработки. Если тонкостенная деталь не является функционально критичной, упрощение конструкции или уменьшение допусков могут значительно снизить стоимость. Например, увеличение толщины стенки с 1,0 мм до 1,5 мм может сократить время цикла вдвое за счет меньшего количества чистовых проходов и меньшей необходимости во второстепенных операциях.
При запросе ценового предложения у поставщик прецизионной обработки с ЧПУ , предоставьте следующую дополнительную информацию для тонкостенных деталей:
- Укажите, какие стены тонкие и их высоту.
- Укажите критические размеры и допустимые допуски.
- Укажите, необходимо ли измерять полную толщину стенки после механической обработки.
- Уточните, подвергается ли деталь воздействию температур или вибрации при конечном использовании.
- Поделитесь опытом создания прототипов с похожей геометрией.
Краткое изложение рекомендаций
Успешная обработка тонкостенных деталей зависит от понимания взаимодействия между материалом, инструментом, заготовкой и стратегией резки. Единого исправления не существует. Сочетание адаптивных траекторий инструмента, вспомогательных приспособлений, консервативного удаления припуска и правильного применения СОЖ дает наиболее надежные результаты. Партнерство с Механический цех с ЧПУ документально подтвержденный опыт работы с тонкими стенками может существенно сэкономить на методах проб и ошибок. Всегда сообщайте функциональные требования к тонкостенным элементам во время инженерной проверки, чтобы избежать чрезмерного проектирования или недостаточного ограничения процесса.
Дополнительную информацию по соответствующим темам можно найти в наших руководствах по Материалы для обработки с ЧПУ и обработка поверхности тонкостенных деталей .