

薄肉部品の機械加工が難しい理由
薄肉コンポーネントは、精度に関して最も頻繁に議論される課題の 1 つです CNC加工。肉厚が部品全体のサイズに対して特定のしきい値を下回ると、構造の剛性が失われます。機械加工中、切削力は材料の局所的な剛性を簡単に超えてしまい、壁がたわんだり、振動したり、永久的な変形を引き起こしたりすることがあります。
この動作はマシンの問題ではありません。それは物理学の問題です。たとえ剛性の高い 5 軸工作機械であっても、切削抵抗が局所的なサポートを超えた場合、薄肉の移動を防ぐことはできません。間の関係を理解する 肉厚、材料特性、工具のかみ合い、ワーク保持力 公差内で薄肉部品を製造するには不可欠です。
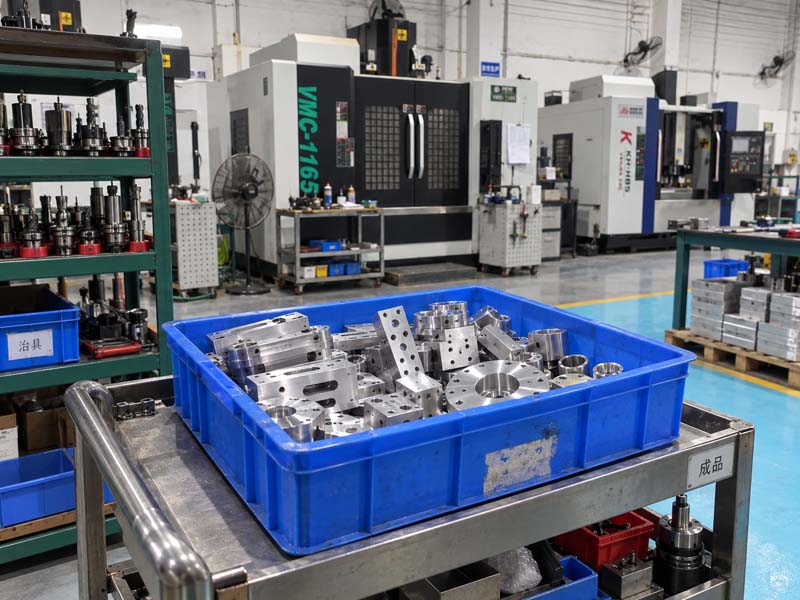
薄肉加工の安定性に影響を与える主な要因
肉厚と部品の形状
最も明らかな要因は壁の厚さです。一般的なエンジニアリングの参考として、アルミニウム 1.5 mm またはスチール 1.0 mm 未満の壁には特別な注意が必要なことがよくあります。ただし、厚いベースに取り付けられた薄い壁は、両側が自立している薄い壁とは異なる動作をする可能性があります。壁の高さと厚さの比率 (細さの比率) は、絶対的な厚さよりも予測しやすくなります。高さ 50 mm の 1.0 mm の壁は、高さ 10 mm の同じ厚さの壁よりもはるかに大きくたわみます。
材料の加工性と硬度
6061 アルミニウムや低炭素鋼などの柔らかく延性のある材料は、切削圧力下で塑性流動が起こるため、変形しやすくなります。ステンレス鋼やチタンなどのより硬い材料は、単位厚さあたりの安定性が高くなりますが、より高い切削抵抗が発生するため、壁が降伏点を超える可能性があります。発熱も重要です。ステンレス鋼などの材料は熱を保持するため、部品が冷えると熱膨張が発生し、歪みが生じる可能性があります。
切削工具の形状と噛み合い
たわみ力を低減するには、半径方向のかみ合いが小さい(半径方向の深さが大きく、軸方向の深さが低い)大直径のカッターを使用するのが一般的な方法です。ねじれ角やすくい角などの工具の刃先形状は、切削力の方向に影響します。高ねじれエンドミルは、半径方向の力を軽減しますが、軸方向の力を増加させます。薄い壁の場合、半径方向の力が壁を横方向に押すため、半径方向の力を最小限に抑えることが有益です。
ワーク保持と治具
薄肉部品には、クランプ圧力による歪みを引き起こすことなく最大限のサポートを提供するワークホールドが必要です。真空治具、ソフトジョー、バックアップサポート付きのカスタム治具、さらには接着剤による取り付けも使用されます。クランプ順序が重要です。最初に薄い部品をその最も厚い部分でクランプし、次に薄い部分を最後に加工すると、応力の蓄積を防ぐことができます。
薄肉 CNC 加工における一般的な欠陥
- 壁の膨らみや凹み: 工具通過後の材料のスプリングバックの結果。カットの反対側に現れることが多い。
- びびり跡: 工具とワーク間の回生振動。表面に目に見える波として表示されます。
- 寸法偏差: 加工中のたわみにより、肉厚が指定値よりも小さくなったり、大きくなったりします。
- バリの発生: 薄いエッジは変形しやすく、出口側に大きなバリが発生します。
- 局所的な過熱と変色: 深い薄肉ポケットでは切りくず排出が不十分です。

薄肉部品を加工するためのエンジニアリング ソリューション
1. 切断戦略の最適化
使用 トロコイドフライス加工 または 適応型クリアリング 一定の切りくず荷重を維持し、半径方向のかみ合いを軽減するツールパス。これにより、切削力がより長い工具経路に分散され、突然の力のスパイクが回避されます。仕上げパスの場合は、1 回の重いパスではなく、複数のパスで軽い半径方向の深さ (0.1 ~ 0.5 mm) を取得します。
2. 工具振れの低減と工具剛性の向上
精密コレットまたは焼きばめホルダを使用してください。工具の突き出しを最小限に抑えます。深い薄肉ポケットの場合は、より大きなシャンク直径を持つ短い工具の使用を検討してください。長いリーチが必要な場合は、たわみを減らすために振動減衰形状または超硬材料を備えた工具を使用してください。
3. 加工中の薄肉のサポート
使用 ポッティング (低融点合金またはワックス) を使用して薄壁の空洞を一時的に充填し、内部サポートを提供します。機械加工後、サポート材料は溶解または洗い流されます。あるいは、部品の形状に合わせたカスタムのソフトジョーや、部品の表面全体を均一に保持する真空治具を使用します。
4. クランプとストレスリリーフを管理する
切断前に部品を変形させる過剰なクランプを避けてください。固定具のボルトにはトルク制限レンチを使用してください。大型の薄肉部品の場合は、最初に荒加工を検討し、次に応力除去 (極低温処理や振動応力除去など)、その後に仕上げ加工を検討します。このアプローチは、航空宇宙用の薄肉コンポーネントでは一般的です。
5. 冷却と切りくず排出の調整
あふれた冷却剤は薄い壁を押し、熱衝撃を引き起こす可能性があります。冷却と切りくずの除去にはミストまたはエアブラストを使用します。工具を通る高圧クーラントは、壁に横方向の力を加えることなく、深いポケットから切りくずを取り除くのに役立ちます。
製造可能性を考慮した設計: 薄肉部品
設計者は、いくつかの原則に従うことで、加工の難易度を大幅に軽減できます。:
- 広い面積にわたって均一な薄い壁を避けてください。リブ、ガセット、または局所的な厚みを導入して、サポートされていない大きなスパンを分割します。
- 応力が集中する底部の肉厚を厚くします。
- 内部コーナーにフィレットを追加して応力集中を軽減し、工具へのアクセスを改善します。
- 現実的な公差を指定します。薄い壁は、固体ボスと同じ公差を保持できない可能性があります。どの表面が本当に機能するかを伝えます。
- 設計が許せば、より硬い素材の使用を検討してください (例: 7075 アルミニウム対 6061)。
薄肉の複雑さが加工コストとリードタイムに与える影響
薄肉部品には多くの場合、 複数のセットアップ、特殊な治具、遅い送り速度、追加の検査ステップ。これらすべてにより、加工時間とコストが増加します。薄肉機能が機能的に重要でない場合は、設計を簡素化するか公差を緩和することでコストを大幅に削減できます。たとえば、壁を 1.0 mm から 1.5 mm に増やすと、仕上げパスが減り、二次作業の必要性が減るため、サイクル時間が半分に短縮される可能性があります。
業者に見積りを依頼するときは、 精密CNC加工サプライヤー、薄肉部品に関する次の追加情報を提供します。:
- どの壁が薄いか、その高さを示します。
- 許容される重要な寸法と公差を指定します。
- 機械加工後に壁全体の厚さを測定する必要があるかどうかについて言及します。
- 部品が最終使用時に熱または振動環境にさらされるかどうかを明確にします。
- プロトタイプの経験を同様のジオメトリと共有します。
推奨事項の概要
薄肉部品の機械加工を成功させるには、材料、工具、ワークホールディング、および切削戦略の間の相互作用を理解するかどうかにかかっています。単一の修正方法はありません。適応型ツールパス、サポート治具、控えめな切り代除去、および適切なクーラント塗布を組み合わせることで、最も信頼性の高い結果が得られます。との提携 CNC加工工場 薄壁の経験を文書化すれば、大幅な試行錯誤を省くことができます。プロセスの過剰なエンジニアリングや過小な制約を避けるために、エンジニアリングレビュー中に薄肉フィーチャーの機能要件を常に伝えてください。
関連トピックの詳細については、ガイドを参照してください。 CNC加工材料 そして 薄肉部品の表面仕上げ.