
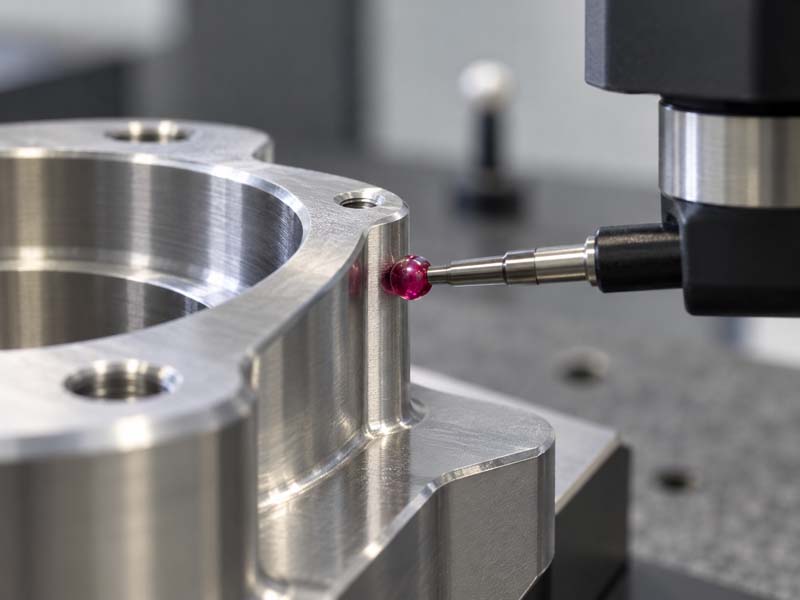
قد يبدو الرسم باستخدام الحاسب الآلي بسيطًا، لكن بعض تفاصيل التصميم يمكن أن تجعل الجزء أكثر صعوبة في الماكينة. يمكن أن تؤدي الجيوب العميقة والتفاوتات الضيقة غير الضرورية والجدران الرقيقة والزوايا الداخلية التي يتعذر الوصول إليها إلى زيادة وقت الإعداد وانحراف الأداة ومتطلبات الفحص.
يعد التسامح أحد أكثر المجالات شيوعًا التي تتباين فيها نية التصميم وواقع التصنيع. تحدد العديد من الرسومات التفاوتات التي تكون أكثر إحكامًا بكثير مما تتطلبه وظيفة الجزء. وهذا يضيف التكلفة، ويزيد من المهلة الزمنية، ويمكن أن يؤدي إلى خردة غير ضرورية دون تحسين الأداء.
يشرح هذا الدليل التفاوتات المسموح بها في التصنيع باستخدام الحاسب الآلي من منظور هندسي ومشتريات. ويغطي نطاقات التسامح القياسية القابلة للتحقيق، والعوامل التي تؤثر على الدقة، وكيفية تحديد التفاوتات على الرسم، وكيفية تجنب التسامح الزائد.
ما هو التسامح الواقعي في التصنيع باستخدام الحاسب الآلي؟
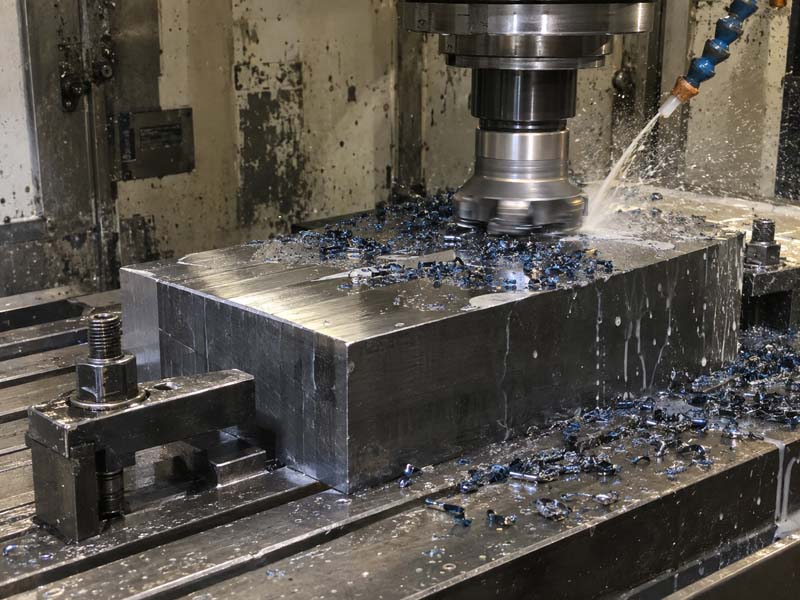
التصنيع باستخدام الحاسب الآلي هو عملية طرح حيث تقوم أداة القطع الدوارة بإزالة المواد من كتلة صلبة. تعتمد دقة الجزء النهائي على الآلة والأداة وطريقة العمل والمواد ومهارة المشغل.
في الممارسة القياسية، يمكن لعملية الطحن أو الخراطة CNC النموذجية أن تحمل أبعادًا خطية:
±0.005 بوصة (±0.125 ملم) لمعظم الميزات دون بذل جهد خاص.
±0.002 بوصة (±0.05 ملم) مع الإعداد الدقيق والأدوات القياسية.
±0.001 بوصة (±0.025 ملم) أو أكثر إحكامًا إذا سمحت الهندسة والمواد والآلة بذلك.
من المهم أن نفهم أن هذه القيم هي مراجع عامة للصناعة. ويعتمد التسامح الفعلي الذي يمكن تحقيقه لجزء معين على عدة متغيرات سنناقشها بالتفصيل.
النهج الأكثر عملية هو استخدام التصنيف التالي عند مراجعة الرسم:
- التسامح القياسي (الخشن أو العام): ±0.005 بوصة / ±0.125 ملم. مناسبة لمعظم الأبعاد غير الحرجة.
- التسامح غرامة: ±0.002 بوصة / ±0.05 ملم. يتطلب تحكمًا معتدلًا في الإعداد وحالة الأداة.
- التسامح الدقة: ±0.001 بوصة / ±0.025 مم أو أكثر إحكامًا. يتطلب آلات مستقرة، والتحكم في درجة الحرارة، وأدوات وفحص متخصص في كثير من الأحيان.
العوامل التي تؤثر على تحمل التصنيع باستخدام الحاسب الآلي
لا توجد آلة تحمل نفس التسامح في كل ميزة من كل جزء. تؤثر العوامل التالية بشكل مباشر على إمكانية تحقيق التسامح بشكل موثوق.
هندسة الأجزاء وإمكانية الوصول إلى الميزات
إذا كان البعد الحرج يتطلب وصولاً بعيدًا، فيجب توسيع الأداة. الأدوات الأطول تنحرف أكثر تحت قوة القطع. يمكن أن يؤدي الجيب العميق أو الجدار الرقيق أو الزاوية الداخلية ذات نصف القطر الصغير إلى استخدام أداة أطول، مما يقلل من الدقة.
على سبيل المثال، عمق الثقب الذي يبلغ خمسة أضعاف قطر الأداة سيسمح عادةً بدقة موضعية أقل من الثقب الضحل الذي له نفس القطر. سوف تنحرف الأداة، وقد يصبح الثقب مدببًا قليلاً أو خارج موضعه.
إمكانية تصنيع المواد
يمكن أن تؤثر المواد الناعمة أو الصمغية أو شديدة الكشط على التحمل. يعتبر الألومنيوم 6061 مستقرًا بشكل عام وسهل التصنيع لتحمل التفاوتات الصارمة. الفولاذ المقاوم للصدأ 304 يتصلب ويمكن أن يتسبب في انحراف الأداة. قد يلين البلاستيك من الحرارة ويتشوه أثناء القطع.
التمدد الحراري هو أيضا عامل. الجزء المصنوع من الألومنيوم الذي يتم طحنه عند درجة حرارة 25 درجة مئوية وقياسه عند 20 درجة مئوية سوف ينكمش بحوالي 0.002 ملم لكل 100 ملم لكل درجة مئوية. يمكن أن يكون هذا مهمًا لميزات التسامح الصارم.
عقد العمل والتركيب
تؤثر الطريقة التي يتم بها الإمساك بالجزء بشكل مباشر على مدى دقة تشكيله. قد يتشوه الجزء ذو الجدران الرقيقة المثبت بالملزمة عند تحرير المشبك. الجزء الذي يتطلب إعدادات متعددة للوصول إلى جميع الميزات سوف يتراكم خطأ موضعي من إعداد إلى آخر.
توفر لوحة التثبيت المزودة بمسامير ومشابك تحديد موقع إمكانية تكرار أفضل من الملزمة ذات الأغراض العامة لإنتاج الدفعات، ولكن يجب أن يكون تصميم التثبيت نفسه جامدًا بما يكفي لتحمل قوى القطع.
حالة الماكينة وتآكل الأدوات
يمكن لآلة CNC التي يتم صيانتها جيدًا والمزودة بمغزل صلب وأدلة خطية عالية الجودة أن تتحمل تفاوتات أكثر صرامة باستمرار. ومع تآكل الأدوات، تتغير حافة القطع، وتزداد القوة المؤثرة على الأداة. يمكن أن يتسبب ذلك في انحراف الأداة أو تدهور تشطيب السطح، مما يؤثر على دقة الأبعاد.
للحصول على ميزات التسامح المحكم، يجب على المشغل مراقبة تآكل الأداة واستبدال الأداة قبل أن تتحلل القطعة. وهذا يضيف خطوات الفحص وتكلفة الأدوات.
الاستقرار الحراري للآلة والمحل
آلات CNC تولد الحرارة أثناء التشغيل. إن دوران المغزل وحركة المحور والقطع كلها تضيف حرارة. إذا لم تكن الآلة مستقرة حراريًا، فقد ينمو المغزل بالنسبة للطاولة، مما يؤدي إلى تغيير طول الأداة الفعال والتأثير على عمق المحور Z.
في متجر لا يحتوي على نظام التحكم في المناخ، قد تظهر أبعاد مختلفة للجزء الذي تم تصنيعه في الصباح وقياسه في فترة ما بعد الظهر. بالنسبة للأعمال شديدة التحمل، تعد البيئات التي يتم التحكم في درجة حرارتها وإجراءات إحماء الماكينة ضرورية.
كيفية تحديد التفاوتات في رسم التصنيع باستخدام الحاسب الآلي
الرسم المعد جيدًا ينقل نية المهندس بوضوح. تساعد الممارسات التالية على تجنب الارتباك والتكلفة غير الضرورية.
استخدم كتلة التسامح العام
تستخدم العديد من الرسومات كتلة التسامح العامة التي تنطبق على الأبعاد غير المميزة. قد تكون كتلة نموذجية:
ما لم يتم تحديد خلاف ذلك:
الأبعاد بالبوصة/ بالملليمتر
X.XX = ±0.010 بوصة / ±0.25 مم
X.XXX = ±0.005 بوصة / ±0.125 مم
الزوايا = ±0.5 درجة
يقلل هذا الأسلوب من عدد وسائل شرح التسامح الفردية ويوفر خط أساس واضح للميكانيكي. يجب أن يتم استدعاء الأبعاد التي تتطلب تحكمًا أكثر صرامة فقط بشكل منفصل.
تجنب الإفراط في التسامح مع الميزات غير الهامة
إذا لم يكن البعد حرجًا وظيفيًا، فاتركه عند التسامح القياسي. تضيف كل منزلة عشرية إضافية أو وسيلة شرح أكثر إحكامًا وقت الإعداد وتكرار تغيير الأداة وتكلفة الفحص. من الأخطاء الشائعة تحديد ±0.001 في جميع أبعاد الجزء عندما تتطلب ميزة واحدة أو اثنتين فقط هذه الدقة.
على سبيل المثال، قد يحتاج موقع ثقب التركيب الذي يتماشى مع جزء آخر إلى تسامح موضعي محكم. يمكن للطول الإجمالي لنفس الجزء، الذي لا يعمل، استخدام كتلة التسامح العامة.

استخدم GD&T للمتطلبات الوظيفية
توفر الأبعاد والتسامحات الهندسية (GD&T) طريقة أكثر دقة لتحديد الاختلاف المسموح به في الشكل والاتجاه والموقع. بدلاً من الاعتماد فقط على التفاوتات الخطية، تسمح GD&T للمهندس بتحديد منطقة التسامح للميزة.
على سبيل المثال، وسيلة شرح التسطيح بمقدار 0.05 مم على سطح مانع للتسرب توضح المتطلبات بوضوح. يضمن التسامح في الموضع بمقدار 0.1 مم إلى مسند نمط ثقب الترباس محاذاة الفتحات مع أجزاء التزاوج.
يعد GD&T مفيدًا بشكل خاص للأجزاء التي تتطلب التجميع أو التي تحتوي على ميزات مهمة متعددة. إنه يقلل من الغموض ويساعد الميكانيكي على فهم الميزات المهمة حقًا.
تضمين الأبعاد الحرجة في الجدول
بالنسبة للأجزاء التي تحتوي على العديد من الميزات الهامة، يكون جدول الأبعاد الهامة مع التفاوتات المحددة أكثر فعالية من وسائل الشرح المتناثرة عبر الرسم. يمكن للميكانيكي أن يحدد بسرعة الميزات التي تتطلب اهتمامًا إضافيًا، ويمكن للمفتش التحقق منها بكفاءة.
تقلل هذه الطريقة أيضًا من خطر تجاهل أحد الأبعاد أثناء البرمجة أو الإعداد.
تكلفة التفاوتات الصارمة في التصنيع باستخدام الحاسب الآلي
هناك علاقة مباشرة بين التفاوتات الأكثر صرامة وارتفاع تكلفة التصنيع. إن فهم هذه العلاقة يساعد المشترين والمهندسين على اتخاذ قرارات مستنيرة.
زيادة وقت الإعداد والتفتيش
للاحتفاظ بـ ±0.001، قد يحتاج المشغل إلى الإشارة إلى قطعة العمل بعناية أكبر، واستخدام أداة تثبيت عمل متخصصة، وفحص الجزء أثناء التشغيل الآلي. بعد المعالجة، يجب فحص الجزء باستخدام CMM أو مقاييس الدقة، مما يضيف الوقت.
بالنسبة لمجموعة مكونة من 500 قطعة، تضيف دقيقتين إضافيتين من الفحص لكل جزء ما يقرب من 17 ساعة من وقت الفحص.
المزيد من التغييرات المتكررة للأداة
قد تحتاج الأداة التي يمكنها قطع 200 جزء إلى ±0.005 في التسامح إلى الاستبدال بعد 80 جزءًا للحفاظ على ±0.001 بوصة. تكلفة الأداة ووقت التوقف عن العمل لتغيير الأداة كلاهما أعلى.
ارتفاع مخاطر الخردة
من المرجح أن تكون الأجزاء شديدة التسامح خارج نطاق التسامح إذا تغير الإعداد، أو اهترأت الأداة، أو تعرضت المادة لضغوط داخلية. إن خطر إلغاء الجزء الذي استهلك بالفعل وقت الماكينة والمواد أعلى. وينعكس هذا الخطر في السعر.
انخفاض مرونة العملية
إذا كان الجزء يتطلب ميزات التسامح الصارمة التي يجب تشكيلها في إعداد واحد، يصبح عقد العمل أكثر تعقيدًا. قد تحتاج التركيبات إلى تثبيت الجزء من جوانب متعددة، أو قد يتطلب الجزء آلة محور رابع أو خامس لتجنب عمليات الإعداد المتعددة.
وهذا يحد من عدد الآلات التي يمكنها تشغيل الجزء، مما قد يؤدي إلى زيادة المهلة الزمنية ومعدل الماكينة.
متى يتم تحديد التسامح المشدد
يجب الاحتفاظ بالتفاوتات الصارمة للميزات التي تؤثر بشكل مباشر على الوظيفة أو الملاءمة أو التجميع. تشمل الأمثلة:
- يجب أن تتوافق أقطار التجويف المحمل مع حجم المحمل.
- أقطار العمود التي تتناسب مع المحمل أو الجلبة.
- تحديد موقع فتحات الدبوس التي تتماشى مع مكون آخر.
- إغلاق الأسطح التي تتطلب التسطيح أو التوازي.
- الخيوط التي يجب أن تتشابك مع جزء التزاوج بعمق محدد.
يمكن عادةً إنتاج جميع الأبعاد الأخرى بتفاوت قياسي دون التأثير على أداء الجزء.
كيفية توصيل متطلبات التسامح إلى المورد
الرسم الواضح هو أفضل وسيلة لتوصيل متطلبات التسامح. عند طلب أ تكلفة التصنيع باستخدام الحاسب الآلي التقدير، وقم بتضمين ملف PDF للرسم مع كتلة تسامح واضحة وأي أبعاد مهمة مظللة.
إذا كانت القطعة تحتوي على وسائل شرح GD&T، فتأكد من أن المورد لديه البرنامج والمعدات اللازمة لتفسيرها وفحصها. ليست جميع المتاجر مجهزة لفحص متطلبات GD&T المعقدة.
إذا كان الرسم متاحًا كنموذج ثلاثي الأبعاد، فيفضل ملف STEP أو IGES للبرمجة. يجب أن يظل الرسم ثنائي الأبعاد مصاحبًا للنموذج لتوصيل التفاوتات وتشطيب السطح والمواصفات الأخرى.
بالنسبة للأجزاء ذات التفاوتات المسموح بها للغاية، اطلب من المورد مراجعة الرسم قبل عرض الأسعار. أ مراجعة سوق دبي المالي (التصميم من أجل التصنيع). يمكن تحديد الميزات الضيقة بشكل غير ضروري واقتراح بدائل تقلل التكلفة دون التضحية بالوظيفة.
مخطط التسامح العملي للتصنيع باستخدام الحاسب الآلي
يوفر الجدول التالي مرجعًا عامًا للتفاوتات النموذجية التي يمكن تحقيقها في الطحن والخراطة القياسية باستخدام الحاسب الآلي. هذه هي القيم العملية لمعظم محلات العمل. قم دائمًا بتأكيد القدرة مباشرة مع المورد فيما يتعلق بهندسة والمادة المحددة للجزء الخاص بك.
| نوع الميزة | التسامح النموذجي (بوصة) | التسامح النموذجي (مم) | ملحوظات |
|---|---|---|---|
| البعد الخطي (الطول، العرض، الارتفاع) | ±0.005 | ±0.125 | قياسي، لا يوجد جهد خاص |
| قطر التجويف | ±0.001 | ±0.025 | يتطلب مملة جيدة أو التوسيع |
| موقع الحفرة | ±0.003 | ±0.075 | التسامح الموضعي |
| قطر خطوة الخيط | ±0.002 | ±0.050 | فئة الموضوع تعتمد |
| التسطيح (السطح المرجعي) | 0.002 | 0.050 | طول أكثر من 100 ملم |
| التركيز (الجزء المتحول) | 0.002 تير | 0.050 تير | يتطلب إعدادًا واحدًا |
| الانتهاء من السطح (رع) | 3.2 ميكرون | 3.2 ميكرون | الانتهاء من الآلات القياسية |
يتم توفير هذه القيم كمرجع هندسي عام. ويعتمد التسامح الفعلي الذي يمكن تحقيقه على هندسة الأجزاء والمواد وعملية المعالجة المحددة المستخدمة.
على سبيل المثال، يمكن للعمود المدور الذي يبلغ قطره 25 مم أن يحمل عادةً ±0.025 مم في إعداد واحد. سيكون من الصعب تحمل نفس التجويف الذي تم تشكيله على جزء مطحون بمطحنة نهاية طويلة بنفس التسامح.
طرق التفتيش على الميزات المتسامحة
يتطلب التحقق من التفاوتات الصارمة معدات فحص مناسبة. بالنسبة لمعظم الأجزاء المصنعة باستخدام الحاسب الآلي، فإن الطرق التالية شائعة:
- الفرجار والميكرومتر: مناسب لـ ±0.002 بوصة / ±0.05 مم وما فوق.
- CMM (آلة قياس الإحداثيات): مطلوب لـ ±0.001 بوصة / ±0.025 مم ولميزات GD&T.
- دبابيس القياس ومقاييس التوصيل: تستخدم لأقطار الثقب والخيوط.
- جهاز اختبار خشونة السطح: مطلوب عند استدعاء قيمة Ra محددة.

عندما يكون التسامح أمرًا بالغ الأهمية، يجب أن يحدد الرسم كلا من المتطلبات وطريقة الفحص إذا لزم الأمر. على سبيل المثال، لا يمكن التحقق من ±0.0005 بوصة في قطر التجويف باستخدام الفرجار القياسي. يجب أن يكون لدى المورد مقياس مناسب أو CMM.
أسئلة شائعة حول التفاوتات المسموح بها في التصنيع باستخدام الحاسب الآلي
ما هو التسامح القياسي للتصنيع باستخدام الحاسب الآلي؟
تبلغ التفاوتات الخطية القياسية عادةً ±0.005 بوصة (±0.125 مم) لمعظم محلات العمل. يمكن إنتاج العديد من الأجزاء بحجم ±0.002 بوصة دون تكلفة إضافية كبيرة.
هل يمكن للتصنيع باستخدام الحاسب الآلي أن يتحمل ± 0.001 بوصة؟
نعم، ولكنه يتطلب آلة مستقرة، وإعدادًا دقيقًا، وأدوات حادة، والتحكم في درجة الحرارة في كثير من الأحيان. كما أنه يزيد من خطر الخردة ويزيد من التكلفة.
هل يحتاج كل بُعد إلى التسامح؟
نعم، ولكن يجب أن تستخدم معظم الأبعاد كتلة التسامح العامة. تحتاج الأبعاد المهمة وظيفيًا فقط إلى وسائل شرح فردية.
كيف تؤثر هندسة الأجزاء على التسامح؟
من الصعب الحفاظ على الميزات التي تتطلب وصولاً طويلًا للأداة، أو الجيوب العميقة، أو الجدران الرفيعة. سوف تنحرف الأداة أكثر، وقد يتشوه الجزء.
ما الفرق بين التسامح الأحادي والثنائي؟
يسمح التسامح الثنائي بالتباين في كلا الاتجاهين من القيمة الاسمية (على سبيل المثال، 25.00 ± 0.05 مم). يسمح التسامح الأحادي الجانب بالتباين في اتجاه واحد فقط (على سبيل المثال، 25.00 +0.05 / -0.00 مم).
ملخص للمشترين والمهندسين
يعد تحديد التسامح المناسب لتصنيع CNC بمثابة توازن بين الوظيفة والتكلفة. بعض النقاط الرئيسية التي يجب تذكرها:
- استخدم كتلة التسامح العامة لمعظم الأبعاد.
- قم بتطبيق التفاوتات الصارمة فقط على الميزات المهمة وظيفيًا.
- فهم العوامل التي تؤثر على التسامح، مثل مدى وصول الأداة والمواد.
- تواصل بوضوح مع المورد الخاص بك من خلال رسم مُعد جيدًا.
- اسمح للمورد بمراجعة الرسم الخاص بسوق دبي المالي قبل عرض الأسعار.
الجزء الذي يتحمله جيدًا ليس هو الجزء الذي يحتوي على أقل الأعداد. إنه المكان الذي يتم فيه تبرير كل تسامح بواسطة الوظيفة، ويتم إزالة كل منزلة عشرية غير ضرورية.