
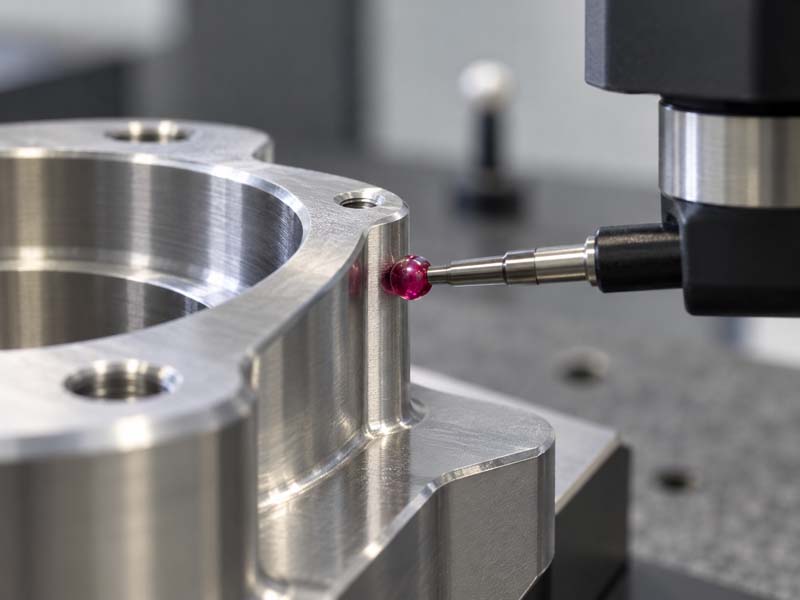
Un dibujo CNC puede parecer simple, pero algunos detalles de diseño pueden hacer que la pieza sea mucho más difícil de mecanizar. Bolsillos profundos, tolerancias innecesariamente estrictas, paredes delgadas y esquinas internas inaccesibles pueden aumentar el tiempo de preparación, la desviación de la herramienta y los requisitos de inspección.
Una de las áreas más comunes donde divergen la intención del diseño y la realidad de la fabricación es la tolerancia. Muchos dibujos especifican tolerancias que son mucho más estrictas de lo que requiere la función de la pieza. Esto agrega costos, aumenta el tiempo de entrega y puede generar desechos innecesarios sin mejorar el rendimiento.
Esta guía explica las tolerancias del mecanizado CNC desde una perspectiva tanto de ingeniería como de adquisiciones. Cubre los rangos de tolerancia estándar alcanzables, los factores que afectan la precisión, cómo especificar tolerancias en un dibujo y cómo evitar el exceso de tolerancias.
¿Qué es una tolerancia de mecanizado CNC realista?
El mecanizado CNC es un proceso sustractivo en el que una herramienta de corte giratoria elimina material de un bloque sólido. La precisión de la pieza final depende de la máquina, la herramienta, el soporte, el material y la habilidad del operador.
En la práctica estándar, una operación típica de fresado o torneado CNC puede mantener dimensiones lineales para:
±0,005 pulgadas (±0,125 mm) para la mayoría de las funciones sin esfuerzo especial.
±0,002 pulgadas (±0,05 mm) con una configuración cuidadosa y herramientas estándar.
±0,001 pulgadas (±0,025 mm) o más apretado si la geometría, el material y la máquina lo permiten.
Es importante entender que estos valores son referencias generales de la industria. La tolerancia real alcanzable para una pieza específica depende de varias variables, que discutiremos en detalle.
Un enfoque más práctico es utilizar la siguiente clasificación al revisar un dibujo.:
- Tolerancia estándar (gruesa o general): ±0,005 pulg./±0,125 mm. Adecuado para la mayoría de dimensiones no críticas.
- Tolerancia fina: ±0,002 pulg./±0,05 mm. Requiere un control moderado sobre la configuración y el estado de la herramienta.
- Tolerancia de precisión: ±0,001 pulg./±0,025 mm o más apretado. Requiere máquinas estables, control de temperatura y, a menudo, herramientas e inspección especializadas.
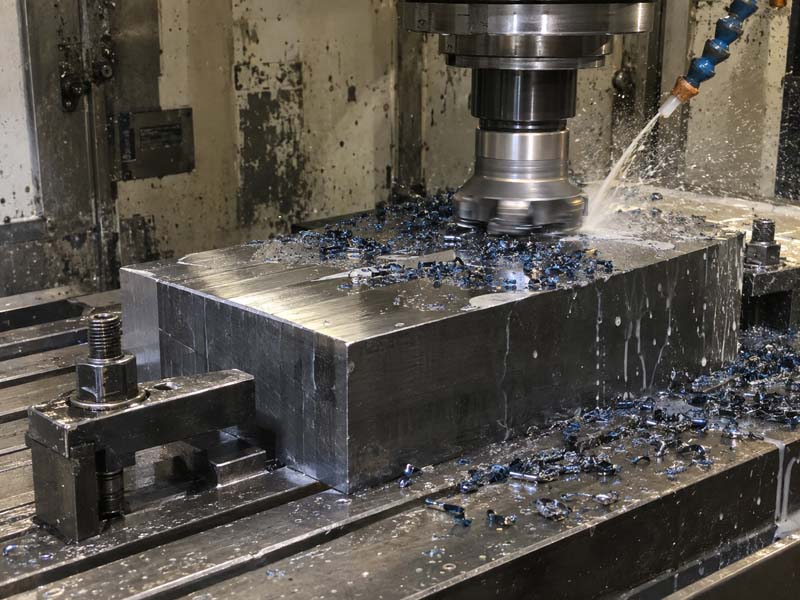
Factores que afectan la tolerancia del mecanizado CNC
Ninguna máquina tiene la misma tolerancia en todas las características de cada pieza. Los siguientes factores influyen directamente en si se puede alcanzar una tolerancia de forma fiable.
Geometría de piezas y accesibilidad de funciones
Si una dimensión crítica requiere un largo alcance, se debe extender la herramienta. Las herramientas más largas se desvían más bajo la fuerza de corte. Una cavidad profunda, una pared delgada o una esquina interna con un radio pequeño pueden obligar al uso de una herramienta más larga, lo que reduce la precisión.
Por ejemplo, una profundidad de orificio que sea cinco veces el diámetro de la herramienta generalmente permitirá una precisión posicional menor que un orificio poco profundo del mismo diámetro. La herramienta se desviará y el orificio puede volverse ligeramente cónico o salirse de su posición.
Maquinabilidad de materiales
Los materiales blandos, gomosos o muy abrasivos pueden afectar la tolerancia. El aluminio 6061 es generalmente estable y fácil de mecanizar con tolerancias estrictas. El acero inoxidable 304 se endurece y puede provocar la deflexión de la herramienta. Los plásticos pueden ablandarse por el calor y deformarse durante el corte.
La expansión térmica también es un factor. Una pieza hecha de aluminio que se muele a 25 °C y se mide a 20 °C se contraerá aproximadamente 0,002 mm por 100 mm por grado Celsius. Esto puede ser importante para características de tolerancia estricta.
Sujeción y fijación
La forma en que se sujeta una pieza afecta directamente la precisión con la que se puede mecanizar. Una pieza de pared delgada sujeta en un tornillo de banco puede deformarse cuando se suelta la abrazadera. Una pieza que requiere múltiples configuraciones para acceder a todas las funciones acumulará errores de posición de una configuración a la siguiente.
Una placa de fijación con pasadores de ubicación y abrazaderas proporciona una mejor repetibilidad que un tornillo de banco de uso general para la producción por lotes, pero el diseño del accesorio en sí debe ser lo suficientemente rígido para soportar las fuerzas de corte.
Condición de la máquina y desgaste de las herramientas
Una máquina CNC en buen estado con un husillo rígido y guías lineales de alta calidad puede mantener tolerancias más estrictas de manera constante. A medida que las herramientas se desgastan, el filo cambia y la fuerza sobre la herramienta aumenta. Esto puede hacer que la herramienta se desvíe o que el acabado de la superficie se degrade, afectando la precisión dimensional.
Para características de tolerancia estricta, el operador debe controlar el desgaste de la herramienta y reemplazarla antes de que degrade la pieza. Esto agrega pasos de inspección y costo de herramientas.
Estabilidad térmica de la máquina y el taller.
Las máquinas CNC generan calor durante el funcionamiento. La rotación del husillo, el movimiento del eje y el corte añaden calor. Si la máquina no es térmicamente estable, el husillo puede crecer en relación con la mesa, cambiando la longitud efectiva de la herramienta y afectando la profundidad del eje Z.
En un taller sin control climático, una pieza mecanizada por la mañana y medida por la tarde puede presentar dimensiones diferentes. Para trabajos con tolerancias estrictas, se necesitan entornos con temperatura controlada y rutinas de calentamiento de la máquina.
Cómo especificar tolerancias en un dibujo de mecanizado CNC
Un dibujo bien elaborado comunica claramente la intención del ingeniero. Las siguientes prácticas ayudan a evitar confusiones y costos innecesarios.
Utilice un bloque de tolerancia general
Muchos dibujos utilizan un bloque de tolerancia general que se aplica a dimensiones sin marcar. Un bloque típico podría ser:
A MENOS QUE SE ESPECIFIQUE LO CONTRARIO:
DIMENSIONES EN PULGADAS / MILÍMETROS
X.XX = ±0,010 pulg./±0,25 mm
X.XXX = ±0,005 pulg./±0,125 mm
ÁNGULOS = ±0,5°
Este enfoque reduce la cantidad de llamadas de tolerancia individuales y proporciona una línea de base clara para el maquinista. Sólo las dimensiones que requieren un control más estricto deben mencionarse por separado.
Evite tolerar excesivamente funciones no críticas
Si una dimensión no es funcionalmente crítica, déjela en la tolerancia estándar. Cada decimal adicional o rótulo más estricto agrega tiempo de preparación, frecuencia de cambio de herramienta y costo de inspección. Un error común es especificar ±0,001 pulgadas en todas las dimensiones de una pieza cuando sólo una o dos características requieren esa precisión.
Por ejemplo, la ubicación de un orificio de montaje que se alinea con otra pieza puede necesitar una tolerancia posicional estricta. La longitud total de una misma pieza, que no sea funcional, podrá utilizar el bloque de tolerancia general.

Utilice GD&T para requisitos funcionales
Las dimensiones y tolerancias geométricas (GD&T) proporcionan una forma más precisa de definir la variación permitida en forma, orientación y ubicación. En lugar de depender únicamente de tolerancias lineales, GD&T permite al ingeniero definir una zona de tolerancia para la característica.
Por ejemplo, una indicación de planitud de 0,05 mm en una superficie de sellado comunica claramente el requisito. Una tolerancia de posición de 0,1 mm con respecto a una referencia para un patrón de orificios para pernos garantiza que los orificios se alinearán con las piezas coincidentes.
GD&T es particularmente útil para piezas que requieren ensamblaje o que tienen múltiples características críticas. Reduce la ambigüedad y ayuda al maquinista a comprender qué características son realmente críticas.
Incluir dimensiones críticas en una tabla
Para piezas con muchas características críticas, una tabla de dimensiones críticas con tolerancias específicas es más efectiva que dispersar notas a lo largo del dibujo. El maquinista puede identificar rápidamente qué características requieren atención adicional y el inspector puede verificarlas de manera eficiente.
Este método también reduce el riesgo de que se pase por alto una dimensión durante la programación o configuración.
El costo de las tolerancias estrictas en el mecanizado CNC
Existe una relación directa entre tolerancias más estrictas y mayores costos de fabricación. Comprender esta relación ayuda a los compradores e ingenieros a tomar decisiones informadas.
Mayor tiempo de configuración e inspección
Para mantener ±0,001 pulg., es posible que el operador necesite indicar la pieza de trabajo con más cuidado, utilizar un dispositivo de sujeción especializado y sondear la pieza durante el mecanizado. Después del mecanizado, la pieza debe inspeccionarse con una MMC o calibres de precisión, lo que añade tiempo.
Para un lote de 500 piezas, dos minutos adicionales de inspección por pieza añaden casi 17 horas de tiempo de inspección.
Cambios de herramientas más frecuentes
Es posible que sea necesario reemplazar una herramienta que puede cortar 200 piezas con una tolerancia de ±0,005 después de 80 piezas para mantener ±0,001 pulgadas. El costo de la herramienta y el tiempo de inactividad para el cambio de herramienta son mayores.
Mayor riesgo de chatarra
Es más probable que las piezas con tolerancias estrictas estén fuera de tolerancia si una configuración cambia, una herramienta se desgasta o el material tiene tensiones internas. El riesgo de desechar una pieza que ya ha consumido tiempo de máquina y material es mayor. Este riesgo se refleja en el precio.
Flexibilidad de proceso reducida
Si una pieza requiere características de tolerancia estrecha que deben mecanizarse en una sola configuración, la sujeción se vuelve más compleja. Es posible que sea necesario que los accesorios sostengan la pieza desde varios lados, o que la pieza requiera una máquina de cuarto o quinto eje para evitar configuraciones múltiples.
Esto limita la cantidad de máquinas que pueden ejecutar la pieza, lo que potencialmente aumenta el tiempo de entrega y la velocidad de la máquina.
Cuándo especificar tolerancias estrictas
Se deben reservar tolerancias estrictas para características que afectan directamente la función, el ajuste o el ensamblaje. Los ejemplos incluyen:
- Diámetros de orificio de rodamiento que deben coincidir con el tamaño de un rodamiento.
- Diámetros de eje que encajan en un rodamiento o buje.
- Localización de orificios para pasadores que se alinean con otro componente.
- Sellado de superficies que requieran planitud o paralelismo.
- Roscas que deben engancharse con una pieza coincidente a una profundidad específica.
Todas las demás dimensiones normalmente se pueden producir con una tolerancia estándar sin afectar el rendimiento de la pieza.
Cómo comunicar los requisitos de tolerancia a un proveedor
Un dibujo claro es la mejor manera de comunicar los requisitos de tolerancia. Al solicitar un Costo de mecanizado CNC estimación, incluya un PDF del dibujo con un bloque de tolerancia claro y cualquier dimensión crítica resaltada.
Si la pieza tiene indicaciones de GD&T, confirme que el proveedor tenga el software y el equipo para interpretarlas e inspeccionarlas. No todos los talleres están equipados para inspeccionar requisitos complejos de GD&T.
Si el dibujo está disponible como modelo 3D, se prefiere un archivo STEP o IGES para la programación. El dibujo 2D aún debe acompañar al modelo para comunicar tolerancias, acabado superficial y otras especificaciones.
Para piezas con tolerancias muy ajustadas, solicite al proveedor que revise el plano antes de cotizar. A Revisión de DFM (Diseño para la fabricabilidad) puede identificar características que son innecesariamente estrictas y sugerir alternativas que reducen el costo sin sacrificar la función.
Una tabla práctica de tolerancia de mecanizado CNC
La siguiente tabla proporciona una referencia general para las tolerancias típicas alcanzables en el fresado y torneado CNC estándar. Estos son valores prácticos para la mayoría de los talleres de trabajo. Confirme siempre la capacidad directamente con el proveedor para la geometría y el material de su pieza específica.
| Tipo de característica | Tolerancia típica (pulgadas) | Tolerancia típica (mm) | Notas |
|---|---|---|---|
| Dimensión lineal (largo, ancho, alto) | ±0.005 | ±0.125 | Estándar, sin esfuerzo especial |
| Diámetro del agujero | ±0.001 | ±0.025 | Requiere mandrinado fino o escariado |
| Ubicación del agujero | ±0.003 | ±0.075 | Tolerancia posicional |
| Diámetro de paso de rosca | ±0.002 | ±0.050 | Dependiente de la clase de hilo |
| Planitud (superficie de referencia) | 0.002 | 0.050 | Más de 100 mm de longitud |
| Concentricidad (pieza torneada) | 0,002 TIR | 0,050 TIR | Requiere configuración única |
| Acabado superficial (Ra) | 3,2 micras | 3,2 micras | Acabado de mecanizado estándar |
Estos valores se proporcionan como referencia de ingeniería general. La tolerancia real alcanzable depende de la geometría de la pieza, el material y el proceso de mecanizado específico utilizado.
Por ejemplo, un eje torneado con un diámetro de 25 mm normalmente puede contener ±0,025 mm en una sola configuración. Será más difícil mantener el mismo orificio mecanizado en una pieza fresada con una fresa de extremo largo con la misma tolerancia.
Métodos de inspección para características toleradas
La verificación de tolerancias estrictas requiere un equipo de inspección adecuado. Para la mayoría de las piezas mecanizadas por CNC, los siguientes métodos son comunes:
- Calibres y micrómetros: Adecuado para ±0,002 pulg./±0,05 mm y superiores.
- CMM (Máquina de medición de coordenadas): Requerido para ±0,001 pulg./±0,025 mm y para funciones GD&T.
- Pasadores de calibre y calibres de enchufe: Se utiliza para diámetros de orificios y roscas.
- Probador de rugosidad de superficies: Requerido cuando se indica un valor Ra específico.

Cuando una tolerancia es crítica, el dibujo debe especificar tanto el requisito como el método de inspección, si es necesario. Por ejemplo, ±0,0005 pulgadas en un diámetro interior no se puede verificar con un calibrador estándar. El proveedor debe disponer de un calibre o MMC adecuado.
Preguntas comunes sobre las tolerancias del mecanizado CNC
¿Cuál es la tolerancia estándar para el mecanizado CNC?
Las tolerancias lineales estándar suelen ser de ±0,005 pulgadas (±0,125 mm) para la mayoría de los talleres. Se pueden producir muchas piezas a ±0,002 pulgadas sin un costo adicional significativo.
¿Puede el mecanizado CNC mantener ±0,001 pulgadas?
Sí, pero requiere una máquina estable, una configuración cuidadosa, herramientas afiladas y, a menudo, control de temperatura. También aumenta el riesgo de chatarra y aumenta el costo.
¿Cada dimensión necesita una tolerancia?
Sí, pero la mayoría de las dimensiones deben utilizar un bloque de tolerancia general. Sólo las dimensiones funcionalmente críticas necesitan llamadas individuales.
¿Cómo afecta la geometría de la pieza a la tolerancia?
Las características que requieren un largo alcance de herramienta, cavidades profundas o paredes delgadas son más difíciles de mantener con tolerancias estrictas. La herramienta se desviará más y la pieza puede deformarse.
¿Cuál es la diferencia entre tolerancia unilateral y bilateral?
La tolerancia bilateral permite la variación en ambas direcciones del valor nominal (por ejemplo, 25,00 ± 0,05 mm). La tolerancia unilateral permite la variación en una sola dirección (p. ej., 25,00 +0,05/-0,00 mm).
Resumen para compradores e ingenieros
Especificar la tolerancia de mecanizado CNC correcta es un equilibrio entre función y costo. Algunos puntos clave para recordar:
- Utilice un bloque de tolerancia general para la mayoría de las dimensiones.
- Aplique tolerancias estrictas únicamente a las características que sean funcionalmente críticas.
- Comprender los factores que afectan la tolerancia, como el alcance de la herramienta y el material.
- Comuníquese claramente con su proveedor a través de un plano bien elaborado.
- Permita que el proveedor revise el plano de DFM antes de cotizar.
Una parte bien tolerada no es la que tiene números más ajustados. Es aquel en el que cada tolerancia está justificada por la función y se han eliminado todos los decimales innecesarios.