
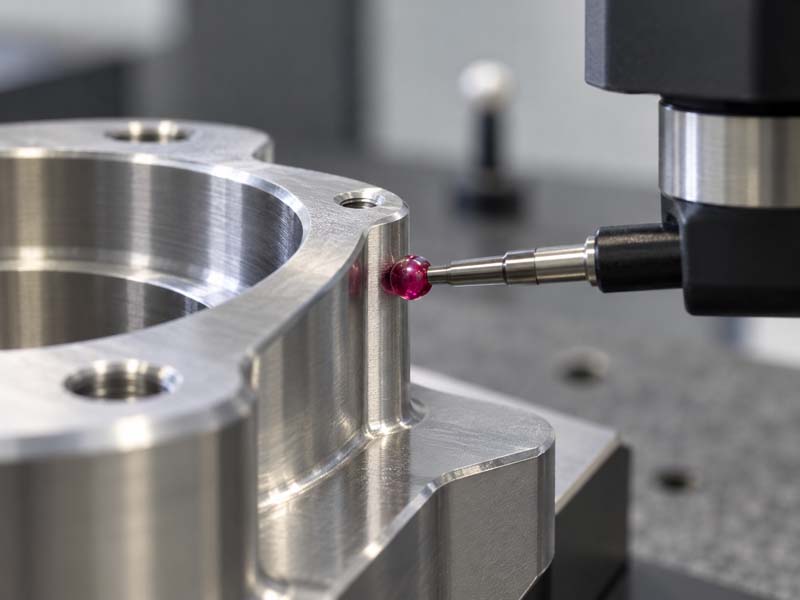
Um desenho CNC pode parecer simples, mas alguns detalhes do projeto podem tornar a peça muito mais difícil de usinar. Bolsões profundos, tolerâncias desnecessariamente estreitas, paredes finas e cantos internos inacessíveis podem aumentar o tempo de configuração, a deflexão da ferramenta e os requisitos de inspeção.
Uma das áreas mais comuns onde a intenção do projeto e a realidade da fabricação divergem é a tolerância. Muitos desenhos especificam tolerâncias muito mais restritas do que o exigido pela função da peça. Isso adiciona custos, aumenta o lead time e pode levar a desperdícios desnecessários sem melhorar o desempenho.
Este guia explica as tolerâncias de usinagem CNC tanto do ponto de vista de engenharia quanto de compras. Abrange faixas de tolerância padrão alcançáveis, os fatores que afetam a precisão, como especificar tolerâncias em um desenho e como evitar excesso de tolerância.
O que é uma tolerância realista de usinagem CNC?
A usinagem CNC é um processo subtrativo onde uma ferramenta de corte rotativa remove material de um bloco sólido. A precisão da peça final depende da máquina, da ferramenta, do suporte, do material e da habilidade do operador.
Na prática padrão, uma operação típica de fresamento ou torneamento CNC pode manter dimensões lineares:
±0,005 polegadas (±0,125 mm) para a maioria dos recursos sem esforço especial.
±0,002 polegadas (±0,05 mm) com configuração cuidadosa e ferramentas padrão.
±0,001 polegadas (±0,025 mm) ou mais apertado se a geometria, o material e a máquina permitirem.
É importante compreender que estes valores são referências gerais da indústria. A tolerância real alcançável para uma peça específica depende de diversas variáveis, que discutiremos em detalhes.
Uma abordagem mais prática é usar a seguinte classificação ao revisar um desenho:
- Tolerância padrão (grossa ou geral): ±0,005 pol/±0,125 mm. Adequado para a maioria das dimensões não críticas.
- Tolerância fina: ±0,002 pol./±0,05 mm. Requer controle moderado sobre a configuração e a condição da ferramenta.
- Tolerância de precisão: ±0,001 pol./±0,025 mm ou mais apertado. Requer máquinas estáveis, controle de temperatura e, muitas vezes, ferramentas e inspeção especializadas.
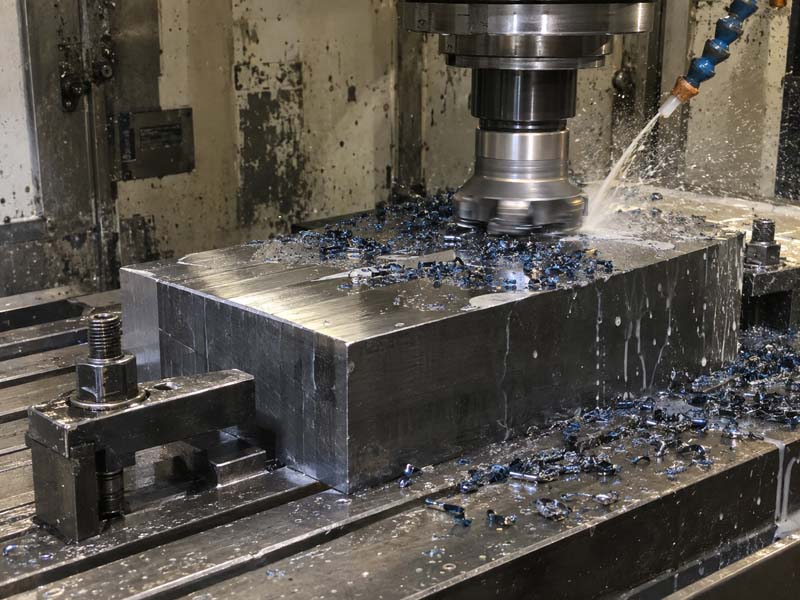
Fatores que afetam a tolerância da usinagem CNC
Nenhuma máquina mantém a mesma tolerância em todos os recursos de cada peça. Os seguintes fatores influenciam diretamente se uma tolerância pode ser alcançada de forma confiável.
Geometria da peça e acessibilidade de recursos
Se uma dimensão crítica exigir um longo alcance, a ferramenta deverá ser estendida. Ferramentas mais longas desviam mais sob força de corte. Um bolsão profundo, uma parede fina ou um canto interno com raio pequeno podem forçar o uso de uma ferramenta mais longa, reduzindo a precisão.
Por exemplo, uma profundidade de furo cinco vezes maior que o diâmetro da ferramenta normalmente permitirá menos precisão posicional do que um furo raso com o mesmo diâmetro. A ferramenta irá desviar e o furo poderá ficar ligeiramente cônico ou fora de posição.
Usinabilidade de materiais
Materiais macios, pegajosos ou altamente abrasivos podem afetar a tolerância. O alumínio 6061 é geralmente estável e fácil de usinar com tolerâncias restritas. O aço inoxidável 304 endurece e pode causar deflexão da ferramenta. Os plásticos podem amolecer com o calor e deformar-se durante o corte.
A expansão térmica também é um fator. Uma peça feita de alumínio que é fresada a 25°C e medida a 20°C encolherá aproximadamente 0,002 mm por 100 mm por grau Celsius. Isto pode ser significativo para recursos de tolerância restrita.
Fixação e fixação
A forma como uma peça é fixada afeta diretamente a precisão com que ela pode ser usinada. Uma peça de parede fina fixada em uma morsa pode distorcer quando a braçadeira é liberada. Uma peça que requer múltiplas configurações para acessar todos os recursos acumulará erros de posição de uma configuração para outra.
Uma placa de fixação com pinos de localização e grampos proporciona melhor repetibilidade do que uma morsa de uso geral para produção em lote, mas o próprio projeto do acessório deve ser rígido o suficiente para suportar forças de corte.
Condição da máquina e desgaste da ferramenta
Uma máquina CNC bem conservada com fuso rígido e guias lineares de alta qualidade pode manter tolerâncias mais rígidas de forma consistente. À medida que as ferramentas se desgastam, a aresta de corte muda e a força na ferramenta aumenta. Isso pode fazer com que a ferramenta desvie ou degrade o acabamento da superfície, afetando a precisão dimensional.
Para recursos de tolerância restrita, o operador deve monitorar o desgaste da ferramenta e substituí-la antes que ela degrade a peça. Isso adiciona etapas de inspeção e custo de ferramentas.
Estabilidade Térmica da Máquina e da Oficina
As máquinas CNC geram calor durante a operação. A rotação do fuso, o movimento do eixo e o corte adicionam calor. Se a máquina não for termicamente estável, o fuso poderá crescer em relação à mesa, alterando o comprimento efetivo da ferramenta e afetando a profundidade do eixo Z.
Numa oficina sem climatização, uma peça usinada pela manhã e medida à tarde pode apresentar dimensões diferentes. Para trabalhos com tolerâncias rigorosas, são necessários ambientes com temperatura controlada e rotinas de aquecimento da máquina.
Como especificar tolerâncias em um desenho de usinagem CNC
Um desenho bem preparado comunica claramente a intenção do engenheiro. As práticas a seguir ajudam a evitar confusão e custos desnecessários.
Use um bloco de tolerância geral
Muitos desenhos utilizam um bloco de tolerância geral que se aplica a dimensões não marcadas. Um bloco típico pode ser:
SALVO ESPECIFICAÇÃO EM CONTRÁRIO:
DIMENSÕES EM POLEGADAS/MILÍMETROS
X.XX = ±0,010 pol./±0,25 mm
X.XXX = ±0,005 pol./±0,125 mm
ÂNGULOS = ±0,5°
Essa abordagem reduz o número de chamadas de tolerância individuais e fornece uma linha de base clara para o maquinista. Apenas as dimensões que requerem um controle mais rígido devem ser mencionadas separadamente.
Evite tolerância excessiva a recursos não críticos
Se uma dimensão não for funcionalmente crítica, deixe-a na tolerância padrão. Cada casa decimal adicional ou texto explicativo mais restrito acrescenta tempo de configuração, frequência de troca de ferramenta e custo de inspeção. Um erro comum é especificar ±0,001 pol. em todas as dimensões de uma peça quando apenas um ou dois recursos exigem essa precisão.
Por exemplo, um local de furo de montagem alinhado com outra peça pode precisar de uma tolerância de posição restrita. O comprimento total da mesma peça, que não é funcional, pode usar o bloco de tolerância geral.

Use GD&T para requisitos funcionais
O Dimensionamento e Tolerância Geométrica (GD&T) fornece uma maneira mais precisa de definir a variação permitida na forma, orientação e localização. Em vez de confiar apenas em tolerâncias lineares, o GD&T permite ao engenheiro definir uma zona de tolerância para o recurso.
Por exemplo, uma indicação de planicidade de 0,05 mm em uma superfície de vedação comunica claramente o requisito. Uma tolerância de posição de 0,1 mm em relação a um padrão de furo de parafuso garante que os furos se alinhem com as peças correspondentes.
GD&T é particularmente útil para peças que requerem montagem ou que possuem vários recursos críticos. Reduz a ambiguidade e ajuda o maquinista a compreender quais recursos são realmente críticos.
Incluir dimensões críticas em uma tabela
Para peças com muitos recursos críticos, uma tabela de dimensões críticas com tolerâncias específicas é mais eficaz do que espalhar chamadas pelo desenho. O maquinista pode identificar rapidamente quais recursos requerem atenção extra e o inspetor pode verificá-los com eficiência.
Este método também reduz o risco de uma dimensão ser ignorada durante a programação ou configuração.
O custo das tolerâncias rígidas na usinagem CNC
Existe uma relação direta entre tolerâncias mais restritas e custos de fabricação mais elevados. Compreender esse relacionamento ajuda compradores e engenheiros a tomar decisões informadas.
Maior tempo de configuração e inspeção
Para segurar ±0,001 pol., o operador pode precisar indicar a peça de trabalho com mais cuidado, usar um dispositivo de fixação especializado e sondar a peça durante a usinagem. Após a usinagem, a peça deve ser inspecionada com uma CMM ou medidores de precisão, o que aumenta o tempo.
Para um lote de 500 peças, dois minutos extras de inspeção por peça acrescentam quase 17 horas de tempo de inspeção.
Trocas de ferramentas mais frequentes
Uma ferramenta que pode cortar 200 peças com uma tolerância de ±0,005 pol. pode precisar ser substituída após 80 peças para manter ±0,001 pol.
Maior risco de sucata
As peças com tolerâncias apertadas têm maior probabilidade de ficar fora da tolerância se uma configuração mudar, uma ferramenta se desgastar ou se o material apresentar tensões internas. O risco de sucateamento de uma peça que já consumiu tempo de máquina e material é maior. Esse risco se reflete no preço.
Flexibilidade de processo reduzida
Se uma peça requer recursos de tolerância restrita que devem ser usinados em uma única configuração, a fixação se torna mais complexa. Os acessórios podem precisar segurar a peça por vários lados, ou a peça pode exigir uma máquina de 4º ou 5º eixo para evitar configurações múltiplas.
Isso limita o número de máquinas que podem operar a peça, aumentando potencialmente o lead time e a taxa da máquina.
Quando especificar tolerâncias restritas
Tolerâncias restritas devem ser reservadas para recursos que afetam diretamente a função, o ajuste ou a montagem. Exemplos incluem:
- Diâmetros do furo do rolamento que devem corresponder ao tamanho do rolamento.
- Diâmetros de eixo que cabem em um rolamento ou bucha.
- Localizar furos de pinos que se alinham com outro componente.
- Vedação de superfícies que requerem planicidade ou paralelismo.
- Roscas que devem se encaixar em uma peça correspondente até uma profundidade especificada.
Todas as outras dimensões normalmente podem ser produzidas com uma tolerância padrão sem afetar o desempenho da peça.
Como comunicar requisitos de tolerância a um fornecedor
Um desenho claro é a melhor maneira de comunicar os requisitos de tolerância. Ao solicitar um Custo de usinagem CNC estimativa, inclua um PDF do desenho com um bloco de tolerância claro e quaisquer dimensões críticas destacadas.
Se a peça tiver textos explicativos de GD&T, confirme se o fornecedor possui o software e o equipamento para interpretá-los e inspecioná-los. Nem todas as oficinas estão equipadas para inspecionar requisitos complexos de GD&T.
Se o desenho estiver disponível como modelo 3D, é preferível um arquivo STEP ou IGES para programação. O desenho 2D ainda deve acompanhar o modelo para comunicar tolerâncias, acabamento superficial e outras especificações.
Para peças com tolerâncias muito restritas, peça ao fornecedor para revisar o desenho antes de cotar. UM Revisão de DFM (Design para Manufaturabilidade) pode identificar recursos desnecessariamente restritos e sugerir alternativas que reduzam custos sem sacrificar a função.
Um gráfico prático de tolerância de usinagem CNC
A tabela a seguir fornece uma referência geral para tolerâncias típicas alcançáveis em fresamento e torneamento CNC padrão. Esses são valores práticos para a maioria das oficinas. Sempre confirme a capacidade diretamente com o fornecedor para a geometria e o material de sua peça específica.
| Tipo de recurso | Tolerância típica (polegadas) | Tolerância Típica (mm) | Notas |
|---|---|---|---|
| Dimensão linear (comprimento, largura, altura) | ±0.005 | ±0.125 | Padrão, sem esforço especial |
| Diâmetro do furo | ±0.001 | ±0.025 | Requer mandrilamento fino ou alargamento |
| Localização do furo | ±0.003 | ±0.075 | Tolerância posicional |
| Diâmetro do passo da rosca | ±0.002 | ±0.050 | Dependente da classe de thread |
| Planicidade (superfície de referência) | 0.002 | 0.050 | Mais de 100 mm de comprimento |
| Concentricidade (parte torneada) | 0,002 TIR | 0,050 TIR | Requer configuração única |
| Acabamento superficial (Ra) | 3,2 µm | 3,2 µm | Acabamento de usinagem padrão |
Esses valores são fornecidos como referência geral de engenharia. A tolerância real alcançável depende da geometria da peça, do material e do processo de usinagem específico utilizado.
Por exemplo, um eixo torneado com diâmetro de 25 mm normalmente pode suportar ±0,025 mm em uma única configuração. O mesmo furo usinado em uma peça fresada com uma fresa de topo longo será mais difícil de manter na mesma tolerância.
Métodos de inspeção para recursos tolerados
A verificação de tolerâncias rigorosas requer equipamento de inspeção apropriado. Para a maioria das peças usinadas CNC, os seguintes métodos são comuns:
- Paquímetros e micrômetros: Adequado para ±0,002 pol./±0,05 mm e superiores.
- CMM (máquina de medição por coordenadas): Necessário para ±0,001 pol./±0,025 mm e para recursos GD&T.
- Pinos de medição e medidores de plugue: Usado para diâmetros de furo e roscas.
- Testador de rugosidade superficial: Obrigatório quando um valor Ra específico é chamado.

Quando uma tolerância for crítica, o desenho deverá especificar o requisito e o método de inspeção, se necessário. Por exemplo, ±0,0005 pol. em um diâmetro de furo não pode ser verificado com um paquímetro padrão. O fornecedor deve ter um medidor ou CMM adequado.
Perguntas comuns sobre tolerâncias de usinagem CNC
Qual é a tolerância padrão para usinagem CNC?
As tolerâncias lineares padrão são normalmente de ±0,005 polegadas (±0,125 mm) para a maioria das oficinas. Muitas peças podem ser produzidas até ±0,002 polegadas sem custo adicional significativo.
A usinagem CNC pode conter ± 0,001 polegada?
Sim, mas requer uma máquina estável, configuração cuidadosa, ferramentas afiadas e, muitas vezes, controle de temperatura. Também aumenta o risco de sucata e aumenta o custo.
Cada dimensão precisa de uma tolerância?
Sim, mas a maioria das dimensões deve usar um bloco de tolerância geral. Somente dimensões funcionalmente críticas precisam de legendas individuais.
Como a geometria da peça afeta a tolerância?
Recursos que exigem longo alcance da ferramenta, bolsões profundos ou paredes finas são mais difíceis de manter em tolerâncias restritas. A ferramenta desviará mais e a peça poderá deformar.
Qual é a diferença entre tolerância unilateral e bilateral?
A tolerância bilateral permite variação em ambas as direções do valor nominal (por exemplo, 25,00 ± 0,05 mm). A tolerância unilateral permite variação em apenas uma direção (por exemplo, 25,00 +0,05 / -0,00 mm).
Resumo para compradores e engenheiros
Especificar a tolerância correta de usinagem CNC é um equilíbrio entre função e custo. Alguns pontos-chave para lembrar:
- Use um bloco de tolerância geral para a maioria das dimensões.
- Aplique tolerâncias restritas apenas a recursos que sejam funcionalmente críticos.
- Entenda os fatores que afetam a tolerância, como alcance da ferramenta e material.
- Comunique-se claramente com seu fornecedor através de um desenho bem elaborado.
- Permita que o fornecedor revise o desenho do DFM antes de cotar.
Uma parte bem tolerada não é aquela com números mais apertados. É aquele onde toda tolerância é justificada pela função e todas as casas decimais desnecessárias foram removidas.