
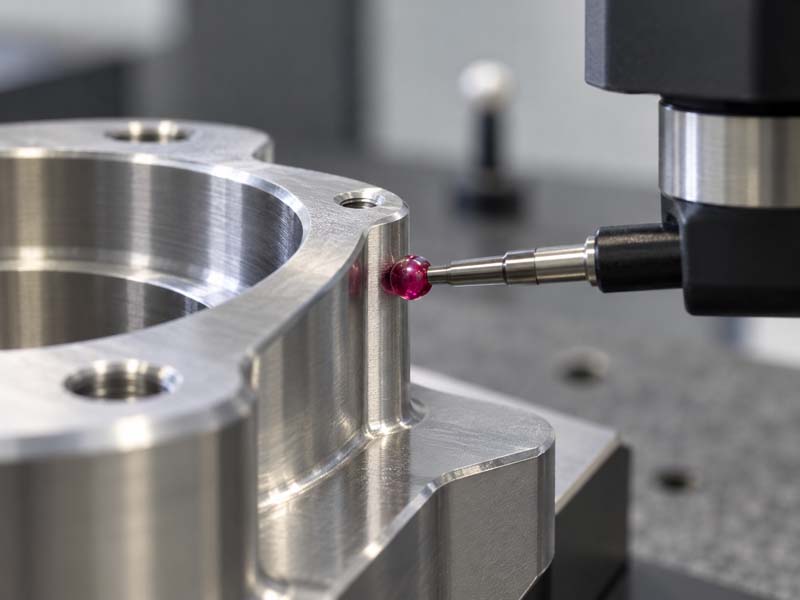
Eine CNC-Zeichnung mag einfach aussehen, aber einige Designdetails können die Bearbeitung des Teils erheblich erschweren. Tiefe Taschen, unnötig enge Toleranzen, dünne Wände und unzugängliche Innenecken können die Rüstzeit, die Werkzeugablenkung und die Prüfanforderungen erhöhen.
Einer der häufigsten Bereiche, in denen Designabsicht und Fertigungsrealität voneinander abweichen, ist die Toleranz. In vielen Zeichnungen sind Toleranzen angegeben, die weitaus enger sind, als es die Funktion des Teils erfordert. Dies erhöht die Kosten, erhöht die Durchlaufzeit und kann zu unnötigem Ausschuss führen, ohne die Leistung zu verbessern.
In diesem Leitfaden werden CNC-Bearbeitungstoleranzen sowohl aus technischer als auch aus beschaffungstechnischer Sicht erläutert. Es behandelt standardmäßig erreichbare Toleranzbereiche, die Faktoren, die sich auf die Präzision auswirken, wie man Toleranzen in einer Zeichnung angibt und wie man Übertoleranzen vermeidet.
Was ist eine realistische CNC-Bearbeitungstoleranz?
Die CNC-Bearbeitung ist ein subtraktiver Prozess, bei dem ein rotierendes Schneidwerkzeug Material von einem massiven Block entfernt. Die Genauigkeit des Endteils hängt von der Maschine, dem Werkzeug, der Werkstückhalterung, dem Material und den Fähigkeiten des Bedieners ab.
In der Standardpraxis können bei einem typischen CNC-Fräs- oder Drehvorgang lineare Abmessungen eingehalten werden:
±0,005 Zoll (±0,125 mm) für die meisten Funktionen ohne besonderen Aufwand.
±0,002 Zoll (±0,05 mm) mit sorgfältiger Einrichtung und Standardwerkzeugen.
±0,001 Zoll (±0,025 mm) oder enger, wenn Geometrie, Material und Maschine dies zulassen.
Es ist wichtig zu verstehen, dass es sich bei diesen Werten um allgemeine Branchenreferenzen handelt. Die tatsächlich erreichbare Toleranz für ein bestimmtes Teil hängt von mehreren Variablen ab, auf die wir im Detail eingehen.
Ein praktischerer Ansatz besteht darin, bei der Überprüfung einer Zeichnung die folgende Klassifizierung zu verwenden:
- Standardtoleranz (grob oder allgemein): ±0,005 Zoll / ±0,125 mm. Geeignet für die meisten unkritischen Abmessungen.
- Feine Toleranz: ±0,002 Zoll / ±0,05 mm. Erfordert eine mäßige Kontrolle über Einrichtung und Werkzeugzustand.
- Präzisionstoleranz: ±0,001 Zoll / ±0,025 mm oder enger. Erfordert stabile Maschinen, Temperaturkontrolle und häufig spezielle Werkzeuge und Inspektionen.
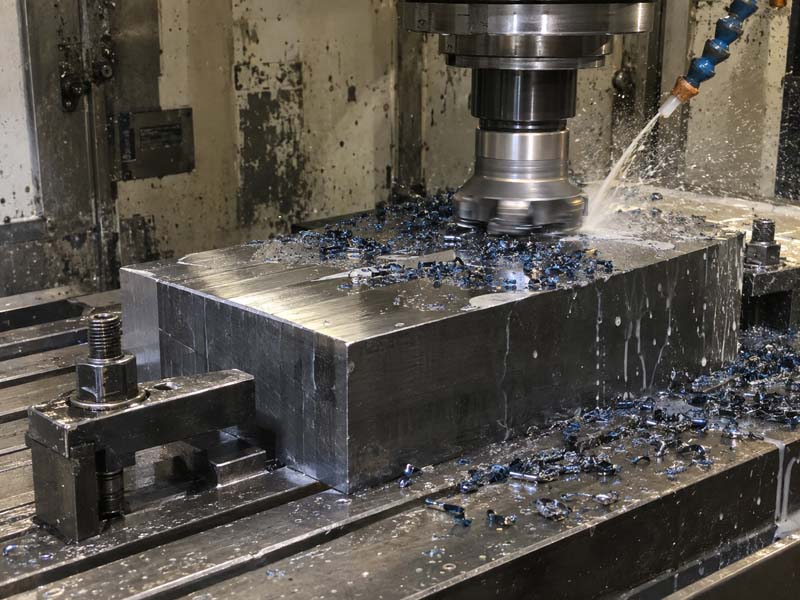
Faktoren, die die CNC-Bearbeitungstoleranz beeinflussen
Keine Maschine hält bei jedem Merkmal jedes Teils die gleichen Toleranzen ein. Die folgenden Faktoren haben direkten Einfluss darauf, ob eine Toleranz zuverlässig erreicht werden kann.
Teilegeometrie und Feature-Zugänglichkeit
Wenn ein kritisches Maß eine große Reichweite erfordert, muss das Werkzeug verlängert werden. Längere Werkzeuge verformen sich unter der Schnittkraft stärker. Eine tiefe Tasche, eine dünne Wand oder eine Innenecke mit kleinem Radius können den Einsatz eines längeren Werkzeugs erfordern und die Genauigkeit verringern.
Beispielsweise ermöglicht eine Lochtiefe, die das Fünffache des Werkzeugdurchmessers beträgt, typischerweise eine geringere Positionsgenauigkeit als ein flaches Loch mit demselben Durchmesser. Das Werkzeug verbiegt sich und das Loch kann sich leicht verjüngen oder aus der Position geraten.
Materialbearbeitbarkeit
Weiche, gummiartige oder stark abrasive Materialien können die Verträglichkeit beeinträchtigen. Aluminium 6061 ist im Allgemeinen stabil und lässt sich leicht mit engen Toleranzen bearbeiten. Edelstahl 304 verhärtet sich und kann zu einer Durchbiegung des Werkzeugs führen. Kunststoffe können durch Hitze erweichen und sich beim Schneiden verformen.
Auch die Wärmeausdehnung spielt eine Rolle. Ein Teil aus Aluminium, das bei 25 °C gefräst und bei 20 °C gemessen wird, schrumpft um etwa 0,002 mm pro 100 mm pro Grad Celsius. Dies kann für Merkmale mit engen Toleranzen von Bedeutung sein.
Werkstückspannung und Fixierung
Die Art und Weise, wie ein Teil gehalten wird, hat direkten Einfluss darauf, wie genau es bearbeitet werden kann. Ein dünnwandiges Teil, das in einem Schraubstock eingespannt ist, kann sich beim Lösen der Klemme verformen. Bei einem Teil, das mehrere Setups erfordert, um auf alle Funktionen zugreifen zu können, akkumulieren Positionsfehler von einem Setup zum nächsten.
Eine Vorrichtungsplatte mit Fixierstiften und Klemmen bietet eine bessere Wiederholgenauigkeit als ein Allzweck-Schraubstock für die Serienproduktion, aber die Konstruktion der Vorrichtung selbst muss steif genug sein, um den Schnittkräften standzuhalten.
Maschinenzustand und Werkzeugverschleiß
Eine gut gewartete CNC-Maschine mit einer starren Spindel und hochwertigen Linearführungen kann engere Toleranzen konstant einhalten. Mit zunehmendem Werkzeugverschleiß verändert sich die Schneidkante und die auf das Werkzeug wirkende Kraft nimmt zu. Dies kann zu einer Durchbiegung des Werkzeugs oder zu einer Verschlechterung der Oberflächengüte führen, wodurch die Maßhaltigkeit beeinträchtigt wird.
Bei Merkmalen mit engen Toleranzen muss der Bediener den Werkzeugverschleiß überwachen und das Werkzeug austauschen, bevor es das Teil beschädigt. Dies führt zu zusätzlichen Prüfschritten und Werkzeugkosten.
Thermische Stabilität der Maschine und Werkstatt
CNC-Maschinen erzeugen im Betrieb Wärme. Spindelrotation, Achsenbewegung und Schneiden sorgen für zusätzliche Wärme. Wenn die Maschine thermisch nicht stabil ist, kann die Spindel relativ zum Tisch wachsen, wodurch sich die effektive Werkzeuglänge ändert und die Tiefe der Z-Achse beeinflusst wird.
In einer Werkstatt ohne Klimatisierung kann es vorkommen, dass ein morgens bearbeitetes und nachmittags vermessenes Teil unterschiedliche Abmessungen aufweist. Für Arbeiten mit engen Toleranzen sind temperaturkontrollierte Umgebungen und Aufwärmroutinen der Maschine erforderlich.
So geben Sie Toleranzen in einer CNC-Bearbeitungszeichnung an
Eine gut vorbereitete Zeichnung vermittelt die Absicht des Ingenieurs klar. Die folgenden Vorgehensweisen tragen dazu bei, Verwirrung und unnötige Kosten zu vermeiden.
Verwenden Sie einen Allgemeintoleranzblock
Viele Zeichnungen verwenden einen allgemeinen Toleranzblock, der für nicht gekennzeichnete Bemaßungen gilt. Ein typischer Block könnte sein:
Sofern nicht anders angegeben:
ABMESSUNGEN IN ZOLL / MILLIMETER
X.XX = ±0,010 Zoll / ±0,25 mm
X.XXX = ±0,005 Zoll / ±0,125 mm
WINKEL = ±0,5°
Dieser Ansatz reduziert die Anzahl der einzelnen Toleranzangaben und bietet dem Maschinisten eine klare Ausgangslage. Nur Dimensionen, die eine strengere Kontrolle erfordern, sollten separat angegeben werden.
Vermeiden Sie übermäßige Toleranzen bei unkritischen Funktionen
Wenn ein Maß nicht funktionskritisch ist, belassen Sie es bei der Standardtoleranz. Jede zusätzliche Dezimalstelle oder engere Beschriftung erhöht die Rüstzeit, die Häufigkeit des Werkzeugwechsels und die Inspektionskosten. Ein häufiger Fehler besteht darin, für alle Abmessungen eines Teils ±0,001 Zoll anzugeben, wenn nur ein oder zwei Merkmale diese Genauigkeit erfordern.
Beispielsweise kann eine Montagelochposition, die mit einem anderen Teil übereinstimmt, eine enge Positionstoleranz erfordern. Die Gesamtlänge desselben Teils, das nicht funktionsfähig ist, kann den allgemeinen Toleranzblock verwenden.

Verwenden Sie GD&T für funktionale Anforderungen
Die geometrische Bemaßung und Toleranz (GD&T) bietet eine präzisere Möglichkeit, die zulässigen Abweichungen in Form, Ausrichtung und Position zu definieren. Anstatt sich ausschließlich auf lineare Toleranzen zu verlassen, ermöglicht GD&T dem Ingenieur, eine Toleranzzone für das Merkmal zu definieren.
Beispielsweise kommuniziert eine Ebenheitsangabe von 0,05 mm auf einer Dichtfläche die Anforderung deutlich. Eine Positionstoleranz von 0,1 mm gegenüber einem Bezugspunkt für ein Schraubenlochmuster stellt sicher, dass die Löcher mit den passenden Teilen übereinstimmen.
GD&T ist besonders nützlich für Teile, die zusammengebaut werden müssen oder mehrere kritische Merkmale aufweisen. Es reduziert Unklarheiten und hilft dem Maschinisten zu verstehen, welche Funktionen wirklich kritisch sind.
Fügen Sie kritische Dimensionen in eine Tabelle ein
Für Teile mit vielen kritischen Merkmalen ist eine Tabelle mit kritischen Abmessungen mit spezifischen Toleranzen effektiver als verstreute Beschriftungen in der Zeichnung. Der Maschinist kann schnell erkennen, welche Merkmale besondere Aufmerksamkeit erfordern, und der Prüfer kann sie effizient überprüfen.
Diese Methode verringert auch das Risiko, dass beim Programmieren oder Einrichten ein Maß übersehen wird.
Die Kosten enger Toleranzen bei der CNC-Bearbeitung
Es besteht ein direkter Zusammenhang zwischen engeren Toleranzen und höheren Herstellungskosten. Das Verständnis dieser Beziehung hilft Käufern und Ingenieuren, fundierte Entscheidungen zu treffen.
Erhöhte Einrichtungs- und Inspektionszeit
Um ±0,001 Zoll zu halten, muss der Bediener das Werkstück möglicherweise genauer markieren, eine spezielle Werkstückhaltevorrichtung verwenden und das Teil während der Bearbeitung antasten. Nach der Bearbeitung muss das Teil mit einem KMG oder Präzisionsmessgeräten geprüft werden, was Zeit kostet.
Bei einer Charge von 500 Teilen bedeuten zusätzliche zwei Minuten Inspektion pro Teil eine zusätzliche Inspektionszeit von fast 17 Stunden.
Häufigere Werkzeugwechsel
Ein Werkzeug, das 200 Teile mit einer Toleranz von ±0,005 Zoll schneiden kann, muss möglicherweise nach 80 Teilen ausgetauscht werden, um ±0,001 Zoll beizubehalten. Sowohl die Kosten des Werkzeugs als auch die Ausfallzeit für den Werkzeugwechsel sind höher.
Höheres Ausschussrisiko
Bei Teilen mit engen Toleranzen ist es wahrscheinlicher, dass sie außerhalb der Toleranz liegen, wenn sich der Aufbau verschiebt, ein Werkzeug verschleißt oder das Material innere Spannungen aufweist. Das Risiko, dass ein Teil verschrottet wird, das bereits Maschinenzeit und Material verbraucht hat, ist höher. Dieses Risiko spiegelt sich im Preis wider.
Reduzierte Prozessflexibilität
Wenn für ein Teil Merkmale mit engen Toleranzen erforderlich sind, die in einer einzigen Aufspannung bearbeitet werden müssen, wird die Werkstückspannung komplexer. Möglicherweise müssen Vorrichtungen das Teil von mehreren Seiten halten, oder das Teil erfordert möglicherweise eine Maschine mit der 4. oder 5. Achse, um mehrere Aufspannungen zu vermeiden.
Dadurch wird die Anzahl der Maschinen begrenzt, die das Teil verarbeiten können, was möglicherweise die Durchlaufzeit und die Maschinengeschwindigkeit erhöht.
Wann sind enge Toleranzen festzulegen?
Enge Toleranzen sollten für Merkmale reserviert werden, die sich direkt auf Funktion, Passform oder Montage auswirken. Beispiele hierfür sind:
- Lagerbohrungsdurchmesser, die zur Lagergröße passen müssen.
- Wellendurchmesser, die in ein Lager oder eine Buchse passen.
- Auffinden von Stiftlöchern, die mit einer anderen Komponente übereinstimmen.
- Dichtflächen, die Ebenheit oder Parallelität erfordern.
- Gewinde, die bis zu einer bestimmten Tiefe in ein Gegenstück eingreifen müssen.
Alle anderen Abmessungen können normalerweise mit einer Standardtoleranz hergestellt werden, ohne die Leistung des Teils zu beeinträchtigen.
So kommunizieren Sie Toleranzanforderungen an einen Lieferanten
Eine klare Zeichnung ist der beste Weg, Toleranzanforderungen zu kommunizieren. Bei der Anfrage a CNC-Bearbeitungskosten Wenn Sie einen Kostenvoranschlag erstellen möchten, fügen Sie eine PDF-Datei der Zeichnung mit einem klaren Toleranzblock und hervorgehobenen kritischen Abmessungen bei.
Wenn das Teil GD&T-Hinweise aufweist, bestätigen Sie, dass der Lieferant über die Software und Ausrüstung verfügt, um diese zu interpretieren und zu prüfen. Nicht alle Werkstätten sind für die Prüfung komplexer GD&T-Anforderungen ausgestattet.
Liegt die Zeichnung als 3D-Modell vor, wird für die Programmierung vorzugsweise eine STEP- oder IGES-Datei verwendet. Die 2D-Zeichnung sollte weiterhin dem Modell beigefügt sein, um Toleranzen, Oberflächenbeschaffenheit und andere Spezifikationen zu kommunizieren.
Bitten Sie den Lieferanten bei Teilen mit sehr engen Toleranzen, die Zeichnung zu überprüfen, bevor Sie ein Angebot abgeben. A DFM-Überprüfung (Design for Manufacturability). kann Funktionen identifizieren, die unnötig eng sind, und Alternativen vorschlagen, die die Kosten senken, ohne die Funktion zu beeinträchtigen.
Eine praktische Toleranztabelle für die CNC-Bearbeitung
Die folgende Tabelle bietet eine allgemeine Referenz für typische erreichbare Toleranzen beim Standard-CNC-Fräsen und Drehen. Dies sind praktische Werte für die meisten Lohnfertiger. Bestätigen Sie die Eignung für Ihre spezifische Teilegeometrie und Ihr Material immer direkt beim Lieferanten.
| Feature-Typ | Typische Toleranz (Zoll) | Typische Toleranz (mm) | Notizen |
|---|---|---|---|
| Längenmaß (Länge, Breite, Höhe) | ±0.005 | ±0.125 | Standard, kein besonderer Aufwand |
| Bohrungsdurchmesser | ±0.001 | ±0.025 | Erfordert Feinbohren oder Reiben |
| Lochposition | ±0.003 | ±0.075 | Positionstoleranz |
| Gewindesteigungsdurchmesser | ±0.002 | ±0.050 | Abhängig von der Thread-Klasse |
| Ebenheit (Referenzfläche) | 0.002 | 0.050 | Über 100 mm Länge |
| Konzentrizität (Drehteil) | 0,002 TIR | 0,050 TIR | Erfordert eine einzelne Einrichtung |
| Oberflächengüte (Ra) | 3,2 µm | 3,2 µm | Standardbearbeitungsoberfläche |
Diese Werte werden als allgemeine technische Referenz bereitgestellt. Die tatsächlich erreichbare Toleranz hängt von der Teilegeometrie, dem Material und dem spezifischen Bearbeitungsprozess ab.
Beispielsweise kann eine gedrehte Welle mit einem Durchmesser von 25 mm typischerweise ±0,025 mm in einer einzigen Aufspannung halten. Es ist schwieriger, die gleichen Toleranzen einzuhalten, wenn die gleiche Bohrung an einem gefrästen Teil mit einem langen Schaftfräser bearbeitet wird.
Prüfmethoden für tolerierte Merkmale
Die Überprüfung enger Toleranzen erfordert geeignete Prüfgeräte. Für die meisten CNC-bearbeiteten Teile sind die folgenden Methoden üblich:
- Messschieber und Mikrometer: Geeignet für ±0,002 Zoll / ±0,05 mm und mehr.
- CMM (Koordinatenmessgerät): Erforderlich für ±0,001 Zoll / ±0,025 mm und für GD&T-Merkmale.
- Messstifte und Lehrdorne: Wird für Lochdurchmesser und Gewinde verwendet.
- Oberflächenrauheitstester: Erforderlich, wenn ein bestimmter Ra-Wert aufgerufen wird.

Wenn eine Toleranz kritisch ist, sollte die Zeichnung sowohl die Anforderung als auch gegebenenfalls die Prüfmethode angeben. Beispielsweise kann ein Bohrungsdurchmesser von ±0,0005 Zoll mit einem Standardmessschieber nicht überprüft werden. Der Lieferant muss über ein geeignetes Messgerät oder KMG verfügen.
Häufige Fragen zu CNC-Bearbeitungstoleranzen
Was ist die Standardtoleranz für die CNC-Bearbeitung?
Die standardmäßigen linearen Toleranzen liegen bei den meisten Lohnfertigern typischerweise bei ±0,005 Zoll (±0,125 mm). Viele Teile können ohne nennenswerte Mehrkosten mit einer Genauigkeit von ±0,002 Zoll hergestellt werden.
Kann die CNC-Bearbeitung ±0,001 Zoll halten?
Ja, aber es erfordert eine stabile Maschine, eine sorgfältige Einrichtung, scharfe Werkzeuge und häufig eine Temperaturkontrolle. Es erhöht auch das Ausschussrisiko und erhöht die Kosten.
Benötigt jedes Maß eine Toleranz?
Ja, aber die meisten Bemaßungen sollten einen allgemeinen Toleranzblock verwenden. Nur funktionskritische Dimensionen benötigen individuelle Beschriftungen.
Wie wirkt sich die Teilegeometrie auf die Toleranz aus?
Merkmale, die eine große Werkzeugreichweite, tiefe Taschen oder dünne Wände erfordern, lassen sich schwieriger mit engen Toleranzen einhalten. Das Werkzeug biegt sich stärker ab und das Teil kann sich verformen.
Was ist der Unterschied zwischen einseitiger und bilateraler Toleranz?
Die bilaterale Toleranz ermöglicht Abweichungen vom Nennwert in beide Richtungen (z. B. 25,00 ± 0,05 mm). Einseitige Toleranz erlaubt Abweichungen nur in einer Richtung (z. B. 25,00 +0,05 / -0,00 mm).
Zusammenfassung für Käufer und Ingenieure
Die Festlegung der richtigen CNC-Bearbeitungstoleranz ist ein Gleichgewicht zwischen Funktion und Kosten. Ein paar wichtige Punkte, die Sie sich merken sollten:
- Verwenden Sie für die meisten Abmessungen einen allgemeinen Toleranzblock.
- Wenden Sie enge Toleranzen nur auf funktionskritische Merkmale an.
- Verstehen Sie die Faktoren, die die Toleranz beeinflussen, wie z. B. Werkzeugreichweite und Material.
- Kommunizieren Sie klar mit Ihrem Lieferanten durch eine gut vorbereitete Zeichnung.
- Ermöglichen Sie dem Lieferanten, die Zeichnung für DFM zu überprüfen, bevor er ein Angebot abgibt.
Ein gut verträglicher Teil ist nicht derjenige mit den engsten Zahlen. Dabei ist jede Toleranz durch die Funktion gerechtfertigt und jede unnötige Dezimalstelle wurde entfernt.