
CNC 図面は単純に見えるかもしれませんが、いくつかの設計の詳細により、部品の機械加工がはるかに困難になる場合があります。深いポケット、不必要に厳しい公差、薄い壁、およびアクセスできない内部コーナーにより、セットアップ時間、工具のたわみ、および検査要件が増加する可能性があります。
設計意図と製造の現実が乖離する最も一般的な領域の 1 つは公差です。多くの図面では、部品の機能に必要な公差よりもはるかに厳しい公差が指定されています。これによりコストが増加し、リードタイムが長くなり、パフォーマンスが向上することなく不必要なスクラップが発生する可能性があります。
このガイドでは、エンジニアリングと調達の両方の観点から CNC 加工公差について説明します。標準的な達成可能な公差範囲、精度に影響を与える要因、図面上で公差を指定する方法、および過剰公差を回避する方法について説明します。
現実的な CNC 加工公差とは何ですか?
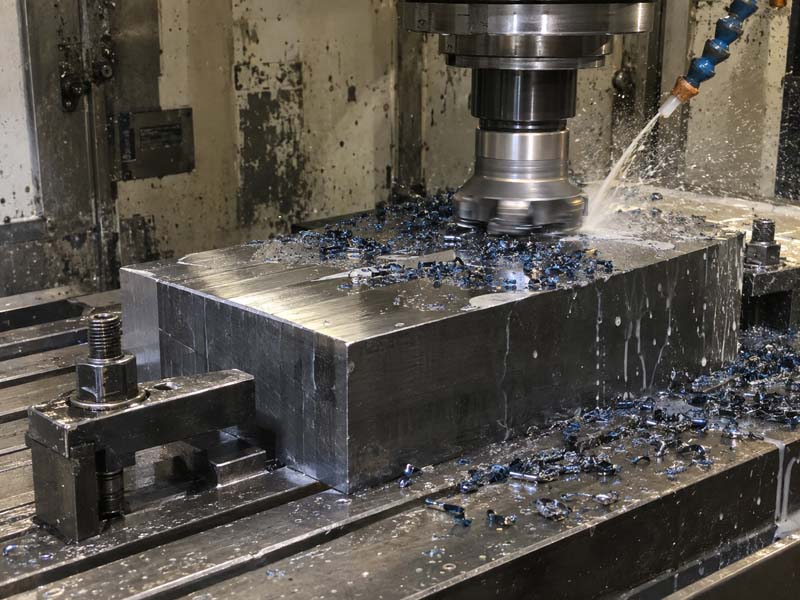
CNC 加工は、回転切削工具が固体ブロックから材料を除去するサブトラクティブ プロセスです。最終部品の精度は、機械、工具、ワークホルダー、材料、およびオペレーターのスキルに依存します。
標準的な実践では、一般的な CNC フライス加工または旋削加工では、直線寸法を次のように維持できます。:
±0.005インチ(±0.125mm) 特別な努力をせずにほとんどの機能を利用できます。
±0.002インチ(±0.05mm) 慎重なセットアップと標準ツールを使用して。
±0.001インチ(±0.025mm) 形状、材料、機械が許す場合は、よりきつく締めることもできます。
これらの値は業界の一般的な参考値であることを理解することが重要です。特定の部品で実際に達成可能な公差は、いくつかの変数によって異なりますが、これについては後で詳しく説明します。
より現実的なアプローチは、図面を検討するときに次の分類を使用することです。:
- 標準公差(粗目または一般): ±0.005インチ/±0.125mm。ほとんどの重要でない寸法に適しています。
- 微細な許容差: ±0.002インチ/±0.05mm。セットアップとツールの状態を適度に制御する必要があります。
- 精度公差: ±0.001 インチ / ±0.025 mm 以上の締め付け。安定した機械、温度管理、そして多くの場合特殊な工具や検査が必要です。
CNC 加工公差に影響を与える要因
すべての部品のすべての特徴に対して同じ公差を保持する機械はありません。以下の要因は、公差を確実に達成できるかどうかに直接影響します。
部品の形状と機能のアクセシビリティ
重要な寸法で長いリーチが必要な場合は、ツールを延長する必要があります。工具が長いと、切削力がかかるとたわみが大きくなります。ポケットが深い、壁が薄い、または半径が小さい内側のコーナーはすべて、より長い工具の使用を余儀なくされ、精度が低下する可能性があります。
たとえば、穴の深さがツール直径の 5 倍である場合、通常、同じ直径の浅い穴よりも位置精度が低くなります。工具がたわみ、穴がわずかにテーパーになったり、位置がずれたりすることがあります。
材料の機械加工性
柔らかい素材、粘着性のある素材、または摩耗性の高い素材は、耐性に影響を与える可能性があります。アルミニウム 6061 は一般に安定しており、厳しい公差に合わせて機械加工するのが簡単です。ステンレス鋼 304 は加工硬化し、工具のたわみを引き起こす可能性があります。プラスチックは熱により柔らかくなり、切断時に変形する場合があります。
熱膨張も要因です。 25°C でフライス加工され、20°C で測定されたアルミニウム製の部品は、摂氏 1 度あたり 100 mm あたり約 0.002 mm 収縮します。これは、公差が厳しいフィーチャーの場合に重要になる可能性があります。
ワーク保持と治具
部品の保持方法は、部品をどれだけ正確に加工できるかに直接影響します。薄肉部品をバイスでクランプすると、クランプを解除したときに変形する場合があります。すべての機能にアクセスするために複数のセットアップが必要な部品では、あるセットアップから次のセットアップまでの位置誤差が蓄積されます。
位置決めピンとクランプを備えた治具プレートは、バッチ生産用の汎用バイスよりも優れた再現性を提供しますが、治具の設計自体は切削力に耐えられる十分な剛性が必要です。
機械の状態と工具の摩耗
しっかりとメンテナンスされた CNC マシンは、剛性の高いスピンドルと高品質のリニア ガイドを備えており、より厳しい公差を一貫して保持できます。工具が摩耗すると刃先が変化し、工具にかかる力が増加します。これにより、工具がたわんだり、表面仕上げが劣化したりして、寸法精度に影響を与える可能性があります。
公差が厳しいフィーチャの場合、オペレータは工具の摩耗を監視し、部品が劣化する前に工具を交換する必要があります。これにより、検査手順と工具コストが追加されます。
機械と工場の熱安定性
CNC マシンは動作中に熱を発生します。主軸の回転、軸の移動、切削はすべて熱を加えます。機械が熱的に安定していない場合、主軸がテーブルに対して大きくなり、有効工具長が変化し、Z 軸の深さに影響を与える可能性があります。
空調制御のない工場では、午前中に機械加工され、午後に測定された部品の寸法が異なる場合があります。厳しい公差での作業には、温度管理された環境と機械のウォームアップ ルーチンが必要です。
CNC 加工図面で公差を指定する方法
よく準備された図面はエンジニアの意図を明確に伝えます。次の方法は、混乱や不必要なコストを避けるのに役立ちます。
一般公差ブロックを使用する
多くの図面では、マークのない寸法に適用される一般公差ブロックが使用されています。典型的なブロックは次のとおりです。:
特に指定がない限り、:
寸法(インチ/ミリメートル)
X.XX = ±0.010 インチ / ±0.25 mm
X.XXX = ±0.005 インチ / ±0.125 mm
角度 = ±0.5°
このアプローチにより、個々の公差コールアウトの数が減り、機械工に明確なベースラインが提供されます。より厳密な制御が必要な寸法のみを個別に呼び出す必要があります。
重要ではない機能の過剰な許容を避ける
寸法が機能的に重要でない場合は、標準公差のままにしておきます。小数点以下の桁が増えたり、吹き出しが細かくなったりすると、セットアップ時間、工具交換頻度、検査コストが増加します。よくある間違いは、その精度が必要なフィーチャーが 1 つまたは 2 つだけであるにもかかわらず、部品のすべての寸法に ±0.001 インチを指定することです。
たとえば、別の部品と一致する取り付け穴の位置には、厳密な位置公差が必要な場合があります。同じ部品の非機能的な全長には、一般的な公差ブロックを使用できます。

機能要件に GD&T を使用する
Geometric Dimensioning and Tolerancing (GD&T) は、形状、方向、位置の許容変動を定義するより正確な方法を提供します。 GD&T を使用すると、エンジニアは線形公差のみに依存するのではなく、フィーチャーの公差ゾーンを定義できます。
たとえば、シール面の平坦度 0.05 mm の表示は、要件を明確に伝えます。ボルト穴パターンの基準に対する位置公差が 0.1 mm であるため、穴が相手部品と確実に位置合わせされます。
GD&T は、組み立てが必要な部品や複数の重要な機能を持つ部品に特に役立ちます。これにより曖昧さが軽減され、どの機能が本当に重要であるかを機械工が理解できるようになります。
重要なディメンションをテーブルに含める
多くの重要な特徴を持つ部品の場合、図面全体に吹き出しを散在させるよりも、特定の公差を含む重要な寸法の表の方が効果的です。機械工はどの機能に特別な注意が必要かを迅速に特定でき、検査員はそれらを効率的に検証できます。
この方法により、プログラミングまたはセットアップ中に寸法が見落とされるリスクも軽減されます。
CNC 加工における厳しい公差のコスト
公差の厳格化と製造コストの上昇の間には直接的な関係があります。この関係を理解することは、バイヤーとエンジニアが情報に基づいた意思決定を行うのに役立ちます。
セットアップと検査時間の増加
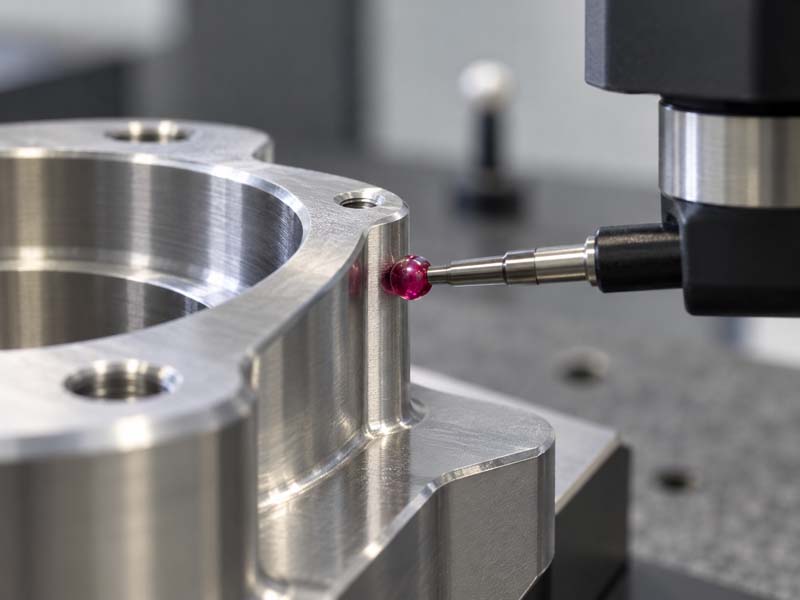
±0.001 インチを保持するには、オペレータがワークピースをより注意深く指定し、特殊なワーク保持治具を使用し、加工中に部品をプローブする必要がある場合があります。機械加工後、部品を CMM または精密ゲージで検査する必要があり、時間がかかります。
500 個の部品のバッチの場合、部品ごとに 2 分間の検査が追加されるため、検査時間は 17 時間近く追加されます。
より頻繁な工具交換
200 個の部品を公差 ±0.005 で切断できる工具でも、±0.001 インチを維持するには 80 個の部品を交換する必要がある場合があります。工具のコストと工具交換のダウンタイムはどちらも高くなります。
スクラップリスクの増加
公差が厳しい部品は、セットアップがずれたり、工具が磨耗したり、材料に内部応力が生じたりすると、公差を外れてしまう可能性が高くなります。すでに加工時間と材料を消費した部品を廃棄するリスクが高くなります。このリスクは価格に反映されます。
プロセスの柔軟性の低下
部品に厳しい公差フィーチャが必要で、それを 1 回のセットアップで加工する必要がある場合、ワーク保持はより複雑になります。治具で部品を複数の側面から保持する必要がある場合や、複数のセットアップを避けるために部品に 4 軸または 5 軸の機械が必要な場合があります。
これにより、部品を実行できる機械の数が制限され、リード タイムと機械速度が増加する可能性があります。
厳しい公差を指定する場合
機能、フィット感、または組み立てに直接影響する特徴については、厳しい公差を確保する必要があります。例としては次のものが挙げられます。:
- ベアリングの内径はベアリングのサイズと一致する必要があります。
- ベアリングまたはブッシュに適合するシャフトの直径。
- 別のコンポーネントと一致するピン穴の位置を特定します。
- 平面度または平行度が必要なシール面。
- 指定された深さまで嵌合部品と噛み合わなければならないねじ。
他のすべての寸法は、通常、部品の性能に影響を与えることなく、標準公差で製造できます。
公差要件をサプライヤーに伝える方法
明確な図面は公差要件を伝える最良の方法です。ご依頼の際は、 CNC加工コスト 見積もりには、明確な公差ブロックと重要な寸法が強調表示された図面の PDF を含めてください。
部品に GD&T コールアウトがある場合は、サプライヤーがそれを解釈して検査するためのソフトウェアと機器を備えているかどうかを確認してください。すべてのショップが複雑な GD&T 要件を検査できるわけではありません。
図面が 3D モデルとして利用できる場合、プログラミングには STEP または IGES ファイルが推奨されます。公差、表面仕上げ、その他の仕様を伝えるために、2D 図面をモデルに添付する必要があります。
公差が非常に厳しい部品の場合は、見積もりの前にサプライヤーに図面を確認するよう依頼してください。あ DFM (製造可能性を考慮した設計) レビュー 不必要に厳しい機能を特定し、機能を犠牲にすることなくコストを削減する代替案を提案できます。
実用的な CNC 加工公差表
次の表は、標準的な CNC フライス加工および旋削加工で実現可能な一般的な公差の一般的な参考値を示しています。これらは、ほとんどのジョブショップにとって実用的な値です。特定の部品の形状と材料については、必ずサプライヤーに直接能力を確認してください。
| 機能の種類 | 一般的な許容差 (インチ) | 一般的な公差 (mm) | 注意事項 |
|---|---|---|---|
| 直線寸法 (長さ、幅、高さ) | ±0.005 | ±0.125 | 標準、特別な努力なし |
| 穴径 | ±0.001 | ±0.025 | 細かいボーリングまたはリーミングが必要です |
| 穴の位置 | ±0.003 | ±0.075 | 位置公差 |
| ねじピッチ径 | ±0.002 | ±0.050 | スレッドクラスに依存 |
| 平面度(基準面) | 0.002 | 0.050 | 長さ100mm以上 |
| 同心度(回転部) | 0.002TIR | 0.050TIR | 単一のセットアップが必要です |
| 表面仕上げ(Ra) | 3.2μm | 3.2μm | 標準加工仕上げ |
これらの値は、一般的なエンジニアリングの参考として提供されています。実際に達成可能な公差は、部品の形状、材料、および使用される特定の機械加工プロセスによって異なります。
たとえば、直径 25 mm の回転シャフトは通常、1 回のセットアップで ±0.025 mm を維持できます。長いエンドミルを使用してフライス加工された部品に同じ穴を加工すると、同じ公差を維持するのがより困難になります。
公差のある形状の検査方法
厳しい公差を検証するには、適切な検査装置が必要です。ほとんどの CNC 機械加工部品では、次の方法が一般的です。:
- ノギスとマイクロメーター: ±0.002インチ/±0.05mm以上に適しています。
- CMM(三次元測定機): ±0.001 インチ / ±0.025 mm および GD&T 機能に必要です。
- ゲージピンとプラグゲージ: 穴の直径とねじに使用されます。
- 表面粗さ計: 特定の Ra 値が呼び出される場合に必要です。

公差が重要な場合、必要に応じて図面に要件と検査方法の両方を指定する必要があります。たとえば、ボア径の±0.0005インチは標準キャリパーでは確認できません。サプライヤーは適切なゲージまたは CMM を備えている必要があります。
CNC 加工公差に関するよくある質問
CNC 加工の標準公差はどれくらいですか?
標準の直線公差は、ほとんどのジョブ ショップで通常 ±0.005 インチ (±0.125 mm) です。多くの部品は、大幅な追加コストなしで ±0.002 インチまで製造できます。
CNC加工は±0.001インチを保持できますか?
はい、ただし、安定した機械、慎重なセットアップ、鋭利な工具、そして多くの場合温度管理が必要です。また、廃棄のリスクも高まり、コストも増加します。
すべての寸法に公差が必要ですか?
はい、ただし、ほとんどの寸法では一般公差ブロックを使用する必要があります。機能的に重要な寸法のみに個別のコールアウトが必要です。
部品の形状は公差にどのように影響しますか?
長い工具リーチ、深いポケット、または薄い壁を必要とするフィーチャーは、厳しい公差を維持することがより困難になります。工具のたわみが大きくなり、部品が変形する可能性があります。
片側寛容と両側寛容の違いは何ですか?
両側公差では、公称値からの両方向の変動が許容されます (例: 25.00 ± 0.05 mm)。片側公差では、一方向のみの変動が許容されます (例: 25.00 +0.05 / -0.00 mm)。
バイヤーとエンジニア向けのまとめ
適切な CNC 加工公差を指定することは、機能とコストのバランスを保つことになります。覚えておくべきいくつかの重要なポイント:
- ほとんどの寸法には一般公差ブロックを使用します。
- 機能的に重要な機能にのみ厳しい公差を適用します。
- 工具のリーチや材質など、公差に影響を与える要因を理解します。
- 十分に準備された図面を通じてサプライヤーと明確にコミュニケーションします。
- 見積前にサプライヤーに DFM の図面を確認してもらいます。
公差が良好な部品とは、数値が最も厳しい部品ではありません。これは、すべての公差が関数によって正当化され、不要な小数点以下の桁がすべて削除されたものです。