
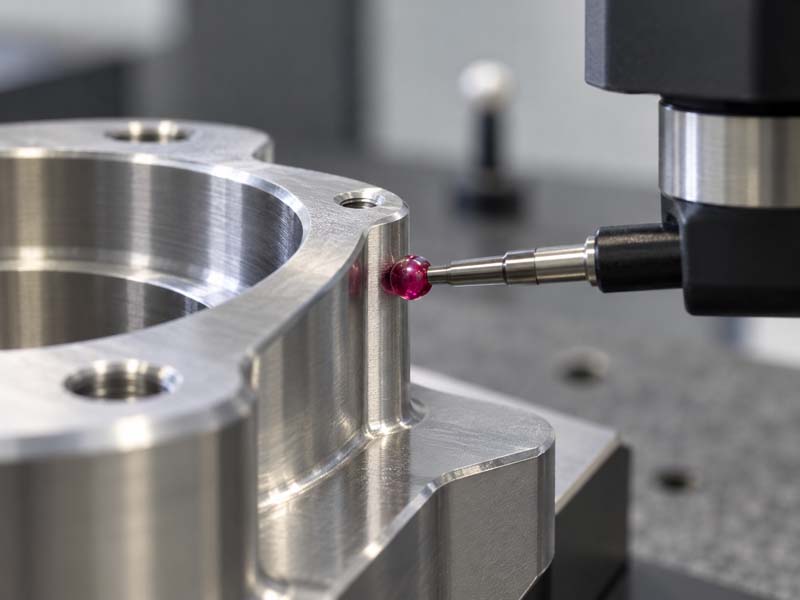
Bản vẽ CNC có thể trông đơn giản nhưng một số chi tiết thiết kế có thể khiến chi tiết đó khó gia công hơn nhiều. Các túi sâu, dung sai quá chặt không cần thiết, thành mỏng và các góc bên trong không thể tiếp cận có thể làm tăng thời gian thiết lập, độ lệch của dụng cụ và yêu cầu kiểm tra.
Một trong những lĩnh vực phổ biến nhất mà mục đích thiết kế và thực tế sản xuất khác nhau là khả năng chịu đựng. Nhiều bản vẽ chỉ định dung sai chặt chẽ hơn nhiều so với chức năng của bộ phận yêu cầu. Điều này làm tăng thêm chi phí, tăng thời gian thực hiện và có thể dẫn đến phế liệu không cần thiết mà không cải thiện hiệu suất.
Hướng dẫn này giải thích dung sai gia công CNC từ cả góc độ kỹ thuật và mua sắm. Nó bao gồm các phạm vi dung sai tiêu chuẩn có thể đạt được, các yếu tố ảnh hưởng đến độ chính xác, cách chỉ định dung sai trên bản vẽ và cách tránh dung sai quá mức.
Dung sai gia công CNC thực tế là gì?
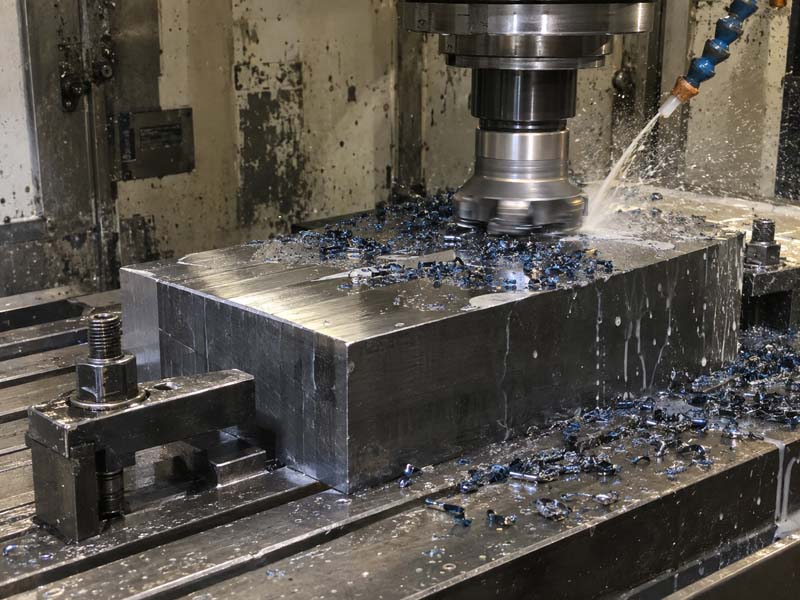
Gia công CNC là một quá trình trừ trong đó một công cụ cắt quay sẽ loại bỏ vật liệu khỏi một khối rắn. Độ chính xác của chi tiết cuối cùng phụ thuộc vào máy, dụng cụ, vật liệu gia công, vật liệu và kỹ năng của người vận hành.
Trong thực tế tiêu chuẩn, nguyên công phay hoặc tiện CNC điển hình có thể giữ các kích thước tuyến tính để:
±0,005 inch (± 0,125 mm) cho hầu hết các tính năng mà không cần nỗ lực đặc biệt.
±0,002 inch (± 0,05 mm) với thiết lập cẩn thận và dụng cụ tiêu chuẩn.
±0,001 inch (± 0,025 mm) hoặc chặt hơn nếu hình học, vật liệu và máy móc cho phép.
Điều quan trọng là phải hiểu rằng những giá trị này là tài liệu tham khảo chung của ngành. Dung sai thực tế có thể đạt được cho một bộ phận cụ thể phụ thuộc vào một số biến số mà chúng ta sẽ thảo luận chi tiết.
Một cách tiếp cận thực tế hơn là sử dụng cách phân loại sau đây khi xem xét bản vẽ:
- Dung sai tiêu chuẩn (thô hoặc chung): ±0,005 inch / ±0,125 mm. Thích hợp cho hầu hết các kích thước không quan trọng.
- Dung sai tốt: ±0,002 inch / ±0,05 mm. Yêu cầu kiểm soát vừa phải đối với thiết lập và tình trạng công cụ.
- Dung sai chính xác: ±0,001 inch / ±0,025 mm hoặc chặt hơn. Yêu cầu máy móc ổn định, kiểm soát nhiệt độ và thường sử dụng dụng cụ và kiểm tra chuyên dụng.
Các yếu tố ảnh hưởng đến dung sai gia công CNC
Không có máy nào có cùng dung sai đối với mọi tính năng của mọi bộ phận. Các yếu tố sau ảnh hưởng trực tiếp đến việc liệu dung sai có thể đạt được một cách đáng tin cậy hay không.
Hình học phần và khả năng tiếp cận tính năng
Nếu một kích thước quan trọng yêu cầu phạm vi tiếp cận dài thì công cụ phải được mở rộng. Dụng cụ dài hơn sẽ bị lệch nhiều hơn dưới lực cắt. Túi sâu, thành mỏng hoặc góc bên trong có bán kính nhỏ đều có thể buộc phải sử dụng dụng cụ dài hơn, làm giảm độ chính xác.
Ví dụ, độ sâu lỗ gấp năm lần đường kính dụng cụ thường sẽ cho phép độ chính xác về vị trí kém hơn so với lỗ nông có cùng đường kính. Dụng cụ sẽ bị lệch và lỗ có thể hơi thon hoặc lệch khỏi vị trí.
Khả năng gia công vật liệu
Các vật liệu mềm, dẻo hoặc có độ mài mòn cao có thể ảnh hưởng đến khả năng chịu đựng. Nhôm 6061 nhìn chung ổn định và dễ gia công với dung sai chặt chẽ. Thép không gỉ 304 cứng lại và có thể gây biến dạng dụng cụ. Nhựa có thể mềm do nhiệt và biến dạng trong quá trình cắt.
Sự giãn nở nhiệt cũng là một yếu tố. Một bộ phận làm từ nhôm được xay ở 25°C và đo ở 20°C sẽ co lại khoảng 0,002 mm trên 100 mm mỗi độ C. Điều này có thể có ý nghĩa đối với các tính năng dung sai chặt chẽ.
Làm việc và cố định
Cách giữ một bộ phận ảnh hưởng trực tiếp đến mức độ chính xác của nó được gia công. Bộ phận có thành mỏng được kẹp trong kẹp có thể bị biến dạng khi nhả kẹp. Một bộ phận yêu cầu nhiều thiết lập để truy cập tất cả các tính năng sẽ tích lũy lỗi vị trí từ thiết lập này sang thiết lập tiếp theo.
Tấm cố định có chốt định vị và kẹp mang lại khả năng lặp lại tốt hơn so với êtô thông dụng dành cho sản xuất hàng loạt, nhưng bản thân thiết kế cố định phải đủ cứng để chịu được lực cắt.
Tình trạng máy và độ mòn dụng cụ
Một máy CNC được bảo trì tốt với trục chính cứng và dẫn hướng tuyến tính chất lượng cao có thể duy trì dung sai chặt chẽ hơn một cách nhất quán. Khi dụng cụ bị mòn, lưỡi cắt thay đổi và lực tác dụng lên dụng cụ tăng lên. Điều này có thể làm cho dụng cụ bị lệch hoặc lớp hoàn thiện bề mặt bị xuống cấp, ảnh hưởng đến độ chính xác về kích thước.
Đối với các tính năng dung sai chặt chẽ, người vận hành phải theo dõi độ mòn của dụng cụ và thay thế dụng cụ trước khi nó làm hỏng bộ phận. Điều này bổ sung thêm các bước kiểm tra và chi phí dụng cụ.
Độ ổn định nhiệt của máy và xưởng
Máy CNC sinh nhiệt trong quá trình hoạt động. Xoay trục chính, chuyển động của trục và cắt đều làm tăng thêm nhiệt. Nếu máy không ổn định nhiệt, trục chính có thể phát triển so với bàn máy, làm thay đổi chiều dài dụng cụ hiệu quả và ảnh hưởng đến độ sâu trục Z.
Trong một cửa hàng không có hệ thống kiểm soát khí hậu, một bộ phận được gia công vào buổi sáng và đo vào buổi chiều có thể hiển thị các kích thước khác nhau. Đối với công việc có dung sai chặt chẽ, môi trường được kiểm soát nhiệt độ và quy trình khởi động máy là cần thiết.
Cách chỉ định dung sai trên bản vẽ gia công CNC
Một bản vẽ được chuẩn bị tốt sẽ truyền đạt rõ ràng ý định của người kỹ sư. Các thực hành sau đây giúp tránh nhầm lẫn và chi phí không cần thiết.
Sử dụng khối dung sai chung
Nhiều bản vẽ sử dụng khối dung sai chung áp dụng cho các kích thước không được đánh dấu. Một khối điển hình có thể là:
TRỪ KHI CÓ QUY ĐỊNH KHÁC:
KÍCH THƯỚC INCHE / MILIMETER
X.XX = ±0,010 inch / ±0,25 mm
X.XXX = ±0,005 inch / ±0,125 mm
GÓC = ±0,5°
Cách tiếp cận này làm giảm số lượng chú thích dung sai riêng lẻ và cung cấp đường cơ sở rõ ràng cho thợ máy. Chỉ những kích thước yêu cầu kiểm soát chặt chẽ hơn mới được gọi riêng.
Tránh quá dung nạp các tính năng không quan trọng
Nếu một kích thước không quan trọng về mặt chức năng, hãy để kích thước đó ở mức dung sai tiêu chuẩn. Mỗi vị trí thập phân bổ sung hoặc chú thích chặt chẽ hơn sẽ thêm thời gian thiết lập, tần suất thay đổi công cụ và chi phí kiểm tra. Một lỗi phổ biến là chỉ định ±0,001 in trên tất cả các kích thước của một bộ phận khi chỉ có một hoặc hai đặc điểm yêu cầu độ chính xác đó.
Ví dụ: vị trí lỗ lắp thẳng hàng với bộ phận khác có thể cần dung sai vị trí chặt chẽ. Chiều dài tổng thể của cùng một bộ phận không có chức năng có thể sử dụng khối dung sai chung.

Sử dụng GD&T cho các yêu cầu chức năng
Kích thước và dung sai hình học (GD&T) cung cấp một cách chính xác hơn để xác định sự thay đổi cho phép về hình dạng, hướng và vị trí. Thay vì chỉ dựa vào dung sai tuyến tính, GD&T cho phép kỹ sư xác định vùng dung sai cho tính năng.
Ví dụ: chú thích độ phẳng 0,05 mm trên bề mặt bịt kín thể hiện yêu cầu một cách rõ ràng. Dung sai vị trí 0,1 mm so với mốc chuẩn đối với mẫu lỗ bu lông đảm bảo các lỗ sẽ thẳng hàng với các bộ phận giao phối.
GD&T đặc biệt hữu ích cho các bộ phận cần lắp ráp hoặc có nhiều tính năng quan trọng. Nó làm giảm sự mơ hồ và giúp thợ máy hiểu được tính năng nào thực sự quan trọng.
Bao gồm các thứ nguyên quan trọng trong bảng
Đối với các bộ phận có nhiều tính năng quan trọng, một bảng kích thước quan trọng với dung sai cụ thể sẽ hiệu quả hơn so với việc phân tán các chú thích trên bản vẽ. Thợ máy có thể nhanh chóng xác định những tính năng nào cần chú ý thêm và người kiểm tra có thể xác minh chúng một cách hiệu quả.
Phương pháp này cũng làm giảm nguy cơ kích thước bị bỏ qua trong quá trình lập trình hoặc thiết lập.
Chi phí của dung sai chặt chẽ trong gia công CNC
Có mối quan hệ trực tiếp giữa dung sai chặt chẽ hơn và chi phí sản xuất cao hơn. Hiểu được mối quan hệ này giúp người mua và kỹ sư đưa ra quyết định sáng suốt.
Tăng thời gian thiết lập và kiểm tra
Để giữ ±0,001 in, người vận hành có thể cần chỉ ra phôi cẩn thận hơn, sử dụng đồ gá giữ phôi chuyên dụng và thăm dò bộ phận trong quá trình gia công. Sau khi gia công, bộ phận phải được kiểm tra bằng CMM hoặc máy đo chính xác, điều này làm tăng thêm thời gian.
Đối với một lô gồm 500 bộ phận, thêm hai phút kiểm tra mỗi bộ phận sẽ tăng thêm gần 17 giờ thời gian kiểm tra.
Thay đổi công cụ thường xuyên hơn
Một công cụ có thể cắt 200 bộ phận với dung sai ±0,005 có thể cần được thay thế sau 80 bộ phận để duy trì ±0,001 in. Chi phí của công cụ và thời gian ngừng hoạt động để thay dao đều cao hơn.
Rủi ro phế liệu cao hơn
Các bộ phận có dung sai chặt chẽ có nhiều khả năng vượt quá dung sai nếu thiết lập dịch chuyển, dụng cụ bị mòn hoặc vật liệu có ứng suất bên trong. Nguy cơ loại bỏ một bộ phận đã tiêu tốn thời gian và vật liệu của máy sẽ cao hơn. Rủi ro này được phản ánh vào giá.
Giảm tính linh hoạt của quy trình
Nếu một bộ phận yêu cầu các tính năng dung sai chặt chẽ phải được gia công trong một thiết lập duy nhất thì việc gia công sẽ trở nên phức tạp hơn. Các thiết bị cố định có thể cần giữ bộ phận từ nhiều phía hoặc bộ phận có thể yêu cầu máy trục thứ 4 hoặc thứ 5 để tránh nhiều thiết lập.
Điều này giới hạn số lượng máy có thể chạy chi tiết, có khả năng làm tăng thời gian sản xuất và tốc độ máy.
Khi nào cần chỉ định dung sai chặt chẽ
Nên dành dung sai chặt chẽ cho các tính năng ảnh hưởng trực tiếp đến chức năng, độ khít hoặc lắp ráp. Ví dụ bao gồm:
- Đường kính lỗ ổ trục phải phù hợp với kích thước ổ trục.
- Đường kính trục phù hợp với ổ trục hoặc ống lót.
- Xác định vị trí các lỗ chốt thẳng hàng với thành phần khác.
- Bịt kín các bề mặt đòi hỏi độ phẳng hoặc độ song song.
- Các ren phải ăn khớp với bộ phận giao phối ở độ sâu xác định.
Tất cả các kích thước khác thường có thể được sản xuất ở dung sai tiêu chuẩn mà không ảnh hưởng đến hiệu suất của bộ phận.
Cách truyền đạt các yêu cầu về dung sai cho nhà cung cấp
Một bản vẽ rõ ràng là cách tốt nhất để truyền đạt các yêu cầu về dung sai. Khi yêu cầu một Chi phí gia công CNC ước tính, bao gồm bản PDF của bản vẽ có khối dung sai rõ ràng và bất kỳ kích thước quan trọng nào được đánh dấu.
Nếu bộ phận có chú thích GD&T, hãy xác nhận rằng nhà cung cấp có phần mềm và thiết bị để diễn giải và kiểm tra chúng. Không phải tất cả các cửa hàng đều được trang bị để kiểm tra các yêu cầu GD&T phức tạp.
Nếu bản vẽ có sẵn dưới dạng mô hình 3D thì tệp STEP hoặc IGES sẽ được ưu tiên để lập trình. Bản vẽ 2D vẫn phải đi kèm với mô hình để truyền đạt dung sai, độ hoàn thiện bề mặt và các thông số kỹ thuật khác.
Đối với những chi tiết có dung sai rất chặt chẽ, hãy yêu cầu nhà cung cấp xem lại bản vẽ trước khi báo giá. MỘT Đánh giá DFM (Thiết kế cho khả năng sản xuất) có thể xác định các tính năng chặt chẽ không cần thiết và đề xuất các giải pháp thay thế giúp giảm chi phí mà không làm mất chức năng.
Biểu đồ dung sai gia công CNC thực tế
Bảng sau đây cung cấp tài liệu tham khảo chung về dung sai điển hình có thể đạt được trong phay và tiện CNC tiêu chuẩn. Đây là những giá trị thiết thực cho hầu hết các cửa hàng việc làm. Luôn xác nhận khả năng trực tiếp với nhà cung cấp về hình dạng và vật liệu bộ phận cụ thể của bạn.
| Loại tính năng | Dung sai điển hình (Inch) | Dung sai điển hình (mm) | Ghi chú |
|---|---|---|---|
| Kích thước tuyến tính (chiều dài, chiều rộng, chiều cao) | ±0.005 | ±0.125 | Tiêu chuẩn, không cần nỗ lực đặc biệt |
| Đường kính lỗ khoan | ±0.001 | ±0.025 | Yêu cầu doa hoặc doa tốt |
| Vị trí lỗ | ±0.003 | ±0.075 | Dung sai vị trí |
| Đường kính bước ren | ±0.002 | ±0.050 | Phụ thuộc lớp chủ đề |
| Độ phẳng (bề mặt tham chiếu) | 0.002 | 0.050 | Chiều dài trên 100 mm |
| Độ đồng tâm (phần quay) | 0,002 TIR | 0,050 TIR | Yêu cầu thiết lập duy nhất |
| Bề mặt hoàn thiện (Ra) | 3,2 µm | 3,2 µm | Gia công hoàn thiện tiêu chuẩn |
Những giá trị này được cung cấp như một tài liệu tham khảo kỹ thuật chung. Dung sai thực tế có thể đạt được phụ thuộc vào hình dạng bộ phận, vật liệu và quy trình gia công cụ thể được sử dụng.
Ví dụ: trục quay có đường kính 25 mm thường có thể giữ ± 0,025 mm trong một lần thiết lập. Lỗ khoan tương tự được gia công trên bộ phận được phay bằng máy nghiền đầu dài sẽ khó giữ được cùng dung sai hơn.
Phương pháp kiểm tra các tính năng dung sai
Việc xác minh dung sai chặt chẽ đòi hỏi phải có thiết bị kiểm tra thích hợp. Đối với hầu hết các bộ phận gia công CNC, các phương pháp sau đây là phổ biến:
- Calipers và micromet: Thích hợp cho ±0,002 in / ±0,05 mm trở lên.
- CMM (Máy đo tọa độ): Bắt buộc đối với ±0,001 in / ±0,025 mm và đối với các tính năng GD&T.
- Chân đo và phích cắm đồng hồ đo: Được sử dụng cho đường kính lỗ và ren.
- Máy đo độ nhám bề mặt: Bắt buộc khi một giá trị Ra cụ thể được gọi ra.

Khi dung sai là quan trọng, bản vẽ phải chỉ rõ cả yêu cầu và phương pháp kiểm tra nếu cần. Ví dụ: không thể xác minh ± 0,0005 inch trên đường kính lỗ khoan bằng thước cặp tiêu chuẩn. Nhà cung cấp phải có máy đo hoặc CMM phù hợp.
Các câu hỏi thường gặp về dung sai gia công CNC
Dung sai tiêu chuẩn cho gia công CNC là gì?
Dung sai tuyến tính tiêu chuẩn thường là ±0,005 inch (±0,125 mm) đối với hầu hết các cửa hàng việc làm. Nhiều bộ phận có thể được sản xuất đến ±0,002 inch mà không phải trả thêm chi phí đáng kể.
Gia công CNC có thể giữ ± 0,001 inch không?
Có, nhưng nó đòi hỏi một chiếc máy ổn định, thiết lập cẩn thận, dụng cụ sắc bén và thường xuyên kiểm soát nhiệt độ. Nó cũng làm tăng nguy cơ phế liệu và tăng thêm chi phí.
Có phải mọi kích thước đều cần có sự khoan dung?
Có, nhưng hầu hết các kích thước nên sử dụng khối dung sai chung. Chỉ những thứ nguyên quan trọng về mặt chức năng mới cần chú thích riêng lẻ.
Hình học của bộ phận ảnh hưởng đến dung sai như thế nào?
Các tính năng đòi hỏi tầm với của dụng cụ dài, hốc sâu hoặc thành mỏng sẽ khó giữ hơn với dung sai chặt chẽ. Dụng cụ sẽ bị lệch nhiều hơn và bộ phận có thể bị biến dạng.
Sự khác biệt giữa khoan dung đơn phương và song phương là gì?
Dung sai song phương cho phép thay đổi theo cả hai hướng so với giá trị danh nghĩa (ví dụ: 25,00 ± 0,05 mm). Dung sai một bên chỉ cho phép thay đổi theo một hướng (ví dụ: 25,00 +0,05 / -0,00 mm).
Tóm tắt dành cho người mua và kỹ sư
Việc chỉ định dung sai gia công CNC phù hợp là sự cân bằng giữa chức năng và chi phí. Một số điểm chính cần nhớ:
- Sử dụng khối dung sai chung cho hầu hết các kích thước.
- Chỉ áp dụng dung sai chặt chẽ cho các tính năng quan trọng về mặt chức năng.
- Hiểu các yếu tố ảnh hưởng đến dung sai, chẳng hạn như tầm với của dụng cụ và vật liệu.
- Giao tiếp rõ ràng với nhà cung cấp của bạn thông qua một bản vẽ được chuẩn bị kỹ lưỡng.
- Cho phép nhà cung cấp xem lại bản vẽ cho DFM trước khi báo giá.
Một bộ phận được dung nạp tốt không phải là bộ phận có số lượng chặt chẽ nhất. Đó là nơi mà mọi dung sai đều được chứng minh bằng hàm và mọi vị trí thập phân không cần thiết đều bị loại bỏ.