
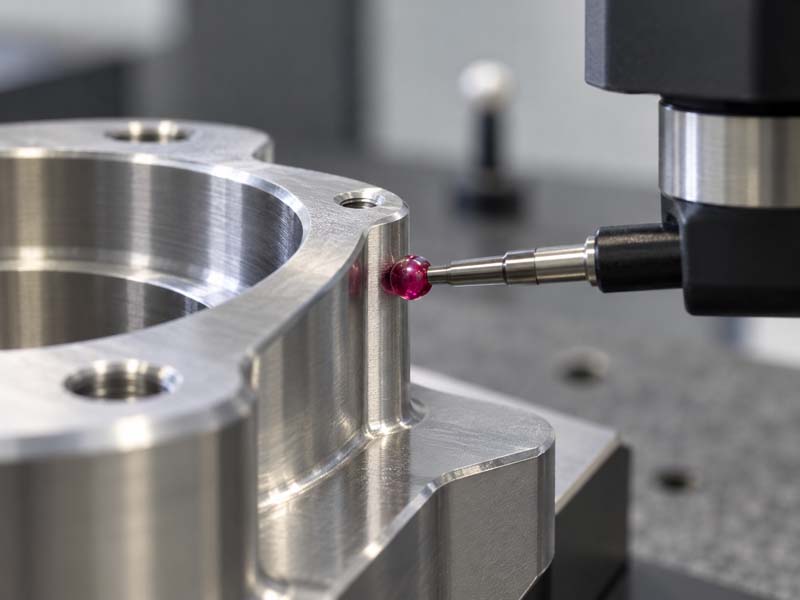
Un dessin CNC peut paraître simple, mais quelques détails de conception peuvent rendre la pièce beaucoup plus difficile à usiner. Les poches profondes, les tolérances inutilement serrées, les parois minces et les coins internes inaccessibles peuvent augmenter le temps de réglage, la déviation de l'outil et les exigences d'inspection.
L’un des domaines les plus courants dans lesquels l’intention de conception et la réalité de fabrication divergent est la tolérance. De nombreux dessins spécifient des tolérances bien plus strictes que ne l'exige la fonction de la pièce. Cela augmente les coûts, augmente les délais de livraison et peut entraîner des rebuts inutiles sans améliorer les performances.
Ce guide explique les tolérances d'usinage CNC du point de vue de l'ingénierie et de l'approvisionnement. Il couvre les plages de tolérance standard réalisables, les facteurs qui affectent la précision, la manière de spécifier les tolérances sur un dessin et la manière d'éviter les tolérances excessives.
Qu'est-ce qu'une tolérance d'usinage CNC réaliste ?
L'usinage CNC est un processus soustractif dans lequel un outil de coupe rotatif enlève de la matière d'un bloc solide. La précision de la pièce finale dépend de la machine, de l'outil, du dispositif de serrage, du matériau et de l'habileté de l'opérateur.
Dans la pratique standard, une opération typique de fraisage ou de tournage CNC peut maintenir des dimensions linéaires à:
±0,005 pouces (±0,125 mm) pour la plupart des fonctionnalités sans effort particulier.
±0,002 pouces (±0,05 mm) avec une configuration soignée et un outillage standard.
±0,001 pouces (±0,025 mm) ou plus serré si la géométrie, le matériau et la machine le permettent.
Il est important de comprendre que ces valeurs sont des références générales de l’industrie. La tolérance réellement réalisable pour une pièce spécifique dépend de plusieurs variables, dont nous discuterons en détail.
Une approche plus pratique consiste à utiliser la classification suivante lors de l'examen d'un dessin:
- Tolérance standard (grossière ou générale): ±0,005 po / ±0,125 mm. Convient à la plupart des dimensions non critiques.
- Tolérance fine: ±0,002 pouces / ±0,05 mm. Nécessite un contrôle modéré sur la configuration et l’état de l’outil.
- Tolérance de précision: ±0,001 po / ±0,025 mm ou plus. Nécessite des machines stables, un contrôle de la température et souvent un outillage et une inspection spécialisés.
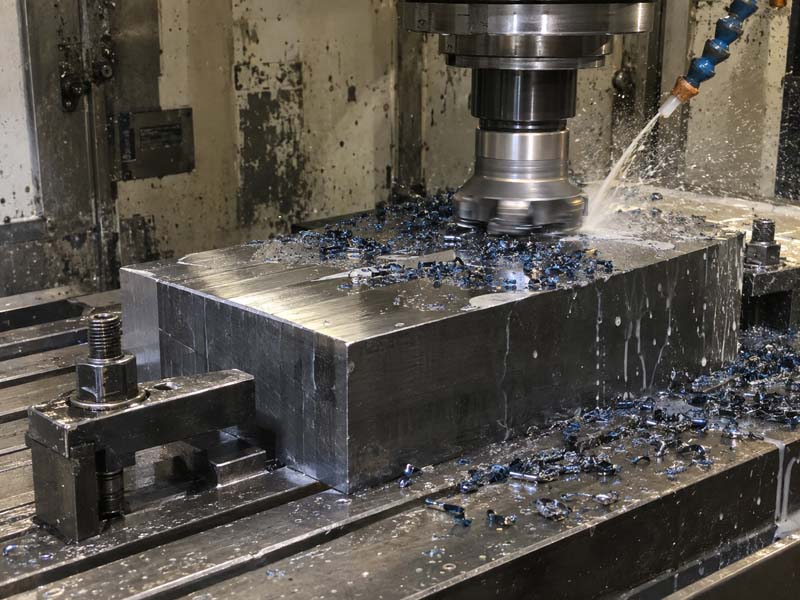
Facteurs qui affectent la tolérance de l'usinage CNC
Aucune machine n'offre la même tolérance sur chaque caractéristique de chaque pièce. Les facteurs suivants influencent directement si une tolérance peut être atteinte de manière fiable.
Géométrie des pièces et accessibilité des fonctionnalités
Si une dimension critique nécessite une longue portée, l'outil doit être rallongé. Les outils plus longs fléchissent davantage sous la force de coupe. Une poche profonde, une paroi mince ou un coin interne avec un petit rayon peuvent tous forcer l'utilisation d'un outil plus long, réduisant ainsi la précision.
Par exemple, une profondeur de trou égale à cinq fois le diamètre de l'outil permettra généralement une précision de positionnement inférieure à celle d'un trou peu profond du même diamètre. L'outil déviera et le trou pourrait devenir légèrement effilé ou déplacé.
Usinabilité du matériau
Les matériaux mous, gommeux ou très abrasifs peuvent affecter la tolérance. L'aluminium 6061 est généralement stable et facile à usiner avec des tolérances serrées. L'acier inoxydable 304 durcit et peut provoquer une déviation de l'outil. Les plastiques peuvent ramollir sous l’effet de la chaleur et se déformer lors de la découpe.
La dilatation thermique est également un facteur. Une pièce en aluminium fraisée à 25°C et mesurée à 20°C rétrécira d'environ 0,002 mm par 100 mm par degré Celsius. Cela peut être important pour les caractéristiques à tolérance serrée.
Fixation et fixation
La façon dont une pièce est tenue affecte directement la précision avec laquelle elle peut être usinée. Une pièce à paroi mince serrée dans un étau peut se déformer lorsque la pince est relâchée. Une pièce qui nécessite plusieurs configurations pour accéder à toutes les fonctionnalités accumulera des erreurs de position d'une configuration à la suivante.
Une plaque de fixation dotée de broches de positionnement et de pinces offre une meilleure répétabilité qu'un étau à usage général pour la production par lots, mais la conception de la fixation elle-même doit être suffisamment rigide pour résister aux forces de coupe.
État de la machine et usure des outils
Une machine CNC bien entretenue, dotée d'une broche rigide et de guides linéaires de haute qualité, peut maintenir des tolérances plus strictes de manière constante. À mesure que les outils s'usent, le tranchant change et la force exercée sur l'outil augmente. Cela peut entraîner une déviation de l'outil ou une dégradation de l'état de surface, affectant ainsi la précision dimensionnelle.
Pour les caractéristiques à tolérance serrée, l'opérateur doit surveiller l'usure de l'outil et remplacer l'outil avant qu'il ne dégrade la pièce. Cela ajoute des étapes d’inspection et des coûts d’outillage.
Stabilité thermique de la machine et de l'atelier
Les machines CNC génèrent de la chaleur pendant leur fonctionnement. La rotation de la broche, le mouvement des axes et la découpe ajoutent tous de la chaleur. Si la machine n'est pas thermiquement stable, la broche peut croître par rapport à la table, modifiant la longueur effective de l'outil et affectant la profondeur de l'axe Z.
Dans un atelier sans climatisation, une pièce usinée le matin et mesurée l'après-midi peut présenter des dimensions différentes. Pour les travaux à tolérance stricte, des environnements à température contrôlée et des routines de préchauffage des machines sont nécessaires.
Comment spécifier des tolérances sur un dessin d'usinage CNC
Un dessin bien préparé communique clairement l'intention de l'ingénieur. Les pratiques suivantes permettent d’éviter toute confusion et tout coût inutile.
Utilisez un bloc de tolérance générale
De nombreux dessins utilisent un bloc de tolérance générale qui s'applique aux dimensions non marquées. Un bloc typique pourrait être:
SAUF SPÉCIFICATION CONTRAIRE:
DIMENSIONS EN POUCES/MILLIMÈTRES
X.XX = ±0,010 pouces / ±0,25 mm
X.XXX = ±0,005 po / ±0,125 mm
ANGLES = ±0,5°
Cette approche réduit le nombre de légendes de tolérance individuelles et fournit une base de référence claire au machiniste. Seules les dimensions qui nécessitent un contrôle plus strict doivent être mentionnées séparément.
Évitez de trop tolérer les fonctionnalités non critiques
Si une dimension n'est pas fonctionnellement critique, laissez-la à la tolérance standard. Chaque décimale supplémentaire ou légende plus serrée ajoute du temps de configuration, de la fréquence de changement d'outil et du coût d'inspection. Une erreur courante consiste à spécifier ±0,001 po sur toutes les dimensions d'une pièce alors que seules une ou deux caractéristiques nécessitent cette précision.
Par exemple, l'emplacement d'un trou de montage qui s'aligne avec une autre pièce peut nécessiter une tolérance de position étroite. La longueur hors tout d'une même pièce, non fonctionnelle, peut utiliser le bloc de tolérance générale.

Utilisez GD&T pour les exigences fonctionnelles
Le dimensionnement et le tolérancement géométriques (GD&T) offrent un moyen plus précis de définir la variation autorisée de forme, d'orientation et d'emplacement. Au lieu de s'appuyer uniquement sur des tolérances linéaires, GD&T permet à l'ingénieur de définir une zone de tolérance pour la fonctionnalité.
Par exemple, une légende de planéité de 0,05 mm sur une surface d'étanchéité communique clairement l'exigence. Une tolérance de position de 0,1 mm par rapport à une référence pour un modèle de trou de boulon garantit que les trous s'aligneront avec les pièces d'accouplement.
GD&T est particulièrement utile pour les pièces qui nécessitent un assemblage ou qui présentent plusieurs caractéristiques critiques. Cela réduit l’ambiguïté et aide le machiniste à comprendre quelles caractéristiques sont véritablement critiques.
Inclure les dimensions critiques dans un tableau
Pour les pièces présentant de nombreuses caractéristiques critiques, un tableau de dimensions critiques avec des tolérances spécifiques est plus efficace que des légendes dispersées sur le dessin. Le machiniste peut rapidement identifier les caractéristiques qui nécessitent une attention particulière et l'inspecteur peut les vérifier efficacement.
Cette méthode réduit également le risque qu'une dimension soit négligée lors de la programmation ou de la configuration.
Le coût des tolérances serrées dans l'usinage CNC
Il existe une relation directe entre des tolérances plus strictes et des coûts de fabrication plus élevés. Comprendre cette relation aide les acheteurs et les ingénieurs à prendre des décisions éclairées.
Augmentation du temps d’installation et d’inspection
Pour maintenir ±0,001 po, l'opérateur devra peut-être indiquer la pièce plus soigneusement, utiliser un dispositif de serrage spécialisé et palper la pièce pendant l'usinage. Après l'usinage, la pièce doit être inspectée avec une MMT ou des jauges de précision, ce qui ajoute du temps.
Pour un lot de 500 pièces, deux minutes supplémentaires d’inspection par pièce ajoutent près de 17 heures de temps d’inspection.
Changements d'outils plus fréquents
Un outil capable de couper 200 pièces avec une tolérance de ±0,005 pouces peut devoir être remplacé après 80 pièces pour maintenir ±0,001 pouces. Le coût de l'outil et le temps d'arrêt pour le changement d'outil sont tous deux plus élevés.
Risque de rebut plus élevé
Les pièces à tolérance serrée sont plus susceptibles d'être hors tolérance si une configuration se déplace, si un outil s'use ou si le matériau présente des contraintes internes. Le risque de mettre au rebut une pièce qui a déjà consommé du temps machine et du matériel est plus élevé. Ce risque se reflète dans le prix.
Flexibilité réduite des processus
Si une pièce nécessite des fonctionnalités à tolérances serrées qui doivent être usinées en une seule configuration, le serrage de la pièce devient plus complexe. Les fixations peuvent devoir maintenir la pièce de plusieurs côtés, ou la pièce peut nécessiter une machine sur le 4ème ou le 5ème axe pour éviter plusieurs configurations.
Cela limite le nombre de machines capables d'exécuter la pièce, ce qui augmente potentiellement les délais de livraison et la cadence des machines.
Quand spécifier des tolérances strictes
Des tolérances strictes doivent être réservées aux caractéristiques qui affectent directement la fonction, l'ajustement ou l'assemblage. Les exemples incluent:
- Diamètres d'alésage des roulements qui doivent correspondre à une taille de roulement.
- Diamètres d'arbre qui s'insèrent dans un roulement ou une bague.
- Localisation des trous de broches qui s'alignent avec un autre composant.
- Scellement de surfaces nécessitant planéité ou parallélisme.
- Filetages qui doivent s'engager avec une pièce correspondante à une profondeur spécifiée.
Toutes les autres dimensions peuvent généralement être produites avec une tolérance standard sans affecter les performances de la pièce.
Comment communiquer les exigences de tolérance à un fournisseur
Un dessin clair est le meilleur moyen de communiquer les exigences de tolérance. Lors d'une demande de Coût d'usinage CNC estimation, incluez un PDF du dessin avec un bloc de tolérance clair et toutes les dimensions critiques mises en évidence.
Si la pièce comporte des légendes GD&T, confirmez que le fournisseur dispose du logiciel et de l'équipement nécessaires pour les interpréter et les inspecter. Tous les ateliers ne sont pas équipés pour inspecter les exigences GD&T complexes.
Si le dessin est disponible sous forme de modèle 3D, un fichier STEP ou IGES est préférable pour la programmation. Le dessin 2D doit toujours accompagner le modèle pour communiquer les tolérances, l'état de surface et d'autres spécifications.
Pour les pièces avec des tolérances très serrées, demandez au fournisseur de revoir le dessin avant de proposer un devis. UN Examen DFM (Design for Manufacturability) peut identifier les fonctionnalités inutilement étroites et suggérer des alternatives qui réduisent les coûts sans sacrifier la fonctionnalité.
Un tableau pratique des tolérances d’usinage CNC
Le tableau suivant fournit une référence générale pour les tolérances typiques réalisables dans le fraisage et le tournage CNC standard. Ce sont des valeurs pratiques pour la plupart des ateliers. Confirmez toujours la capacité directement auprès du fournisseur pour la géométrie et le matériau spécifiques de votre pièce.
| Type de fonctionnalité | Tolérance typique (pouces) | Tolérance typique (mm) | Remarques |
|---|---|---|---|
| Dimension linéaire (longueur, largeur, hauteur) | ±0.005 | ±0.125 | Standard, aucun effort particulier |
| Diamètre d'alésage | ±0.001 | ±0.025 | Nécessite un alésage ou un alésage fin |
| Emplacement du trou | ±0.003 | ±0.075 | Tolérance de position |
| Diamètre du pas de filetage | ±0.002 | ±0.050 | Dépend de la classe de thread |
| Planéité (surface de référence) | 0.002 | 0.050 | Plus de 100 mm de longueur |
| Concentricité (pièce tournée) | 0,002 TIR | 0,050 TIR | Nécessite une seule configuration |
| Finition de surface (Ra) | 3,2 µm | 3,2 µm | Finition d'usinage standard |
Ces valeurs sont fournies à titre de référence technique générale. La tolérance réelle réalisable dépend de la géométrie de la pièce, du matériau et du processus d'usinage spécifique utilisé.
Par exemple, un arbre tourné d'un diamètre de 25 mm peut généralement contenir ±0,025 mm en une seule configuration. Le même alésage usiné sur une pièce fraisée avec une fraise longue sera plus difficile à maintenir avec la même tolérance.
Méthodes d'inspection pour les caractéristiques tolérées
La vérification de tolérances serrées nécessite un équipement d’inspection approprié. Pour la plupart des pièces usinées CNC, les méthodes suivantes sont courantes:
- Pieds à coulisse et micromètres: Convient pour ±0,002 po/±0,05 mm et plus.
- MMT (Machine à mesurer tridimensionnelle): Requis pour ±0,001 po / ±0,025 mm et pour les fonctionnalités GD&T.
- Goupilles de jauge et jauges à bouchon: Utilisé pour les diamètres de trous et les filetages.
- Testeur de rugosité de surface: Requis lorsqu’une valeur Ra spécifique est annoncée.

Lorsqu'une tolérance est critique, le dessin doit spécifier à la fois l'exigence et la méthode d'inspection si nécessaire. Par exemple, ±0,0005 pouces sur un diamètre d'alésage ne peut pas être vérifié avec un pied à coulisse standard. Le fournisseur doit disposer d’une jauge ou d’une MMT adaptée.
Questions courantes sur les tolérances d'usinage CNC
Quelle est la tolérance standard pour l’usinage CNC ?
Les tolérances linéaires standard sont généralement de ±0,005 pouces (±0,125 mm) pour la plupart des ateliers. De nombreuses pièces peuvent être produites à ±0,002 pouces sans surcoût important.
L'usinage CNC peut-il contenir ± 0,001 pouce ?
Oui, mais cela nécessite une machine stable, une configuration minutieuse, des outils pointus et souvent un contrôle de la température. Cela augmente également le risque de rebut et augmente le coût.
Chaque dimension nécessite-t-elle une tolérance ?
Oui, mais la plupart des dimensions doivent utiliser un bloc de tolérance générale. Seules les dimensions fonctionnellement critiques nécessitent des légendes individuelles.
Comment la géométrie de la pièce affecte-t-elle la tolérance ?
Les éléments qui nécessitent une longue portée d'outil, des poches profondes ou des parois minces sont plus difficiles à respecter avec des tolérances serrées. L'outil fléchira davantage et la pièce pourrait se déformer.
Quelle est la différence entre la tolérance unilatérale et bilatérale ?
La tolérance bilatérale permet une variation dans les deux sens par rapport à la valeur nominale (par exemple 25,00 ± 0,05 mm). La tolérance unilatérale permet une variation dans une seule direction (par exemple, 25,00 +0,05 / -0,00 mm).
Résumé pour les acheteurs et les ingénieurs
Spécifier la bonne tolérance d’usinage CNC est un équilibre entre fonction et coût. Quelques points clés à retenir:
- Utilisez un bloc de tolérance générale pour la plupart des dimensions.
- N'appliquez des tolérances strictes qu'aux fonctionnalités qui sont fonctionnellement critiques.
- Comprendre les facteurs qui affectent la tolérance, tels que la portée de l'outil et le matériau.
- Communiquez clairement avec votre fournisseur à travers un dessin bien préparé.
- Autoriser le fournisseur à examiner le dessin pour DFM avant de proposer un devis.
Une pièce bien tolérée n’est pas celle avec les chiffres les plus serrés. C'est celui où chaque tolérance est justifiée par la fonction, et où chaque décimale inutile a été supprimée.