
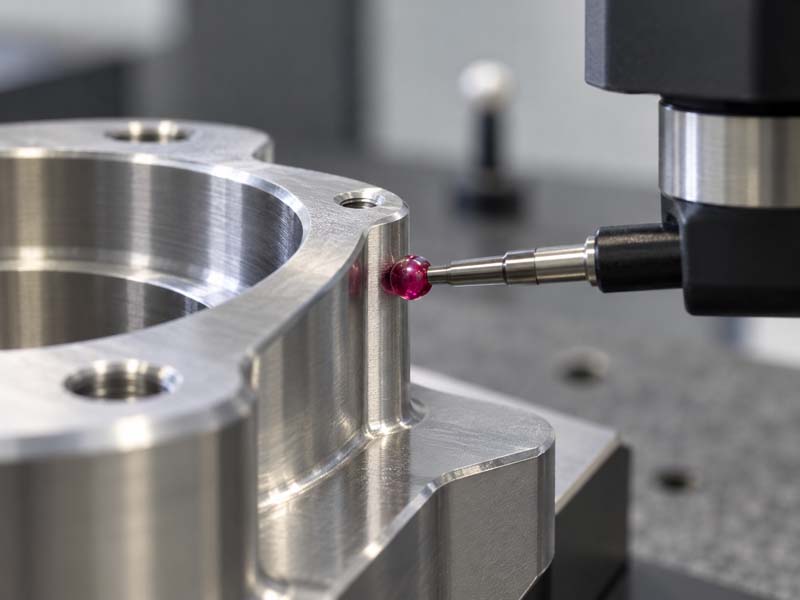
Чертеж на станке с ЧПУ может выглядеть простым, но некоторые детали конструкции могут значительно усложнить обработку детали. Глубокие карманы, неоправданно жесткие допуски, тонкие стенки и недоступные внутренние углы могут увеличить время наладки, отклонение инструмента и требования к проверке.
Одной из наиболее распространенных областей, где замысел проекта и реальность производства расходятся, является толерантность. На многих чертежах указаны допуски, которые намного жестче, чем того требует функция детали. Это увеличивает стоимость, увеличивает время выполнения заказа и может привести к ненужному браку без улучшения производительности.
В этом руководстве объясняются допуски при обработке на станках с ЧПУ как с точки зрения проектирования, так и с точки зрения закупок. В нем рассматриваются стандартные достижимые диапазоны допусков, факторы, влияющие на точность, способы указания допусков на чертеже и способы предотвращения превышения допусков.
Что такое реалистичный допуск обработки на станке с ЧПУ?
Обработка на станке с ЧПУ — это субтрактивный процесс, при котором вращающийся режущий инструмент удаляет материал из твердого блока. Точность конечной детали зависит от станка, инструмента, крепления, материала и навыков оператора.
В стандартной практике типичная операция фрезерования или токарной обработки с ЧПУ может поддерживать линейные размеры в пределах:
±0,005 дюйма (±0,125 мм) для большинства функций без особых усилий.
±0,002 дюйма (±0,05 мм) с тщательной настройкой и стандартным инструментом.
±0,001 дюйма (±0,025 мм) или плотнее, если это позволяют геометрия, материал и машина.
Важно понимать, что эти значения являются общими отраслевыми стандартами. Фактически достижимый допуск для конкретной детали зависит от нескольких переменных, которые мы обсудим подробно.
Более практичный подход — использовать следующую классификацию при просмотре чертежа.:
- Стандартный допуск (грубый или общий): ±0,005 дюйма/±0,125 мм. Подходит для большинства некритических размеров.
- Тонкая терпимость: ±0,002 дюйма/±0,05 мм. Требует умеренного контроля над наладкой и состоянием инструмента.
- Прецизионный допуск: ±0,001 дюйма/±0,025 мм или меньше. Требуются стабильные машины, контроль температуры и часто специализированные инструменты и проверки.
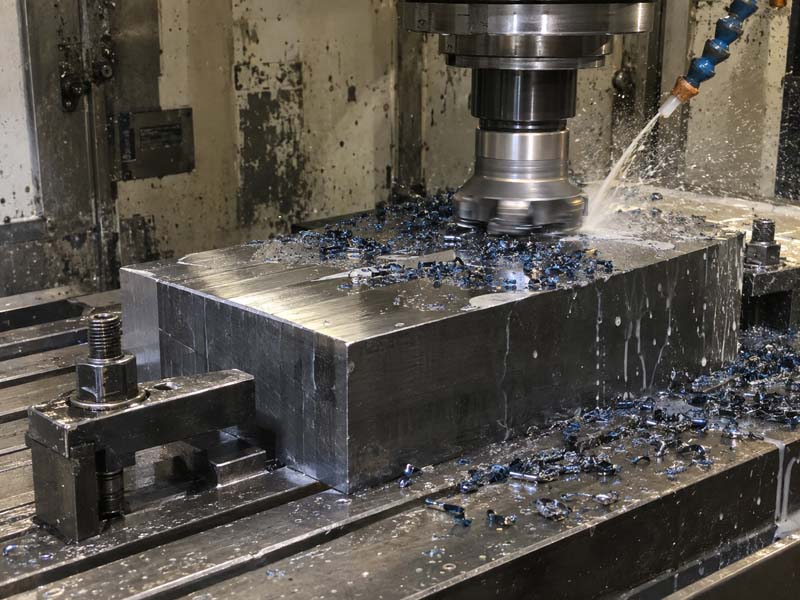
Факторы, влияющие на допуск обработки на станке с ЧПУ
Ни один станок не имеет одинаковых допусков на каждую деталь каждой детали. Следующие факторы непосредственно влияют на возможность надежного достижения допуска.
Геометрия детали и доступность элементов
Если критический размер требует большого радиуса действия, инструмент необходимо удлинить. Более длинные инструменты больше отклоняются под действием силы резания. Глубокий карман, тонкая стенка или внутренний угол небольшого радиуса могут потребовать использования более длинного инструмента, что снижает точность.
Например, глубина отверстия, в пять раз превышающая диаметр инструмента, обычно обеспечивает меньшую точность позиционирования, чем неглубокое отверстие того же диаметра. Инструмент отклонится, и отверстие может слегка сузиться или сместиться.
Обрабатываемость материала
Мягкие, липкие или высокоабразивные материалы могут повлиять на переносимость. Алюминий 6061, как правило, стабилен и легко обрабатывается с соблюдением жестких допусков. Нержавеющая сталь 304 затвердевает и может вызвать отклонение инструмента. Пластмассы могут размягчиться от нагрева и деформироваться во время резки.
Тепловое расширение также является важным фактором. Деталь из алюминия, фрезерованная при 25°C и измеренная при 20°C, даст усадку примерно на 0,002 мм на 100 мм на градус Цельсия. Это может быть важно для элементов с жестким допуском.
Крепление и крепление
Способ удержания детали напрямую влияет на точность ее обработки. Тонкостенная деталь, зажатая в тисках, может деформироваться при отпускании зажима. Деталь, для которой требуется несколько настроек для доступа ко всем функциям, будет накапливать ошибку позиционирования от одной настройки к другой.
Крепежная пластина с установочными штифтами и зажимами обеспечивает лучшую повторяемость, чем тиски общего назначения для серийного производства, но сама конструкция приспособления должна быть достаточно жесткой, чтобы выдерживать силы резания.
Состояние станка и износ инструмента
Хорошо обслуживаемый станок с ЧПУ, жестким шпинделем и высококачественными линейными направляющими может стабильно выдерживать более жесткие допуски. По мере износа инструментов режущая кромка меняется, а сила, действующая на инструмент, увеличивается. Это может привести к отклонению инструмента или ухудшению качества поверхности, что повлияет на точность размеров.
Для элементов с жесткими допусками оператор должен следить за износом инструмента и заменять инструмент до того, как он ухудшит качество детали. Это увеличивает количество этапов проверки и стоимость инструментов.
Термическая устойчивость станка и цеха
Станки с ЧПУ выделяют тепло во время работы. Вращение шпинделя, перемещение осей и резка увеличивают нагрев. Если станок не является термически стабильным, шпиндель может вырасти относительно стола, изменяя эффективную длину инструмента и влияя на глубину оси Z.
В цехе без климат-контроля деталь, обработанная утром и измеренная днем, может иметь разные размеры. Для работы с жесткими допусками необходимы условия с контролируемой температурой и процедуры прогрева машины.
Как указать допуски на чертеже обработки с ЧПУ
Хорошо подготовленный чертеж ясно передает замысел инженера. Следующие методы помогут избежать путаницы и ненужных затрат.
Используйте блок общего допуска
Во многих чертежах используется общий блок допусков, который применяется к немаркированным размерам. Типичный блок может быть:
ЕСЛИ НЕ УКАЗАНО ИНОЕ:
РАЗМЕРЫ В ДЮЙМАХ/МИЛЛИМЕТРАХ
X.XX = ±0,010 дюйма / ±0,25 мм
X.XXX = ±0,005 дюйма / ±0,125 мм
УГЛЫ = ±0,5°
Такой подход уменьшает количество индивидуальных уточнений допусков и обеспечивает машинисту четкую основу. Отдельно следует называть только размеры, требующие более жесткого контроля.
Избегайте чрезмерных допусков к некритическим функциям
Если размер не является функционально критичным, оставьте его со стандартным допуском. Каждый дополнительный десятичный знак или более точное обозначение увеличивает время настройки, частоту смены инструмента и стоимость проверки. Распространенной ошибкой является указание ±0,001 дюйма для всех размеров детали, когда только одна или две функции требуют такой точности.
Например, расположение монтажного отверстия, совпадающего с другой деталью, может потребовать жесткого позиционного допуска. Общая длина той же детали, которая не является функциональной, может использовать блок общего допуска.

Используйте GD&T для функциональных требований
Геометрическое определение размеров и допусков (GD&T) обеспечивает более точный способ определения допустимых отклонений формы, ориентации и местоположения. Вместо того, чтобы полагаться исключительно на линейные допуски, GD&T позволяет инженеру определить зону допуска для элемента.
Например, обозначение плоскостности 0,05 мм на уплотняемой поверхности четко указывает на это требование. Допуск положения в 0,1 мм от базовой точки для расположения отверстий под болты гарантирует, что отверстия будут совмещены с сопрягаемыми деталями.
GD&T особенно полезен для деталей, требующих сборки или имеющих несколько важных функций. Это уменьшает двусмысленность и помогает машинисту понять, какие функции действительно важны.
Включение критических измерений в таблицу
Для деталей со многими критическими характеристиками более эффективна таблица критических размеров с конкретными допусками, чем разбрасывание выносок по чертежу. Машинист может быстро определить, какие функции требуют особого внимания, а инспектор может их эффективно проверить.
Этот метод также снижает риск того, что какой-либо размер будет упущен из виду во время программирования или настройки.
Стоимость жестких допусков при обработке на станках с ЧПУ
Существует прямая связь между более жесткими допусками и более высокими производственными затратами. Понимание этой взаимосвязи помогает покупателям и инженерам принимать обоснованные решения.
Увеличенное время настройки и проверки
Чтобы удерживать ±0,001 дюйма, оператору может потребоваться более тщательно указать заготовку, использовать специальное приспособление для крепления заготовки и исследовать деталь во время обработки. После механической обработки деталь необходимо проверить с помощью КИМ или прецизионных измерительных приборов, что увеличивает время.
Для партии из 500 деталей дополнительные две минуты проверки каждой детали увеличивают время проверки почти на 17 часов.
Более частая смена инструмента
Инструмент, который может разрезать 200 деталей с допуском ±0,005 дюйма, возможно, потребуется заменить после 80 деталей, чтобы поддерживать точность ±0,001 дюйма. Стоимость инструмента и время простоя при смене инструмента выше.
Более высокий риск утилизации
Детали с жесткими допусками с большей вероятностью выйдут за пределы допуска, если наладка смещается, инструмент изнашивается или материал испытывает внутренние напряжения. Риск списания детали, которая уже потребовала машинного времени и материала, выше. Этот риск отражается на цене.
Снижение гибкости процесса
Если деталь требует жесткого допуска и должна быть обработана за один установ, фиксация становится более сложной. Возможно, потребуется, чтобы приспособления удерживали деталь с нескольких сторон, или для детали может потребоваться станок с 4-й или 5-й осью, чтобы избежать нескольких установок.
Это ограничивает количество машин, на которых можно обрабатывать деталь, потенциально увеличивая время выполнения заказа и производительность станка.
Когда указывать жесткие допуски
Жесткие допуски следует сохранять для элементов, которые напрямую влияют на функционирование, посадку или сборку. Примеры включают в себя:
- Диаметры отверстий подшипников должны соответствовать размеру подшипника.
- Диаметры вала, подходящие для подшипника или втулки.
- Поиск отверстий для штифтов, совпадающих с другим компонентом.
- Уплотнительные поверхности, требующие ровности или параллельности.
- Резьба, которая должна зацепляться с сопрягаемой деталью на заданную глубину.
Все остальные размеры обычно могут быть изготовлены с соблюдением стандартных допусков, не влияя на характеристики детали.
Как сообщить поставщику о требованиях к допускам
Четкий рисунок — лучший способ сообщить о требованиях к допускам. При запросе Стоимость обработки на станке с ЧПУ При оценке приложите PDF-файл чертежа с четким блоком допусков и выделенными критическими размерами.
Если на детали есть обозначения GD&T, убедитесь, что у поставщика есть программное обеспечение и оборудование для их интерпретации и проверки. Не все цеха оснащены оборудованием для проверки сложных требований GD&T.
Если чертеж доступен в виде 3D-модели, для программирования предпочтительнее использовать файл STEP или IGES. 2D-чертеж по-прежнему должен сопровождать модель, чтобы указать допуски, качество поверхности и другие характеристики.
Для деталей с очень жесткими допусками попросите поставщика просмотреть чертеж, прежде чем предлагать цену. А Обзор DFM (Проектирование для технологичности) может определить функции, которые излишне сложны, и предложить альтернативы, которые снижают стоимость без ущерба для функциональности.
Практическая таблица допусков при обработке с ЧПУ
В следующей таблице приведены общие сведения о типичных достижимых допусках при стандартном фрезеровании и токарной обработке с ЧПУ. Это практические ценности для большинства мастерских. Всегда уточняйте возможности непосредственно у поставщика для конкретной геометрии и материала вашей детали.
| Тип функции | Типичный допуск (дюймы) | Типичный допуск (мм) | Примечания |
|---|---|---|---|
| Линейный размер (длина, ширина, высота) | ±0.005 | ±0.125 | Стандартно, без особых усилий |
| Диаметр отверстия | ±0.001 | ±0.025 | Требуется тонкое растачивание или развертывание. |
| Расположение отверстия | ±0.003 | ±0.075 | Позиционный допуск |
| Диаметр шага резьбы | ±0.002 | ±0.050 | Зависит от класса потока |
| Плоскостность (опорная поверхность) | 0.002 | 0.050 | Длина более 100 мм |
| Концентричность (точеная деталь) | 0,002 МДП | 0,050 МДП | Требует одиночной настройки |
| Чистота поверхности (Ra) | 3,2 мкм | 3,2 мкм | Стандартная обработка |
Эти значения приведены в качестве общей инженерной справки. Фактически достижимый допуск зависит от геометрии детали, материала и конкретного используемого процесса обработки.
Например, точёный вал диаметром 25 мм обычно выдерживает ±0,025 мм за одну установку. То же отверстие, обработанное на фрезерованной детали длинной концевой фрезой, будет сложнее обеспечить одинаковый допуск.
Методы контроля элементов с допусками
Проверка жестких допусков требует соответствующего контрольного оборудования. Для большинства деталей, обработанных на станках с ЧПУ, распространены следующие методы::
- Штангенциркули и микрометры: Подходит для ±0,002 дюйма/±0,05 мм и выше.
- КИМ (координатно-измерительная машина): Требуется для ±0,001 дюйма/±0,025 мм и для функций GD&T.
- Манометрические штифты и калибры-пробки: Используется для определения диаметров отверстий и резьбы.
- Тестер шероховатости поверхности: Требуется, когда вызывается конкретное значение Ra.

Если допуск имеет решающее значение, на чертеже следует указать как требование, так и метод контроля, если это необходимо. Например, ±0,0005 дюйма диаметра отверстия невозможно проверить с помощью стандартного штангенциркуля. Поставщик должен иметь подходящий манометр или КИМ.
Общие вопросы о допусках обработки на станках с ЧПУ
Каков стандартный допуск для обработки на станках с ЧПУ?
Стандартные линейные допуски для большинства мастерских обычно составляют ±0,005 дюйма (±0,125 мм). Многие детали могут быть изготовлены с точностью до ±0,002 дюйма без значительных дополнительных затрат.
Может ли обработка на станке с ЧПУ выдержать ±0,001 дюйма?
Да, но для этого требуется стабильная машина, тщательная настройка, острые инструменты и часто контроль температуры. Это также увеличивает риск брака и увеличивает стоимость.
Каждому ли измерению нужен допуск?
Да, но для большинства размеров следует использовать общий блок допусков. Только функционально важные размеры нуждаются в отдельных выносках.
Как геометрия детали влияет на допуск?
Детали, требующие большого радиуса действия инструмента, глубоких карманов или тонких стенок, труднее обеспечить с жесткими допусками. Инструмент будет сильнее отклоняться, и деталь может деформироваться.
В чем разница между односторонней и двусторонней толерантностью?
Двусторонний допуск допускает отклонения в обоих направлениях от номинального значения (например, 25,00 ± 0,05 мм). Односторонний допуск допускает изменение только в одном направлении (например, 25,00 +0,05/-0,00 мм).
Резюме для покупателей и инженеров
Выбор правильного допуска при обработке на станке с ЧПУ — это баланс между функциональностью и стоимостью. Несколько ключевых моментов, которые следует запомнить:
- Используйте общий блок допусков для большинства размеров.
- Применяйте жесткие допуски только к функциям, которые функционально критичны.
- Поймите факторы, влияющие на допуск, такие как радиус действия инструмента и материал.
- Четко общайтесь со своим поставщиком с помощью хорошо подготовленного чертежа.
- Прежде чем предлагать цену, позвольте поставщику просмотреть чертеж DFM.
Хорошо переносимая часть — это не та часть, которая имеет самые узкие цифры. Это тот, в котором все допуски оправданы функцией, а все ненужные десятичные знаки удалены.