
لماذا تتطلب تجهيزات الأنابيب المصنوعة من الفولاذ المقاوم للصدأ تصنيعًا متخصصًا باستخدام الحاسب الآلي
تعتبر تجهيزات الأنابيب المصنوعة من الفولاذ المقاوم للصدأ مكونات أساسية في أنظمة معالجة السوائل، بدءًا من الخطوط الهيدروليكية وأجهزة التحكم الهوائية وحتى معالجة المياه والمعالجة الكيميائية. على عكس الفولاذ الكربوني أو الألومنيوم، يمثل الفولاذ المقاوم للصدأ تحديات فريدة في التصنيع نظرًا لمعدل تصلب العمل العالي، والتوصيل الحراري المنخفض، والميل إلى تكوين حافة مدمجة. لن يؤدي برنامج CNC القياسي للأغراض العامة الذي تم تطويره للألمنيوم إلى نتائج مقبولة على تركيبات الفولاذ المقاوم للصدأ. تتطلب المادة سرعات قطع أبطأ، وصلابة أعلى، وهندسة مناسبة للأداة، وتوصيل فعال لسائل التبريد. بالنسبة لمحترفي المشتريات ومهندسي التصميم، يعد فهم كيفية تأثير هذه العوامل على جدوى التصنيع والمهلة الزمنية والتكلفة أمرًا بالغ الأهمية عند تحديد تجهيزات الأنابيب المخصصة.
يغطي هذا الدليل الجوانب العملية للطحن باستخدام الحاسب الآلي وتحويل تجهيزات الأنابيب المصنوعة من الفولاذ المقاوم للصدأ - بدءًا من اختيار درجة المواد واستراتيجيات مسار الأدوات وحتى التفاوتات وتشطيب السطح واعتبارات الإنتاج الحجمي. إنه مخصص للمهندسين الذين يصممون التركيبات وللمشترين الذين يقومون بتقييم موردي الآلات CNC لمشاريع تركيب الأنابيب.
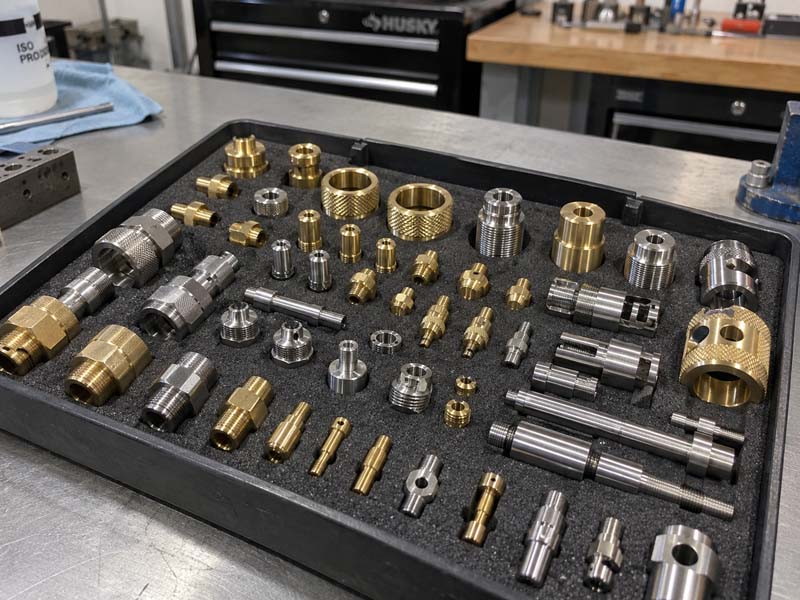
درجات الفولاذ المقاوم للصدأ الشائعة لتجهيزات الأنابيب وقابليتها للتصنيع
الفولاذ الأوستنيتي المقاوم للصدأ (304، 316، 316 لتر)
أكبر مجموعة من الفولاذ المقاوم للصدأ المستخدم في تجهيزات الأنابيب هي عائلة الأوستنيتي، وخاصة الدرجات 304 و316/316L. يشير التصنيف "L" إلى محتوى منخفض الكربون، مما يقلل من خطر التحسس أثناء اللحام ويحسن مقاومة التآكل في البيئات العدوانية. من منظور التصنيع، يتمتع الفولاذ المقاوم للصدأ الأوستنيتي بمرونة عالية ويتصلب بسرعة. تجعل طبقة تصلب العمل كل قطع لاحق أكثر صعوبة، لذلك يجب أن يخترق القطع الأول أسفل سطح العمل السابق المتصلب. تعد الأدوات الحادة ذات الزوايا الإيجابية ومشاركة التغذية المستمرة أمرًا ضروريًا. تتراوح سرعات القطع النموذجية لـ 304/316 في مراكز الخراطة CNC من 80 إلى 120 م/دقيقة باستخدام إدخالات الكربيد، بينما تتراوح سرعات الطحن حوالي 50 إلى 100 م/دقيقة اعتمادًا على قطر الأداة.
الفولاذ المقاوم للصدأ المارتنسيتي (410، 416)
تتميز درجات المارتنسيت بأنها مغناطيسية ويمكن معالجتها بالحرارة حتى تصل إلى صلابة عالية. وهي أقل شيوعًا بالنسبة لتركيبات الأنابيب القياسية ولكنها تظهر في التطبيقات التي تتطلب مقاومة التآكل أو قوة أعلى في درجات الحرارة المعتدلة. يحتوي الصف 416 على كبريت مضاف لتحسين قابلية التصنيع، مما يجعله واحدًا من أسهل أنواع الفولاذ المقاوم للصدأ في القطع. ومع ذلك، فإن مقاومتها للتآكل أقل من 304 أو 316. إن قابلية التصنيع لـ 416 قابلة للمقارنة بالنحاس الميكانيكي الحر في بعض النواحي، مع سرعات قطع تصل إلى 180 م/دقيقة.
الفولاذ المقاوم للصدأ الحديدي (430)
توفر درجات الحديد مقاومة معتدلة للتآكل وهي مغناطيسية. إنها أقل صلابة من الفولاذ الأوستنيتي ولكنها لا تزال تتطلب أدوات حادة وتبريدًا مناسبًا. غالبًا ما يستخدم الصف 430 في تجهيزات وأجهزة عوادم السيارات. تعد قابلية التصنيع أفضل قليلاً من 304، لكن التحكم في الرقاقة قد يكون أكثر صعوبة بسبب الرقائق الأطول والخيطية.
دوبلكس الفولاذ المقاوم للصدأ (2205، 2507)
تجمع درجات الدوبلكس بين القوة العالية والمقاومة الممتازة للتآكل، مما يجعلها مشهورة في تركيبات النفط والغاز والكيماويات والبحرية البحرية. يتمتع الفولاذ المقاوم للصدأ المزدوج بقوة شد أعلى واستطالة أقل مقارنةً بالأوستنيت، مما ينتج عنه قوى قطع أعلى وتآكل للأدوات. كما أنها تعمل بشكل كبير. تتطلب معالجة الطباعة على الوجهين إعدادات صلبة، وإدراج مشعل سلبي مع قواطع للرقائق، وسرعات قطع منخفضة - عادةً من 60 إلى 90 م/دقيقة للتدوير.
اختيار الدرجة المناسبة
كقاعدة عامة، يوفر 316L أفضل مزيج من مقاومة التآكل وإمكانية التشغيل الآلي لتجهيزات الأنابيب المخصصة. إذا كانت تكلفة التصنيع هي الاهتمام الرئيسي والتطبيق لا يتطلب مقاومة عالية للتآكل، فإن 304 أو حتى 416 يمكن أن يقلل وقت الدورة. بالنسبة لظروف الخدمة القاسية، قد تكون درجات الطباعة المزدوجة أو الأوستنيتي الفائقة ضرورية، ولكن توقع زيادة وقت المعالجة واستهلاك الأداة. تأكد دائمًا من مواصفات المواد مع بيئة المستخدم النهائي.
عمليات التصنيع الرئيسية لتركيبات الأنابيب المصنوعة من الفولاذ المقاوم للصدأ
الخراطة باستخدام الحاسب الآلي (OD وID)
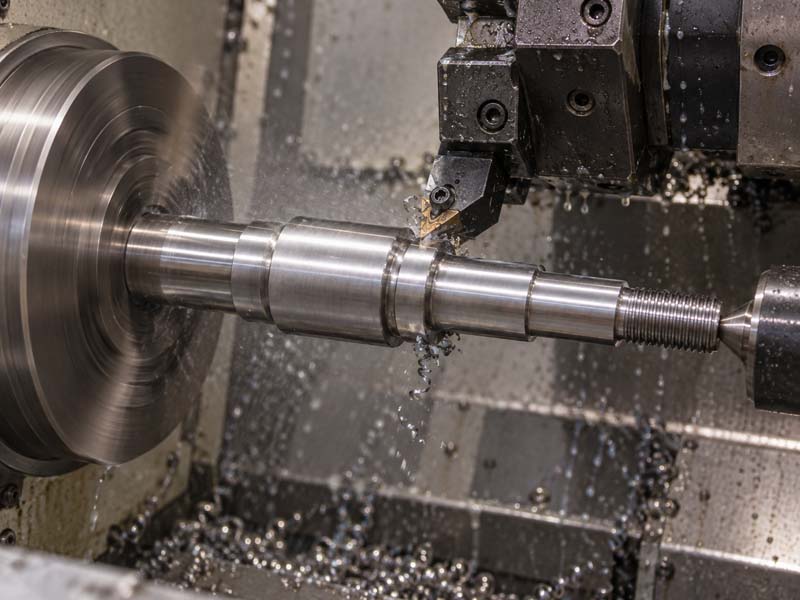
تبدأ معظم تجهيزات الأنابيب كمخزون أو مطروقات ويتم تشغيلها أولاً على مخرطة CNC. يتم إنشاء المظهر الجانبي الخارجي، والخيوط، والحواف، والتجويف الداخلي من خلال عمليات الدوران، والتجويف، واللولبة، والفراق. بالنسبة للفولاذ المقاوم للصدأ، يوصى باستخدام آلة عالية الصلابة ذات مغزل قوي (يفضل 15 حصانًا أو أكثر). يساعد استخدام سائل التبريد عالي الضغط (70-100 بار) على كسر الرقائق وإخلاء الحرارة من منطقة القطع. يتم إجراء اللولبة على تجهيزات الأنابيب المصنوعة من الفولاذ المقاوم للصدأ بشكل شائع باستخدام أدوات اللولبة ذات النقطة الواحدة لخيوط NPT أو BSP، أو باستخدام طحن الخيط لأقطار أكبر. عند الدوران، يعد الحفاظ على حمل ثابت للرقاقة وتجنب علامات المكوث أمرًا بالغ الأهمية. يمكن أن يتسبب السكن في تصلب العمل وإنشاء نقطة صلبة تكسر الإدخال عند إعادة الدخول.
الطحن باستخدام الحاسب الآلي للميزات المعقدة
غالبًا ما تحتاج تجهيزات الأنابيب إلى مسطحات أو فتحات أو مسطحات ربط سداسية أو مجاري مفاتيح أو فتحات منافذ. تتطلب هذه الميزات الطحن باستخدام الحاسب الآلي، عادةً على آلة ذات 3 أو 4 محاور. عند طحن الفولاذ المقاوم للصدأ، يفضل استخدام الطحن المتسلق لتقليل تصلب العمل وتحسين تشطيب السطح. يجب أن تكون الأدوات من الكربيد الصلب مع طلاءات TiAlN أو AlTiN. بالنسبة للفتحات العميقة أو الجدران الرفيعة، يعد تمرير التشطيب المتزايد وتوجيه سائل التبريد المناسب أمرًا ضروريًا. عند تصنيع الأشكال السداسية على أطراف التركيب، يمكن لإعداد واحد باستخدام أداة حية على ماكينة CNC سويسرية أو آلة دوران مطحنة إنتاج الجزء بأكمله في عملية واحدة.
تصنيع الثقب والمملة
تتطلب العديد من تجهيزات الأنابيب ثقوبًا أو فتحات مدببة أو ثقوبًا مدببة. يتطلب حفر الفولاذ المقاوم للصدأ إعدادًا صارمًا ومثقابًا يتم تغذيته بالمبرد لمنع تصلب العمل. نادرًا ما يتم استخدام المثاقب الفولاذية عالية السرعة اليوم؛ بدلاً من ذلك، تعتبر المثاقب المصنوعة من الكربيد الصلب أو ذات الأطراف القابلة للتبديل مع سائل التبريد الداخلي قياسية. بالنسبة للتجويف عالي الدقة (على سبيل المثال، حيث يتم إغلاق الحلقات على شكل O)، تعتبر قضبان التجويف المزودة بإدخالات كربيد مغلفة وممر نهائي يبلغ 0.1-0.3 مم نموذجيًا. يمكن تحقيق التفاوتات التي تبلغ ± 0.025 مم على أقطار التجويف من خلال التحكم الدقيق في العملية.
اعتبارات العمل والإعداد
غالبًا ما تكون تجهيزات الأنابيب المصنوعة من الفولاذ المقاوم للصدأ عبارة عن أجزاء صغيرة إلى متوسطة الحجم (من 1/8 بوصة حجم الأنبوب الاسمي حتى 2 بوصة أو 3 بوصة). يجب أن توفر عملية التثبيت قوة تثبيت عالية دون الإضرار بالسطح. تعد خراطيش قياسية ثلاثية الفك مع فكوك ناعمة أو خراطيش كوليت شائعة بالنسبة للأجزاء المحولة. بالنسبة للملفات السداسية أو المربعة، قد تكون هناك حاجة إلى أطواق مُشكَّلة خصيصًا أو تركيبات مخصصة. نظرًا لقوى القطع العالية المتولدة أثناء تصنيع الفولاذ المقاوم للصدأ، يعد التثبيت القوي أمرًا بالغ الأهمية. أي اهتزاز أو سيؤدي الانزلاق بسرعة إلى ظهور علامات ثرثرة أو أبعاد كبيرة الحجم أو كسر الأدوات.
بالنسبة لعمليات الطحن الثانوية، غالبًا ما يتم استخدام ملزمة أو وحدة تثبيت معيارية مع دبابيس تحديد الموقع. عندما تكون التفاوتات المسموح بها ضيقة، ينبغي استخدام نظام نقل المسند. على سبيل المثال، يتم الانتهاء من الخراطة أولاً، ثم يتم نقل الجزء إلى أداة الطحن التي تشير إلى التجويف أو الوجه المقلوب. يؤثر عدد الإعدادات بشكل مباشر على تركيز الجزء وتراكم التسامح. يُعد أسلوب الإعداد الفردي على آلة متعددة المهام (على سبيل المثال، مخرطة مطحنة أو مخرطة المحور B) مثاليًا للتركيبات المعقدة.
التفاوتات وفحص الأبعاد للتركيبات المصنوعة من الفولاذ المقاوم للصدأ
تحتوي تجهيزات الأنابيب عادةً على أبعاد وظيفية وخيطية تتطلب تحكمًا محكمًا. تشمل التفاوتات الشائعة للتجهيزات المخصصة المصنوعة من الفولاذ المقاوم للصدأ:
- أقطار التجويف أو الممر: ±0.05 مم (نموذجي)، ±0.025 مم (الدقة)
- قطر خطوة الخيط: وفقًا لمعايير NPT/BSP (على سبيل المثال، 1/2 بوصة NPT لكل ASME B1.20.1)
- العرض السداسي عبر الشقق: ±0.1 مم
- تركيز الخيوط في التجويف: 0.05 مم TIR
- خشونة السطح: 3.2 ميكرومتر Ra (عام)، 1.6 ميكرومتر Ra (أسطح مانعة للتسرب)
غالبًا ما يتضمن فحص التركيبات المصنوعة من الفولاذ المقاوم للصدأ مقاييس خيطية للتحرك/عدم الحركة، وأجهزة عرض جانبية لشكل الخيط، وCMM للتفاوتات الهندسية، واختبارات خشونة السطح. بالنسبة لتطبيقات الضغط العالي، قد يتم تحديد الاختبار الهيدروستاتيكي أو اختبار تسرب الهيليوم. عند مراجعة الرسم الخاص بتركيبات الفولاذ المقاوم للصدأ، انتبه بشكل خاص لمواصفات الخيوط (NPT، BSPT، BSPP، وما إلى ذلك)، ومعدل الضغط، وأي شهادات مواد مطلوبة (على سبيل المثال، EN 10204 3.1).
التشطيب السطحي وعلاجات ما بعد التصنيع
قد تتطلب تركيبات الفولاذ المقاوم للصدأ تشطيبات سطحية محددة لمقاومة التآكل أو لأسباب جمالية. تشمل عمليات ما بعد التصنيع الشائعة:
- التخميل: يزيل الحديد الحر والملوثات الأخرى من السطح، ويستعيد طبقة أكسيد الكروم الطبيعية. هذا هو المعيار للتركيبات الأوستنيتي والحديدي المستخدمة في التطبيقات الغذائية أو الصيدلانية أو الطبية.
- التلميع الكهربائي: ينتج سطحًا أملسًا ومشرقًا مع مقاومة محسنة للتآكل. وغالبا ما يتم تحديده للتركيبات الصحية.
- تلميع ميكانيكي: يستخدم للمظهر التجميلي على الأجزاء الظاهرة. يمكن القيام بذلك يدويًا أو باستخدام مواد كاشطة، ولكن يجب توخي الحذر حتى لا ترتفع درجة حرارة السطح.
- التفجير بالرصاص: ينتج لمسة نهائية غير لامعة موحدة ويمكنه إزالة عيوب السطح البسيطة. ومع ذلك، فإنه قد يقلل من مقاومة التآكل إذا لم يتبعه التخميل.
- لا يوجد تشطيب (كما هو آلي): يتم استخدام العديد من التركيبات الصناعية في حالة التصنيع، بشرط أن تتوافق خشونة السطح مع متطلبات الرسم.
عند طلب معالجات الأسطح، تأكد من أن عملية التشطيب لا تؤثر على الأبعاد الحرجة. يؤدي التخميل والتلميع الكهربائي إلى إزالة كمية صغيرة من المواد (عادةً 0.0002–0.0005 مم)، مما قد يؤثر على التجاويف الضيقة. في كثير من الأحيان يتم تنفيذ التشطيب بعد المعالجة النهائية، مع فحص الأبعاد بعد المعالجة.
كيف يؤثر تصميم الجزء على تكلفة تصنيع تركيبات الفولاذ المقاوم للصدأ
العديد من ميزات التصميم لها تأثير مباشر على وقت التصنيع وتكلفة الأدوات الخاصة بتركيبات الأنابيب المصنوعة من الفولاذ المقاوم للصدأ:
- نوع الخيط وطوله : تتطلب خيوط NPT استدقاقًا، والذي يمكن تشكيله على مخرطة بدوران مستقيم أو مستدق. تزيد الخيوط الأطول من وقت القطع وقد تتطلب تمريرات متعددة. يعتبر طحن الخيط أبطأ من طحن النقطة الواحدة ولكنه ضروري لبعض الأشكال الهندسية.
- أقسام جدار رقيقة: الموصلية الحرارية المنخفضة للفولاذ المقاوم للصدأ تعني أن الحرارة تتراكم بسرعة في الجدران الرقيقة، مما يتسبب في التوسع والثرثرة المحتملة. يجب تجنب سمك الجدار الذي يقل عن 1.5 مم إلا في حالة الضرورة القصوى، أو ينبغي النظر في مواد بديلة مثل 416 (التصنيع الحر).
- الميزات الداخلية المعقدة: تعمل المنافذ المثقوبة بشكل متقاطع أو التجاويف المتقاطعة أو الأخاديد الداخلية على زيادة عدد الإعدادات والأدوات الخاصة. تضيف كل عملية إضافية وقت البرمجة والإعداد والفحص.
- التحمل الصارم على الأبعاد غير الحرجة: يؤدي التسامح الزائد (على سبيل المثال، استدعاء ±0.01 مم على وجه سداسي عشري يحتاج فقط إلى تركيب مفتاح ربط) إلى زيادة التكلفة دون فائدة وظيفية. قم بتركيز التفاوتات الضيقة على أسطح الغلق وأقطار درجة الخيط.
- كمية: غالبًا ما يتطلب الحجم المنخفض (1-50 قطعة) برمجة يدوية وتركيبات بسيطة وأدوات قياسية. الحجم المتوسط (100-1000 قطعة) يسمح باستهلاك أدوات وتركيبات الكربيد المخصصة. الحجم الكبير (> 1000 قطعة) يمكن أن يبرر تصميم العمليات المخصصة والأتمتة.
ما الذي يجب تضمينه في طلب عرض الأسعار لتركيبات الأنابيب المصنوعة من الفولاذ المقاوم للصدأ
للحصول على عرض أسعار دقيق لتجهيزات الأنابيب الفولاذية المقاومة للصدأ المخصصة المُشكَّلة باستخدام الحاسب الآلي، قم بتوفير المعلومات التالية:
- أكمل الرسم ثنائي الأبعاد بجميع الأبعاد والتفاوتات ومواصفات الخيط (بما في ذلك GD&T إذا كان ذلك ضروريًا).
- نموذج CAD ثلاثي الأبعاد (STEP أو IGES) للهندسة المعقدة.
- درجة المواد (على سبيل المثال، 316L، 304، 2205) وأي شهادة مواد مطلوبة (على سبيل المثال، ASTM A276، ASTM A479).
- الكمية والاستخدام السنوي المتوقع.
- متطلبات تشطيب السطح (قيمة Ra، التخميل، التلميع الكهربائي، إلخ).
- متطلبات الفحص: تقرير CMM، مقياس الخيط، اختبار الصلابة، اختبار الضغط؟
- أي تغليف خاص أو وضع العلامات.
- المدة الزمنية المفضلة للتسليم.
ستقوم إحدى الشركات المصنعة للآلات CNC ذات السمعة الطيبة بمراجعة الرسم الخاص بك وتقديم تعليقات سوق دبي المالي. على سبيل المثال، قد يقترحون تعديل قطع تخفيف الخيط لتحسين عمر الأداة، أو تغيير زاوية داخلية حادة إلى نصف قطر لتجنب مطحنة نهائية خاصة. يمكن أن توفر هذه التعليقات ما بين 15 إلى 30% من تكلفة المعالجة دون التضحية بالوظيفة.
اختيار مورد لتجهيزات أنابيب الفولاذ المقاوم للصدأ
لا تتمتع جميع ورش الآلات بالخبرة نفسها في التعامل مع الفولاذ المقاوم للصدأ. عند تقييم الموردين لمشاريع تركيب الأنابيب المخصصة، ضع في اعتبارك ما يلي:
- خبرة في المواد الأوستنيتي والدوبلكس: اطلب أمثلة على التركيبات المماثلة التي قاموا بإنتاجها، وما هي التحديات التي واجهوها.
- قدرة الآلة : هل لديهم مخارط CNC مع مبرد عالي الضغط؟ الأدوات الحية؟ القدرة على الشرائح المتعددة؟ يمكن لآلة الدوران أن تقلل من إعدادات الميزات السداسية والفتحة والفتحة المتقاطعة.
- معدات التفتيش في المنزل : CMM، ومقاييس الخيوط، ومقياس الملف الشخصي، وما إلى ذلك. وهذا يضمن تحولًا أسرع واتصالًا أفضل.
- مصادر المواد: هل يمكنهم الحصول على مخزون أو مطروقات معتمدة من الفولاذ المقاوم للصدأ؟ هل لديهم علاقات مع موردي المواد التي يمكن تتبعها؟
- نظام الجودة : ISO 9001 هو المعيار الخاص بالتصنيع الدقيق؛ قد تكون هناك حاجة إلى AS9100 لتطبيقات الفضاء الجوي.
- تواصل: يجب أن يكون المورد على استعداد لمناقشة التفاوتات المسموح بها والأدوات وتخفيضات التكلفة المحتملة. يعد أسلوب "الصندوق الأسود" حيث يقتبسون الرسم الخاص بك دون أسئلة بمثابة علامة حمراء.
سيساعدك شريك التصنيع ذو الخبرة على تجنب الأخطاء الشائعة مثل اختيار تسامح محكم جدًا للخيط لا يمكن تحقيقه بشكل موثوق، أو تحديد تشطيب السطح الذي يتطلب عملية ثانوية باهظة الثمن عندما يكون التشطيب الميكانيكي كافيًا. من خلال فهم سلوك المواد وعملية التصنيع، يمكنك تصميم أجزاء أفضل واتخاذ قرارات شراء أكثر استنارة.
لمزيد من المعلومات حول كيفية تعاملنا مع مشاريع تركيب الأنابيب الفولاذية المقاومة للصدأ، راجع صفحة خدمات التصنيع باستخدام الحاسب الآلي لدينا أو تقديم طلب عرض الأسعار مع الرسم الخاص بك.