
Warum Rohrverbindungsstücke aus Edelstahl eine spezielle CNC-Bearbeitung erfordern
Rohrverschraubungen aus Edelstahl sind wesentliche Komponenten in Flüssigkeitshandhabungssystemen, von Hydraulikleitungen und pneumatischen Steuerungen bis hin zur Wasseraufbereitung und chemischen Verarbeitung. Im Gegensatz zu Kohlenstoffstahl oder Aluminium stellt Edelstahl aufgrund seiner hohen Kaltverfestigungsrate, seiner geringen Wärmeleitfähigkeit und seiner Neigung zur Bildung von Aufbauschneiden besondere Herausforderungen bei der Bearbeitbarkeit dar. Ein für Aluminium entwickeltes Standard-Allzweck-CNC-Programm liefert bei einer Edelstahlarmatur keine akzeptablen Ergebnisse. Das Material erfordert langsamere Schnittgeschwindigkeiten, höhere Steifigkeit, die richtige Werkzeuggeometrie und eine effektive Kühlmittelzufuhr. Für Beschaffungsfachleute und Konstrukteure ist es von entscheidender Bedeutung, zu verstehen, wie sich diese Faktoren auf die Durchführbarkeit der Bearbeitung, die Durchlaufzeit und die Kosten auswirken, wenn sie kundenspezifische Rohrverbindungsstücke spezifizieren.
Dieser Leitfaden behandelt die praktischen Aspekte des CNC-Fräsens und Drehens von Rohrverbindungsstücken aus rostfreiem Stahl – von der Auswahl der Materialqualität und Werkzeugwegstrategien bis hin zu Toleranzen, Oberflächenbeschaffenheit und Überlegungen zur Massenproduktion. Es richtet sich an Ingenieure, die Armaturen entwerfen, und an Käufer, die CNC-Bearbeitungslieferanten für Rohrverbindungsprojekte bewerten.
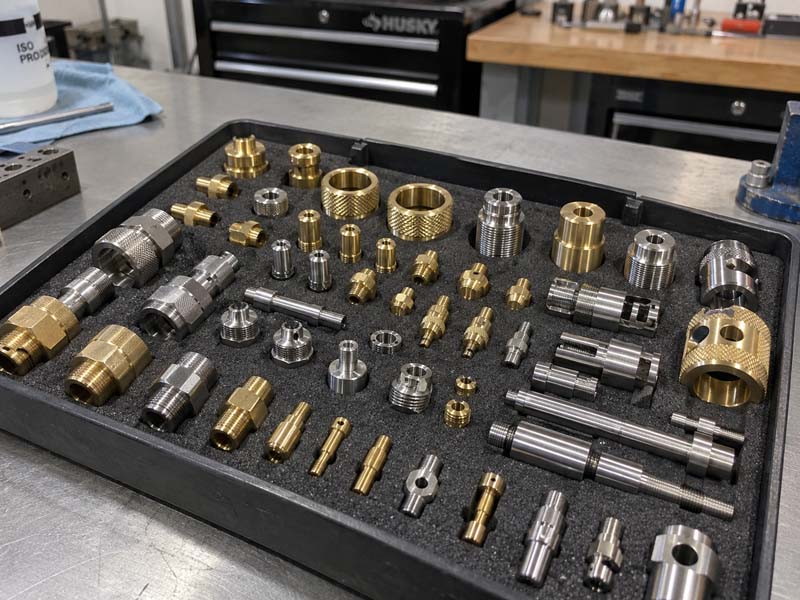
Gängige Edelstahlsorten für Rohrverbindungsstücke und ihre Bearbeitbarkeit
Austenitische Edelstähle (304, 316, 316L)
Die größte Gruppe von rostfreiem Stahl, der für Rohrverbindungsstücke verwendet wird, ist die austenitische Familie, insbesondere die Sorten 304 und 316/316L. Die Bezeichnung „L“ weist auf einen niedrigen Kohlenstoffgehalt hin, der das Risiko einer Sensibilisierung beim Schweißen verringert und die Korrosionsbeständigkeit in aggressiven Umgebungen verbessert. Aus der Sicht der Bearbeitung weisen austenitische Edelstähle eine hohe Duktilität auf und erhärten schnell. Die Kaltverfestigungsschicht erschwert jeden weiteren Schnitt, daher muss der erste Schnitt unter die zuvor kaltverfestigte Oberfläche eindringen. Scharfe Werkzeuge mit positiven Spanwinkeln und konstantem Vorschubeingriff sind unerlässlich. Typische Schnittgeschwindigkeiten für 304/316 auf CNC-Drehzentren liegen bei Verwendung von Hartmetalleinsätzen zwischen 80 und 120 m/min, während die Fräsgeschwindigkeiten je nach Werkzeugdurchmesser bei etwa 50 bis 100 m/min liegen.
Martensitische Edelstähle (410, 416)
Martensitische Sorten sind magnetisch und können auf eine hohe Härte wärmebehandelt werden. Sie kommen bei Standard-Rohrverbindungen weniger häufig vor, treten aber bei Anwendungen auf, die Verschleißfestigkeit oder höhere Festigkeit bei moderaten Temperaturen erfordern. Die Güteklasse 416 enthält zusätzlichen Schwefel, um die Bearbeitbarkeit zu verbessern, was ihn zu einem der am einfachsten zu schneidenden Edelstähle macht. Seine Korrosionsbeständigkeit ist jedoch geringer als bei 304 oder 316. Die Bearbeitbarkeit von 416 ist in mancher Hinsicht mit der von Automatenmessing vergleichbar, wobei Schnittgeschwindigkeiten von bis zu 180 m/min möglich sind.
Ferritische Edelstähle (430)
Ferritische Sorten bieten eine mäßige Korrosionsbeständigkeit und sind magnetisch. Sie erhärten weniger als austenitische Stähle, erfordern aber dennoch scharfe Werkzeuge und eine ausreichende Kühlung. Güteklasse 430 wird häufig in Abgasarmaturen und -geräten für Kraftfahrzeuge verwendet. Die Bearbeitbarkeit ist etwas besser als bei 304, die Spankontrolle kann jedoch aufgrund längerer, zäher Späne schwieriger sein.
Duplex-Edelstähle (2205, 2507)
Duplex-Typen vereinen hohe Festigkeit mit ausgezeichneter Korrosionsbeständigkeit und sind daher beliebt für Offshore-Öl- und Gas-, Chemie- und Schiffsarmaturen. Duplex-Edelstähle haben im Vergleich zu austenitischen Stählen eine höhere Zugfestigkeit und eine geringere Dehnung, was zu höheren Schnittkräften und Werkzeugverschleiß führt. Sie verfestigen sich auch erheblich. Die Duplexbearbeitung erfordert starre Aufbauten, negative Spanwinkeleinsätze mit Spanbrechern und reduzierte Schnittgeschwindigkeiten – typischerweise 60 bis 90 m/min beim Drehen.
Auswahl der richtigen Note
Im Allgemeinen bietet 316L die beste Kombination aus Korrosionsbeständigkeit und Bearbeitbarkeit für kundenspezifische Rohrverbindungsstücke. Wenn die Bearbeitungskosten im Vordergrund stehen und die Anwendung keine hohe Korrosionsbeständigkeit erfordert, kann 304 oder sogar 416 die Zykluszeit verkürzen. Für anspruchsvolle Einsatzbedingungen können Duplex- oder superaustenitische Sorten erforderlich sein, es ist jedoch mit einer längeren Bearbeitungszeit und einem höheren Werkzeugverbrauch zu rechnen. Bestätigen Sie die Materialspezifikation immer mit der Endbenutzerumgebung.
Wichtige Bearbeitungsprozesse für Rohrverbindungsstücke aus Edelstahl
CNC-Drehen (Außen- und Innendurchmesser)
Die meisten Rohrverbindungen bestehen zunächst aus Stangenmaterial oder Schmiedestücken und werden zunächst auf einer CNC-Drehmaschine gedreht. Das Außenprofil, die Gewinde, Fasen und Innenbohrungen werden durch Drehen, Bohren, Gewindeschneiden und Abstechen erzeugt. Für Edelstahl wird eine Maschine mit hoher Steifigkeit und einer leistungsstarken Spindel (vorzugsweise 15 PS oder mehr) empfohlen. Die Verwendung von Hochdruckkühlmittel (70–100 bar) trägt dazu bei, Späne zu brechen und Wärme aus der Schneidzone abzuleiten. Das Gewindeschneiden an Rohrverbindungen aus Edelstahl erfolgt üblicherweise mit Einpunkt-Gewindewerkzeugen für NPT- oder BSP-Gewinde oder mit Gewindefräsen für größere Durchmesser. Beim Drehen sind die Aufrechterhaltung einer konstanten Spanlast und die Vermeidung von Verweilspuren von entscheidender Bedeutung. Eine Verweilzeit kann zu einer Kaltverfestigung führen und eine harte Stelle erzeugen, die die Wendeschneidplatte beim Wiedereintritt bricht.
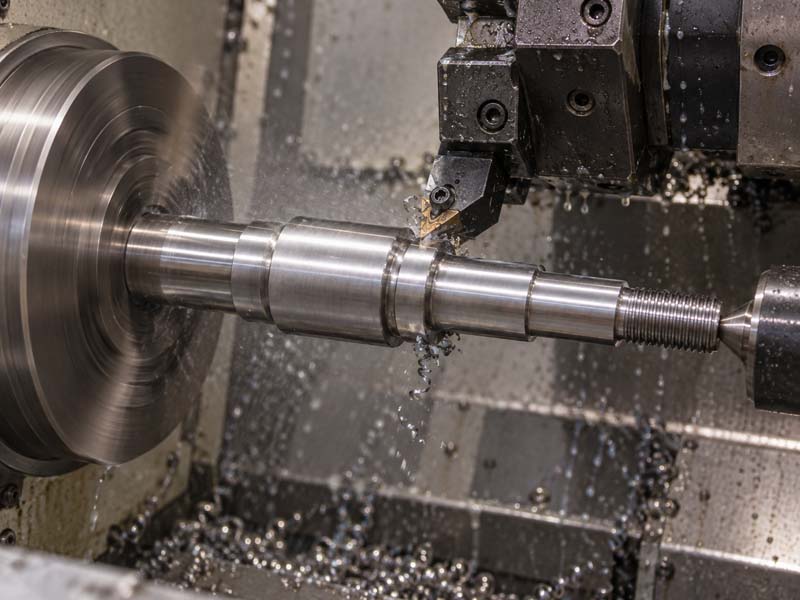
CNC-Fräsen für komplexe Merkmale
Rohrverschraubungen benötigen oft Abflachungen, Schlitze, Sechskantschlüsselflächen, Keilnuten oder Durchgangslöcher. Diese Funktionen erfordern CNC-Fräsen, normalerweise auf einer 3-Achsen- oder 4-Achsen-Maschine. Beim Fräsen von Edelstahl wird das Gleichlauffräsen bevorzugt, um die Kaltverfestigung zu reduzieren und die Oberflächengüte zu verbessern. Werkzeuge sollten aus Vollhartmetall mit TiAlN- oder AlTiN-Beschichtung bestehen. Bei tiefen Schlitzen oder dünnen Wänden sind schrittweise Schlichtdurchgänge und die richtige Kühlmittelrichtung unerlässlich. Bei der Bearbeitung von Sechskanten an Anschlussenden kann mit einer einzigen Aufspannung mit einem angetriebenen Werkzeug auf einer CNC-Swiss- oder Fräs-Drehmaschine das gesamte Teil in einem Arbeitsgang hergestellt werden.
Lochbearbeitung und Bohren
Viele Rohrverbindungen erfordern Durchgangslöcher, Senkungen oder konische Löcher. Das Bohren von rostfreiem Stahl erfordert einen stabilen Aufbau und einen Bohrer mit Kühlmittelzufuhr, um eine Kaltverfestigung zu verhindern. Schnellarbeitsstahlbohrer werden heute nur noch selten verwendet; Stattdessen sind Vollhartmetall- oder Wechselspitzenbohrer mit Innenkühlung Standard. Für hochpräzise Bohrungen (z. B. wo O-Ringe abdichten) sind Bohrstangen mit beschichteten Hartmetalleinsätzen und einem Schlichtdurchgang von 0,1–0,3 mm typisch. Bei sorgfältiger Prozesskontrolle sind Toleranzen von ±0,025 mm bei den Bohrungsdurchmessern erreichbar.
Überlegungen zur Werkstückhalterung und Einrichtung
Bei Rohrverbindungen aus Edelstahl handelt es sich häufig um kleine bis mittelgroße Teile (von 1/8 Zoll Rohrnenngröße bis zu 2 Zoll oder 3 Zoll). Die Werkstückspannung muss eine hohe Spannkraft bieten, ohne die Oberfläche zu beschädigen. Für Drehteile sind standardmäßige Dreibackenfutter mit weichen Backen oder Spannzangenfutter üblich. Für Sechskant- oder Vierkantprofile können speziell bearbeitete Spannzangen oder kundenspezifische Vorrichtungen erforderlich sein. Aufgrund der hohen Schnittkräfte, die bei der Edelstahlbearbeitung entstehen, ist eine robuste Vorrichtung von entscheidender Bedeutung. Vibrationen oder Rutschen führen schnell zu Rattern Markierungen, Übermaße oder Werkzeugbruch.
Für sekundäre Fräsvorgänge wird häufig ein Schraubstock oder eine modulare Vorrichtung mit Fixierstiften verwendet. Bei engen Toleranzen sollte ein Bezugssystem eingesetzt werden. Beispielsweise wird zuerst das Drehen abgeschlossen, dann wird das Teil auf eine Fräsvorrichtung übertragen, die sich auf die gedrehte Bohrung oder Fläche bezieht. Die Anzahl der Setups wirkt sich direkt auf die Konzentrizität des Teils und den Toleranzaufbau aus. Ein Einzelaufspannung-Ansatz auf einer Multitasking-Maschine (z. B. Dreh-Fräsmaschine oder B-Achsen-Drehmaschine) ist ideal für komplexe Beschläge.
Toleranzen und Maßprüfung für Edelstahlarmaturen
Rohrverbindungsstücke haben typischerweise sowohl Funktions- als auch Gewindeabmessungen, die eine strenge Kontrolle erfordern. Zu den üblichen Toleranzen für kundenspezifische Edelstahlbeschläge gehören::
- Bohrungs- oder Durchgangsdurchmesser: ±0,05 mm (typisch), ±0,025 mm (Präzision)
- Gewindesteigungsdurchmesser: gemäß NPT/BSP-Standards (z. B. 1/2 Zoll NPT gemäß ASME B1.20.1)
- Schlüsselweite des Sechskants: ±0,1 mm
- Konzentrizität der Gewinde zur Bohrung: 0,05 mm TIR
- Oberflächenrauheit: 3,2 µm Ra (allgemein), 1,6 µm Ra (Dichtflächen)
Bei der Inspektion von Edelstahl-Fittings werden häufig Gut/Schlecht-Gewindemessgeräte, Profilprojektoren für die Gewindeform, KMG für geometrische Toleranzen und Oberflächenrauheitsmessgeräte eingesetzt. Für Hochdruckanwendungen können hydrostatische Tests oder Helium-Lecktests vorgeschrieben werden. Achten Sie bei der Durchsicht einer Zeichnung für Edelstahlarmaturen besonders auf die Gewindespezifikation (NPT, BSPT, BSPP usw.), die Druckstufe und alle erforderlichen Materialzertifizierungen (z. B. EN 10204 3.1).
Oberflächenveredelung und Nachbearbeitung
Edelstahlbeschläge können aus Gründen der Korrosionsbeständigkeit oder aus ästhetischen Gründen eine spezielle Oberflächenbehandlung erfordern. Zu den gängigen Nachbearbeitungsprozessen gehören::
- Passivierung : Entfernt freies Eisen und andere Verunreinigungen von der Oberfläche und stellt die natürliche Chromoxidschicht wieder her. Dies ist der Standard für austenitische und ferritische Fittings, die in Lebensmittel-, Pharma- oder medizinischen Anwendungen verwendet werden.
- Elektropolieren : Erzeugt eine glatte, helle Oberfläche mit verbesserter Korrosionsbeständigkeit. Es wird häufig für Sanitärarmaturen angegeben.
- Mechanisches Polieren : Wird für das kosmetische Erscheinungsbild sichtbarer Teile verwendet. Kann von Hand oder mit Schleifmitteln durchgeführt werden, es muss jedoch darauf geachtet werden, dass die Oberfläche nicht überhitzt wird.
- Kugelstrahlen : Erzeugt ein gleichmäßig mattes Finish und kann kleinere Oberflächenfehler beseitigen. Es kann jedoch die Korrosionsbeständigkeit verringern, wenn keine Passivierung erfolgt.
- Kein Finish (wie bearbeitet) : Viele Industriearmaturen werden im bearbeiteten Zustand verwendet, sofern die Oberflächenrauheit den Zeichnungsanforderungen entspricht.
Stellen Sie bei der Bestellung von Oberflächenbehandlungen sicher, dass der Endbearbeitungsprozess keine Auswirkungen auf kritische Abmessungen hat. Durch Passivierung und Elektropolieren wird eine kleine Menge Material entfernt (typischerweise 0,0002–0,0005 mm), was sich auf enge Bohrungen auswirken kann. Oft erfolgt die Endbearbeitung nach der Endbearbeitung, gefolgt von einer Maßkontrolle nach der Bearbeitung.
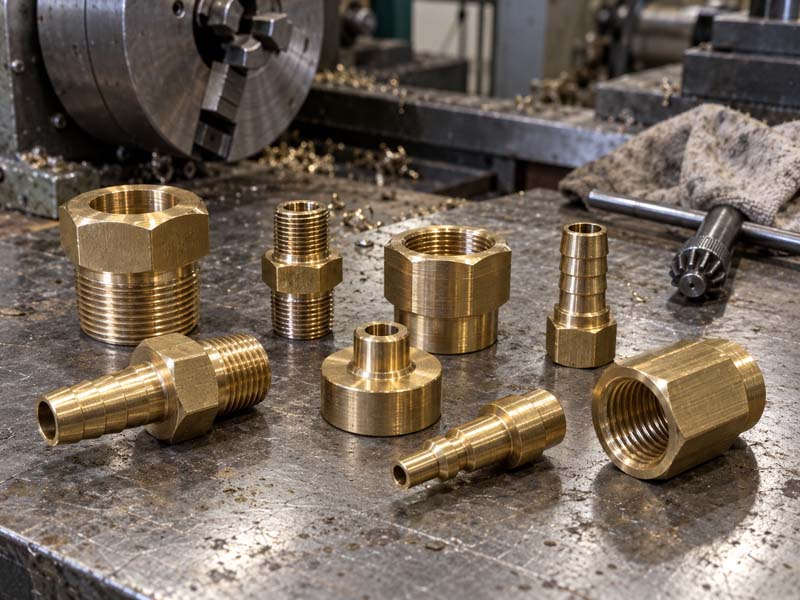
Wie sich das Teiledesign auf die Bearbeitungskosten für Edelstahlarmaturen auswirkt
Mehrere Konstruktionsmerkmale wirken sich direkt auf die Bearbeitungszeit und die Werkzeugkosten für Rohrverbindungsstücke aus Edelstahl aus:
- Gewindetyp und -länge : NPT-Gewinde erfordern einen Konus, der auf einer Drehmaschine mit geradem oder konischem Drehen bearbeitet werden kann. Längere Gewinde verlängern die Schneidzeit und erfordern möglicherweise mehrere Durchgänge. Das Gewindefräsen ist langsamer als das Einpunktgewindeschneiden, aber für bestimmte Geometrien notwendig.
- Dünne Wandabschnitte : Die geringere Wärmeleitfähigkeit von Edelstahl führt dazu, dass sich in dünnen Wänden schnell Wärme aufbaut, was zu Ausdehnungen und möglicherweise zu Vibrationen führt. Wandstärken unter 1,5 mm sollten vermieden werden, es sei denn, dies ist unbedingt erforderlich, oder es sollten alternative Materialien wie 416 (Freibearbeitung) in Betracht gezogen werden.
- Komplexe interne Funktionen : Quergebohrte Anschlüsse, sich kreuzende Bohrungen oder Innennuten erhöhen die Anzahl der Aufspannungen und Spezialwerkzeuge. Jeder zusätzliche Vorgang erhöht die Programmier-, Einrichtungs- und Inspektionszeit.
- Enge Toleranzen bei unkritischen Abmessungen : Übermäßige Toleranzen (z. B. die Angabe von ±0,01 mm auf einer Sechskantfläche, die nur für einen Schraubenschlüssel geeignet ist) erhöhen die Kosten ohne funktionelle Vorteile. Konzentrieren Sie sich auf enge Toleranzen bei Dichtflächen und Gewindesteigungsdurchmessern.
- Menge : Kleine Stückzahlen (1–50 Stück) erfordern häufig manuelle Programmierung, einfache Vorrichtungen und Standardwerkzeuge. Mittleres Volumen (100–1000 Stück) ermöglicht die Amortisation kundenspezifischer Hartmetallwerkzeuge und Vorrichtungen. Hohe Stückzahlen (>1000 Stück) können eine spezielle Prozessgestaltung und Automatisierung rechtfertigen.
Was in einer Ausschreibung für Rohrverbindungsstücke aus Edelstahl enthalten sein sollte
Um ein genaues Angebot für kundenspezifische CNC-gefräste Rohrverbindungsstücke aus Edelstahl zu erhalten, geben Sie die folgenden Informationen an:
- Vollständige 2D-Zeichnung mit allen Abmessungen, Toleranzen und Gewindespezifikationen (einschließlich GD&T, falls kritisch).
- 3D-CAD-Modell (STEP oder IGES) für komplexe Geometrie.
- Materialqualität (z. B. 316L, 304, 2205) und alle erforderlichen Materialzertifizierungen (z. B. ASTM A276, ASTM A479).
- Menge und voraussichtlicher Jahresverbrauch.
- Anforderungen an die Oberflächenbeschaffenheit (Ra-Wert, Passivierung, Elektropolieren usw.).
- Prüfanforderungen: KMG-Bericht, Gewindelehre, Härteprüfung, Druckprüfung?
- Jede spezielle Verpackung oder Kennzeichnung.
- Gewünschte Lieferzeit.
Ein renommierter CNC-Bearbeitungshersteller überprüft Ihre Zeichnung und gibt DFM-Feedback. Sie können beispielsweise vorschlagen, einen Gewindefreistich anzupassen, um die Standzeit des Werkzeugs zu verbessern, oder eine scharfe Innenecke in einen Radius umzuwandeln, um einen speziellen Schaftfräser zu vermeiden. Eine solche Rückmeldung kann 15–30 % der Bearbeitungskosten einsparen, ohne dass die Funktion darunter leidet.
Auswahl eines Lieferanten für Rohrverbindungsstücke aus Edelstahl
Nicht alle Maschinenwerkstätten haben gleichermaßen Erfahrung mit Edelstahl. Berücksichtigen Sie bei der Bewertung von Lieferanten für kundenspezifische Rohrverbindungsprojekte Folgendes:
- Erfahrung mit austenitischen und Duplexwerkstoffen : Fragen Sie nach Beispielen für ähnliche Armaturen, die sie hergestellt haben, und nach den Herausforderungen, denen sie begegnet sind.
- Maschinenfähigkeit : Gibt es CNC-Drehmaschinen mit Hochdruckkühlung? Live-Werkzeuge? Multi-Slide-Fähigkeit? Eine Fräs-Drehmaschine kann die Einrichtung von Sechskant-, Schlitz- und Kreuzlochfunktionen reduzieren.
- Eigene Inspektionsausrüstung : CMM, Gewindelehren, Profilometer usw. Dies sorgt für schnellere Abwicklung und bessere Kommunikation.
- Materialbeschaffung : Können sie zertifiziertes Stangenmaterial oder Schmiedeteile aus rostfreiem Stahl beziehen? Bestehen Beziehungen zu Lieferanten von rückverfolgbarem Material?
- Qualitätssystem : ISO 9001 ist der Standard für Präzisionsbearbeitung; AS9100 kann für Luft- und Raumfahrtanwendungen erforderlich sein.
- Kommunikation : Der Lieferant sollte bereit sein, Toleranzen, Werkzeuge und mögliche Kostensenkungen zu besprechen. Ein „Black-Box“-Ansatz, bei dem Ihre Zeichnung einfach ohne Fragen zitiert wird, ist ein Warnsignal.
Ein erfahrener Bearbeitungspartner hilft Ihnen dabei, häufige Fallstricke zu vermeiden, wie z. B. die Auswahl einer zu engen Gewindetoleranz, die nicht zuverlässig erreicht werden kann, oder die Festlegung einer Oberflächengüte, die einen teuren Nachbearbeitungsvorgang erfordert, wenn eine Bearbeitungsbearbeitung ausreichend wäre. Durch das Verständnis des Materialverhaltens und des Bearbeitungsprozesses können Sie bessere Teile entwerfen und fundiertere Beschaffungsentscheidungen treffen.
Weitere Informationen darüber, wie wir an Edelstahlrohrverbindungsprojekte herangehen, finden Sie unter Weitere Informationen finden Sie auf unserer Seite zu CNC-Bearbeitungsdienstleistungen oder eine Angebotsanfrage einreichen mit deiner Zeichnung.