
Por que os acessórios para tubos de aço inoxidável exigem usinagem CNC especializada
As conexões para tubos de aço inoxidável são componentes essenciais em sistemas de manuseio de fluidos, desde linhas hidráulicas e controles pneumáticos até tratamento de água e processamento químico. Ao contrário do aço carbono ou do alumínio, o aço inoxidável apresenta desafios únicos de usinabilidade devido à sua alta taxa de endurecimento, baixa condutividade térmica e tendência a formar arestas postiças. Um programa CNC padrão de uso geral desenvolvido para alumínio não produzirá resultados aceitáveis em uma conexão de aço inoxidável. O material exige velocidades de corte mais lentas, maior rigidez, geometria adequada da ferramenta e fornecimento eficaz de refrigeração. Para profissionais de compras e engenheiros de projeto, compreender como esses fatores afetam a viabilidade de usinagem, o prazo de entrega e o custo é fundamental ao especificar conexões de tubos personalizadas.
Este guia aborda os aspectos práticos do fresamento CNC e torneamento de acessórios para tubos de aço inoxidável - desde a seleção do tipo de material e estratégias de percurso até tolerâncias, acabamento superficial e considerações de produção em volume. Destina-se a engenheiros que projetam conexões e a compradores que avaliam fornecedores de usinagem CNC para projetos de conexões de tubos.
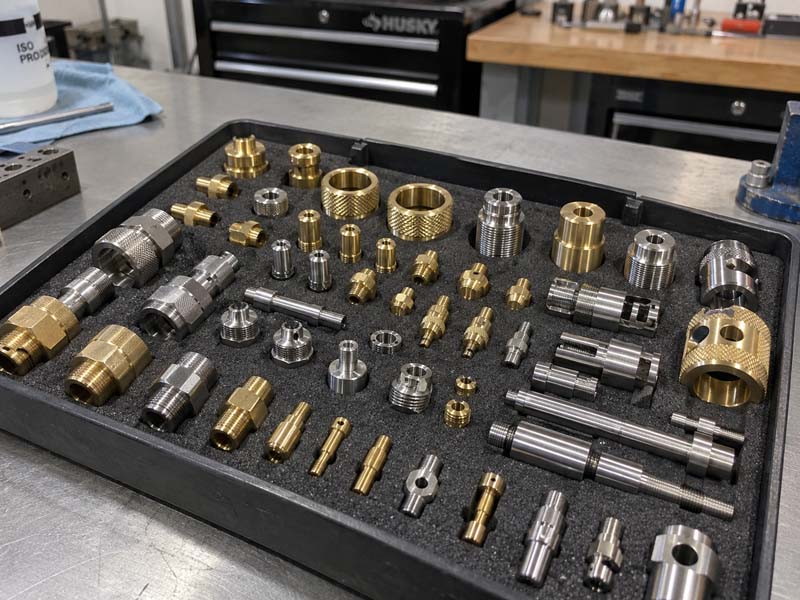
Classes comuns de aço inoxidável para acessórios para tubos e sua usinabilidade
Aços Inoxidáveis Austeníticos (304, 316, 316L)
O maior grupo de aço inoxidável utilizado em acessórios para tubos é a família austenítica, principalmente os graus 304 e 316/316L. A designação “L” indica baixo teor de carbono, o que reduz o risco de sensibilização durante a soldagem e melhora a resistência à corrosão em ambientes agressivos. Do ponto de vista da usinagem, os aços inoxidáveis austeníticos têm alta ductilidade e endurecem rapidamente. A camada de endurecimento torna cada corte subsequente mais difícil, de modo que o primeiro corte deve penetrar abaixo da superfície endurecida anterior. Ferramentas afiadas com ângulos de saída positivos e engajamento de avanço constante são essenciais. As velocidades de corte típicas para 304/316 em centros de torneamento CNC variam de 80 a 120 m/min usando pastilhas de metal duro, enquanto as velocidades de fresamento ficam em torno de 50 a 100 m/min dependendo do diâmetro da ferramenta.
Aços Inoxidáveis Martensíticos (410, 416)
Os graus martensíticos são magnéticos e podem ser tratados termicamente até obterem alta dureza. Eles são menos comuns em conexões de tubos padrão, mas aparecem em aplicações que exigem resistência ao desgaste ou maior resistência em temperaturas moderadas. O grau 416 contém enxofre adicionado para melhorar a usinabilidade, tornando-o um dos aços inoxidáveis mais fáceis de cortar. No entanto, sua resistência à corrosão é inferior a 304 ou 316. A usinabilidade de 416 é comparável ao latão de usinagem livre em alguns aspectos, com velocidades de corte de até 180 m/min possíveis.
Aços Inoxidáveis Ferríticos (430)
Os graus ferríticos oferecem resistência moderada à corrosão e são magnéticos. Eles endurecem menos que os aços austeníticos, mas ainda requerem ferramentas afiadas e resfriamento adequado. O grau 430 é frequentemente usado em acessórios e aparelhos de exaustão automotivos. A usinabilidade é ligeiramente melhor que a do 304, mas o controle de cavacos pode ser mais difícil devido aos cavacos mais longos e fibrosos.
Aços Inoxidáveis Duplex (2205, 2507)
As classes Duplex combinam alta resistência com excelente resistência à corrosão, tornando-as populares para acessórios offshore de petróleo e gás, produtos químicos e marítimos. Os aços inoxidáveis duplex apresentam maior resistência à tração e menor alongamento em comparação aos austeníticos, o que produz maiores forças de corte e desgaste da ferramenta. Eles também trabalham significativamente. A usinagem duplex requer configurações rígidas, pastilhas com inclinação negativa com quebra-cavacos e velocidades de corte reduzidas – normalmente de 60 a 90 m/min para torneamento.
Selecionando a nota certa
Como regra geral, o 316L oferece a melhor combinação de resistência à corrosão e usinabilidade para conexões de tubos personalizadas. Se o custo de usinagem for a principal preocupação e a aplicação não exigir alta resistência à corrosão, o 304 ou mesmo o 416 podem reduzir o tempo de ciclo. Para condições de serviço severas, classes duplex ou superausteníticas podem ser necessárias, mas espera-se maior tempo de usinagem e consumo de ferramenta. Sempre confirme a especificação do material com o ambiente do usuário final.
Principais processos de usinagem para acessórios para tubos de aço inoxidável
Torneamento CNC (OD e ID)
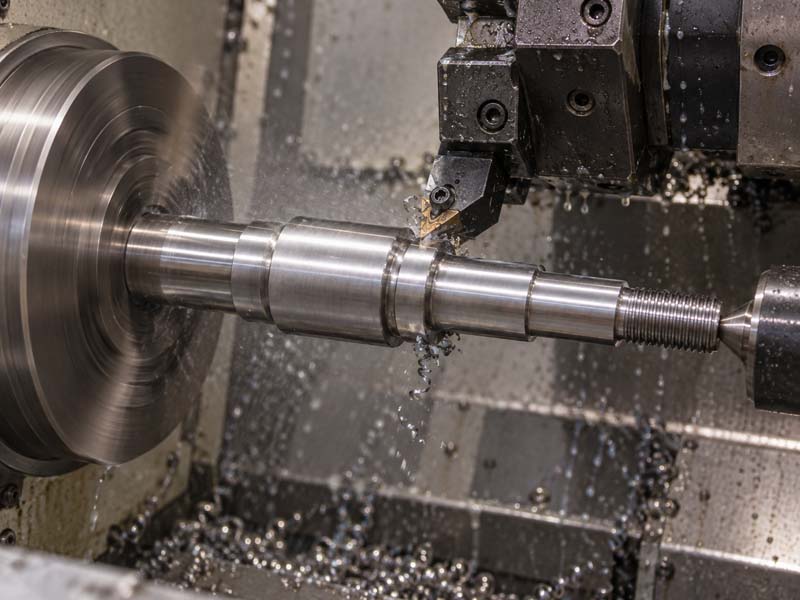
A maioria das conexões para tubos começa como barra ou forjada e é primeiro girada em um torno CNC. O perfil externo, roscas, chanfros e furos internos são criados através de operações de torneamento, mandrilamento, rosqueamento e corte. Para aço inoxidável, recomenda-se uma máquina de alta rigidez com um fuso potente (de preferência 15 HP ou mais). O uso de refrigeração de alta pressão (70–100 bar) ajuda a quebrar os cavacos e a evacuar o calor da zona de corte. O rosqueamento em acessórios para tubos de aço inoxidável é comumente feito com ferramentas de rosqueamento de ponto único para roscas NPT ou BSP, ou com fresamento de roscas para diâmetros maiores. Ao tornear, é fundamental manter uma carga de cavacos constante e evitar marcas de permanência. Uma permanência pode causar endurecimento e criar um ponto duro que quebra a pastilha na reentrada.
Fresamento CNC para recursos complexos
As conexões para tubos geralmente precisam de partes planas, ranhuras, partes planas de chave hexagonal, rasgos de chaveta ou orifícios de porta. Esses recursos requerem fresamento CNC, geralmente em uma máquina de 3 ou 4 eixos. Ao fresar aço inoxidável, o fresamento concordante é preferido para reduzir o endurecimento e melhorar o acabamento superficial. As ferramentas devem ser de metal duro com revestimento TiAlN ou AlTiN. Para canais profundos ou paredes finas, passes de acabamento incrementais e direção adequada da refrigeração são essenciais. Ao usinar hexágonos em extremidades de encaixe, uma única configuração usando uma ferramenta motorizada em uma máquina CNC Swiss ou fresadora-torneadora pode produzir a peça inteira em uma única operação.
Usinagem e Mandrilamento de Furos
Muitas conexões para tubos requerem furos passantes, rebaixos ou furos cônicos. A perfuração de aço inoxidável requer uma configuração rígida e uma broca alimentada por refrigerante para evitar o endurecimento. Brocas de aço rápido raramente são usadas hoje; em vez disso, brocas inteiriças de metal duro ou de ponta intercambiável com refrigeração interna são padrão. Para furos de alta precisão (por exemplo, onde os O-rings vedam), são típicas barras de mandrilar com pastilhas de metal duro revestidas e um passo de acabamento de 0,1–0,3 mm. Tolerâncias de ±0,025 mm em diâmetros de furo são obtidas com controle cuidadoso do processo.
Considerações sobre fixação e configuração
As conexões para tubos de aço inoxidável geralmente são peças de pequeno a médio porte (de 1/8" de tamanho nominal de tubo até 2" ou 3"). A fixação deve fornecer alta força de fixação sem danificar a superfície. Mandris padrão de três mandíbulas com mandíbulas macias ou pinças são comuns para peças torneadas. Para perfis hexagonais ou quadrados, pinças especialmente usinadas ou acessórios personalizados podem ser necessários. Devido às altas forças de corte geradas durante a usinagem de aço inoxidável, uma fixação robusta é crítica. Qualquer vibração ou deslizamento será rapidamente produzir marcas de trepidação, dimensões superdimensionadas ou quebra de ferramenta.
Para operações de fresamento secundário, geralmente é usado um torno ou acessório modular com pinos de localização. Quando as tolerâncias são restritas, um sistema de transferência de dados deve ser empregado. Por exemplo, o torneamento é concluído primeiro e depois a peça é transferida para um dispositivo de fresamento que faz referência ao furo ou face torneada. O número de configurações afeta diretamente a concentricidade da peça e o acúmulo de tolerâncias. Uma abordagem de configuração única em uma máquina multitarefa (por exemplo, fresadora-torneadora ou torno de eixo B) é ideal para acessórios complexos.
Tolerâncias e inspeção dimensional para conexões de aço inoxidável
Os acessórios para tubos normalmente têm dimensões funcionais e de rosca que exigem controle rígido. As tolerâncias comuns para acessórios de aço inoxidável personalizados incluem:
- Diâmetros de furo ou passagem: ±0,05 mm (típico), ±0,025 mm (precisão)
- Diâmetro primitivo da rosca: de acordo com os padrões NPT/BSP (por exemplo, 1/2” NPT conforme ASME B1.20.1)
- Largura hexagonal entre planos: ±0,1 mm
- Concentricidade das roscas ao furo: 0,05 mm TIR
- Rugosidade da superfície: 3,2 µm Ra (geral), 1,6 µm Ra (superfícies de vedação)
A inspeção de conexões de aço inoxidável geralmente envolve medidores de rosca, projetores de perfil para formato de rosca, CMM para tolerâncias geométricas e testadores de rugosidade de superfície. Para aplicações de alta pressão, podem ser especificados testes hidrostáticos ou testes de vazamento de hélio. Ao revisar um desenho para conexões de aço inoxidável, preste atenção especial à especificação da rosca (NPT, BSPT, BSPP, etc.), classificação de pressão e quaisquer certificações de material exigidas (por exemplo, EN 10204 3.1).
Acabamento de superfície e tratamentos pós-usinagem
As conexões de aço inoxidável podem exigir acabamentos superficiais específicos por resistência à corrosão ou por razões estéticas. Os processos comuns de pós-usinagem incluem:
- Passivação : Remove o ferro livre e outros contaminantes da superfície, restaurando a camada natural de óxido de cromo. Isso é padrão para conexões austeníticas e ferríticas usadas em aplicações alimentícias, farmacêuticas ou médicas.
- Eletropolimento : Produz uma superfície lisa e brilhante com maior resistência à corrosão. Muitas vezes é especificado para acessórios sanitários.
- Polimento mecânico : Usado para aparência cosmética em partes visíveis. Pode ser feito manualmente ou com abrasivos, mas é preciso ter cuidado para não superaquecer a superfície.
- Tiro : Produz um acabamento fosco uniforme e pode remover pequenos defeitos superficiais. No entanto, pode reduzir a resistência à corrosão se não for seguida de passivação.
- Sem acabamento (conforme usinado) : Muitos acessórios industriais são usados na condição de usinados, desde que a rugosidade da superfície atenda aos requisitos do desenho.
Ao solicitar tratamentos de superfície, confirme se o processo de acabamento não afeta as dimensões críticas. A passivação e o eletropolimento removem uma pequena quantidade de material (normalmente 0,0002–0,0005 mm), o que pode afetar furos apertados. Muitas vezes o acabamento é realizado após a usinagem final, com inspeção dimensional após o tratamento.
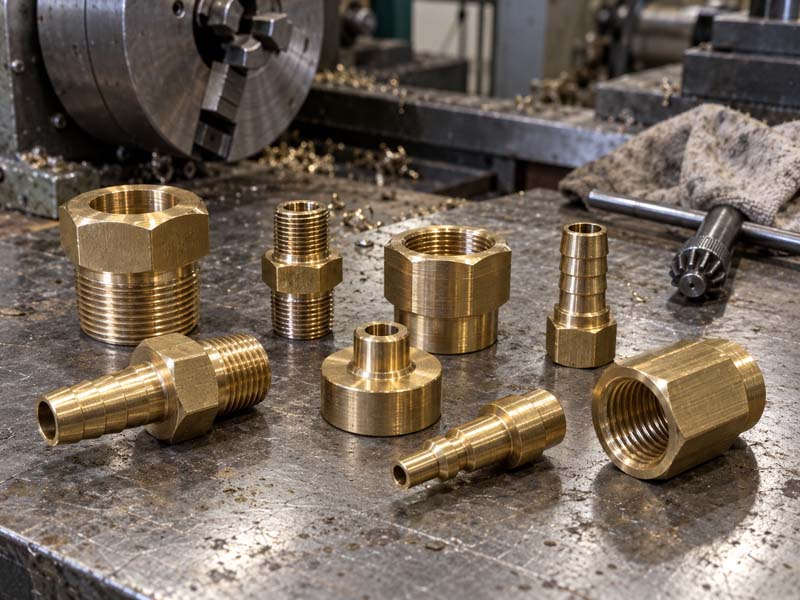
Como o design da peça afeta o custo de usinagem de acessórios de aço inoxidável
Diversas características de projeto têm impacto direto no tempo de usinagem e no custo da ferramenta para conexões para tubos de aço inoxidável:
- Tipo e comprimento da rosca : As roscas NPT requerem um cone, que pode ser usinado em um torno com torneamento reto ou cônico. Roscas mais longas aumentam o tempo de corte e podem exigir múltiplas passagens. O fresamento de roscas é mais lento que o rosqueamento de ponto único, mas é necessário para determinadas geometrias.
- Seções de parede finas : A menor condutividade térmica do aço inoxidável significa que o calor se acumula rapidamente em paredes finas, causando expansão e possíveis vibrações. Espessuras de parede abaixo de 1,5 mm devem ser evitadas, a menos que seja absolutamente necessário, ou materiais alternativos como 416 (usinagem livre) devem ser considerados.
- Recursos internos complexos : Portas perfuradas, furos que se cruzam ou ranhuras internas aumentam o número de configurações e ferramentas especiais. Cada operação adicional adiciona tempo de programação, configuração e inspeção.
- Tolerâncias restritas em dimensões não críticas : Tolerância excessiva (por exemplo, colocar ±0,01 mm em uma face hexagonal que só precisa encaixar uma chave) aumenta o custo sem benefício funcional. Concentre tolerâncias restritas nas superfícies de vedação e nos diâmetros de passo da rosca.
- Quantidade : Baixo volume (1–50 unidades) geralmente requer programação manual, acessórios simples e ferramentas padrão. O volume médio (100–1000 unidades) permite a amortização de ferramentas e acessórios de metal duro personalizados. Alto volume (>1.000 unidades) pode justificar projeto e automação de processos dedicados.
O que incluir em uma solicitação de cotação para acessórios para tubos de aço inoxidável
Para receber uma cotação precisa de acessórios para tubos de aço inoxidável usinados CNC personalizados, forneça as seguintes informações:
- Desenho 2D completo com todas as dimensões, tolerâncias e especificações de rosca (inclua GD&T se for crítico).
- Modelo CAD 3D (STEP ou IGES) para geometria complexa.
- Grau de material (por exemplo, 316L, 304, 2205) e qualquer certificação de material exigida (por exemplo, ASTM A276, ASTM A479).
- Quantidade e uso anual esperado.
- Requisitos de acabamento superficial (valor Ra, passivação, eletropolimento, etc.).
- Requisitos de inspeção: relatório CMM, medidor de rosca, teste de dureza, teste de pressão?
- Qualquer embalagem ou rotulagem especial.
- Prazo de entrega preferencial.
Um fabricante respeitável de usinagem CNC revisará seu desenho e fornecerá feedback do DFM. Por exemplo, eles podem sugerir ajustar um rebaixo de alívio de rosca para melhorar a vida útil da ferramenta ou alterar um canto interno agudo para um raio para evitar uma fresa de topo especial. Esse feedback pode economizar de 15 a 30% no custo de usinagem sem sacrificar a função.
Selecionando um fornecedor para acessórios para tubos de aço inoxidável
Nem todas as oficinas mecânicas têm a mesma experiência com aço inoxidável. Ao avaliar fornecedores para projetos de acessórios de tubos personalizados, considere o seguinte:
- Experiência com materiais austeníticos e duplex : Peça exemplos de acessórios semelhantes que eles produziram e quais desafios encontraram.
- Capacidade da máquina : Eles possuem tornos CNC com refrigeração de alta pressão? Ferramentas ao vivo? Capacidade de vários slides? Uma máquina fresadora e torneadora pode reduzir configurações para recursos hexagonais, de ranhura e de furo cruzado.
- Equipamento de inspeção interno : CMM, medidores de rosca, perfilômetro, etc. Isso garante um retorno mais rápido e melhor comunicação.
- Fornecimento de materiais : Eles podem adquirir barras de aço inoxidável certificadas ou peças forjadas? Eles têm relacionamento com fornecedores de material rastreável?
- Sistema de qualidade : ISO 9001 é padrão para usinagem de precisão; AS9100 pode ser necessário para aplicações aeroespaciais.
- Comunicação : O fornecedor deve estar disposto a discutir tolerâncias, ferramentas e possíveis reduções de custos. Uma abordagem de “caixa preta”, onde eles simplesmente citam seu desenho sem fazer perguntas, é um sinal de alerta.
Um parceiro de usinagem experiente irá ajudá-lo a evitar armadilhas comuns, como selecionar uma tolerância de rosca muito apertada que não pode ser alcançada de forma confiável ou especificar um acabamento superficial que exija uma operação secundária cara quando um acabamento usinado seria suficiente. Ao compreender o comportamento do material e o processo de usinagem, você pode projetar peças melhores e tomar decisões de aquisição mais informadas.
Para obter mais informações sobre como abordamos projetos de acessórios para tubos de aço inoxidável, veja nossa página de serviços de usinagem CNC ou enviar uma solicitação de cotação com seu desenho.