
Pourquoi les raccords de tuyauterie en acier inoxydable nécessitent un usinage CNC spécialisé
Les raccords de tuyauterie en acier inoxydable sont des composants essentiels dans les systèmes de traitement des fluides, depuis les conduites hydrauliques et les commandes pneumatiques jusqu'au traitement de l'eau et au traitement chimique. Contrairement à l'acier au carbone ou à l'aluminium, l'acier inoxydable présente des défis d'usinabilité uniques en raison de son taux d'écrouissage élevé, de sa faible conductivité thermique et de sa tendance à former des arêtes accumulées. Un programme CNC standard à usage général développé pour l'aluminium ne produira pas de résultats acceptables sur un raccord en acier inoxydable. Le matériau exige des vitesses de coupe plus lentes, une rigidité plus élevée, une géométrie d'outil appropriée et une distribution efficace du liquide de refroidissement. Pour les professionnels de l'approvisionnement et les ingénieurs de conception, il est essentiel de comprendre comment ces facteurs affectent la faisabilité de l'usinage, les délais et les coûts lors de la spécification de raccords de tuyauterie personnalisés.
Ce guide couvre les aspects pratiques du fraisage et du tournage CNC de raccords de tuyauterie en acier inoxydable, depuis la sélection de la qualité du matériau et les stratégies de parcours d'outil jusqu'aux tolérances, à l'état de surface et aux considérations de production en volume. Il est destiné aux ingénieurs qui conçoivent des raccords et aux acheteurs qui évaluent les fournisseurs d'usinage CNC pour des projets de raccords de tuyauterie.
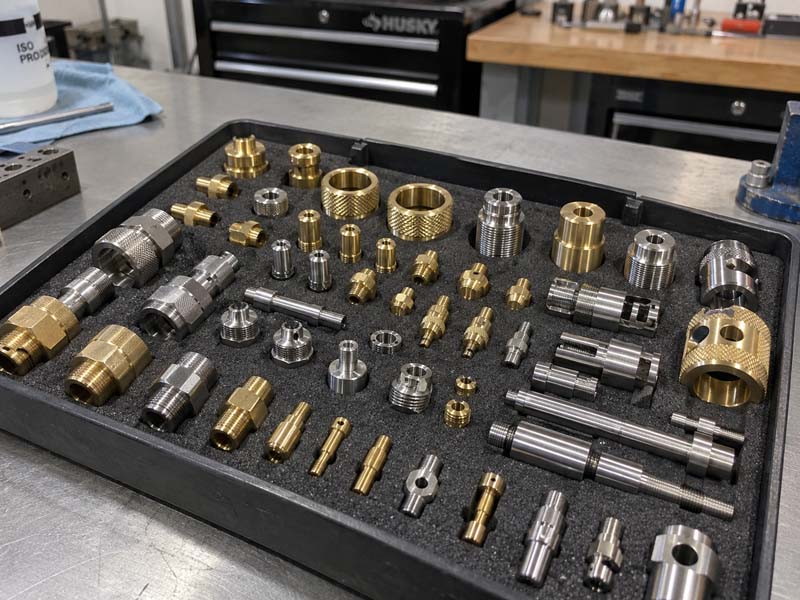
Nuances d'acier inoxydable courantes pour les raccords de tuyauterie et leur usinabilité
Aciers inoxydables austénitiques (304, 316, 316L)
Le plus grand groupe d'acier inoxydable utilisé pour les raccords de tuyauterie est la famille austénitique, en particulier les nuances 304 et 316/316L. La désignation « L » indique une faible teneur en carbone, ce qui réduit les risques de sensibilisation lors du soudage et améliore la résistance à la corrosion dans les environnements agressifs. Du point de vue de l'usinage, les aciers inoxydables austénitiques ont une ductilité élevée et s'écrouissent rapidement. La couche d'écrouissage rend chaque coupe ultérieure plus difficile, de sorte que la première coupe doit pénétrer sous la surface écrouie précédente. Des outils tranchants avec des angles de coupe positifs et un engagement d'avance constant sont essentiels. Les vitesses de coupe typiques pour 304/316 sur les centres de tournage CNC vont de 80 à 120 m/min en utilisant des plaquettes en carbure, tandis que les vitesses de fraisage sont d'environ 50 à 100 m/min en fonction du diamètre de l'outil.
Aciers inoxydables martensitiques (410, 416)
Les nuances martensitiques sont magnétiques et peuvent être traitées thermiquement jusqu'à une dureté élevée. Ils sont moins courants pour les raccords de tuyauterie standard, mais apparaissent dans les applications nécessitant une résistance à l'usure ou une résistance supérieure à des températures modérées. La nuance 416 contient du soufre ajouté pour améliorer l'usinabilité, ce qui en fait l'un des aciers inoxydables les plus faciles à couper. Cependant, sa résistance à la corrosion est inférieure à celle du 304 ou du 316. L'usinabilité du 416 est comparable à celle du laiton en usinage libre à certains égards, avec des vitesses de coupe allant jusqu'à 180 m/min possibles.
Aciers inoxydables ferritiques (430)
Les nuances ferritiques offrent une résistance modérée à la corrosion et sont magnétiques. Ils écrouissent moins que les aciers austénitiques mais nécessitent néanmoins des outils tranchants et un refroidissement adéquat. Le grade 430 est souvent utilisé dans les raccords et appareils d’échappement automobiles. L'usinabilité est légèrement meilleure que celle du 304, mais le contrôle des copeaux peut être plus difficile en raison des copeaux plus longs et filandreux.
Aciers inoxydables duplex (2205, 2507)
Les qualités duplex combinent une résistance élevée avec une excellente résistance à la corrosion, ce qui les rend populaires pour les raccords pétroliers et gaziers offshore, chimiques et marins. Les aciers inoxydables duplex ont une résistance à la traction plus élevée et un allongement plus faible que les austénitiques, ce qui produit des forces de coupe et une usure des outils plus élevées. Ils travaillent également de manière significative. L'usinage duplex nécessite des configurations rigides, des plaquettes de coupe négatives avec brise-copeaux et des vitesses de coupe réduites, généralement de 60 à 90 m/min pour le tournage.
Choisir la bonne note
En règle générale, le 316L offre la meilleure combinaison de résistance à la corrosion et d'usinabilité pour les raccords de tuyauterie personnalisés. Si le coût d'usinage est une préoccupation majeure et que l'application ne nécessite pas une résistance élevée à la corrosion, le 304 ou même le 416 peuvent réduire le temps de cycle. Pour des conditions de service sévères, des nuances duplex ou super-austénitiques peuvent être nécessaires, mais il faut s'attendre à une augmentation du temps d'usinage et de la consommation d'outils. Confirmez toujours les spécifications du matériau auprès de l'environnement de l'utilisateur final.
Processus d'usinage clés pour les raccords de tuyauterie en acier inoxydable
Tournage CNC (OD et ID)
La plupart des raccords de tuyauterie commencent sous forme de barres ou de pièces forgées et sont d'abord tournés sur un tour CNC. Le profil externe, les filetages, les chanfreins et les alésages internes sont créés par des opérations de tournage, d'alésage, de filetage et de tronçonnage. Pour l'acier inoxydable, une machine à haute rigidité avec une broche puissante (de préférence 15 CV ou plus) est recommandée. L'utilisation d'un liquide de refroidissement haute pression (70 à 100 bars) permet de briser les copeaux et d'évacuer la chaleur de la zone de coupe. Le filetage des raccords de tuyauterie en acier inoxydable est généralement réalisé avec des outils de filetage à un seul point pour les filetages NPT ou BSP, ou avec un fraisage de filetage pour les diamètres plus grands. Lors du tournage, il est essentiel de maintenir une charge de copeaux constante et d'éviter les marques de maintien. Un séjour peut provoquer un écrouissage et créer un point dur qui casse l'insert lors de la rentrée.
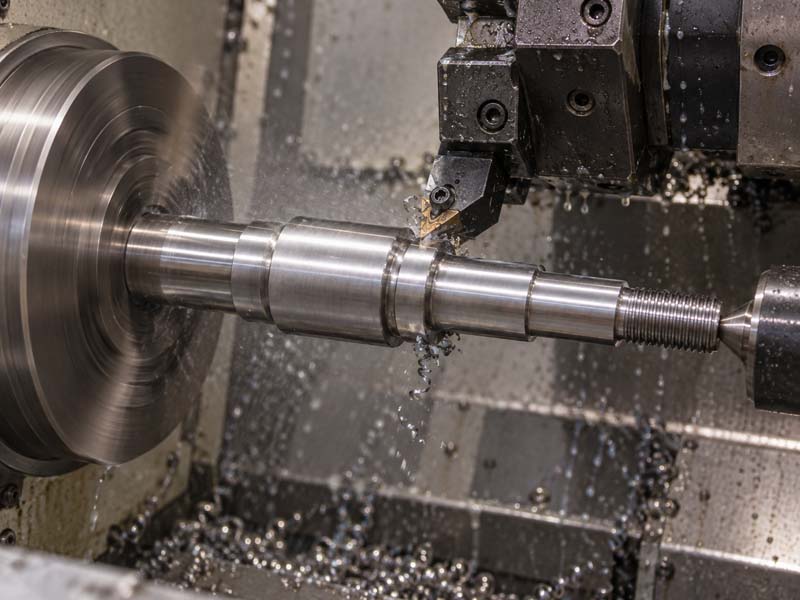
Fraisage CNC pour des fonctionnalités complexes
Les raccords de tuyauterie nécessitent souvent des méplats, des fentes, des méplats de clé hexagonale, des rainures de clavette ou des trous de passage. Ces fonctionnalités nécessitent un fraisage CNC, généralement sur une machine à 3 ou 4 axes. Lors du fraisage de l'acier inoxydable, le fraisage en montée est préférable pour réduire l'écrouissage et améliorer la finition de surface. Les outils doivent être en carbure monobloc avec des revêtements TiAlN ou AlTiN. Pour les fentes profondes ou les parois minces, des passes de finition incrémentielles et une direction appropriée du liquide de refroidissement sont essentielles. Lors de l'usinage d'hexagones sur les extrémités des raccords, une seule configuration utilisant un outil motorisé sur une machine CNC suisse ou de fraisage-tournage peut produire la pièce entière en une seule opération.
Usinage et alésage de trous
De nombreux raccords de tuyauterie nécessitent des trous débouchants, des contre-alésages ou des trous coniques. Le perçage de l'acier inoxydable nécessite une configuration rigide et un foret alimenté en liquide de refroidissement pour éviter l'écrouissage. Les forets en acier rapide sont rarement utilisés aujourd'hui ; à la place, des forets en carbure monobloc ou à pointe interchangeable avec liquide de refroidissement interne sont standard. Pour les alésages de haute précision (par exemple, là où les joints toriques assurent l'étanchéité), les barres d'alésage avec inserts en carbure revêtus et une passe de finition de 0,1 à 0,3 mm sont typiques. Des tolérances de ±0,025 mm sur les diamètres d'alésage sont réalisables grâce à un contrôle minutieux du processus.
Considérations sur le maintien de la pièce et la configuration
Les raccords de tuyauterie en acier inoxydable sont souvent des pièces de petite à moyenne taille (de 1/8" de diamètre nominal de tuyau à 2" ou 3"). Le maintien de la pièce doit fournir une force de serrage élevée sans endommager la surface. Les mandrins standard à trois mors avec mâchoires souples ou mandrins à pinces sont courants pour les pièces tournées. Pour les profils hexagonaux ou carrés, des pinces spécialement usinées ou des fixations personnalisées peuvent être nécessaires. En raison des forces de coupe élevées générées lors de l'usinage de l'acier inoxydable, une fixation robuste est essentielle. Toute vibration ou glissement sera rapidement produire des marques de broutage, des dimensions surdimensionnées ou des bris d'outils.
Pour les opérations de fraisage secondaire, un étau ou un dispositif modulaire avec des broches de positionnement est souvent utilisé. Lorsque les tolérances sont serrées, un système de transfert de données doit être utilisé. Par exemple, le tournage est d'abord terminé, puis la pièce est transférée vers un dispositif de fraisage référençant l'alésage ou la face tournée. Le nombre de réglages affecte directement la concentricité de la pièce et l'empilement des tolérances. Une approche à configuration unique sur une machine multitâche (par exemple, fraisage-tournage ou tour à axe B) est idéale pour les raccords complexes.
Tolérances et inspection dimensionnelle des raccords en acier inoxydable
Les raccords de tuyauterie ont généralement des dimensions fonctionnelles et filetées qui nécessitent un contrôle strict. Les tolérances courantes pour les raccords personnalisés en acier inoxydable incluent:
- Diamètres d'alésage ou de passage : ±0,05 mm (typique), ±0,025 mm (précision)
- Diamètre du pas de filetage : selon les normes NPT/BSP (par exemple, 1/2" NPT selon ASME B1.20.1)
- Cotes sur plats hexagonales : ±0,1 mm
- Concentricité des filetages à l'alésage : 0,05 mm TIR
- Rugosité de surface : 3,2 µm Ra (général), 1,6 µm Ra (surfaces d'étanchéité)
L'inspection des raccords en acier inoxydable implique souvent des jauges de filetage go/no-go, des projecteurs de profil pour la forme du filetage, une MMT pour les tolérances géométriques et des testeurs de rugosité de surface. Pour les applications à haute pression, des tests hydrostatiques ou des tests de fuite à l'hélium peuvent être spécifiés. Lorsque vous examinez un dessin de raccords en acier inoxydable, portez une attention particulière aux spécifications de filetage (NPT, BSPT, BSPP, etc.), à la pression nominale et à toutes les certifications de matériaux requises (par exemple, EN 10204 3.1).
Finition de surface et traitements post-usinage
Les raccords en acier inoxydable peuvent nécessiter des finitions de surface spécifiques pour des raisons de résistance à la corrosion ou d'esthétique. Les processus de post-usinage courants incluent:
- Passivation : Élimine le fer libre et autres contaminants de la surface, restaurant ainsi la couche naturelle d'oxyde de chrome. Il s'agit de la norme pour les raccords austénitiques et ferritiques utilisés dans les applications alimentaires, pharmaceutiques ou médicales.
- Électropolissage : Produit une surface lisse et brillante avec une résistance améliorée à la corrosion. Il est souvent spécifié pour les équipements sanitaires.
- Polissage mécanique : Utilisé pour l'aspect cosmétique des parties visibles. Peut être réalisé à la main ou avec des abrasifs, mais il faut veiller à ne pas surchauffer la surface.
- Grenaillage : Produit une finition mate uniforme et peut éliminer les défauts mineurs de surface. Cependant, cela peut réduire la résistance à la corrosion s'il n'est pas suivi d'une passivation.
- Aucune finition (tel qu'usiné) : De nombreux raccords industriels sont utilisés à l'état brut d'usinage, à condition que la rugosité de la surface réponde aux exigences du dessin.
Lors de la commande de traitements de surface, confirmez que le processus de finition n’affecte pas les dimensions critiques. La passivation et l'électropolissage éliminent une petite quantité de matériau (généralement 0,0002 à 0,0005 mm), ce qui peut affecter les alésages serrés. La finition est souvent réalisée après l'usinage final, avec un contrôle dimensionnel après le traitement.
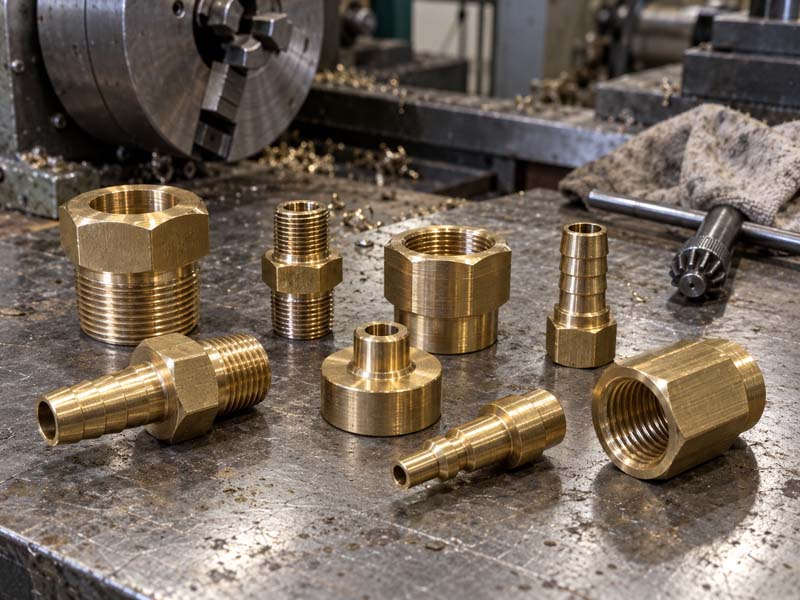
Comment la conception des pièces affecte le coût d’usinage des raccords en acier inoxydable
Plusieurs caractéristiques de conception ont un impact direct sur le temps d'usinage et le coût des outils pour les raccords de tuyauterie en acier inoxydable.:
- Type et longueur de filetage : Les filetages NPT nécessitent un cône, qui peut être usiné sur un tour avec tournage droit ou conique. Les filetages plus longs augmentent le temps de coupe et peuvent nécessiter plusieurs passes. Le fraisage de filets est plus lent que le filetage monopoint mais nécessaire pour certaines géométries.
- Sections à parois minces : La conductivité thermique plus faible de l'acier inoxydable signifie que la chaleur s'accumule rapidement dans les parois minces, provoquant une dilatation et un broutage potentiel. Une épaisseur de paroi inférieure à 1,5 mm doit être évitée sauf si cela est absolument nécessaire, ou des matériaux alternatifs comme le 416 (usinage libre) doivent être envisagés.
- Fonctionnalités internes complexes : Les ports percés en croix, les alésages qui se croisent ou les rainures internes augmentent le nombre de configurations et d'outillages spéciaux. Chaque opération supplémentaire ajoute du temps de programmation, de configuration et d’inspection.
- Tolérances serrées sur les dimensions non critiques : Une tolérance excessive (par exemple, appeler ±0,01 mm sur une face hexagonale qui nécessite uniquement le montage d'une clé) augmente le coût sans avantage fonctionnel. Concentrez-vous sur des tolérances strictes sur les surfaces d’étanchéité et les diamètres de pas de filetage.
- Quantité : Les faibles volumes (1 à 50 pièces) nécessitent souvent une programmation manuelle, des montages simples et un outillage standard. Un volume moyen (100 à 1 000 pièces) permet l’amortissement des outils et accessoires en carbure personnalisés. Un volume élevé (> 1 000 pièces) peut justifier une conception et une automatisation de processus dédiés.
Que faut-il inclure dans une demande de prix pour des raccords de tuyauterie en acier inoxydable
Pour recevoir un devis précis pour des raccords de tuyauterie en acier inoxydable usinés CNC personnalisés, fournissez les informations suivantes:
- Dessin 2D complet avec toutes les dimensions, tolérances et spécifications de filetage (inclure GD&T si critique).
- Modèle CAO 3D (STEP ou IGES) pour géométrie complexe.
- Qualité du matériau (par exemple, 316L, 304, 2205) et toute certification de matériau requise (par exemple, ASTM A276, ASTM A479).
- Quantité et utilisation annuelle prévue.
- Exigences de finition de surface (valeur Ra, passivation, électropolissage, etc.).
- Exigences d'inspection : rapport CMM, jauge de filetage, test de dureté, test de pression ?
- Tout emballage ou étiquetage particulier.
- Délai de livraison souhaité.
Un fabricant d'usinage CNC réputé examinera votre dessin et vous fournira des commentaires DFM. Par exemple, ils peuvent suggérer d'ajuster une contre-dépouille du filetage pour améliorer la durée de vie de l'outil, ou de remplacer un coin interne pointu par un rayon pour éviter une fraise en bout spéciale. Un tel retour d'information peut permettre d'économiser 15 à 30 % sur les coûts d'usinage sans sacrifier la fonctionnalité.
Sélection d'un fournisseur de raccords de tuyauterie en acier inoxydable
Tous les ateliers d’usinage n’ont pas la même expérience en matière d’acier inoxydable. Lorsque vous évaluez des fournisseurs pour des projets de raccords de tuyauterie personnalisés, tenez compte des éléments suivants:
- Expérience avec les matériaux austénitiques et duplex : Demandez des exemples de raccords similaires qu'ils ont produits et les défis qu'ils ont rencontrés.
- Capacité de la machine : Ont-ils des tours CNC avec un liquide de refroidissement haute pression ? Outillage en direct ? Capacité multi-diapositives ? Une machine de fraisage-tournage peut réduire les configurations pour les fonctions hexagonales, à fentes et à trous transversaux.
- Équipement d'inspection interne : MMT, jauges de filetage, profilomètre, etc. Cela garantit un délai d'exécution plus rapide et une meilleure communication.
- Approvisionnement en matériaux : Peuvent-ils s’approvisionner en barres d’acier inoxydable certifiées ou en pièces forgées ? Ont-ils des relations avec des fournisseurs de matériel traçable ?
- Système qualité : ISO 9001 est la norme pour l'usinage de précision ; L'AS9100 peut être nécessaire pour les applications aérospatiales.
- Communication : Le fournisseur doit être disposé à discuter des tolérances, de l’outillage et des réductions potentielles des coûts. Une approche de « boîte noire » où ils citent simplement votre dessin sans poser de questions est un signal d’alarme.
Un partenaire d'usinage expérimenté vous aidera à éviter les pièges courants tels que la sélection d'une tolérance de filetage trop serrée qui ne peut pas être atteinte de manière fiable, ou la spécification d'une finition de surface qui nécessite une opération secondaire coûteuse alors qu'une finition telle qu'usinée serait suffisante. En comprenant le comportement des matériaux et le processus d'usinage, vous pouvez concevoir de meilleures pièces et prendre des décisions d'approvisionnement plus éclairées.
Pour plus d'informations sur la façon dont nous abordons les projets de raccords de tuyauterie en acier inoxydable, voir notre page de services d'usinage CNC ou soumettre une demande de prix avec ton dessin.