
Почему фитинги из нержавеющей стали требуют специальной обработки с ЧПУ
Трубопроводная арматура из нержавеющей стали является важным компонентом систем обработки жидкостей, от гидравлических линий и пневматического управления до водоподготовки и химической обработки. В отличие от углеродистой стали или алюминия, нержавеющая сталь представляет собой уникальные проблемы с обрабатываемостью из-за высокой скорости наклепа, низкой теплопроводности и склонности к образованию наростов на кромке. Стандартная программа ЧПУ общего назначения, разработанная для алюминия, не даст приемлемых результатов при обработке фитингов из нержавеющей стали. Материал требует более низких скоростей резания, более высокой жесткости, правильной геометрии инструмента и эффективной подачи СОЖ. Для специалистов по закупкам и инженеров-конструкторов понимание того, как эти факторы влияют на осуществимость обработки, время выполнения заказа и стоимость, имеет решающее значение при выборе нестандартных трубопроводных фитингов.
В этом руководстве рассматриваются практические аспекты фрезерования и токарной обработки трубной арматуры из нержавеющей стали на станке с ЧПУ — от выбора марки материала и стратегий траектории движения инструмента до допусков, качества поверхности и вопросов массового производства. Он предназначен для инженеров, проектирующих фитинги, и для покупателей, которые оценивают поставщиков станков с ЧПУ для проектов по фитингу труб.
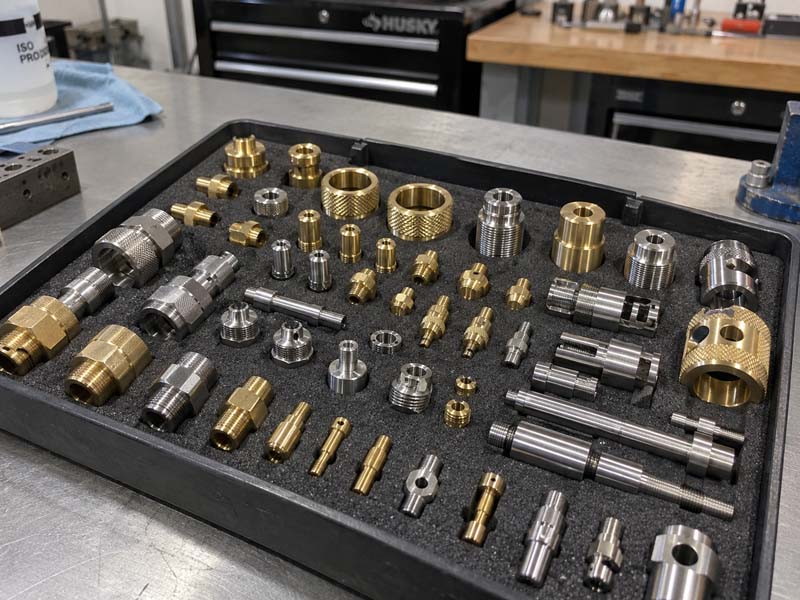
Распространенные марки нержавеющей стали для трубной арматуры и их обрабатываемость
Аустенитные нержавеющие стали (304, 316, 316L)
Самой большой группой нержавеющей стали, используемой для изготовления трубопроводной арматуры, является аустенитная группа, особенно марки 304 и 316/316L. Обозначение «L» указывает на низкое содержание углерода, что снижает риск сенсибилизации при сварке и повышает коррозионную стойкость в агрессивных средах. С точки зрения механической обработки аустенитные нержавеющие стали обладают высокой пластичностью и быстро затвердевают. Слой упрочнения усложняет каждый последующий рез, поэтому первый разрез должен проникнуть ниже предыдущей наклепанной поверхности. Необходимы острые инструменты с положительным передним углом и постоянной подачей. Типичная скорость резания для сплавов 304/316 на токарных центрах с ЧПУ составляет от 80 до 120 м/мин при использовании твердосплавных пластин, а скорость фрезерования составляет от 50 до 100 м/мин в зависимости от диаметра инструмента.
Мартенситные нержавеющие стали (410, 416)
Мартенситные марки магнитны и могут подвергаться термической обработке до высокой твердости. Они менее распространены для стандартной трубопроводной арматуры, но появляются в тех случаях, когда требуется износостойкость или более высокая прочность при умеренных температурах. В марку 416 добавлена сера для улучшения обрабатываемости, что делает ее одной из самых простых в резке нержавеющих сталей. Однако его коррозионная стойкость ниже, чем у 304 или 316. Обрабатываемость стали 416 в некоторых отношениях сравнима с латунью свободной обработки, при этом возможна скорость резания до 180 м/мин.
Ферритные нержавеющие стали (430)
Ферритные марки обладают умеренной коррозионной стойкостью и являются магнитными. Они менее подвержены механическому упрочнению, чем аустенитные стали, но все же требуют острых инструментов и адекватного охлаждения. Марка 430 часто используется в автомобильной выхлопной арматуре и приборах. Обрабатываемость немного лучше, чем у 304, но контроль стружки может быть сложнее из-за более длинной и вязкой стружки.
Дуплексные нержавеющие стали (2205, 2507)
Дуплексные марки сочетают в себе высокую прочность с превосходной коррозионной стойкостью, что делает их популярными для морской нефтегазовой, химической и морской арматуры. Дуплексные нержавеющие стали имеют более высокую прочность на разрыв и меньшее удлинение по сравнению с аустенитными, что приводит к более высоким силам резания и износу инструмента. Они также значительно закаляются. Для дуплексной обработки требуются жесткие установки, пластины с отрицательным передним углом и стружколомами, а также пониженные скорости резания — обычно от 60 до 90 м/мин для токарной обработки.
Выбор правильной оценки
Как правило, сталь 316L обеспечивает наилучшее сочетание коррозионной стойкости и обрабатываемости для изготовления трубопроводной арматуры по индивидуальному заказу. Если стоимость обработки является первостепенной проблемой и применение не требует высокой коррозионной стойкости, 304 или даже 416 могут сократить время цикла. Для тяжелых условий эксплуатации могут потребоваться дуплексные или супераустенитные сплавы, но при этом следует ожидать увеличения времени обработки и расхода инструмента. Всегда согласовывайте спецификацию материала со средой конечного пользователя.
Ключевые процессы обработки трубной арматуры из нержавеющей стали
Токарная обработка с ЧПУ (наружный и внутренний диаметр)
Большинство трубопроводных фитингов изготавливаются из прутка или поковок и сначала обрабатываются на токарном станке с ЧПУ. Внешний профиль, резьба, фаски и внутренние отверстия создаются посредством операций токарной обработки, растачивания, нарезания резьбы и отрезки. Для нержавеющей стали рекомендуется станок повышенной жесткости с мощным шпинделем (желательно 15 л.с. и более). Использование СОЖ под высоким давлением (70–100 бар) помогает дробить стружку и отводить тепло из зоны резания. Нарезание резьбы на трубных фитингах из нержавеющей стали обычно выполняется с помощью одноточечных резьбонарезных инструментов для резьб NPT или BSP или с помощью фрезерования резьбы для больших диаметров. При токарной обработке критически важно поддерживать постоянную нагрузку на стружку и избегать остановок. Остановка может вызвать нагартование и создать твердую зону, которая сломает пластину при повторном входе.
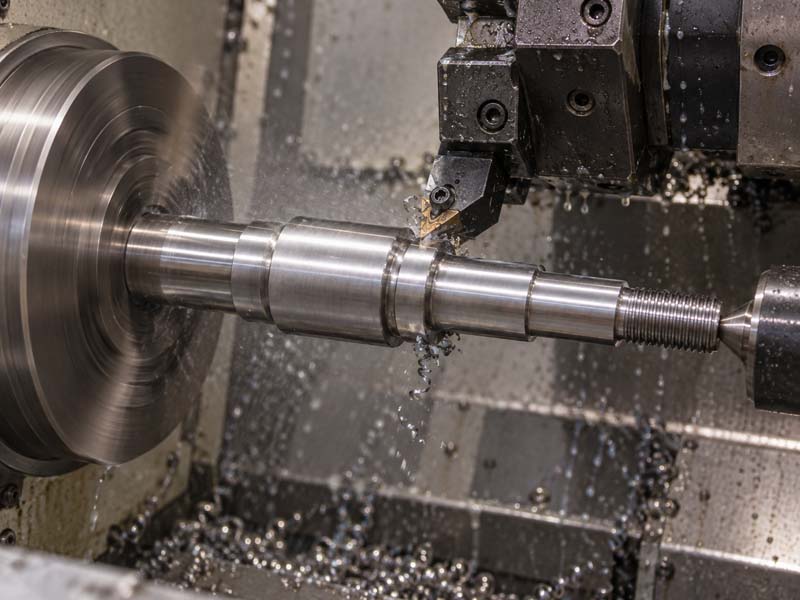
Фрезерование сложных деталей с ЧПУ
Для трубопроводной арматуры часто требуются лыски, пазы, лыски под шестигранный ключ, шпоночные канавки или отверстия для портов. Эти функции требуют фрезерования с ЧПУ, обычно на 3- или 4-осном станке. При фрезеровании нержавеющей стали предпочтительно использовать попутное фрезерование для уменьшения наклепа и улучшения качества поверхности. Инструменты должны быть цельными твердосплавными с покрытием TiAlN или AlTiN. Для глубоких пазов или тонких стенок необходимы дополнительные чистовые проходы и правильное направление подачи СОЖ. При обработке шестигранников на концах фитинга за одну установку с использованием приводного инструмента на швейцарском или токарно-фрезерном станке с ЧПУ можно изготовить всю деталь за одну операцию.
Обработка отверстий и растачивание
Для многих трубопроводных фитингов требуются сквозные, цекованные или конические отверстия. Сверление нержавеющей стали требует жесткой установки и сверла с подачей СОЖ для предотвращения наклепа. Сверла из быстрорежущей стали сегодня используются редко; вместо этого в стандартную комплектацию входят цельные твердосплавные сверла или сверла со сменными наконечниками и внутренней подачей СОЖ. Для высокоточных отверстий (например, уплотнительных колец) типичны расточные оправки с твердосплавными пластинами с покрытием и чистовым проходом 0,1–0,3 мм. Допуски ±0,025 мм на диаметры отверстий достижимы при тщательном контроле процесса.
Рекомендации по закреплению и настройке
Фитинги из нержавеющей стали часто представляют собой детали малого и среднего размера (номинальный размер трубы от 1/8 дюйма до 2 или 3 дюймов). Крепление должно обеспечивать высокую силу зажима, не повреждая поверхность. Для токарных деталей обычно используются стандартные трехкулачковые патроны с мягкими губками или цанговые патроны. Для шестигранных или квадратных профилей могут потребоваться специально обработанные цанги или специальные приспособления. Из-за высоких сил резания, возникающих при обработке нержавеющей стали, прочное крепление имеет решающее значение. Любая вибрация или проскальзывание быстро приведет к привести к появлению следов вибрации, превышению размеров или поломке инструмента.
Для операций вторичного фрезерования часто используют тиски или модульное приспособление с установочными штифтами. При жестких допусках следует использовать систему передачи исходных данных. Например, сначала завершается токарная обработка, затем деталь переносится на фрезерный станок, ориентируясь на точеное отверстие или грань. Количество установов напрямую влияет на концентричность детали и набор допусков. Подход с одной наладкой на многозадачном станке (например, токарно-фрезерном станке или токарном станке с осью B) идеально подходит для сложных фитингов.
Допуски и контроль размеров фитингов из нержавеющей стали
Трубопроводная арматура обычно имеет как функциональные размеры, так и размеры резьбы, которые требуют строгого контроля. Общие допуски для нестандартных фитингов из нержавеющей стали включают::
- Диаметры отверстий или проходов: ±0,05 мм (типичный), ±0,025 мм (прецизионный)
- Диаметр шага резьбы: в соответствии со стандартами NPT/BSP (например, 1/2 дюйма NPT по ASME B1.20.1).
- Ширина шестигранника под лыской: ±0,1 мм.
- Соосность резьбы относительно отверстия: 0,05 мм TIR.
- Шероховатость поверхности: 3,2 мкм Ra (общая), 1,6 мкм Ra (уплотняющие поверхности)
Проверка фитингов из нержавеющей стали часто включает в себя резьбомеры «годен/не годен», профильные проекторы для определения формы резьбы, КИМ для определения геометрических допусков и тестеры шероховатости поверхности. Для применений с высоким давлением могут быть указаны гидростатические испытания или испытания на утечку гелием. При просмотре чертежа фитингов из нержавеющей стали обратите особое внимание на спецификацию резьбы (NPT, BSPT, BSPP и т. д.), номинальное давление и необходимые сертификаты на материалы (например, EN 10204 3.1).
Чистовая обработка поверхности и постмеханическая обработка
Для фитингов из нержавеющей стали может потребоваться специальная обработка поверхности из соображений устойчивости к коррозии или из эстетических соображений. Общие процессы постобработки включают в себя:
- Пассивация : Удаляет с поверхности свободное железо и другие загрязнения, восстанавливая естественный слой оксида хрома. Это стандарт для аустенитных и ферритных фитингов, используемых в пищевой, фармацевтической или медицинской промышленности.
- Электрополировка : Создает гладкую, блестящую поверхность с улучшенной коррозионной стойкостью. Часто указывается для сантехнической арматуры.
- Механическая полировка : Используется для косметического внешнего вида видимых частей. Можно выполнять вручную или с помощью абразивов, но следует соблюдать осторожность, чтобы не перегреть поверхность.
- Дробеструйная очистка : Создает равномерную матовую поверхность и устраняет мелкие дефекты поверхности. Однако это может снизить коррозионную стойкость, если не провести пассивацию.
- Без отделки (в состоянии обработки) : Многие промышленные фитинги используются в том виде, в каком они были обработаны, при условии, что шероховатость поверхности соответствует требованиям чертежа.
При заказе обработки поверхности убедитесь, что процесс отделки не влияет на критические размеры. Пассивация и электрополировка удаляют небольшое количество материала (обычно 0,0002–0,0005 мм), что может повлиять на узкие отверстия. Часто чистовая обработка выполняется после окончательной обработки с проверкой размеров после обработки.
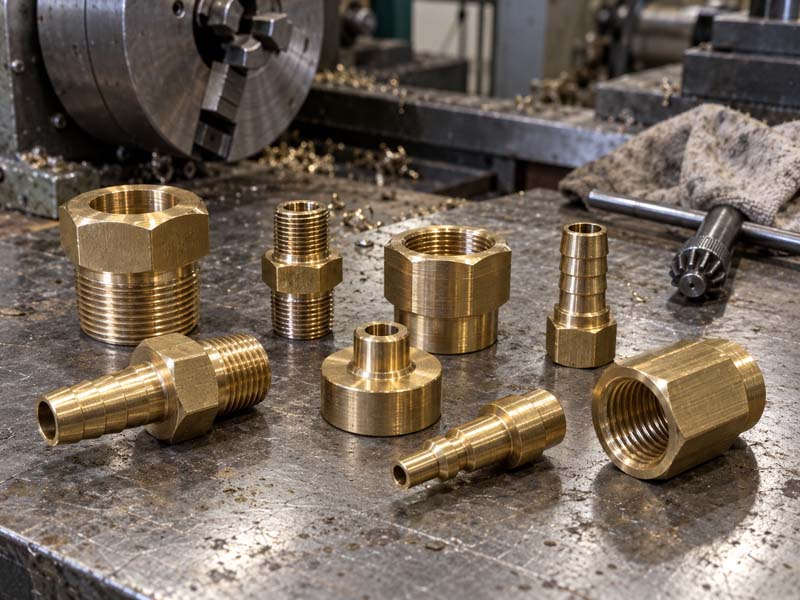
Как конструкция детали влияет на стоимость обработки фитингов из нержавеющей стали
Некоторые конструктивные особенности оказывают непосредственное влияние на время обработки и стоимость инструмента для фитингов из нержавеющей стали.:
- Тип и длина резьбы : Для резьбы NPT требуется конус, который можно обработать на токарном станке с прямым или конусным точением. Более длинная резьба увеличивает время резания и может потребовать нескольких проходов. Фрезерование резьбы медленнее, чем нарезание одноточечной резьбы, но необходимо для определенных геометрий.
- Тонкостенные секции : Более низкая теплопроводность нержавеющей стали означает, что тепло быстро накапливается в тонких стенках, вызывая расширение и потенциальную вибрацию. Если нет абсолютной необходимости, следует избегать толщины стенки менее 1,5 мм или следует рассмотреть альтернативные материалы, такие как 416 (свободная обработка).
- Сложные внутренние особенности : Перекрестные отверстия, пересекающиеся отверстия или внутренние канавки увеличивают количество установок и специального инструмента. Каждая дополнительная операция увеличивает время программирования, настройки и проверки.
- Жесткие допуски на некритические размеры. : Превышение допуска (например, ±0,01 мм на шестигранной поверхности, которая подходит только под гаечный ключ) увеличивает стоимость без функциональной выгоды. Соблюдайте жесткие допуски на уплотнительные поверхности и диаметры шага резьбы.
- Количество : Небольшие объемы (1–50 шт.) часто требуют ручного программирования, простых приспособлений и стандартных инструментов. Средний объем (100–1000 шт.) позволяет амортизировать нестандартную твердосплавную оснастку и приспособления. Большой объем (>1000 шт.) может оправдать специальное проектирование и автоматизацию процесса.
Что включить в запрос цен на фитинги из нержавеющей стали?
Чтобы получить точную расценку на изготовленные на заказ фитинги из нержавеющей стали, изготовленные на станке с ЧПУ, предоставьте следующую информацию.:
- Полный 2D-чертеж со всеми размерами, допусками и спецификациями резьбы (при необходимости включите GD&T).
- 3D-модель CAD (STEP или IGES) для сложной геометрии.
- Марка материала (например, 316L, 304, 2205) и любая необходимая сертификация материала (например, ASTM A276, ASTM A479).
- Количество и ожидаемое годовое использование.
- Требования к качеству поверхности (значение Ra, пассивация, электрополировка и т. д.).
- Требования к проверке: отчет КИМ, резьбовой калибр, испытание на твердость, испытание под давлением?
- Любая специальная упаковка или маркировка.
- Предпочтительное время доставки.
Авторитетный производитель станков с ЧПУ рассмотрит ваш чертеж и предоставит отзыв DFM. Например, они могут предложить отрегулировать подрез резьбы, чтобы увеличить срок службы инструмента, или изменить острый внутренний угол на радиус, чтобы избежать использования специальной концевой фрезы. Такая обратная связь может сэкономить 15–30% затрат на обработку без ущерба для функциональности.
Выбор поставщика фитингов для труб из нержавеющей стали
Не все механические мастерские имеют одинаковый опыт работы с нержавеющей сталью. При оценке поставщиков для индивидуальных проектов трубопроводной арматуры учитывайте следующее::
- Опыт работы с аустенитными и дуплексными материалами. : Попросите привести примеры аналогичных фитингов, которые они производили, и с какими проблемами они столкнулись.
- Возможности машины : Есть ли у них токарные станки с ЧПУ с подачей СОЖ под высоким давлением? Живой инструмент? Возможность работы с несколькими слайдами? Токарно-фрезерный станок может уменьшить количество настроек для шестигранных, пазовых и поперечных отверстий.
- Внутреннее инспекционное оборудование : КИМ, резьбомеры, профилометр и т. д. Это обеспечивает более быстрое выполнение работ и лучшую коммуникацию.
- Поиск материалов : Могут ли они получить сертифицированные прутки или поковки из нержавеющей стали? Есть ли у них отношения с поставщиками отслеживаемых материалов?
- Система качества : ISO 9001 является стандартом точной обработки; AS9100 может потребоваться для аэрокосмических приложений.
- Коммуникация : Поставщик должен быть готов обсудить допуски, инструменты и потенциальное снижение затрат. Подход «черного ящика», когда ваш рисунок просто цитируют без вопросов, — это красный флаг.
Опытный партнер по механической обработке поможет вам избежать распространенных ошибок, таких как выбор слишком жесткого допуска резьбы, который невозможно надежно достичь, или указание качества обработки поверхности, требующее дорогостоящей вторичной операции, тогда как обработки в состоянии механической обработки будет достаточно. Понимая поведение материала и процесс обработки, вы можете проектировать более качественные детали и принимать более обоснованные решения о закупках.
Для получения дополнительной информации о том, как мы подходим к проектам фитингов для труб из нержавеющей стали, см. нашу страницу услуг по обработке на станках с ЧПУ или отправить запрос предложения с вашим рисунком.