
Por qué los accesorios para tuberías de acero inoxidable requieren mecanizado CNC especializado
Los accesorios para tuberías de acero inoxidable son componentes esenciales en los sistemas de manipulación de fluidos, desde líneas hidráulicas y controles neumáticos hasta tratamiento de agua y procesamiento químico. A diferencia del acero al carbono o el aluminio, el acero inoxidable presenta desafíos únicos de maquinabilidad debido a su alta tasa de endurecimiento por trabajo, baja conductividad térmica y tendencia a formar bordes reconstruidos. Un programa CNC estándar de uso general desarrollado para aluminio no producirá resultados aceptables en un accesorio de acero inoxidable. El material exige velocidades de corte más lentas, mayor rigidez, geometría de herramienta adecuada y suministro eficaz de refrigerante. Para los profesionales de adquisiciones e ingenieros de diseño, comprender cómo estos factores afectan la viabilidad, el tiempo de entrega y el costo del mecanizado es fundamental al especificar accesorios de tubería personalizados.
Esta guía cubre los aspectos prácticos del fresado y torneado CNC de accesorios para tuberías de acero inoxidable, desde la selección de la calidad del material y las estrategias de trayectoria hasta las tolerancias, el acabado superficial y las consideraciones de producción en volumen. Está destinado a ingenieros que diseñan accesorios y a compradores que evalúan proveedores de mecanizado CNC para proyectos de accesorios de tuberías.
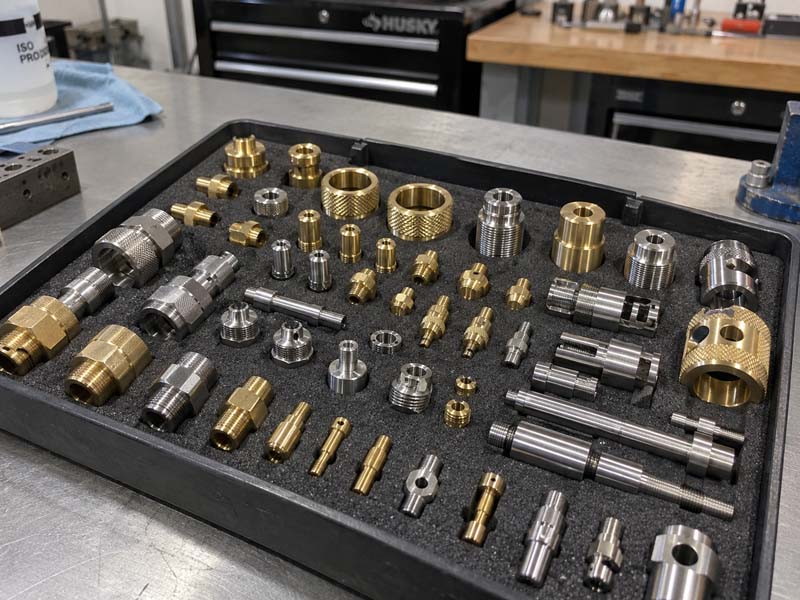
Grados comunes de acero inoxidable para accesorios de tuberías y su maquinabilidad
Aceros inoxidables austeníticos (304, 316, 316L)
El grupo más grande de acero inoxidable utilizado para accesorios de tuberías es la familia austenítica, particularmente los grados 304 y 316/316L. La designación “L” indica un bajo contenido de carbono, lo que reduce el riesgo de sensibilización durante la soldadura y mejora la resistencia a la corrosión en ambientes agresivos. Desde una perspectiva de mecanizado, los aceros inoxidables austeníticos tienen una alta ductilidad y se endurecen rápidamente. La capa de endurecimiento hace que cada corte posterior sea más difícil, por lo que el primer corte debe penetrar por debajo de la superficie endurecida anterior. Son esenciales herramientas afiladas con ángulos de desprendimiento positivos y avance constante. Las velocidades de corte típicas para 304/316 en centros de torneado CNC oscilan entre 80 y 120 m/min utilizando insertos de carburo, mientras que las velocidades de fresado oscilan entre 50 y 100 m/min, dependiendo del diámetro de la herramienta.
Aceros inoxidables martensíticos (410, 416)
Los grados martensíticos son magnéticos y pueden tratarse térmicamente hasta alcanzar una alta dureza. Son menos comunes para accesorios de tubería estándar, pero aparecen en aplicaciones que requieren resistencia al desgaste o mayor resistencia a temperaturas moderadas. El grado 416 contiene azufre agregado para mejorar la maquinabilidad, lo que lo convierte en uno de los aceros inoxidables más fáciles de cortar. Sin embargo, su resistencia a la corrosión es inferior a la del 304 o 316. La maquinabilidad del 416 es comparable a la del latón mecanizado libremente en algunos aspectos, con velocidades de corte posibles de hasta 180 m/min.
Aceros inoxidables ferríticos (430)
Los grados ferríticos ofrecen una resistencia moderada a la corrosión y son magnéticos. Se endurecen menos que los aceros austeníticos, pero aún requieren herramientas afiladas y un enfriamiento adecuado. El grado 430 se utiliza a menudo en accesorios y aparatos de escape de automóviles. La maquinabilidad es ligeramente mejor que la del 304, pero el control de las virutas puede ser más difícil debido a las virutas más largas y fibrosas.
Aceros inoxidables dúplex (2205, 2507)
Los grados dúplex combinan alta resistencia con una excelente resistencia a la corrosión, lo que los hace populares para accesorios marinos, químicos y de petróleo y gas en alta mar. Los aceros inoxidables dúplex tienen mayor resistencia a la tracción y menor alargamiento en comparación con los austeníticos, lo que produce mayores fuerzas de corte y desgaste de la herramienta. También se endurecen significativamente. El mecanizado dúplex requiere configuraciones rígidas, inserciones de inclinación negativa con rompevirutas y velocidades de corte reducidas, normalmente de 60 a 90 m/min para torneado.
Seleccionar el grado correcto
Como regla general, el 316L ofrece la mejor combinación de resistencia a la corrosión y maquinabilidad para accesorios de tubería personalizados. Si el costo de mecanizado es una preocupación principal y la aplicación no requiere una alta resistencia a la corrosión, 304 o incluso 416 pueden reducir el tiempo del ciclo. Para condiciones de servicio severas, pueden ser necesarios grados dúplex o superausteníticos, pero se espera un mayor tiempo de mecanizado y consumo de herramientas. Confirme siempre la especificación del material con el entorno del usuario final.
Procesos clave de mecanizado para accesorios de tuberías de acero inoxidable
Torneado CNC (OD e ID)
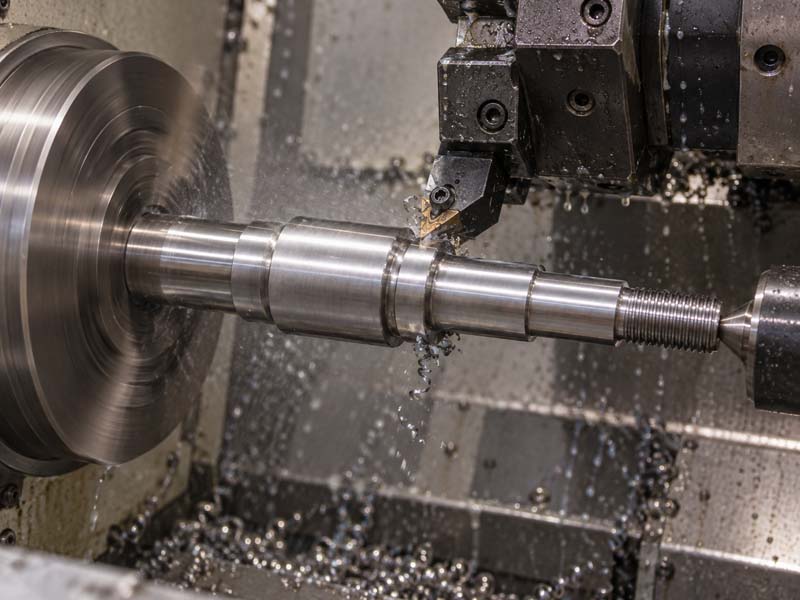
La mayoría de los accesorios para tuberías comienzan como barras o piezas forjadas y primero se tornean en un torno CNC. El perfil externo, las roscas, los chaflanes y los orificios internos se crean mediante operaciones de torneado, taladrado, roscado y tronzado. Para acero inoxidable se recomienda una máquina de alta rigidez con un husillo potente (preferiblemente de 15 HP o más). El uso de refrigerante a alta presión (70-100 bar) ayuda a romper las virutas y a evacuar el calor de la zona de corte. El roscado de accesorios para tuberías de acero inoxidable se realiza comúnmente con herramientas de roscado de un solo punto para roscas NPT o BSP, o con fresado de roscas para diámetros más grandes. Al tornear, es fundamental mantener una carga de viruta constante y evitar marcas de permanencia. Una permanencia puede causar endurecimiento por trabajo y crear un punto duro que rompa el inserto al reingresar.
Fresado CNC para funciones complejas
Los accesorios de tubería a menudo necesitan planos, ranuras, planos para llaves hexagonales, chaveteros u orificios de puerto. Estas características requieren fresado CNC, generalmente en una máquina de 3 o 4 ejes. Al fresar acero inoxidable, se prefiere el fresado ascendente para reducir el endurecimiento por trabajo y mejorar el acabado de la superficie. Las herramientas deben ser de carburo sólido con recubrimientos de TiAlN o AlTiN. Para ranuras profundas o paredes delgadas, son esenciales pasadas de acabado incrementales y la dirección adecuada del refrigerante. Al mecanizar hexágonos en extremos de accesorios, una sola configuración utilizando una herramienta motorizada en una máquina CNC suiza o de fresado-torneado puede producir la pieza completa en una sola operación.
Mecanizado y mandrinado de agujeros
Muchos accesorios de tubería requieren orificios pasantes, avellanados o cónicos. La perforación de acero inoxidable requiere una configuración rígida y un taladro alimentado con refrigerante para evitar el endurecimiento. Hoy en día, los taladros de acero de alta velocidad rara vez se utilizan; en cambio, las brocas de carburo sólido o de punta intercambiable con refrigerante interno son estándar. Para orificios de alta precisión (p. ej., donde sellan las juntas tóricas), son típicas las barras de mandrinar con insertos de carburo recubiertos y una pasada de acabado de 0,1 a 0,3 mm. Se pueden lograr tolerancias de ±0,025 mm en los diámetros del orificio con un cuidadoso control del proceso.
Consideraciones sobre sujeción y configuración
Los accesorios para tuberías de acero inoxidable suelen ser piezas de tamaño pequeño a mediano (desde un tamaño nominal de tubería de 1/8" hasta 2" o 3"). La sujeción debe proporcionar una alta fuerza de sujeción sin dañar la superficie. Los mandriles estándar de tres mordazas con mordazas suaves o portabrocas son comunes para las piezas torneadas. Para perfiles hexagonales o cuadrados, es posible que se requieran pinzas especialmente mecanizadas o accesorios personalizados. Debido a las altas fuerzas de corte generadas durante el mecanizado de acero inoxidable, una fijación robusta es fundamental. Cualquier vibración o deslizamiento desaparecerá rápidamente producir marcas de vibración, dimensiones sobredimensionadas o roturas de herramientas.
Para operaciones de fresado secundario, a menudo se utiliza un tornillo de banco o un dispositivo modular con pasadores de ubicación. Cuando las tolerancias son estrictas, se debe emplear un sistema de transferencia de datos. Por ejemplo, primero se completa el torneado y luego la pieza se transfiere a un dispositivo de fresado que hace referencia al orificio o la cara torneados. El número de configuraciones afecta directamente la concentricidad de la pieza y la acumulación de tolerancias. Un enfoque de configuración única en una máquina multitarea (por ejemplo, torno de fresado o torno de eje B) es ideal para accesorios complejos.
Tolerancias e inspección dimensional para accesorios de acero inoxidable
Los accesorios de tubería suelen tener dimensiones funcionales y de rosca que requieren un control estricto. Las tolerancias comunes para accesorios de acero inoxidable personalizados incluyen:
- Diámetros de orificio o paso: ±0,05 mm (típico), ±0,025 mm (precisión)
- Diámetro de paso de rosca: según estándares NPT/BSP (p. ej., 1/2” NPT según ASME B1.20.1)
- Ancho hexagonal entre caras: ±0,1 mm
- Concentricidad de las roscas al orificio: 0,05 mm TIR
- Rugosidad de la superficie: 3,2 µm Ra (general), 1,6 µm Ra (superficies de sellado)
La inspección de accesorios de acero inoxidable a menudo implica medidores de rosca pasa/no pasa, proyectores de perfil para la forma de la rosca, CMM para tolerancias geométricas y probadores de rugosidad de superficies. Para aplicaciones de alta presión, se pueden especificar pruebas hidrostáticas o pruebas de fugas de helio. Al revisar un plano de accesorios de acero inoxidable, preste especial atención a las especificaciones de rosca (NPT, BSPT, BSPP, etc.), la clasificación de presión y cualquier certificación de material requerida (p. ej., EN 10204 3.1).
Tratamientos de acabado superficial y postmecanizado
Los accesorios de acero inoxidable pueden requerir acabados superficiales específicos por razones estéticas o de resistencia a la corrosión. Los procesos comunes de posmecanizado incluyen:
- Pasivación : Elimina el hierro libre y otros contaminantes de la superficie, restaurando la capa natural de óxido de cromo. Este es el estándar para accesorios austeníticos y ferríticos utilizados en aplicaciones alimentarias, farmacéuticas o médicas.
- electropulido : Produce una superficie lisa y brillante con resistencia a la corrosión mejorada. A menudo se especifica para accesorios sanitarios.
- Pulido mecanico : Se utiliza para apariencia cosmética en partes visibles. Se puede hacer a mano o con abrasivos, pero hay que tener cuidado de no sobrecalentar la superficie.
- Granallado : Produce un acabado mate uniforme y puede eliminar defectos superficiales menores. Sin embargo, puede reducir la resistencia a la corrosión si no va seguido de una pasivación.
- Sin acabado (como mecanizado) : Muchos accesorios industriales se utilizan tal como están mecanizados, siempre que la rugosidad de la superficie cumpla con los requisitos del dibujo.
Al solicitar tratamientos de superficie, confirme que el proceso de acabado no afecte las dimensiones críticas. La pasivación y el electropulido eliminan una pequeña cantidad de material (normalmente entre 0,0002 y 0,0005 mm), lo que puede afectar los orificios estrechos. A menudo el acabado se realiza después del mecanizado final, con una inspección dimensional después del tratamiento.
Cómo el diseño de la pieza afecta el costo de mecanizado de accesorios de acero inoxidable
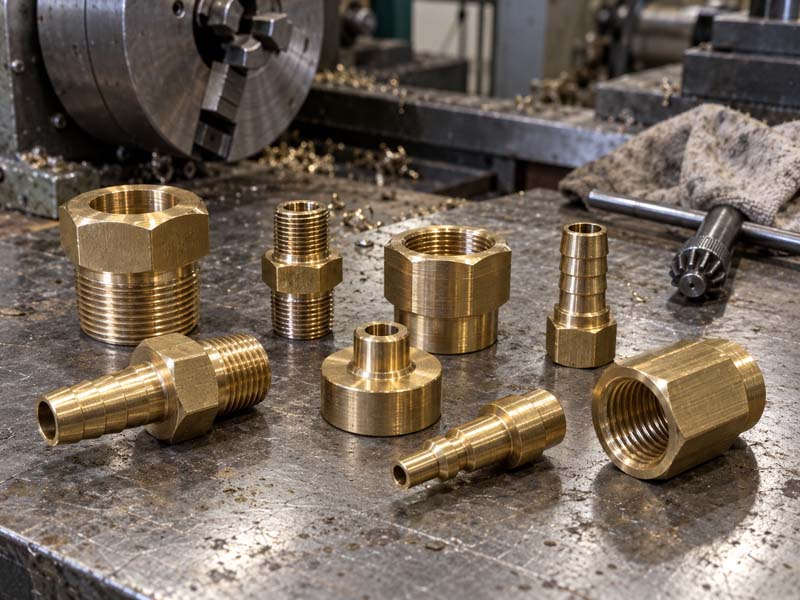
Varias características de diseño tienen un impacto directo en el tiempo de mecanizado y el costo de las herramientas para accesorios de tuberías de acero inoxidable.:
- Tipo y longitud de hilo : Las roscas NPT requieren un cono, que se puede mecanizar en un torno con torneado recto o cónico. Los hilos más largos aumentan el tiempo de corte y pueden requerir varias pasadas. El fresado de roscas es más lento que el roscado de un solo punto, pero es necesario para determinadas geometrías.
- Secciones de pared delgada : La menor conductividad térmica del acero inoxidable significa que el calor se acumula rápidamente en las paredes delgadas, provocando expansión y posible vibración. Se deben evitar espesores de pared inferiores a 1,5 mm a menos que sea absolutamente necesario, o se deben considerar materiales alternativos como 416 (mecanizado libre).
- Características internas complejas : Los puertos perforados transversalmente, los orificios que se cruzan o las ranuras internas aumentan la cantidad de configuraciones y herramientas especiales. Cada operación adicional agrega tiempo de programación, configuración e inspección.
- Tolerancias estrictas en dimensiones no críticas : El exceso de tolerancia (p. ej., llamar a ±0,01 mm en una cara hexagonal que solo necesita adaptarse a una llave) aumenta el costo sin beneficio funcional. Concéntrese en tolerancias estrictas en las superficies de sellado y los diámetros de paso de rosca.
- Cantidad : Los volúmenes bajos (de 1 a 50 piezas) a menudo requieren programación manual, accesorios simples y herramientas estándar. El volumen medio (100–1000 piezas) permite la amortización de herramientas y accesorios de carburo personalizados. Un volumen alto (>1000 unidades) puede justificar el diseño y la automatización de procesos dedicados.
Qué incluir en una solicitud de cotización para accesorios de tuberías de acero inoxidable
Para recibir una cotización precisa para accesorios de tubería de acero inoxidable mecanizados por CNC personalizados, proporcione la siguiente información:
- Plano 2D completo con todas las dimensiones, tolerancias y especificaciones de rosca (incluya GD&T si es crítico).
- Modelo CAD 3D (STEP o IGES) para geometría compleja.
- Grado del material (p. ej., 316L, 304, 2205) y cualquier certificación de material requerida (p. ej., ASTM A276, ASTM A479).
- Cantidad y uso anual esperado.
- Requisitos de acabado superficial (valor Ra, pasivación, electropulido, etc.).
- Requisitos de inspección: informe CMM, calibre de rosca, prueba de dureza, prueba de presión.
- Cualquier embalaje o etiquetado especial.
- Plazo de entrega preferente.
Un fabricante de mecanizado CNC de buena reputación revisará su dibujo y le brindará comentarios sobre DFM. Por ejemplo, pueden sugerir ajustar un corte de alivio de rosca para mejorar la vida útil de la herramienta, o cambiar una esquina interna afilada a un radio para evitar una fresa especial. Esta retroalimentación puede ahorrar entre un 15% y un 30% en costos de mecanizado sin sacrificar la función.
Selección de un proveedor de accesorios para tuberías de acero inoxidable
No todos los talleres mecánicos tienen la misma experiencia con el acero inoxidable. Al evaluar proveedores para proyectos de accesorios de tuberías personalizados, considere lo siguiente:
- Experiencia con materiales austeníticos y dúplex. : Solicite ejemplos de accesorios similares que hayan producido y qué desafíos encontraron.
- Capacidad de la máquina : ¿Tienen tornos CNC con refrigerante a alta presión? ¿Herramientas en vivo? ¿Capacidad de diapositivas múltiples? Una máquina fresadora-torneadora puede reducir las configuraciones para funciones hexagonales, ranuradas y de orificios transversales.
- Equipo de inspección interno : CMM, calibres de hilo, perfilómetro, etc. Esto garantiza una respuesta más rápida y una mejor comunicación.
- Abastecimiento de materiales : ¿Pueden obtener barras de acero inoxidable certificadas o piezas forjadas? ¿Tienen relaciones con proveedores de material rastreable?
- Sistema de calidad : ISO 9001 es el estándar para el mecanizado de precisión; Es posible que se necesite AS9100 para aplicaciones aeroespaciales.
- Comunicación : El proveedor debe estar dispuesto a discutir tolerancias, herramientas y posibles reducciones de costos. Un enfoque de “caja negra” en el que simplemente citan su dibujo sin preguntas es una señal de alerta.
Un socio de mecanizado experimentado lo ayudará a evitar errores comunes, como seleccionar una tolerancia de rosca demasiado ajustada que no se puede lograr de manera confiable o especificar un acabado superficial que requiere una operación secundaria costosa cuando un acabado mecanizado sería suficiente. Al comprender el comportamiento del material y el proceso de mecanizado, puede diseñar mejores piezas y tomar decisiones de adquisición más informadas.
Para obtener más información sobre cómo abordamos los proyectos de instalación de tuberías de acero inoxidable, consulte nuestra página de servicios de mecanizado CNC o enviar una solicitud de cotización con tu dibujo.