
Tại sao phụ kiện ống thép không gỉ cần gia công CNC chuyên dụng
Phụ kiện đường ống bằng thép không gỉ là thành phần thiết yếu trong hệ thống xử lý chất lỏng, từ đường thủy lực và điều khiển khí nén đến xử lý nước và xử lý hóa chất. Không giống như thép cacbon hoặc nhôm, thép không gỉ đặt ra những thách thức đặc biệt về khả năng gia công do tốc độ đông cứng cao, độ dẫn nhiệt thấp và xu hướng hình thành cạnh tích tụ. Một chương trình CNC đa năng tiêu chuẩn được phát triển cho nhôm sẽ không mang lại kết quả chấp nhận được trên khớp nối bằng thép không gỉ. Vật liệu này yêu cầu tốc độ cắt chậm hơn, độ cứng cao hơn, hình dạng dụng cụ phù hợp và phân phối chất làm mát hiệu quả. Đối với các chuyên gia mua sắm và kỹ sư thiết kế, việc hiểu các yếu tố này ảnh hưởng như thế nào đến tính khả thi gia công, thời gian thực hiện và chi phí là rất quan trọng khi chỉ định các phụ kiện đường ống tùy chỉnh.
Hướng dẫn này đề cập đến các khía cạnh thực tế của phay CNC và tiện phụ kiện ống thép không gỉ—từ lựa chọn cấp vật liệu và chiến lược đường chạy dao đến dung sai, độ hoàn thiện bề mặt và cân nhắc về khối lượng sản xuất. Nó dành cho các kỹ sư thiết kế phụ kiện và dành cho người mua đánh giá các nhà cung cấp gia công CNC cho các dự án lắp ống.
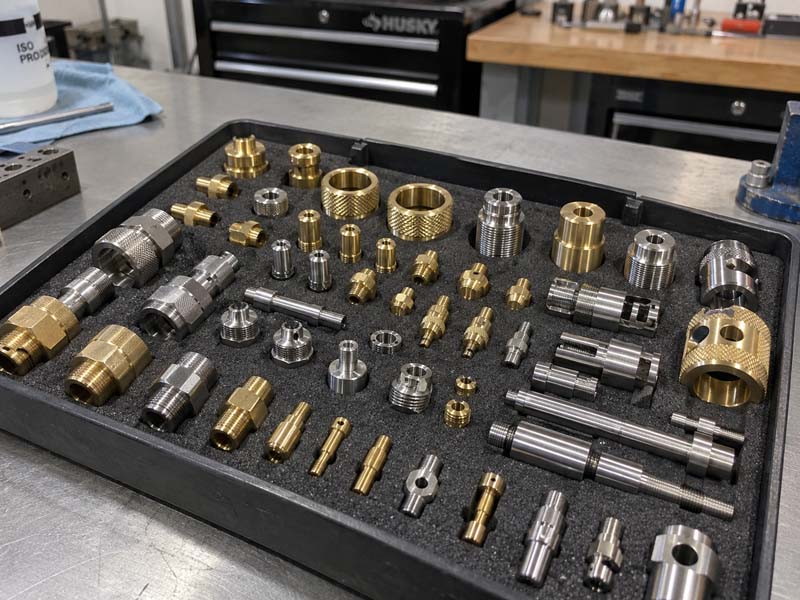
Các loại thép không gỉ phổ biến cho phụ kiện đường ống và khả năng gia công của chúng
Thép không gỉ Austenitic (304, 316, 316L)
Nhóm thép không gỉ lớn nhất được sử dụng cho các phụ kiện đường ống là họ austenit, đặc biệt là các loại 304 và 316/316L. Ký hiệu “L” biểu thị hàm lượng carbon thấp, giúp giảm nguy cơ nhạy cảm trong quá trình hàn và cải thiện khả năng chống ăn mòn trong môi trường khắc nghiệt. Từ góc độ gia công, thép không gỉ austenit có độ dẻo cao và cứng lại nhanh chóng. Lớp làm cứng gia công làm cho mỗi lần cắt tiếp theo trở nên khó khăn hơn, vì vậy vết cắt đầu tiên phải xuyên qua bề mặt đã được làm cứng trước đó. Dụng cụ sắc bén với góc nghiêng dương và khả năng ăn dao liên tục là rất cần thiết. Tốc độ cắt điển hình cho 304/316 trên trung tâm tiện CNC nằm trong khoảng từ 80 đến 120 m/phút khi sử dụng hạt dao cacbua, trong khi tốc độ phay là khoảng 50 đến 100 m/phút tùy thuộc vào đường kính dụng cụ.
Thép không gỉ Martensitic (410, 416)
Các lớp Martensitic có từ tính và có thể được xử lý nhiệt đến độ cứng cao. Chúng ít phổ biến hơn đối với các phụ kiện đường ống tiêu chuẩn nhưng xuất hiện trong các ứng dụng yêu cầu khả năng chống mài mòn hoặc độ bền cao hơn ở nhiệt độ vừa phải. Lớp 416 có chứa lưu huỳnh bổ sung để cải thiện khả năng gia công, làm cho nó trở thành một trong những loại thép không gỉ dễ cắt nhất. Tuy nhiên, khả năng chống ăn mòn của nó thấp hơn 304 hoặc 316. Khả năng gia công của 416 có thể so sánh với đồng thau gia công tự do ở một số khía cạnh, với tốc độ cắt có thể lên tới 180 m/phút.
Thép không gỉ Ferritic (430)
Các lớp Ferritic có khả năng chống ăn mòn vừa phải và có từ tính. Chúng có độ cứng ít hơn thép austenit nhưng vẫn yêu cầu các dụng cụ sắc bén và được làm mát đầy đủ. Lớp 430 thường được sử dụng trong các phụ kiện và thiết bị xả ô tô. Khả năng gia công tốt hơn một chút so với 304, nhưng việc kiểm soát chip có thể khó khăn hơn do chip dài hơn và có nhiều sợi hơn.
Thép không gỉ song công (2205, 2507)
Các loại song công kết hợp độ bền cao với khả năng chống ăn mòn tuyệt vời, khiến chúng trở nên phổ biến đối với các phụ kiện dầu khí, hóa chất và hàng hải ngoài khơi. Thép không gỉ song có độ bền kéo cao hơn và độ giãn dài thấp hơn so với austenit, tạo ra lực cắt và độ mòn dụng cụ cao hơn. Họ cũng làm việc chăm chỉ đáng kể. Gia công song công yêu cầu thiết lập cứng nhắc, hạt dao cào âm có bộ ngắt phoi và tốc độ cắt giảm—thường là 60 đến 90 m/phút khi tiện.
Chọn đúng lớp
Theo nguyên tắc chung, 316L cung cấp sự kết hợp tốt nhất giữa khả năng chống ăn mòn và khả năng gia công cho các phụ kiện đường ống tùy chỉnh. Nếu chi phí gia công là mối quan tâm hàng đầu và ứng dụng không yêu cầu khả năng chống ăn mòn cao thì 304 hoặc thậm chí 416 có thể giảm thời gian chu kỳ. Đối với các điều kiện sử dụng khắc nghiệt, có thể cần đến các loại song công hoặc siêu austenit, nhưng dự kiến thời gian gia công và mức tiêu thụ dụng cụ sẽ tăng lên. Luôn xác nhận thông số kỹ thuật của vật liệu với môi trường của người dùng cuối.
Các quy trình gia công chính cho phụ kiện ống thép không gỉ
Tiện CNC (OD và ID)
Hầu hết các phụ kiện đường ống đều bắt đầu ở dạng thanh phôi hoặc vật rèn và lần đầu tiên được bật trên máy tiện CNC. Biên dạng bên ngoài, ren, vát và lỗ trong được tạo ra thông qua các nguyên công tiện, móc lỗ, cắt ren và chia tay. Đối với thép không gỉ, nên sử dụng máy có độ cứng cao với trục chính mạnh mẽ (tốt nhất là 15 HP trở lên). Việc sử dụng chất làm mát áp suất cao (70–100 bar) giúp phá vỡ phoi và thoát nhiệt khỏi vùng cắt. Việc ren trên các phụ kiện đường ống bằng thép không gỉ thường được thực hiện bằng các công cụ ren một điểm cho ren NPT hoặc BSP hoặc bằng phay ren cho đường kính lớn hơn. Khi tiện, việc duy trì tải phoi không đổi và tránh các vết dừng là rất quan trọng. Việc dừng lại có thể gây ra hiện tượng cứng hóa vật liệu và tạo ra một điểm cứng làm gãy hạt dao khi đưa vào lại.
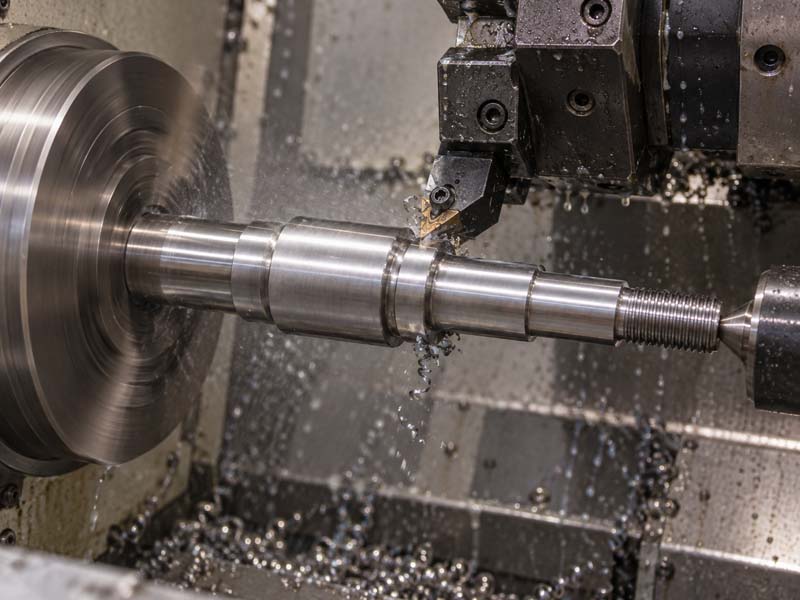
Phay CNC cho các tính năng phức tạp
Các phụ kiện đường ống thường cần có mặt phẳng, rãnh, mặt phẳng cờ lê lục giác, rãnh then hoặc lỗ cổng. Các tính năng này yêu cầu phay CNC, thường là trên máy 3 trục hoặc 4 trục. Khi phay thép không gỉ, phay leo được ưu tiên để giảm độ cứng khi gia công và cải thiện độ bóng bề mặt. Dụng cụ phải là cacbua rắn với lớp phủ TiAlN hoặc AlTiN. Đối với các khe sâu hoặc thành mỏng, việc thực hiện các bước hoàn thiện gia tăng và hướng tưới nguội thích hợp là rất cần thiết. Khi gia công các hình lục giác ở các đầu khớp nối, một thiết lập duy nhất sử dụng dao trực tiếp trên máy CNC Thụy Sĩ hoặc máy phay tiện có thể tạo ra toàn bộ bộ phận trong một nguyên công.
Gia công lỗ và khoan
Nhiều phụ kiện đường ống yêu cầu lỗ xuyên, lỗ đối diện hoặc lỗ côn. Khoan thép không gỉ đòi hỏi phải có một thiết lập chắc chắn và một mũi khoan được làm mát bằng chất làm mát để ngăn ngừa hiện tượng cứng hóa vật liệu. Máy khoan thép tốc độ cao ngày nay hiếm khi được sử dụng; thay vào đó, mũi khoan cacbua rắn hoặc mũi khoan có thể thay đổi được với chất làm mát bên trong là tiêu chuẩn. Đối với các lỗ khoan có độ chính xác cao (ví dụ, nơi có vòng đệm chữ O), các thanh móc lỗ có hạt dao cacbua được phủ và đường hoàn thiện là 0,1–0,3 mm là điển hình. Có thể đạt được dung sai ±0,025 mm trên đường kính lỗ khoan bằng cách kiểm soát quy trình cẩn thận.
Cân nhắc về việc nắm giữ và thiết lập
Các phụ kiện đường ống bằng thép không gỉ thường là các bộ phận có kích thước nhỏ đến trung bình (từ kích thước ống danh nghĩa 1/8" đến 2" hoặc 3"). Gia công phải cung cấp lực kẹp cao mà không làm hỏng bề mặt. Mâm cặp ba hàm tiêu chuẩn có hàm mềm hoặc mâm cặp kẹp thường dùng cho các bộ phận tiện. Đối với các cấu hình lục giác hoặc hình vuông, có thể cần các ống kẹp được gia công đặc biệt hoặc đồ gá tùy chỉnh. Do lực cắt cao được tạo ra trong quá trình gia công không gỉ, việc cố định chắc chắn là rất quan trọng. Bất kỳ sự rung hoặc trượt nào cũng sẽ nhanh chóng tạo ra các vết kêu, kích thước quá lớn hoặc dụng cụ bị gãy.
Đối với các nguyên công phay thứ cấp, người ta thường sử dụng một tấm kẹp hoặc đồ gá mô-đun có chốt định vị. Khi dung sai chặt chẽ, nên sử dụng hệ thống truyền mốc. Ví dụ, việc tiện được hoàn thành trước tiên, sau đó chi tiết được chuyển sang thiết bị phay tham khảo lỗ hoặc mặt đã tiện. Số lượng thiết lập ảnh hưởng trực tiếp đến độ đồng tâm và xếp chồng dung sai của bộ phận. Phương pháp thiết lập một lần trên máy đa tác vụ (ví dụ: máy tiện phay hoặc máy tiện trục B) là lý tưởng cho các phụ kiện phức tạp.
Dung sai và kiểm tra kích thước cho các phụ kiện bằng thép không gỉ
Các phụ kiện đường ống thường có cả kích thước chức năng và kích thước ren yêu cầu kiểm soát chặt chẽ. Dung sai chung cho các phụ kiện bằng thép không gỉ tùy chỉnh bao gồm:
- Đường kính lỗ khoan hoặc đường dẫn: ± 0,05 mm (điển hình), ± 0,025 mm (độ chính xác)
- Đường kính bước ren: theo tiêu chuẩn NPT/BSP (ví dụ: 1/2” NPT theo ASME B1.20.1)
- Chiều rộng lục giác trên các căn hộ: ± 0,1 mm
- Độ đồng tâm của ren tới lỗ khoan: 0,05 mm TIR
- Độ nhám bề mặt: 3,2 µm Ra (thông thường), 1,6 µm Ra (bề mặt bịt kín)
Việc kiểm tra các phụ kiện bằng thép không gỉ thường liên quan đến máy đo ren đi/không đi, máy chiếu biên dạng cho dạng ren, CMM để đo dung sai hình học và máy kiểm tra độ nhám bề mặt. Đối với các ứng dụng áp suất cao, có thể chỉ định thử nghiệm thủy tĩnh hoặc thử nghiệm rò rỉ khí heli. Khi xem xét bản vẽ cho các phụ kiện bằng thép không gỉ, đặc biệt chú ý đến thông số kỹ thuật của ren (NPT, BSPT, BSPP, v.v.), mức áp suất và mọi chứng nhận vật liệu cần thiết (ví dụ: EN 10204 3.1).
Xử lý hoàn thiện bề mặt và sau gia công
Các phụ kiện bằng thép không gỉ có thể yêu cầu hoàn thiện bề mặt cụ thể để chống ăn mòn hoặc vì lý do thẩm mỹ. Các quy trình gia công sau phổ biến bao gồm:
- Sự thụ động : Loại bỏ sắt tự do và các chất gây ô nhiễm khác trên bề mặt, khôi phục lớp oxit crom tự nhiên. Đây là tiêu chuẩn cho các phụ kiện austenit và ferritic được sử dụng trong các ứng dụng thực phẩm, dược phẩm hoặc y tế.
- đánh bóng điện : Tạo ra bề mặt mịn, sáng với khả năng chống ăn mòn được cải thiện. Nó thường được chỉ định cho các phụ kiện vệ sinh.
- Đánh bóng cơ khí : Được sử dụng để tạo vẻ thẩm mỹ trên các bộ phận có thể nhìn thấy được. Có thể thực hiện bằng tay hoặc bằng chất mài mòn, nhưng phải cẩn thận để không làm bề mặt quá nóng.
- nổ mìn : Tạo ra một lớp sơn mờ đồng đều và có thể loại bỏ các khuyết tật nhỏ trên bề mặt. Tuy nhiên, nó có thể làm giảm khả năng chống ăn mòn nếu không áp dụng biện pháp thụ động.
- Không hoàn thiện (như gia công) : Nhiều phụ kiện công nghiệp được sử dụng ở trạng thái như gia công, miễn là độ nhám bề mặt đáp ứng được yêu cầu của bản vẽ.
Khi yêu cầu xử lý bề mặt, hãy xác nhận rằng quá trình hoàn thiện không ảnh hưởng đến các kích thước quan trọng. Thụ động hóa và đánh bóng bằng điện loại bỏ một lượng nhỏ vật liệu (thường là 0,0002–0,0005 mm), có thể ảnh hưởng đến các lỗ khoan kín. Việc hoàn thiện thường được thực hiện sau quá trình gia công cuối cùng, với việc kiểm tra kích thước sau quá trình xử lý.
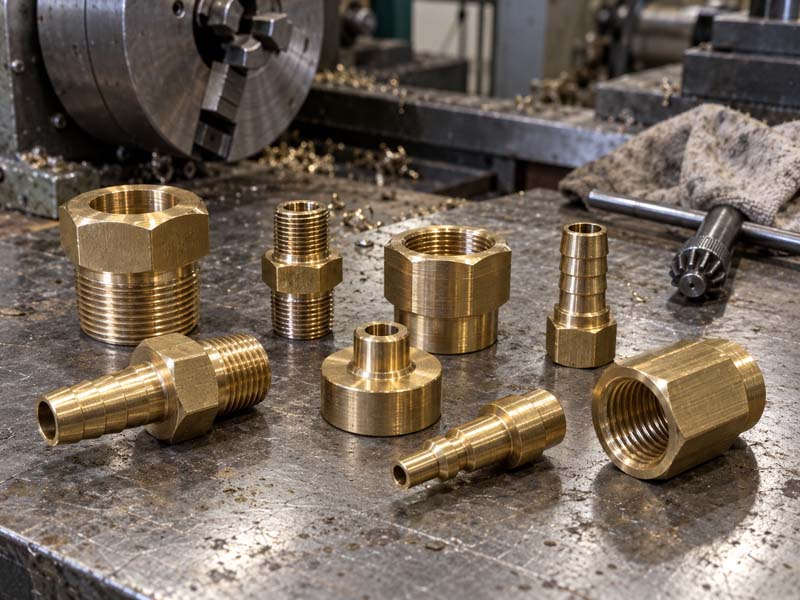
Thiết kế bộ phận ảnh hưởng như thế nào đến chi phí gia công lắp thép không gỉ
Một số tính năng thiết kế có tác động trực tiếp đến thời gian gia công và chi phí dụng cụ cho các phụ kiện đường ống bằng thép không gỉ:
- Loại chủ đề và chiều dài : Ren NPT yêu cầu côn, có thể gia công trên máy tiện tiện thẳng hoặc tiện côn. Các ren dài hơn sẽ tăng thời gian cắt và có thể yêu cầu cắt nhiều lần. Phay ren chậm hơn phay một điểm nhưng cần thiết đối với một số hình học nhất định.
- Phần tường mỏng : Độ dẫn nhiệt thấp hơn của thép không gỉ có nghĩa là nhiệt tích tụ nhanh chóng trong các bức tường mỏng, gây ra sự giãn nở và tiềm ẩn tiếng ồn. Nên tránh độ dày thành dưới 1,5 mm trừ khi thực sự cần thiết hoặc nên xem xét các vật liệu thay thế như 416 (không gia công).
- Đặc điểm bên trong phức tạp : Các cổng được khoan chéo, các lỗ giao nhau hoặc các rãnh bên trong làm tăng số lượng thiết lập và dụng cụ đặc biệt. Mỗi hoạt động bổ sung sẽ thêm thời gian lập trình, thiết lập và kiểm tra.
- Dung sai chặt chẽ trên các kích thước không quan trọng : Dung sai quá mức (ví dụ: gọi ±0,01 mm trên mặt lục giác chỉ cần lắp cờ lê) sẽ làm tăng chi phí mà không mang lại lợi ích về mặt chức năng. Tập trung dung sai chặt chẽ vào bề mặt bịt kín và đường kính bước ren.
- Số lượng : Khối lượng thấp (1–50 chiếc) thường yêu cầu lập trình thủ công, đồ đạc đơn giản và dụng cụ tiêu chuẩn. Khối lượng trung bình (100–1000 chiếc) cho phép khấu hao các dụng cụ và đồ gá cacbua tùy chỉnh. Khối lượng lớn (>1000 chiếc) có thể phù hợp cho việc thiết kế quy trình chuyên dụng và tự động hóa.
Những gì cần bao gồm trong RFQ cho phụ kiện ống thép không gỉ
Để nhận được báo giá chính xác cho các phụ kiện ống thép không gỉ gia công CNC tùy chỉnh, hãy cung cấp các thông tin sau:
- Hoàn thành bản vẽ 2D với tất cả các kích thước, dung sai và thông số kỹ thuật của ren (bao gồm GD&T nếu quan trọng).
- Mô hình CAD 3D (STEP hoặc IGES) cho hình học phức tạp.
- Loại vật liệu (ví dụ: 316L, 304, 2205) và mọi chứng nhận vật liệu bắt buộc (ví dụ: ASTM A276, ASTM A479).
- Số lượng và dự kiến sử dụng hàng năm.
- Yêu cầu về độ hoàn thiện bề mặt (giá trị Ra, độ thụ động, đánh bóng bằng điện, v.v.).
- Yêu cầu kiểm tra: Báo cáo CMM, thước đo ren, kiểm tra độ cứng, kiểm tra áp suất?
- Bất kỳ bao bì hoặc nhãn mác đặc biệt nào.
- Thời gian giao hàng ưu tiên.
Nhà sản xuất gia công CNC có uy tín sẽ xem xét bản vẽ của bạn và cung cấp phản hồi DFM. Ví dụ: họ có thể đề xuất điều chỉnh phần cắt giảm ren để cải thiện tuổi thọ dụng cụ hoặc thay đổi góc nhọn bên trong thành bán kính để tránh dao phay ngón đặc biệt. Phản hồi như vậy có thể tiết kiệm 15–30% chi phí gia công mà không làm mất chức năng.
Lựa chọn nhà cung cấp phụ kiện ống thép không gỉ
Không phải tất cả các cửa hàng máy móc đều có kinh nghiệm sử dụng thép không gỉ như nhau. Khi đánh giá nhà cung cấp cho các dự án lắp đặt đường ống tùy chỉnh, hãy xem xét những điều sau:
- Kinh nghiệm với vật liệu austenit và duplex : Hãy hỏi ví dụ về các phụ kiện tương tự mà họ đã sản xuất và những thách thức mà họ gặp phải.
- Công suất máy : Họ có máy tiện CNC với chất làm mát áp suất cao không? Dụng cụ trực tiếp? Khả năng trượt đa năng? Máy phay tiện có thể giảm bớt việc thiết lập các tính năng hex, slot và cross-hole.
- Thiết bị kiểm tra nội bộ : CMM, thước đo ren, máy đo biên dạng, v.v. Điều này đảm bảo quay vòng nhanh hơn và giao tiếp tốt hơn.
- Tìm nguồn cung ứng vật liệu : Họ có thể tìm nguồn phôi hoặc thanh thép không gỉ đã được chứng nhận không? Họ có mối quan hệ với các nhà cung cấp vật liệu có thể truy nguyên không?
- Hệ thống chất lượng : ISO 9001 là tiêu chuẩn cho gia công chính xác; AS9100 có thể cần thiết cho các ứng dụng hàng không vũ trụ.
- Giao tiếp : Nhà cung cấp phải sẵn sàng thảo luận về dung sai, dụng cụ và khả năng giảm chi phí. Cách tiếp cận “hộp đen” trong đó họ chỉ trích dẫn bản vẽ của bạn mà không đặt câu hỏi là một lá cờ đỏ.
Đối tác gia công có kinh nghiệm sẽ giúp bạn tránh những cạm bẫy thường gặp như chọn dung sai ren quá chặt không thể đạt được một cách đáng tin cậy hoặc chỉ định lớp hoàn thiện bề mặt yêu cầu thao tác thứ cấp đắt tiền khi lớp hoàn thiện như được gia công là đủ. Bằng cách hiểu rõ hành vi của vật liệu và quy trình gia công, bạn có thể thiết kế các bộ phận tốt hơn và đưa ra quyết định mua sắm sáng suốt hơn.
Để biết thêm thông tin về cách chúng tôi tiếp cận các dự án lắp ống thép không gỉ, xem trang dịch vụ gia công CNC của chúng tôi hoặc gửi RFQ với bản vẽ của bạn.