
ステンレス鋼管継手に特殊な CNC 加工が必要な理由
ステンレス鋼のパイプ継手は、油圧ラインや空圧制御から水処理や化学処理に至るまで、流体ハンドリング システムに不可欠なコンポーネントです。炭素鋼やアルミニウムとは異なり、ステンレス鋼は加工硬化率が高く、熱伝導率が低く、構成刃先を形成する傾向があるため、独特の機械加工性の課題があります。アルミニウム用に開発された標準的な汎用 CNC プログラムでは、ステンレス鋼の継手では満足できる結果が得られません。この材料には、より遅い切削速度、より高い剛性、適切な工具形状、および効果的なクーラント供給が必要です。調達専門家や設計エンジニアにとって、カスタム パイプ継手を指定する際には、これらの要因が加工の実現可能性、リード タイム、コストにどのような影響を与えるかを理解することが重要です。
このガイドでは、材料グレードの選択やツールパス戦略から、公差、表面仕上げ、量産上の考慮事項に至るまで、ステンレス鋼パイプ継手の CNC フライス加工と旋削加工の実践的な側面について説明します。これは、継手を設計するエンジニアと、パイプ継手プロジェクトの CNC 加工サプライヤーを評価するバイヤーを対象としています。
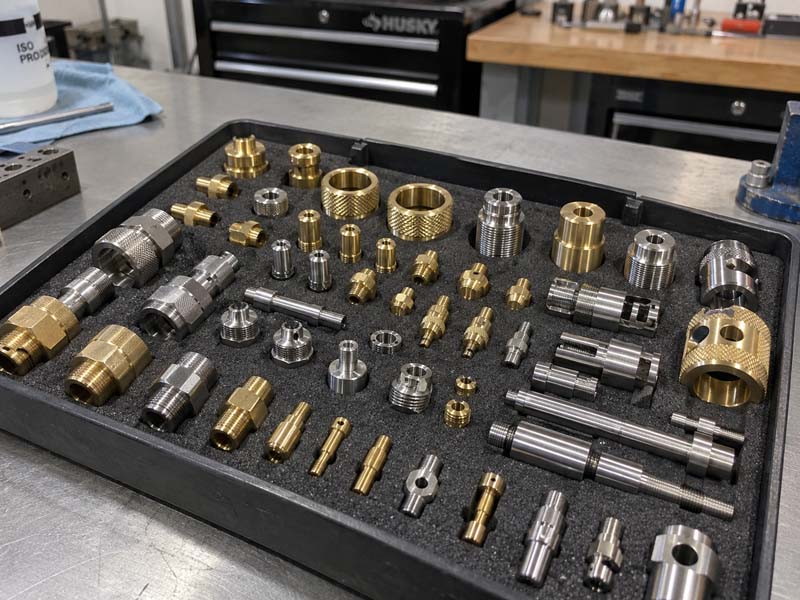
管継手用の一般的なステンレス鋼のグレードとその機械加工性
オーステナイト系ステンレス鋼(304、316、316L)
パイプ継手に使用されるステンレス鋼の最大のグループはオーステナイト系で、特にグレード 304 および 316/316L です。 「L」の指定は炭素含有量が低いことを示し、これにより溶接中の鋭敏化のリスクが軽減され、攻撃的な環境での耐食性が向上します。機械加工の観点から見ると、オーステナイト系ステンレス鋼は延性が高く、加工硬化が早いです。加工硬化層によりその後の各切断がより困難になるため、最初の切断は前の加工硬化表面の下に侵入する必要があります。正のすくい角と一定の送り係合を備えた鋭い工具が不可欠です。 CNC ターニング センターでの 304/316 の一般的な切削速度は、超硬インサートを使用した場合 80 ~ 120 m/min の範囲ですが、フライス加工速度は工具の直径に応じて約 50 ~ 100 m/min です。
マルテンサイト系ステンレス鋼(410、416)
マルテンサイトグレードは磁性があり、熱処理して高硬度にすることができます。標準的なパイプ継手ではあまり一般的ではありませんが、耐摩耗性や中程度の温度でのより高い強度が必要な用途に使用されます。グレード 416 には、被削性を向上させるために硫黄が添加されており、最も切断しやすいステンレス鋼の 1 つとなっています。ただし、耐食性は 304 や 316 よりも低くなります。416 の被削性は、いくつかの点で快削黄銅に匹敵し、最大 180 m/min の切削速度が可能です。
フェライト系ステンレス鋼 (430)
フェライトグレードは適度な耐食性を備え、磁性を持ちます。オーステナイト鋼よりも加工硬化が少ないですが、それでも鋭利な工具と適切な冷却が必要です。グレード 430 は、自動車の排気継手や家電製品によく使用されます。被削性は 304 よりわずかに優れていますが、切りくずが長く糸状になっているため、切りくず処理が難しくなる場合があります。
二相ステンレス鋼 (2205、2507)
二相グレードは、高強度と優れた耐食性を兼ね備えており、オフショアの石油およびガス、化学、海洋の付属品として人気があります。二相ステンレス鋼は、オーステナイト系鋼と比較して引張強度が高く、伸びが低いため、切削抵抗と工具摩耗が大きくなります。彼らはまた、かなりの努力をします。両面加工では、厳格なセットアップ、チップブレーカー付きのネガすくいチップ、および低速の切削速度 (通常、旋削加工では 60 ~ 90 m/min) が必要です。
適切なグレードの選択
一般に、316L はカスタム パイプ継手に最適な耐食性と機械加工性の組み合わせを提供します。加工コストが主な関心事であり、アプリケーションで高い耐食性が必要ない場合は、304 または 416 を使用することでサイクル タイムを短縮できます。厳しい使用条件では、二相または超オーステナイト材種が必要になる場合がありますが、加工時間と工具消費量の増加が予想されます。材料仕様は必ずエンドユーザー環境で確認してください。
ステンレス鋼管継手の主な加工工程
CNC 旋削加工 (外径および内径)
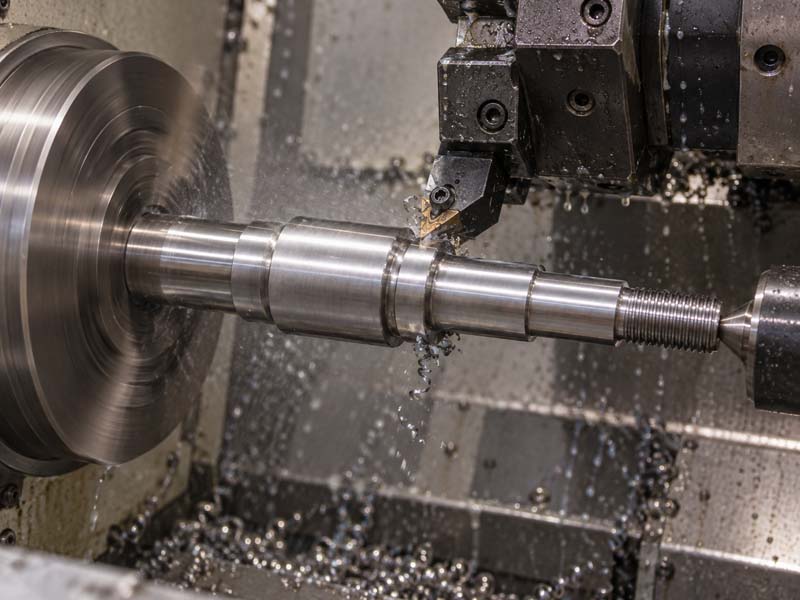
ほとんどのパイプ継手は棒材または鍛造品として開始され、最初に CNC 旋盤で旋盤加工されます。外部プロファイル、ねじ、面取り、および内部ボアは、旋削、ボーリング、ねじ切り、および分割操作によって作成されます。ステンレス鋼の場合は、強力な主軸(できれば15馬力以上)を備えた高剛性機械を推奨します。高圧クーラント (70 ~ 100 bar) の使用は、切りくずを粉砕し、切削ゾーンから熱を排出するのに役立ちます。ステンレス鋼のパイプ継手のねじ切りは、通常、NPT または BSP ねじの場合はシングルポイントねじ切りツールを使用するか、より大きな直径の場合はねじ切りフライスを使用して行われます。旋削時には、一定のチップ荷重を維持し、滞留マークを避けることが重要です。滞留により加工硬化が発生し、再突入時にインサートが破損するハードスポットが形成される可能性があります。
複雑な形状を実現する CNC フライス加工
パイプ継手には、多くの場合、平面、スロット、六角レンチの平面、キー溝、またはポート穴が必要です。これらの機能には、通常 3 軸または 4 軸機械による CNC フライス加工が必要です。ステンレス鋼をフライス加工する場合は、加工硬化を軽減し、表面仕上げを向上させるために、登りフライス加工が推奨されます。工具は、TiAlN または AlTiN コーティングを施した超硬ソリッドである必要があります。深いスロットや薄い壁の場合、段階的な仕上げパスと適切なクーラントの方向が不可欠です。フィッティング端の六角形を加工する場合、CNC スイスまたはミルターン機械のライブツールを使用した 1 回のセットアップで、部品全体を 1 回の操作で製造できます。
穴加工とボーリング
多くのパイプ継手では、貫通穴、ザグリ穴、またはテーパー穴が必要です。ステンレス鋼の穴あけには、加工硬化を防ぐために厳密なセットアップとクーラント供給ドリルが必要です。ハイスドリルは今日ではほとんど使用されません。代わりに、超硬ソリッドドリルまたは内部クーラントを備えた先端交換式ドリルが標準です。高精度の穴 (O リングがシールする場所など) の場合は、コーティングされた超硬インサートと 0.1 ~ 0.3 mm の仕上げパスを備えたボーリングバーが一般的です。慎重なプロセス制御により、穴径の公差 ±0.025 mm を達成できます。
ワークホールディングとセットアップに関する考慮事項
ステンレス鋼のパイプ継手は、小型から中型の部品 (公称パイプ サイズ 1/8 インチから最大 2 インチまたは 3 インチまで) であることがよくあります。ワークホールディングは、表面を損傷することなく高いクランプ力を提供する必要があります。旋削部品には、ソフトジョーまたはコレット チャックを備えた標準的な 3 爪チャックが一般的です。六角または正方形のプロファイルの場合は、特別に加工されたコレットまたはカスタム治具が必要になる場合があります。ステンレス加工中に生成される高い切削抵抗により、堅牢な治具が使用されます。振動や滑りがあると、すぐにビビリマーク、寸法の過大、または工具の破損が発生します。
二次フライス加工には、バイスまたは位置決めピンを備えたモジュラー治具がよく使用されます。公差が厳しい場合は、データム転送システムを使用する必要があります。たとえば、旋削が最初に完了し、次に部品が旋削された穴または面を参照するフライス加工治具に転送されます。セットアップの数は、部品の同心度と公差の積み重ねに直接影響します。複合加工機 (ミルターンや B 軸旋盤など) での単一セットアップのアプローチは、複雑な取り付けに最適です。
ステンレス鋼製継手の公差と寸法検査
通常、パイプ継手には機能寸法とねじ寸法の両方があり、厳密な制御が必要です。カスタムステンレス鋼継手の一般的な公差は次のとおりです。:
- ボアまたは通路の直径: ±0.05 mm (標準)、±0.025 mm (精度)
- ねじピッチ直径: NPT/BSP 規格に準拠 (例: ASME B1.20.1 に準拠した 1/2 インチ NPT)
- 六角二面幅:±0.1mm
- ねじ穴と穴の同心度: 0.05 mm TIR
- 表面粗さ:3.2μm Ra(一般)、1.6μm Ra(シール面)
ステンレス鋼継手の検査には、多くの場合、合/不合ねじゲージ、ねじ形状のプロファイル投影機、幾何公差の CMM、および表面粗さ試験機が使用されます。高圧用途の場合、静水圧試験またはヘリウム漏れ試験が指定される場合があります。ステンレス鋼継手の図面を検討するときは、ねじの仕様 (NPT、BSPT、BSPP など)、圧力定格、および必要な材料認証 (例: EN 10204 3.1) に特に注意してください。
表面仕上げと加工後処理
ステンレス鋼の継手は、耐食性や美観上の理由から、特定の表面仕上げが必要な場合があります。一般的な加工後プロセスには次のものがあります。:
- 不動態化: 表面から遊離鉄やその他の汚染物質を除去し、自然な酸化クロム層を復元します。これは、食品、医薬品、または医療用途で使用されるオーステナイト系およびフェライト系継手の標準です。
- 電解研磨: 滑らかで明るい表面を実現し、耐食性も向上します。多くの場合、サニタリー継手用に指定されます。
- 機械研磨: 目に見える部分の外観を整えるために使用されます。手で行うことも、研磨剤を使用して行うこともできますが、表面が過熱しないように注意する必要があります。
- ショットブラスト: 均一なマット仕上げを実現し、小さな表面欠陥を除去できます。ただし、その後に不動態化を行わないと耐食性が低下する可能性があります。
- 仕上げなし(機械加工のまま): 多くの工業用継手は、表面粗さが図面要件を満たしていれば、機械加工されたままの状態で使用されます。
表面処理を注文する際は、仕上げプロセスが重要な寸法に影響を与えないことを確認してください。不動態化および電解研磨では、少量の材料 (通常 0.0002 ~ 0.0005 mm) が除去されるため、きつい穴に影響を与える可能性があります。多くの場合、仕上げ加工は最終機械加工の後に実行され、処理後に寸法検査が行われます。
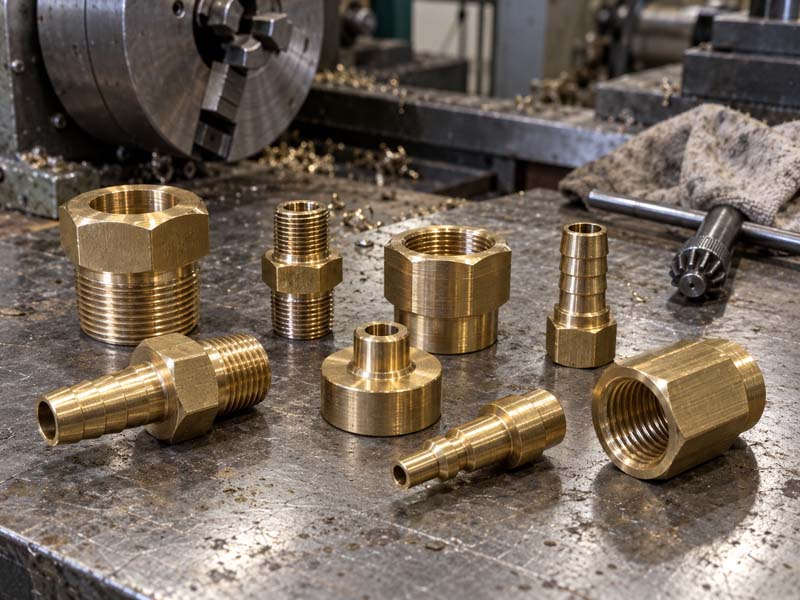
部品設計がステンレス鋼継手の機械加工コストに与える影響
いくつかの設計上の特徴は、ステンレス鋼管継手の加工時間と工具コストに直接影響します。:
- ねじの種類と長さ: NPT ねじにはテーパーが必要ですが、旋盤でストレートまたはテーパー旋削で加工できます。ねじ山が長いと切断時間が長くなり、複数のパスが必要になる場合があります。ねじ切り加工は、一点ねじ切り加工よりも時間がかかりますが、特定の形状では必要です。
- 薄肉セクション: ステンレス鋼は熱伝導率が低いため、薄い壁では熱が急速に蓄積し、膨張やびびりの原因となる可能性があります。絶対に必要な場合を除き、肉厚 1.5 mm 未満は避けるか、416 (自由加工) などの代替材料を検討する必要があります。
- 複雑な内部機能: クロスドリルポート、交差する穴、または内部溝により、セットアップと特殊工具の数が増加します。追加の操作ごとに、プログラミング、セットアップ、および検査時間が追加されます。
- 重要ではない寸法に対する厳しい公差: 公差が大きすぎると (たとえば、レンチを取り付けるだけで済む六角面に ±0.01 mm を指定するなど)、機能上のメリットがなくコストが増加します。シール面とねじピッチ直径の厳しい公差に重点を置きます。
- 量: 少量(1 ~ 50 個)の場合は、多くの場合、手動プログラミング、簡単な治具、標準ツールが必要です。中量 (100 ~ 1000 個) では、カスタム超硬工具および治具の償却が可能です。大量生産 (>1000 個) では、専用のプロセス設計と自動化が正当化されます。
ステンレス鋼管継手のRFQに含めるべき内容
カスタム CNC 機械加工ステンレス鋼パイプ継手の正確な見積もりを得るには、次の情報を提供してください。:
- すべての寸法、公差、ねじの仕様を含む完全な 2D 図面 (重要な場合は GD&T を含む)。
- 複雑な形状の 3D CAD モデル (STEP または IGES)。
- 材料グレード (例: 316L、304、2205) および必要な材料認証 (例: ASTM A276、ASTM A479)。
- 数量と予想される年間使用量。
- 表面仕上げ要件 (Ra 値、不動態化、電解研磨など)。
- 検査要件: CMM レポート、ねじゲージ、硬度テスト、圧力テスト?
- 特別なパッケージまたはラベル。
- ご希望の配送リードタイム。
評判の良い CNC 機械加工メーカーが図面を確認し、DFM フィードバックを提供します。たとえば、工具寿命を向上させるためにねじ山逃げアンダーカットを調整したり、特殊なエンドミルを使用しないように鋭い内部コーナーを半径に変更したりすることを提案する場合があります。このようなフィードバックにより、機能を犠牲にすることなく加工コストを 15 ~ 30% 節約できます。
ステンレス鋼管継手のサプライヤーの選択
すべての機械工場がステンレス鋼の経験を同等に持っているわけではありません。カスタムパイプ継手プロジェクトのサプライヤーを評価するときは、次の点を考慮してください。:
- オーステナイトおよび二相材料の経験: これまでに製造した同様の継手の例と、どのような課題に直面したかを尋ねてください。
- 機械の能力: 高圧クーラントを備えた CNC 旋盤はありますか?ライブツール?マルチスライド機能?ミルターンマシンを使用すると、六角、スロット、およびクロス穴フィーチャーのセットアップを削減できます。
- 社内検査設備: CMM、ねじゲージ、表面形状計など。これにより、より迅速な納期とより良いコミュニケーションが保証されます。
- 材料調達: 認定されたステンレス鋼棒材または鍛造品を調達できますか?追跡可能な材料のサプライヤーとの関係はありますか?
- 品質システム: ISO 9001 は精密機械加工の標準です。 AS9100 は航空宇宙用途に必要になる場合があります。
- コミュニケーション: サプライヤーは、公差、工具、および潜在的なコスト削減について積極的に話し合う必要があります。あなたの図面を何の疑問も持たずに引用するだけの「ブラックボックス」アプローチは危険信号です。
経験豊富な機械加工パートナーは、確実に達成できないねじ公差の選択や、機械加工されたままの仕上げで十分な場合に高価な二次加工を必要とする表面仕上げの指定など、よくある落とし穴を回避するのに役立ちます。材料の挙動と加工プロセスを理解することで、より優れた部品を設計し、より多くの情報に基づいて調達の意思決定を行うことができます。
ステンレス鋼管継手プロジェクトへの当社のアプローチ方法の詳細については、 CNC 加工サービスのページをご覧ください。 または 見積依頼を送信する あなたの絵と一緒に。