
مقدمة
في التصنيع باستخدام الحاسب الآلي الدقيق، يعد تحقيق التفاوتات الصحيحة والتشطيبات السطحية أمرًا بالغ الأهمية لوظيفة الأجزاء والتجميع والمظهر. سواء كنت تقوم بتصميم حامل أو مبيت أو كتلة متشعبة، فإن فهم كيفية تحديد هذه المتطلبات في رسوماتك الهندسية سيقلل من التكاليف والمهل الزمنية والخردة. يوفر هذا الدليل للمهندسين نظرة عامة واضحة على معايير التسامح الشائعة ومعلمات خشونة السطح وخيارات التشطيب وطرق الفحص المستخدمة في محلات CNC الحديثة.

لماذا تعتبر التفاوتات والتشطيبات السطحية مهمة؟
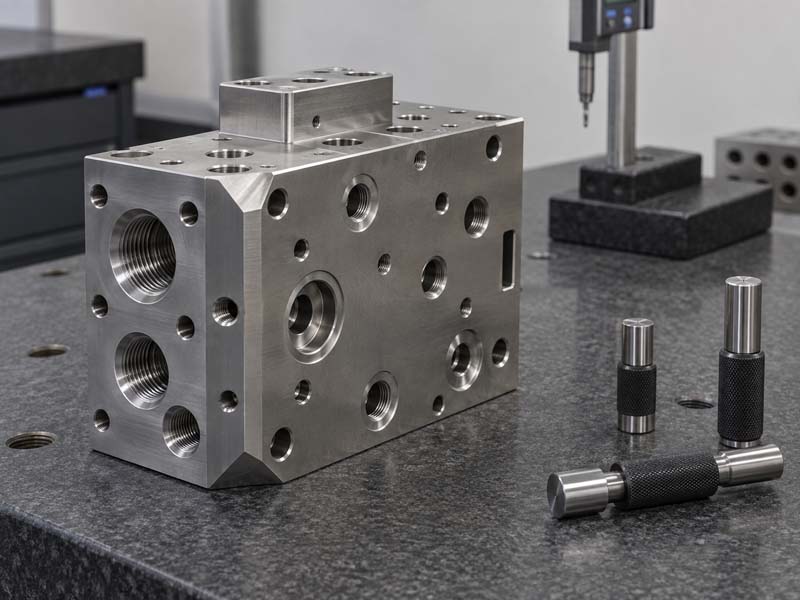
تحدد التفاوتات الاختلاف المسموح به في أبعاد الجزء. وبدونها، قد لا تتوافق الأجزاء معًا، أو قد تتسرب الأختام، أو قد تلتصق المكونات المتحركة. يؤثر تشطيب السطح على الاحتكاك والتآكل والتوصيل الكهربائي والجماليات. على سبيل المثال، تتطلب كتلة المتشعب الهيدروليكي تفاوتات مشددة على خيوط المنفذ وسطح إغلاق أملس (غالبًا 0.8 ميكرومتر Ra أو أفضل) لمنع تسرب السوائل. على العكس من ذلك، قد يحتاج السطح الخارجي غير الوظيفي فقط إلى تشطيب آلي قياسي (3.2 ميكرومتر Ra).
معايير التسامح المشتركة في التصنيع باستخدام الحاسب الآلي
المعيار الأكثر استخدامًا هو ISO 2768، والذي يوفر التفاوتات العامة للأبعاد الخطية والزاوية دون مؤشرات التسامح الفردية. بموجب ISO 2768-m (الفئة المتوسطة)، للأبعاد الاسمية التي تصل إلى 120 مم، يكون التسامح ±0.1 مم. للتحكم بشكل أكثر إحكامًا، يحدد المهندسون التفاوتات الدقيقة مثل ±0.05 مم أو ±0.025 مم (نموذجي لدقة CNC). المعيار الشائع الآخر هو ASME Y14.5 للأبعاد والتسامحات الهندسية (GD&T)، والذي يحدد عناصر التحكم في الشكل والتوجيه والتشغيل.
عند تصميم أجزاء لتصنيع الآلات باستخدام الحاسب الآلي، تجنب المبالغة في تحديد التفاوتات. كل 0.01 ملم إضافي من الإحكام يمكن أن يزيد من تكلفة المعالجة بنسبة 10-30%. قم بتطبيق التفاوتات المشددة فقط على أسطح التزاوج الحرجة والميزات الوظيفية (التجويف، وتركيبات العمود، وفتحات الدبوس). استخدم التفاوتات القياسية للأبعاد غير الحرجة (الأسطح المصبوبة وفتحات خلوص أدوات التثبيت).
نطاقات التسامح العملية لأجزاء الألومنيوم
- قياسي (ISO 2768-م): ±0.1 ملم للأبعاد حتى 120 ملم. مناسبة للثقوب الملائمة للتخليص والملامح العامة.
- الدقة (∼±0.05 مم): شائع في أغلفة المحامل وميزات تحديد الموقع والأقطار المناسبة للضغط.
- دقة عالية (∼±0.025 مم أو أكثر إحكامًا): مطلوب للأجزاء المتشابكة، وأخاديد الختم، والتجمعات الدوارة عالية السرعة. ملاحظة: ممكن فقط مع الطحن أو اللف بعد التصنيع.
معلمات تشطيب السطح (Ra، Rz، والمزيد)
المعلمة الأكثر شيوعا هي رع (متوسط الخشونة)، ويقاس بالميكرومتر (ميكرومتر). إن السطح النموذجي المصنوع من الطحن أو الخراطة بإدراج حاد ينتج Ra من 1.6 ميكرومتر إلى 3.2 ميكرومتر. تتطلب التشطيبات الدقيقة مسارات أدوات خاصة أو إدراجات ممسحة أو عمليات ثانوية.
| قيمة را (ميكرومتر) | عملية نموذجية | مثال التطبيق |
|---|---|---|
| 0.4 – 0.8 | طحن أو تلميع أو مملة بشكل جيد | ختم الوجوه، وحمل المجلات |
| 0.8 – 1.6 | طحن/تدوير دقيق مع إدراج ممسحة | تجاويف الصمامات الهيدروليكية، وأسطح التزاوج |
| 1.6 – 3.2 | الطحن/الخراطة القياسية باستخدام الحاسب الآلي | الأسطح الوظيفية العامة، وجوه التركيب |
| 3.2 – 6.3 | الطحن الخشن أو الانتهاء من صب الرمل | المناطق غير الحرجة والأسطح الجمالية |
من المهم ملاحظة أن تحديد تشطيب جيد جدًا (على سبيل المثال، Ra 0.4 ميكرومتر) على جزء كبير من الألومنيوم يمكن أن يؤدي إلى زيادة التكلفة بشكل كبير. يجب على المصممين اختيار النهاية الأكثر مرونة والتي لا تزال تلبي المتطلبات الوظيفية.
التشطيبات السطحية لأجزاء CNC: الخيارات والمقارنات
بعد المعالجة، يمكن ترك الأجزاء كما هي أو تلقي معالجات سطحية إضافية. تشمل الخيارات الشائعة:
- كما هو آلي (طبيعي): علامات الأداة المرئية، متوسط Ra 1.6–3.2 ميكرومتر. بأقل تكلفة. مناسب إذا كانت الوظيفة أكثر أهمية من المظهر.
- تفجير حبة: يُنتج نسيجًا غير لامع موحدًا، عادةً ما يكون Ra 2.0–3.0 ميكرومتر بعد التفجير. يخفي الخدوش البسيطة وعلامات الأدوات. شائع في العبوات والمنتجات الاستهلاكية.
- أنودة (النوع الثاني أو النوع الثالث): يضيف طبقة أكسيد واقية. لا تغير الأنودة بشكل كبير خشونة السطح ما لم يتم تطبيقها بشكل سميك (قد يؤدي الأنودة الصلبة إلى زيادة Ra بمقدار 0.2-0.5 ميكرومتر). خيارات الألوان المتاحة.
- طلاء مسحوق: يضيف طبقة سميكة (60-150 ميكرومتر)، تغطي ما يصل إلى Ra 6.3 ميكرومتر. يوفر مقاومة ممتازة للتآكل وتنوعًا في الألوان، ولكنه قد يؤثر على التحمل المحكم على الأسطح المتزاوجة. اخفاء المطلوبة.
- الطلاء (النيكل، الكروم، الخ.): رواسب معدنية رقيقة (0.005-0.050 مم). يمكن أن يحسن الموصلية، ومقاومة التآكل، وقابلية اللحام. يتم تطبيقه عادة على الفولاذ أو النحاس.
عند تحديد تشطيب السطح، ضع في اعتبارك دائمًا تغييرات الأبعاد بعد المعالجة. على سبيل المثال، تضيف عملية الأنودة 5-10 ميكرومتر لكل جانب (النوع II) أو ما يصل إلى 50 ميكرومتر (الطبقة الصلبة من النوع III). إذا كانت هناك حاجة إلى تفاوتات مشددة على الأسطح المؤكسدة، فقم بتصنيع الجزء الأصغر حجمًا ثم قم بالأكسدة، أو قم بالماكينة بعد الأكسدة (بعناية).
طرق التفتيش على التفاوتات والتشطيب السطحي
للتحقق من أن الأجزاء مطابقة للمواصفات، تستخدم محلات CNC معدات فحص مختلفة:
قياس الأبعاد
- الفرجار والميكرومتر: فحوصات سريعة للأبعاد الداخلية والخارجية والأقطار الخارجية والسمك. الدقة حتى ±0.01 ملم.
- CMM (آلة قياس الإحداثيات): باستخدام مسبار اللمس، يقيس CMM الأشكال الهندسية المعقدة والتجاويف والمواضع الحقيقية بدقة عالية (عادةً ±0.005 مم). مثالية للتحقق من GD&T.
- مقياس الارتفاع/لوحة السطح: للتسطيح والتوازي وأبعاد الارتفاع. شائع لفحص الفلنجات والألواح.
الصورة: فحص مقياس الارتفاع للوحة الأمامية المصنوعة من الألومنيوم.

قياس خشونة السطح
- اتصل بمقياس الملف الشخصي: يجتاز القلم السطح ويسجل Ra وRz وما إلى ذلك. يُستخدم عادةً لنطاقات Ra 0.1–6.3 ميكرومتر. مطلوب للأجزاء ذات وسائل شرح خشونة واضحة.
- مقياس الملف البصري (عدم الاتصال): أسرع ويمكنه قياس المواد الأكثر ليونة دون خدش. يستخدم للأسطح المعقدة مثل الدفاعات أو الانحناءات.
بالنسبة للعديد من المحلات التجارية، تعد القدرة على المعالجة راسخة؛ على سبيل المثال، عادةً ما تنتج عملية الطحن CNC القياسية مع مطحنة نهائية ذات 4 مزمار عند تغذية 0.05 مم/دورة Ra 1.8-2.5 ميكرومتر. قد يشير الانحراف عن هذا إلى تآكل الأداة أو اهتزازها.
فحص الموضوع والميناء
بالنسبة للأجزاء ذات الثقوب الملولبة (على سبيل المثال، الكتل المتشعبة)، فإن مقاييس الخيط (GO/NO-GO) وميكرومتر الخيط تضمن صحة قطر درجة الصوت وعمقها. يمكن أيضًا استخدام الفحص البصري باستخدام المنظار للخيوط الداخلية.
نصائح لتصميم الآلات (DFM) لتحسين التفاوتات والتشطيبات
- الحد من عدد ميزات التسامح الصارمة: تركيز التفاوتات الضيقة على أسطح التزاوج الحرجة. استخدم التسامح العام في مكان آخر.
- تجنب الزوايا الداخلية الحادة: يجب أن يكون نصف القطر الداخلي على الأقل 1/3 من قطر الأداة لمنع التآكل المفرط للأداة وسوء التشطيب. حدد نصف القطر (على سبيل المثال، R2) بدلاً من الزاوية الحادة.
- تصميم لإزالة المواد الموحدة: تجنب القطع الثقيلة التي تسبب الاهتزاز. إذا أمكن، حافظ على سمك الجدار موحدًا لتقليل التشوه.
- اختر المادة المناسبة: آلات الألومنيوم 6061-T6 جيدة وتتحمل تفاوتات صارمة. يتطلب الفولاذ المقاوم للصدأ 304 سرعات أبطأ وقد يصبح أكثر صلابة. يتم تصنيع النحاس مجانًا.
- النظر في تخفيف التوتر بعد التصنيع: بالنسبة لأجزاء الألومنيوم المعقدة، فإن التلدين لتخفيف الضغط بعد التخشين يمكن أن يقلل من التشوه أثناء التشطيب.
- وسائل شرح إنهاء السطح على الرسومات: استخدم الرموز القياسية وفقًا لمعيار ISO 1302 أو ASME Y14.36. أشر إلى قيمة Ra وأي اتجاه للوضع (عمودي، متوازي، إلخ).
خاتمة
يعد إتقان التفاوتات والتشطيبات السطحية في التصنيع باستخدام الحاسب الآلي أمرًا ضروريًا لإنتاج أجزاء موثوقة وفعالة من حيث التكلفة. من خلال فهم فئات التسامح القياسية، ومعلمات خشونة السطح، وخيارات التشطيب، وطرق الفحص، يمكن للمهندسين توصيل المتطلبات بشكل فعال هونغكي CNC أو أي متجر للآلات الدقيقة. تذكر دائمًا: حدد فقط ما هو مطلوب، وتجنب الإفراط في الهندسة، وتعاون مع شريكك في التصنيع في وقت مبكر من مرحلة التصميم. سيوفر هذا الأسلوب الوقت والمال ويضمن أداء أجزائك على النحو المنشود.